Увод
Везивање жице је камен темељац у производњи полупроводничких уређаја, омогућавајући повезивање интегрисаних кола (ИЦ) и њиховог паковања. Две преовлађујуће методе — куглично везивање и везивање клинасте жице — су од кључне важности у овом домену. Разумевање њихових разлика је кључно за одабир одговарајуће технике за специфичне примене. Овај чланак се бави разликама између ове две методологије, истражујући њихове механизме, материјале и примене. За професионалце у овој области је неопходно да схвате ове разлике како би оптимизовали перформансе и поузданост електронских уређаја. За свеобухватна решења у вези са опремом за спајање жице, професионалци се често обраћају Ведге Вире Сцреен произвођачи за висококвалитетне компоненте.
Основе лепљења жице
Везивање жице је процес стварања електричних међусобних веза између полупроводничког уређаја и његовог паковања помоћу финих жица. То је критичан корак у производњи микроелектронике и широко се користи због своје исплативости и флексибилности. Коришћене жице су обично алуминијум, злато, бакар или сребро, са пречником од мање од 10 микрометара до неколико стотина микрометара за енергетске апликације.
Материјали који се користе у везивању жице
Избор материјала за спајање жице зависи од примене и захтеваних електричних и механичких својстава. Уобичајени материјали укључују:
Злато: Пожељно због одличне електричне проводљивости и отпорности на оксидацију.
Алуминијум: Користи се због своје исплативости и погодности за ултразвучно лепљење без топлоте.
Бакар: Нуди већу топлотну и електричну проводљивост од злата, уз повољнију цену.
Сребро: Мање уобичајено, али се користи за специфичне апликације високих перформанси.
Објашњено везивање лопте
Куглично везивање је метода у којој се на крају жице формира мала лопта у облику помоћу топлоте и притиска пре него што се повеже са уређајем. Ова техника се претежно користи са златним и бакарним жицама и захтева примену топлоте да би се жица омекшала. Процес укључује стварање куглице слободног ваздуха топљењем краја жице, а затим га притискањем на везни јастучић користећи комбинацију ултразвучне енергије, притиска и топлоте.
Механизам везивања куглица
Процес лепљења куглица састоји се од неколико корака:
Жица се доводи кроз капилару и електрични пламен ствара растопљену куглу на крају жице.
Куглица се притисне на везну подлогу на полупроводничком уређају под контролисаном силом и ултразвучном енергијом, формирајући прву везу.
Капилара се затим помера на друго место везивања, формирајући петљу од жице.
Друга веза је направљена притиском жице на подлогу за везивање супстрата, користећи ултразвучну енергију за стварање везе са шавом.
Жица се затим прекида, а процес се понавља за следећу везу.
Примене лепљења куглица
Лоптасто везивање се широко користи у производним окружењима велике брзине због брзог процеса и погодности за апликације са малим нагибом. Обично се користи у скупштини:
Интегрисана кола у потрошачкој електроници.
Меморијски уређаји као што су ДРАМ и флеш меморија.
Компоненте високе фреквенције због својих ниских индуктивних својстава.
Откривено спајање клинасте жице
Везивање клинасте жице, такође познато као клинасто везивање, користи другачији приступ, формирајући везе помоћу алата у облику клина за притискање жице на везну подлогу. Овај метод је погодан за алуминијумске, златне и бакарне жице и може се извести на собној температури користећи ултразвучну енергију, иако се топлота може применити за термозвучно повезивање.
Механизам везивања клинасте жице
Процес клинастог лепљења укључује:
Жица се провлачи кроз клинасти алат за везивање.
Жица се поставља на прву везну подлогу, а ултразвучна енергија са притиском формира прву клинасту везу.
Алат се помера на другу подлогу за везивање, одржавајући жицу под дефинисаним углом да би се створила петља.
На другом јастучићу се прави друга клинаста веза, а жица се завршава.
Процес се понавља за следеће везе.
Примене клинастог лепљења жице
Клинасто лепљење је пожељно у одређеним сценаријима:
Када користите алуминијумску жицу, која је погодна за ултразвучно спајање без топлоте.
У апликацијама велике снаге које захтевају веће пречнике жице или траке.
За апликације где је прецизно постављање жице критично.
У уређајима осетљивим на контаминацију, јер се може изводити без отвореног пламена или стварања гаса.
Кључне разлике између кугластог и клинастог спајања жице
Разумевање разлика између кугластог и клинастог везивања је од суштинског значаја за избор одговарајуће методе за дату примену. Ево примарних разлика:
Формирање везе
Везивање куглицама формира округлу куглу на крају жице, која се затим везује за јастучић, омогућавајући везе у било ком смеру. Клинасто спајање ствара везу у облику клина и захтева да се жица доведе под одређеним углом, што захтева прецизно поравнање.
Компатибилност материјала жице
Куглично везивање се обично користи са златним и бакарним жицама због потребе за формирањем растопљене кугле. Клинасто лепљење је компатибилно са ширим спектром материјала, укључујући алуминијум и злато, и може да повеже жице и траке већег пречника погодне за апликације велике снаге.
Брзина процеса и аутоматизација
Куглично лепљење је генерално брже и погодније за аутоматизоване процесе велике брзине, што га чини идеалним за масовну производњу. Клинасто лепљење је спорије због потребе за прецизним поравнањем жице, али нуди већу флексибилност за сложене и високопоуздане апликације.
Снага и поузданост везе
Клинасте везе имају већу механичку чврстоћу због веће површине везе и пожељне су у апликацијама где је дугорочна поузданост под напрезањем критична. Лоптасте везе, иако су јаке, можда неће одговарати механичкој робусности клинастих веза у захтевним окружењима.
Примене и случајеви употребе у индустрији
Избор између кугличног и клинастог спајања жице често зависи од специфичних захтева примене, као што су струјни капацитет, механичко напрезање и обим производње.
Апликације за лепљење куглица
Куглично везивање се широко користи у:
Производња полупроводника великог обима.
Потрошачка електроника где је потребно лепљење финог корака.
Уређаји код којих је брзина производње приоритет.
Примене за лепљење клинасте жице
Клинасто лепљење је пожељно за:
Уређаји за напајање који захтевају дебеле жице или траке.
Ваздухопловство и војне апликације где је поузданост најважнија.
Сензори и актуатори којима су потребни прецизни углови спајања.
Високотемпературна окружења у којима је алуминијумска жица пожељна.
Материјална разматрања и напредовања
Избор материјала игра значајну улогу у везивању жице. Индустрија је доживела помак са златних на бакарне жице због разматрања трошкова и супериорних електричних својстава. Виша топлотна и електрична проводљивост бакра, заједно са његовом стабилношћу цене у поређењу са златом, учинила га је атрактивном алтернативом упркос изазовима попут тврдоће и подложности оксидацији.
Везивање бакарне жице
Бакар нуди:
Већа проводљивост, омогућавајући жице мањег пречника са истим перформансама.
Исплативост у односу на златне жице.
Већа механичка чврстоћа, повећавајући поузданост везе.
Међутим, бакру су потребне заштитне атмосфере током везивања како би се спречила оксидација. Бакарне жице обложене паладијумом се користе за ублажавање проблема корозије, иако представљају повећане изазове тврдоће.
Везивање алуминијумске жице
Алуминијумске жице су фаворизоване у клинастом везивању за:
Исплативост и доступност.
Компатибилност са ултразвучним лепљењем без топлоте.
Висок капацитет струје у енергетским апликацијама.
Алуминијумски оксидни слој може представљати изазове, захтевајући одговарајућу припрему површине и контролу процеса како би се обезбедиле поуздане везе.
Изазови и поузданост у везивању жице
Везивање жице суочава се са неколико изазова који утичу на производњу и дугорочну поузданост. Фактори као што су компатибилност материјала, параметри везивања и услови околине играју кључну улогу.
Мануфацтуринг Цхалленгес
Произвођачи морају да се боре са:
Оптимизација параметара везивања као што су сила, ултразвучна енергија и температура.
Спречавање деформације жице и обезбеђивање интегритета везе.
Бави се проблемима специфичним за материјал као што су оксидација бакра или слој алуминијум-оксида.
Забринутост за поузданост
На поузданост у раду утичу:
Термичко старење доводи до интерметалног раста и потенцијалне крхкости.
Фактори околине као што је влажност који изазивају корозију, посебно у везама различитих метала.
Механичка напрезања због разлика у термичком ширењу узрокују замор током времена.
Решавање ових проблема захтева пажљив избор материјала, контролу процеса и темељно тестирање како би се осигурале трајне везе.
Улога клинастих жичаних сита у везивању жице
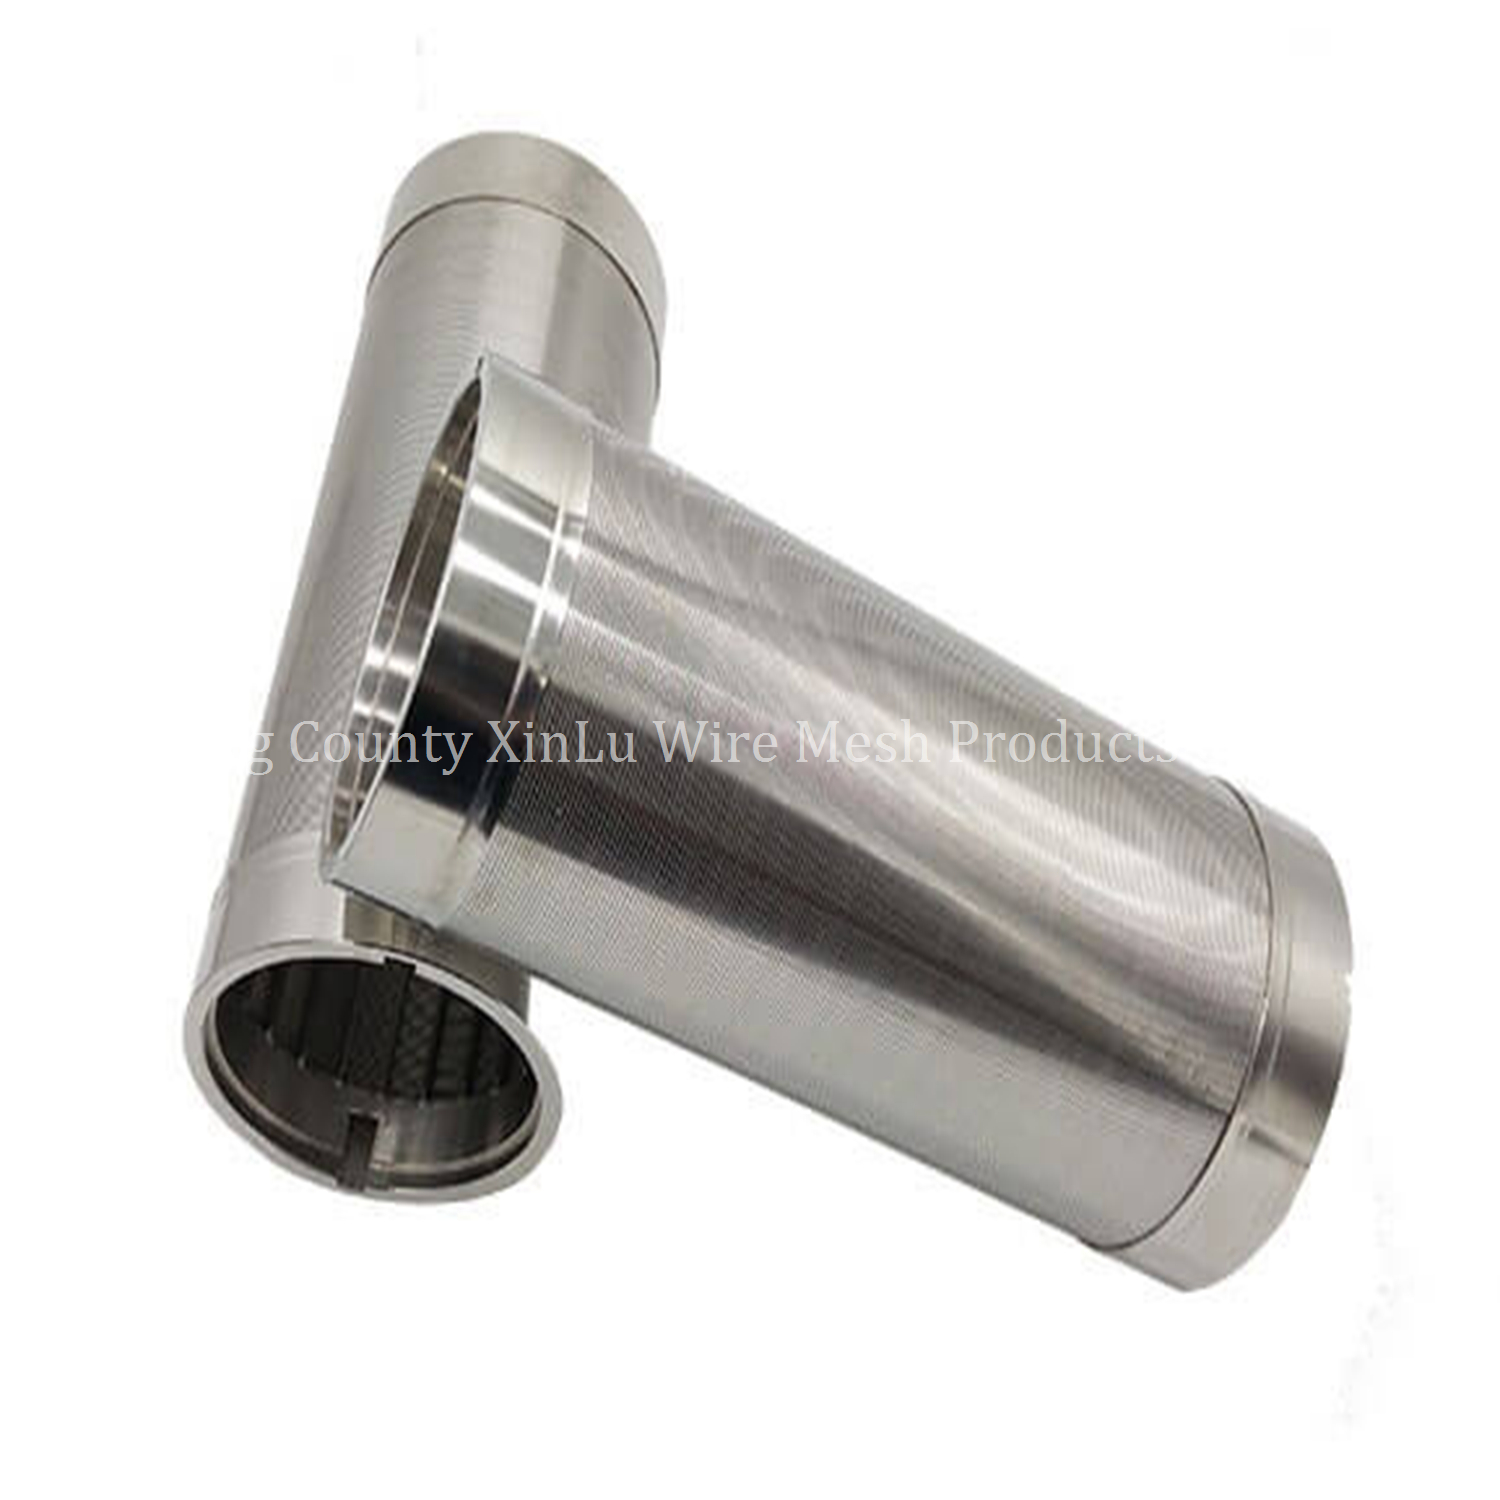
Сита са клинастим жицама, иако су првенствено позната по апликацијама за филтрирање, играју значајну улогу у индустрији везивања жице. Они су инструментални у производњи опреме која захтева прецизне процесе филтрирања и одвајања.
Апликације за клинасте жице
У контексту везивања жице, клинасти жичани екрани се користе у:
Системи за филтрирање унутар опреме за везивање за одржавање чистог радног окружења.
Одвајање и обнављање материјала током процеса производње жице.
Обезбеђивање чистоће гасова као што је гас за формирање који се користи у везивању бакарне жице.
Компаније специјализоване за Ведге Вире Сцреен производи обезбеђују основне компоненте које побољшавају ефикасност и поузданост опреме за спајање жице.
Напредак у технологији спајања жице
Индустрија везивања жице наставља да се развија са иновацијама које имају за циљ побољшање перформанси и решавање изазова повезаних са традиционалним методама.
Употреба алтернативних материјала
Истраживање алтернативних жичаних материјала фокусира се на:
Легуре сребра: нуде високу проводљивост са потенцијалном уштедом у односу на злато.
Жице обложене паладијумом: Комбиновање предности бакра са отпорношћу на корозију.
Материјали наноразмера: Истраживање употребе угљеничних наноцеви и графена за будуће примене.
Аутоматизација и прецизност
Напредак у машинама је довео до:
Побољшана прецизност у постављању жице и формирању везе.
Веће брзине производње без угрожавања квалитета.
Интеграција система за праћење у реалном времену за контролу процеса.
Контрола и испитивање квалитета
Осигурање интегритета жичаних веза је најважније. За процену квалитета и поузданости везе користе се различите методе испитивања.
Мецханицал Тестинг
Механичка испитивања укључују:
Ови тестови помажу да се идентификују слабости у процесу лепљења и материјални недостаци.
Испитивање без разарања
Недеструктивне методе укључују:
Визуелна инспекција: Коришћење микроскопије за откривање површинских недостатака и проблема са поравнањем.
Рендгенско снимање: откривање скривених дефеката и унутрашњих структура.
Акустична микроскопија: Детекција шупљина и деламинације унутар везе.
Еколошка и термална разматрања
Жичане везе морају да издрже различите напоре околине током свог радног века. Фактори као што су флуктуације температуре, влажност и изложеност јаким хемикалијама могу негативно утицати на интегритет везе.
Тхермал Цицлинг Еффецтс
Поновљени термални циклуси могу довести до:
Замор материјала услед ширења и скупљања.
Пукотине на споју везе или унутар жице.
Формирање интерметалних једињења која мењају механичка својства.
Корозија и оксидација
Излагање влази и загађивачима може изазвати:
Корозија металних веза, што доводи до повећаног отпора или отворених кола.
Оксидациони слојеви који ометају електричну проводљивост.
Заштитни премази и одговарајућа инкапсулација могу ублажити ове ефекте.
Закључак
У области микроелектронике која се стално развија, разумевање разлика између кугластог и клинастог спајања жице је кључно за инжењере и произвођаче. Свака метода нуди јединствене предности и погодна је за специфичне апликације. Куглично спајање се истиче у сценаријима велике брзине и финог нагиба, док клинасто спајање пружа робусност и флексибилност за тешке и високопоуздане употребе. Избор материјала, контрола процеса и свест о утицајима на животну средину су од суштинског значаја за обезбеђивање дуговечности и перформанси жичаних веза. Како технологија напредује, континуиране иновације у материјалима и техникама лепљења ће покренути индустрију напред, испуњавајући све веће захтеве за мањим, бржим и поузданијим електронским уређајима. За оне који траже висококвалитетне компоненте и стручност у везивању жице, у партнерству са специјализованим добављачима Производи Ведге Вире Сцреен су мудар избор.
Често постављана питања (ФАК)
1. Који су главни материјали који се користе у везивању жице?
За спајање жице се обично користе златне, алуминијумске, бакарне и сребрне жице. Избор зависи од фактора као што су електрична проводљивост, механичка чврстоћа, цена и специфични захтеви апликације.
2. Зашто се бакар све више користи у односу на злато у везивању жице?
Бакар нуди већу топлотну и електричну проводљивост и исплативији је од злата. Упркос томе што је тврђи и склонији оксидацији, напредак у технологији везивања омогућио је шире усвајање бакарних жица.
3. У којим ситуацијама је лепљење клинасте жице пожељније у односу на куглично лепљење?
Клинасто спајање је пожељно за апликације које захтевају жице или траке већег пречника, као што је енергетска електроника, и где је прецизно постављање жице критично. Такође је погодан за материјале као што је алуминијум који не захтевају топлоту током лепљења.
4. Како фактори околине утичу на поузданост везе жице?
Фактори животне средине као што су температурне флуктуације, влажност и излагање загађивачима могу довести до корозије, оксидације, термичког замора и механичког напрезања на жичаним везама, потенцијално узрокујући квар током времена.
5. Какву улогу имају клинасти жичани екрани у опреми за везивање жице?
Клинасти жичани екрани се користе у системима за филтрирање унутар опреме за спајање жице да би се одржала чистоћа и заштитила од контаминације. Они обезбеђују чистоћу материјала и гасова који се користе током процеса лепљења.
6. Који су изазови повезани са спајањем бакарне жице?
Тврдоћа бакра захтева строжу контролу параметара везивања, а његова подложност оксидацији захтева заштитну атмосферу током лепљења. Овим изазовима се управља прилагођавањем процеса и материјалним третманима.
7. Како се испитује квалитет везе у везивању жице?
Квалитет лепљења се процењује коришћењем механичких тестова као што су испитивање на повлачење и смицање, као и недеструктивних метода као што су визуелна инспекција, рендгенско снимање и акустична микроскопија да би се открили дефекти и обезбедила поузданост.


