Ebatõhus tahke-vedeliku eraldamine mõjutab otseselt tehase kasumlikkust suure kulumise, sagedase pimestamise ja planeerimata seisakuaegade kaudu suuremahulise töötlemise ajal. Insenerid ja tehaste juhid seisavad pidevalt silmitsi väljakutsega tasakaalustada maksimaalne vooluvõimsus ja täpne osakeste kinnipidamine. Müügivalmis lameekraanid lähevad sageli erilise gravitatsiooni- ja abrasiivse koormuse korral rikki, mis põhjustab lõpptoote kvaliteedi halvenemist ja liigseid hooldustöid. Selle lahendamiseks vajavad rajatised tugevat ja suure võimsusega staatilist lahendust, mis on loodud pidevaks tööks.
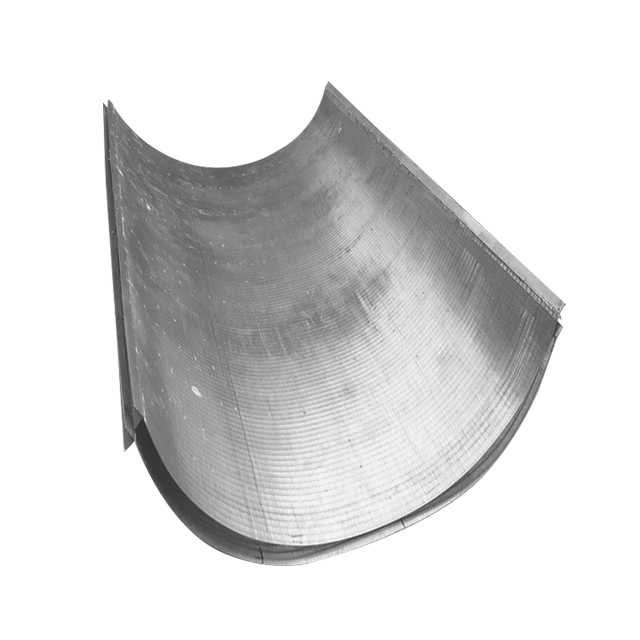
The Sieve Bend Screen , ajalooliselt tuntud kui DSM (Dutch State Mines) ekraan, kasutab gravitatsioonijõude ja spetsiifilist kumera pinna geomeetriat, et ületada järjekindlalt traditsioonilisi lameekraane. Kasutades täpseid kiiltraadi profiile mööda arvutatud kaare, lõikab see seade vedelikku tahketest osakestest kiiresti ja tõhusalt eemale. Nende ekraanide kohandatud konfiguratsioonide hindamise ja täpsustamise mõistmine optimeerib tehase läbilaskevõimet ja minimeerib tööhäireid.
- Optimaalne sõela painutussõela valimine nõuab pilu ava ja kaare pikkuse sobitamist etteande konkreetse voolukiiruse ja osakeste suuruse jaotusega.
- Materjali valik (nt 304/316L roostevaba teras vs dupleks) määrab seadme eluea. kiiltraadist ekraanipaneel söövitavates või väga abrasiivsetes tingimustes.
- Kumerad staatilised sõelad pakuvad tsentrifugaal- ja gravitatsioonijõudude tõttu suuremat veetustamisvõimet kui lameekraanid, kuid nõuavad täpset paigaldusnurka, et vältida enneaegset kulumist.
- Pikaajalise tööedu taga on vähem esialgsed kapitalikulud, vaid rohkem ekraani vastupidavus pimestamisele, hoolduse lihtsus ja kohandatav korpus.
Põhimehaanika: miks on kõvera geomeetria tööstuslikus sõelumissüsteemis oluline
Kumera sõelumispinna põhieelis seisneb vedeliku dünaamikas. Kui läga siseneb ekraani ülaossa, kiirendavad gravitatsiooni- ja tsentrifugaaljõud toitematerjali piki nõgusat pinda allapoole. See kiirendus lahjendab lägakihti oluliselt. Kui materjal liigub üle horisontaalsete kiiljuhtmete, sunnib kõver geomeetria vedelat faasi suunda muutma. See juhib vedeliku läbi pilude, säilitades samal ajal tahked osakesed pinnal. See pidev lõikamine takistab paksu vedeliku piirkihi teket. See suurendab drastiliselt veetustamist võrreldes tavaliste lamedate vibreerivate ekraanidega.
See eraldamismehhanism sõltub suuresti Coanda efektist. Kui vedelik voolab üle profiiltraadi, kleepub see loomulikult traadi enda kõverale ja nurga all olevale pinnale. See füüsiline nähtus tõmbab vedeliku tõhusalt läbi ava alla. See eemaldab niiskuse laskuvatest tahketest ainetest. Kiiltraadi täpne nurk lõikab vedeliku voolu sisse. See tagab, et isegi kõrge viskoossusega vedelikud eralduvad tõhusalt tahkest maatriksist ilma välist survet nõudmata.
Üleminek dünaamiliselt staatilisele tahkete vedelike eraldamise seadmed toovad märkimisväärset kasu tegevuskuludest. Staatilised kumerad ekraanid töötavad ilma liikuvate osadeta. Need välistavad vajaduse ajamimootorite, käigukastide ja keerukate määrimissüsteemide järele. See mehaanilise liikumise puudumine tähendab väiksemat energiatarbimist. Samuti kõrvaldab see struktuurse vibratsiooni, mis võib ümbritsevat infrastruktuuri väsitada. Rajatised saavad kasu pidevast raskusjõul töötamisest, mis nõuab minimaalset operaatori sekkumist, säilitades samal ajal suure mahulise läbilaskevõime.
Väliandmed näitavad, et staatilised ekraanid taluvad liigkoormust palju paremini kui vibreerivad alternatiivid. Kui äkiline läga sissevool tabab vibreerivat ekraani, suureneb kihi sügavus, mis põhjustab sageli vedeliku ülekandumist. Kumer ekraan lihtsalt kiirendab suuremat helitugevust kogu selle pinna ulatuses. Tsentrifugaaljõud suureneb proportsionaalselt vedeliku kiirusega, säilitades nihkeefektiivsuse isegi ootamatute vooluhulkade korral.
Kriitilised hindamismõõtmed sõela paindeekraani valimiseks
1. Pilu suurus (ava) ja profiiljuhtme geomeetria
Õige pesa suuruse valimine on konfigureerimise kõige kriitilisem samm tööstuslik sõelumissüsteem . Pilu laius määrab otseselt osakeste lõike suuruse. Üldreeglina on kumera ekraani efektiivne lõikesuurus ligikaudu pool pilu tegelikust laiusest. Näiteks 1,0 mm pilu hoiab tavaliselt osakesed, mis on suuremad kui 0,5 mm. Selle põhjuseks on asjaolu, et vedeliku trajektoor ja lähenemisnurk põhjustavad osakeste sildamist, mitte ei lange sellest otse läbi. Sööda osakeste suuruse jaotuse täpne analüüs on kohustuslik. Peate määrama ava, mis maksimeerib vedeliku taastumist, ilma et see ületaks lubamatut tahkete ainete taset.
Sama oluline on kiiltraadi profiili reljeefne nurk. Tootjad toodavad sissepoole laieneva V-kujulise profiiliga kiiltraati. See loob osakeste jaoks kahepunktilise kokkupuutepinna. Kui osake on pilu laiusest veidi väiksem, läbib see kohe. Kui see on suurem, jääb see pinnale. Kuna pilu pinna all laieneb, ei saa osakesed kergesti avasse kiiluda. See isepuhastuv geomeetria hoiab ära pimestamise ja kinnikiilumise. See tagab ühtlase voolukiiruse pikemate tootmistsüklite jooksul.
Traadiprofiili valimisel peavad insenerid tasakaalustama löökkoormuse kandevõime avatud ala nõuetega. Paksemad ja raskemad traatprofiilid peavad vastu suure kiirusega löökidele ja rasketele abrasiivsetele koormustele. Nende tulemuseks on aga madalam üldine avatud ala protsent, mis vähendab veidi hüdraulilist võimsust. Vastupidi, peenemad traatprofiilid maksimeerivad avatud ala ja voolukiirust, kuid võivad tugeva füüsilise koormuse korral deformeeruda. Valikuraamistik peab kaaluma tahkete ainete erikaalu nõutava vedeliku mahulise läbilaskevõime suhtes.
2. Kaare pikkus, raadius, laiuse suurus ja kohandatud korpused
Õige ekraani suurus hoiab ära ülevoolu ja tagab optimaalse niiskuse vähendamise. Arvutate ekraani vajaliku laiuse maksimaalse eeldatava mahulise voolukiiruse ja vedeliku viskoossuse põhjal. Laiem ekraan jaotab sööda õhukesemalt üle pinna. See suurendab lõikamisjõudu ja takistab läga pilude ületamist. Kitsad ekraanid, mis on sunnitud toime tulema suurte kogustega, kogevad vedeliku möödavoolu, kus vedelik kandub koos tahkete ainetega üle väljalaske huule.
Kaare pikkus ja raadius määravad materjali säilivusaja ekraani tekil. Standardkaare pikkused on tavaliselt 45°, 60° või 120°. 45° või 60° kaar on üldiselt piisav tavaliste veetustamise ja suuruse määramise rakenduste jaoks. See tagab kiire ja tõhusa eraldamise. 120° kaar pakub pikemat säilivusaega. See võimaldab niiskust maksimaalselt eemaldada enne tahkete ainete väljutamist. Kõvera raadius peab ühtima etteande trajektooriga, et säilitada ühtlane tsentrifugaaljõud kogu materjali laskumise ajal.
Skaleeritavus ja torujuhtmete integreerimine nõuavad kohandatud korpuste hoolikat kaalumist. Modulaarsed ekraanipaneelid võimaldavad rajatistel võimsust laiendada, lisades paralleelseid üksusi ilma esmaseid toitetorusid täielikult ümber kujundamata. Kohandatud ääristused, reguleeritavad toitepaisud ja suletud korpused tagavad sujuva integreerimise olemasoleva infrastruktuuriga. Suletud korpused on eriti olulised lõhnade kontrollimiseks, pritsmete piiramiseks ja ohtlike aurude haldamiseks keemia- või olmerakendustes.
Korpuse projekteerimisel tuleb arvestada ka söödakasti kujundusega. Halvasti projekteeritud söödakast tekitab turbulentse voolu, mis häirib läga ühtlast jaotumist kogu ekraani laiuse ulatuses. Soovitame toitekasti sisse lisada kiirust vähendava deflektori. See tagab, et läga voolab üle paisu sileda, laminaarse lehena, maksimeerides ekraani ülemise osa tõhusust.
Materjali klass ja kulumiskindlus
Ekraani metallurgiline koostis määrab selle tööea. Standardne 304 roostevaba teras sobib üldisteks veeärastusrakendusteks, kus vedelik on mittesöövitav ja tahked ained on suhteliselt pehmed. Keskkondades, kus on nõrgad kloriidid, orgaanilised happed või ranged sanitaarnõuded, on 316L roostevaba teras põhistandard. Molübdeeni lisamine 316 liitrisesse koostisesse tagab suurepärase vastupidavuse täppide tekkele. See muudab selle ideaalseks toiduainete töötlemiseks ja olmejäätmete jaoks.
Kasutuselevõtmisel kaevandamise sõelumisseadmed , standardsed roostevabad terased lagunevad sageli tugeva abrasiivse kulumise korral kiiresti. Nendes stsenaariumides pakub Duplex roostevaba teras (nt 2205) palju suuremat voolavuspiiri ja erakordset vastupidavust pingekorrosioonipragudele. Äärmusliku hõõrdumise korral pikendab vahetustsüklit polüuretaankattega kiiltraat või karastatud kõrge süsinikusisaldusega sulamid. Valikuprotsess peab analüüsima kompromissi kõrgemate esialgsete materjalikulude ja hooldussageduse vähendamise kaudu saavutatava pikaajalise säästmise vahel.
Materjali klasside võrdlus sõela painutusekraanide jaoks
| Materjali klassi |
põhiomadused |
Ideaalsed rakendused |
Suhteline kulumiskindlus |
| 304 roostevaba teras |
Hea üldine korrosioonikindlus, ökonoomne. |
Üldine veefiltreerimine, mitteabrasiivsed tahked ained. |
Mõõdukas |
| 316L roostevaba teras |
Kõrge pistikukindlus, sanitaarviimistlusvõimeline. |
Toit ja jook, tselluloos ja paber, nõrgad kemikaalid. |
Kõrge |
| Dupleks (2205) |
Kõrge voolavuspiir, suurepärane kloriidikindlus. |
Kaevandamine, raske mineraalide töötlemine, suure pingega koormused. |
Väga kõrge |
| Polüuretaaniga kaetud |
Lööke neelav, äärmine kulumiskindlus. |
Rasked agregaadid, tihe meedia taastamine. |
Maksimaalne |
Rakenduspõhised konfiguratsioonid ja edukriteeriumid
Reovee filtreerimise ekraani kasutuselevõtt
Munitsipaal- ja tööstusliku heitvee puhastamisel on esmaseks edukriteeriumiks maksimaalne BHT/KHT vähendamine tõhusa esmase tahke aine eemaldamise kaudu. Õigesti konfigureeritud reovee filtreerimisekraan peab vastu pidama bioloogilisele saastumisele ja taluma tormisündmuste ajal väga muutuvaid voolukiirusi. Konfiguratsiooni fookus peaks keskenduma peenemate pilu suurustele (tavaliselt 0,25–1,0 mm), et püüda peent orgaanilist ainet. Rasva ja bioloogilise kogunemise eemaldamiseks on oluline ühilduvus automatiseeritud kõrgsurvepesusüsteemidega. Korrosioonikindlad sulamid nagu 316L on kohustuslikud, et taluda vesiniksulfiidi ja muid toores reovees esinevaid agressiivseid ühendeid.
Operaatorid peaksid kaaluma ka automatiseeritud pihustusvarraste integreerimist. Reoveerakendustes võivad rasvad, õlid ja määrded (FOG) kiiresti katta kiiltraati, vähendades avatud ala. Ajastatud kõrgsurve kuumaveepihustussüsteem hoiab pilud puhtad, ilma et oleks vaja käsitsi puhastada, tagades pideva töö isegi tippvooluperioodidel.
Kaevandamine ja mineraalide töötlemine
Mineraalide töötlemine nõuab suurt löögikindlust ja võimet taluda rasket ja tihedat läga kontsentratsiooni. Edukriteeriumid põhinevad täpsel klassifitseerimisel tiheda kandja taastamiseks ja pidevaks tööks äärmise abrasiivse kulumise korral. Konfiguratsioonid nõuavad paksemaid kiiltraatprofiile, et neelata langevate kivimite ja raskete maakide kineetiline energia. Järsud paigaldusnurgad kiirendavad rasket läga, vältides materjali seiskumist ekraaniplaadile. Kulumiskindlad korpused ja pööratavad ekraanipaneelid on seadmete tööea pikendamisel nendes karmides keskkondades kriitilise tähtsusega.
Söe valmistamise tehastes kasutatakse lubjaeemalduseks ja magnetiidi taastamiseks palju sõelte kõverusi. Kandja erikaal nõuab ekraani, mis talub suuri mahulisi koormusi ilma paindumata. Tihti määrame risttugivardad, mis keevitatakse tihedamate intervallidega, et tagada nende suurte koormuste korral vajalik konstruktsiooni jäikus.
Tselluloosi ja paberi töötlemine
Tselluloosi- ja paberitööstus tugineb tõhusaks kiudude taaskasutamiseks, pesuvee selgitamiseks ja musta leelise usaldusväärseks sõelumiseks kumeratele sõeladele. Peamine väljakutse on takistada pikkade kiudmaterjalide klammerdamist üle traadiprofiilide ja ekraani ummistumise. Edu saavutamiseks on vaja kohandatud kaare pikkusi, mis on optimeeritud konkreetsete kiudude pikkuste jaoks, ja kõrge avatud alaga kiiltraadi profiile, mis võimaldavad vedeliku kiiret äravoolu. 316L roostevaba teras on universaalselt spetsifikeeritud vastu pidama pleegitusainete ja leeliselise musta leelisega seotud tugevale keemilisele korrosioonile.
Toidu ja jookide töötlemine
Sanitaarnõuete järgimine on toiduainete ja jookide puhul absoluutne prioriteet. Tahkete ainete eraldamiseks protsessiveest, mahladest või pruulimismassist kasutatavad sõelad peavad vastama rangetele FDA ja 3-A sanitaarstandarditele. Seadmed peavad hõlbustama lihtsat ja põhjalikku pesemist, et tagada partiide vaheline ristsaastumine. Konfiguratsioonid nõuavad elektropoleeritud viimistlust, et kõrvaldada mikroskoopilised pinnapuudused, kus bakterid võivad asuda. Pragudeta keevitamine ja kõrgekvaliteediline 316L roostevabast terasest konstruktsioon tagavad, et süsteem talub agressiivseid CIP (Clean-In-Place) keemilisi režiime ilma lagunemiseta.
Rakendamise riskid ja nende leevendamise strateegiad
Peamine rakendusrisk on pimestamise või kinnikiilumise võimalus, mis vähendab drastiliselt hüdraulilist võimsust. See juhtub tavaliselt siis, kui pilu suurus on osakeste suuruse jaotuse jaoks valesti määratud või kui kõikuvad etteandekiirused põhjustavad lobri kiiruse langemise, võimaldades osakestel avadesse settida. Selle riski maandamiseks peaksid insenerid rakendama reguleeritavad toitepaisud, et tagada ühtlane ja ühtlane kiirus kogu ekraani laiuses. Kleepuvatele või kiulistele materjalidele kalduvates rakendustes eemaldavad integreeritud pneumaatilised raputussüsteemid või automatiseeritud pihustusvardad kinni jäänud osakesed ja säilitavad avatud ala.
Ebaühtlane kulumismuster kujutab endast märkimisväärset väljakutset, eriti etteande kokkupõrke tsoonis, kus läga puutub esmakordselt kokku sõelaplaadiga. Kohalik kulumine võib kahjustada täpset pilu ava ühes osas, samas kui ülejäänud ekraan jääb funktsionaalseks. Kõige tõhusam leevendusstrateegia on pööratavate ekraanipaneelide määramine. See konstruktsioonifunktsioon võimaldab hooldusmeeskondadel paneeli füüsiliselt eemaldada, ümber pöörata ja uuesti paigaldada. Paneeli ümberpööramine nihutab löögitsooni kulumata otsa, kahekordistades tõhusalt ekraani tööiga enne väljavahetamist.
Paigaldusnurga vead muudavad otseselt süsteemi efektiivset lõike suurust ja veetustamise efektiivsust. Kui ekraan on paigaldatud liiga järsult, kiireneb materjal liiga kiiresti, vähendades säilivusaega ja põhjustades märja väljavoolu. Kui nurk on liiga madal, materjal seiskub, põhjustades kogunemist ja võimalikku ülevoolu. Paigaldusvigade leevendamiseks määrake reguleeritavad pöördekorpused. Need spetsiaalsed korpused võimaldavad operaatoritel paigalduse faasis täpselt reguleerida paigaldusnurka, reguleerides gravitatsioonilist tõmbejõudu, et see vastaks elava läga täpsele käitumisele.
Teine oht hõlmab sööda vale esitlemist. Kui läga satub ekraanile liiga suure turbulentsiga, ei levi see ühtlaselt. See põhjustab kanalisatsiooni, kus suure kiirusega vood kulutavad traadi teatud osad enneaegselt, samas kui teised osad jäävad alakasutatuks. Korraliku sisemiste deflektoritega päisekasti paigaldamine rahustab voolu, tagades ühtlase lägalehe tabamise ekraani tekile.
Järeldus
- Koostage põhjalikud toiteanalüüsi andmed, sealhulgas maksimaalne mahuline voolukiirus, tahkete ainete kontsentratsioon, osakeste suuruse jaotus ja vedeliku pH.
- Hinnake oma praeguseid hooldustsükleid, et teha kindlaks, kas kulumiskindlama sulami või pööratava paneeli konstruktsiooni uuendamine vähendab seisakuaega.
- Konsulteerige spetsialiseerunud tahke-vedeliku eraldamise inseneriga, et töötada välja tehniline ettepanek, mis põhineb teie konkreetsetel ruumilistel piirangutel ja integreerimisnõuetel.
- Taotlege oma tarnijalt arvutusliku vedeliku dünaamika (CFD) modelleerimist, et kinnitada voolukiirused ja eraldamise tõhusus enne täismahus valmistamist.
KKK
K: Mis on DSM-ekraan ja kas see erineb sõela painutusekraanist?
V: DSM tähistab Dutch State Mines, organisatsiooni, mis algselt leiutas ja patenteeris söe töötlemiseks mõeldud kumera ekraaniprofiili. Funktsionaalne erinevus puudub; termineid DSM-sõel ja sõela painutussõel kasutatakse tööstuslikus eraldustööstuses sünonüümidena, et kirjeldada sama staatilist, kumerat kiiltraadist seadet.
K: Mis on sõela painutusekraani standardne pilu suurusvahemik?
V: Pilude suurus ulatub tavaliselt peenest 50 mikronist (0,05 mm) õrna tärklise või peene keemilise eraldamise korral kuni mitme millimeetrini raskete täitematerjalide ja kaevandamisrakenduste jaoks. Konkreetne ava valitakse vajaliku osakeste lõikesuuruse ja kandevedeliku viskoossuse alusel.
K: Kuidas on sõela painutussõel võrreldav pöörleva trummelsõelaga?
V: Sõelapain on staatiline, raskusjõul töötav seade, millel pole liikuvaid osi, mille tulemuseks on minimaalne hooldus ja energiatarve. Pöörlev trummelekraan on mootoriga dünaamiline seade. Kui trummelsõelad saavad tänu pidevale pöörlemisele ja kraapimisele hästi hakkama kleepuvate materjalidega, siis sõela kõverad pakuvad suuremat hüdraulilist läbilaskevõimet väiksema jalajäljega vabalt nõrguvate suspensioonide jaoks.
K: Kas kiiltraatekraani paneele saab nende eluea pikendamiseks ümber pöörata?
V: Jah, paljud kvaliteetsed kumerad ekraanid on kujundatud sümmeetriliste raamidega, mis võimaldavad paneeli eemaldada ja otsapidi ümber pöörata. Kuna kõige suurem kulumine toimub ülemises löögitsoonis, jaotab paneeli ümberpööramine abrasiivse kulumise ühtlaselt, pikendades oluliselt seadme kasutusiga.
K: Millised tegurid määravad tööstusliku sõelumissüsteemi vooluvõimsuse?
V: Vooluvõime määratakse ekraani füüsilise kogulaiuse, traadi profiili ja pilu suuruse poolt määratud avatud ala protsendi, etteande rõhu või kiiruse ning vedeliku viskoossuse järgi. Laiemad ekraanid ja suuremad avaused võimaldavad loomulikult suuremat mahuvoolu.
K: Kui sageli tuleb sõela painutussõelad välja vahetada?
V: Asendamise ajad varieeruvad olenevalt rakendusest drastiliselt. Mitteabrasiivse reovee või toiduainete töötlemise rakendustes võib 316L roostevabast terasest ekraan kesta mitu aastat. Väga abrasiivsetes kaevandus- või agregaatide keskkondades võivad isegi karastatud või dupleksterasest ekraanid raske füüsilise kulumise tõttu vajada väljavahetamist või ümberpööramist iga paari kuu tagant.


