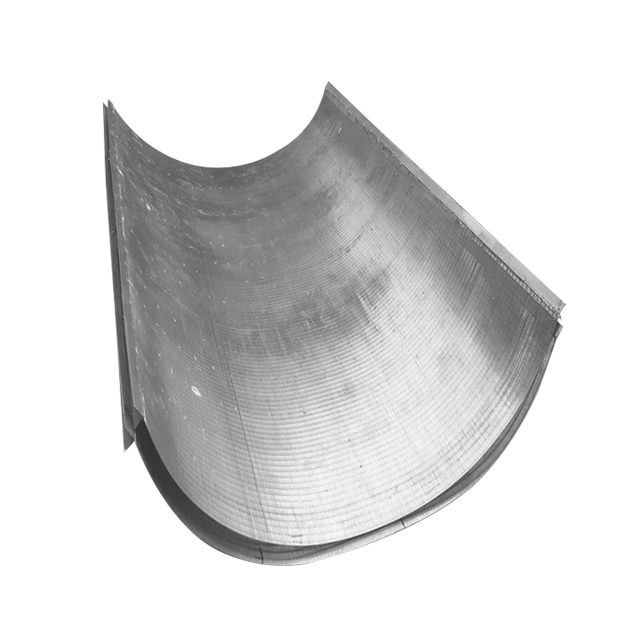
የማጣሪያ ስርዓቶችን መግለጽ በከፍተኛው የውጤት መጠን እና ፍጹም ቅንጣት ማቆየት መካከል ትክክለኛ ሚዛን ያስፈልገዋል። መሐንዲሶች በአጉሊ መነጽር የሚታዩ ብክለትን በሚከለክሉበት ጊዜ ግዙፍ የፈሳሽ መጠንን መቆጣጠር የሚችሉ ስርዓቶችን መንደፍ አለባቸው። ይህ መሠረታዊ የምህንድስና ፈተና እያንዳንዱን የኢንዱስትሪ ሂደት ማሻሻልን ይገልፃል። የቁማር መጠን መቼም በስፔሲፊኬሽን ሉህ ላይ የታተመ የማይንቀሳቀስ ልኬት አይደለም። እንደ ከፍተኛ ተለዋዋጭ ተለዋዋጭ ሆኖ ይሠራል. የስርዓቱን ረጅም ጊዜ, የጥገና ክፍተቶችን እና የአሠራር ግፊትን ይደነግጋል. ደካማ መጠን ያላቸው ክፍተቶች ወደ አስከፊ መሳሪያዎች ውድቀት ወይም በቧንቧ መስመር ላይ ተቀባይነት የሌላቸው የግፊት ጠብታዎች መፈጠር አይቀሬ ነው።
እዚህ ያለን ዓላማ ሙሉ በሙሉ ተግባራዊ ነው። የማጣሪያ ሚዲያን ለመገምገም ቴክኒካል ውሳኔ ሰጪዎችን ጠንካራ፣ በማስረጃ ላይ የተመሰረተ ማዕቀፍ ለማቅረብ ዓላማችን ነው። ትክክለኛውን የቦታ መጠን እንዴት በትክክል መገምገም እንደሚችሉ ይማራሉ. ማነቆዎችን ለመከላከል ክፍት ቦታ መስፈርቶችን በሂሳብ ለማስላትም እንቃኛለን። በመጨረሻም፣ ያለጊዜው የስርዓት መበላሸት የሚያስከትሉ የተለመዱ የዝርዝር ጉድለቶችን ለማስወገድ እንመራዎታለን። እነዚህን ዋና መካኒኮች መረዳት ጠንካራ፣ በጣም ቀልጣፋ የማጣሪያ አርክቴክቸር መንደፍዎን ያረጋግጣል።
ቁልፍ መቀበያዎች
ትክክለኝነት አፈጻጸምን ይገልፃል፡ የቦታው ስፋት በግፊት መቀነስ (የራስ መጥፋት) እና በፓምፕ ሲስተም ውስጥ ያለውን የኃይል ፍጆታ በቀጥታ ይነካል።
የመገለጫ አስፈላጊነት ልክ እንደ መጠኑ፡ ቀጣይነት ያለው የ V ቅርጽ ያላቸው ክፍተቶች ከባህላዊ የተቦረቦሩ ቀዳዳዎች ጋር ሲነፃፀሩ ማየትን እና መደፈንን ይቃወማሉ።
የዐውደ-ጽሑፉ መጠን ወሳኝ ነው፡ ውጤታማ ማስገቢያ ምርጫ የማጣሪያ ጥቅል ምረቃን፣ የፈሳሽ viscosity እና የተሟሉ ደረጃዎችን እንጂ የተነጠሉ ጥቃቅን መጠኖችን ብቻ መያዝ አለበት።
የአቅራቢዎች አቅሞች ይለያያሉ፡ ቴክኒካል ብቃት ካለው አምራች ጋር በመተባበር ለከፍተኛ ግፊት አፕሊኬሽኖች ወሳኝ የሆኑ የማምረቻ መቻቻልን ያረጋግጣል።
የምህንድስና ፊዚክስ፡ ለምን ማስገቢያ መጠን የማጣራት ስኬት ይደነግጋል
የሂደት መሐንዲሶች ከማቆየት እና ከውጤት ፓራዶክስ ጋር በተደጋጋሚ ይታገላሉ። ጥቃቅን ቅንጣቶችን ለመያዝ የቦታውን መጠን ሲቀንሱ በተመሳሳይ ጊዜ አጠቃላይ ክፍት ቦታን ይቀንሳሉ. ይህ ቅነሳ ፈሳሽ መተላለፊያን ይገድባል. ፈሳሾች በጠንካራ ቦታዎች ውስጥ በፍጥነት እንዲራቡ ያስገድዳል. ፍፁም ቅንጣትን መያዝ ብዙውን ጊዜ ጥሩውን ፍሰት ውጤታማነት በቀጥታ ይቃወማል። ሁለቱንም ተለዋዋጮች በአንድ ጊዜ ማሳደግ አይችሉም። የማሳያውን ቀዳዳ ወደ ተወሰነው የመተግበሪያ አካባቢ በጥንቃቄ ማስተካከል አለብዎት።
አነስተኛ መጠን ያላቸው ቦታዎች የሥራ ማስኬጃ ወጪዎችዎን በእጅጉ ይጎዳሉ። ፈሳሽ በተከለከሉ ክፍተቶች ውስጥ መንገዱን ሲያስገድድ, የልዩነት ግፊት ወዲያውኑ ይጨምራል. መሐንዲሶች ይህን ክስተት ጭንቅላት ማጣት ብለው ይጠሩታል. ከፍተኛ የጭንቅላት ማጣት ፓምፖች ከተገቢው የውጤታማነት ኩርባዎች በላይ እንዲሰሩ ያስገድዳቸዋል. የፓምፕ የኃይል ወጪዎች በጣም ጨምረዋል. ያለጊዜው የሜካኒካል ልብሶች መላውን ስርዓት ያበላሻሉ. በጊዜ ሂደት, በፓምፕ ማተሚያዎች እና ማህተሞች ላይ ያለው ቀጣይነት ያለው ጫና ወደ ውድ የእረፍት ጊዜ ይመራል. የመቅረጽ ቅልጥፍናን ከተለዋዋጭ ተከላካይነት ጋር ለማመጣጠን ክፍተቶችዎን መጠን ማድረግ አለብዎት።
እንዲሁም የአፐርቸር ቅርጽ ተለዋዋጭነትን መገምገም አለብን. ቀጣይነት ያለው የ V ቅርጽ ያለው የሽቦ መገለጫዎችን ከመደበኛ ክብ ጉድጓዶች ጋር ማነፃፀር ከፍተኛ የአፈፃፀም ልዩነቶችን ያሳያል። ሀ Wedge Wire Screen ልዩ ጂኦሜትሪ ይጠቀማል። የ V-ቅርጽ ወደ ውስጥ ይስፋፋል. ቅንጣቶች ወደ ማስገቢያው ሲገቡ ሙሉ በሙሉ ያልፋሉ ወይም ወደ ላይ ይወጣሉ። እነሱ በጣም አልፎ አልፎ እራሳቸውን አጥብቀው ይይዛሉ። ባህላዊ የተቦረቦረ ጉድጓዶች መደበኛ ያልሆኑ ቅንጣቶችን በቀላሉ ይይዛሉ። ወደ ውስጥ መስፋፋቱ ራስን የማጽዳት ዘዴን ይፈጥራል.
የንጽጽር ገበታ: V-ቅርጽ ያለው ማስገቢያ vs
ባህሪ |
V-ቅርጽ ያለው ማስገቢያ መገለጫ |
መደበኛ ቀዳዳ ቀዳዳ |
የመዝጋት መቋቋም |
ከፍተኛ (ራስን የማጽዳት ጂኦሜትሪ) |
ዝቅተኛ (ለቅንጣት መገጣጠም የተጋለጠ) |
የእውቂያ ነጥቦች |
ላይ ባለ ሁለት ነጥብ ግንኙነት |
የማያቋርጥ የግድግዳ ግንኙነት |
ፍሰት ውጤታማነት |
በጣም ጥሩ (ወደ ውስጥ መስፋፋት ግጭትን ይቀንሳል) |
መጠነኛ (ቋሚ ዲያሜትር ፍሰትን ይገድባል) |
የመዋቅር ጥንካሬ |
ከፍተኛ (የተበየዱ መገናኛዎች) |
ተለዋዋጭ (በሉህ ውፍረት ላይ የተመሰረተ) |
በተቃራኒው, ከመጠን በላይ የመጠጣት አደጋ የተለያዩ አደጋዎችን ያመጣል. ክፍተቶች በጣም ትልቅ ከገለጹ፣ የሚዲያ ማለፊያ ይከሰታል። አሸዋ፣ ጠጠር ወይም የኢንዱስትሪ ፍርስራሾች ማገጃውን ያልፋሉ። ይህ ፍርስራሽ በታችኛው ተፋሰስ መሳሪያዎች ላይ ውድመት ያደርሳል። የፓምፑ መጨፍጨፍ በፍጥነት ይከሰታል. ቫልቮች በትክክል መቀመጥ አይችሉም. በተጨማሪም፣ የተዛባ የፍሳሽ ጥራት ተቋምዎን የቁጥጥር ቅጣት አደጋ ላይ ይጥላል። ከፍተኛ መጠን ያለው ፍሰትን ለመጨመር የሚደረጉ ሙከራዎች ግን በመጨረሻ የስርዓት ታማኝነትን ያጠፋሉ.
የማያ ገጽዎን መጠን ለማስተካከል ዋና የግምገማ መለኪያዎች
ትክክለኛ የመጠን መለኪያ ጥብቅ የትንታኔ ዘዴዎችን ይፈልጋል። የቅንጣት መጠን ስርጭት (PSD) ትንተና የማንኛውንም አስተማማኝ ዝርዝር መሰረት ይመሰርታል። በአንድ አማካኝ ቅንጣት መጠን አንታመንም። በምትኩ፣ የማቆያ ገደቦችን ለመለየት የማከፋፈያ ከርቭን እንጠቀማለን።
የዲ 50 ሜትሪክን ይለዩ ፡ ይህ የመካከለኛውን ቅንጣት ዲያሜትር ይወክላል። ግማሹ ቅንጣቶች ትልቅ ናቸው, እና ግማሹ ያነሱ ናቸው.
የዲ90 ሜትሪክን ይመሰርቱ ፡ ይህ 90% የናሙና ቅንጣቶች ያነሱበትን መጠን ያሳያል።
መነሻውን ያቀናብሩ ፡ መሐንዲሶች ቅድሚያ የሚሰጠው የፍሰት መጠን ወይም ፍፁም ማጣሪያ እንደሆነ በመወሰን የቦታውን መጠን ወደ D50 ወይም D80 ማርክ ይጠጋል።
የክፍት ቦታውን መቶኛ ማስላት የፍሰት ፍጥነት ሞዴሊንግዎን በቀጥታ ያሳውቃል። የሂሳብ ቀመሩ በሁለት ተለዋዋጮች ላይ የተመሰረተ ነው-የሽቦ ስፋት እና የቦታ መጠን። መደበኛው እኩልታ ቀላል ሆኖም ወሳኝ ነው። የመክተቻውን መጠን በመክተቻው መጠን እና በሽቦው ስፋቱ ድምር ይከፋፍሏቸዋል ከዚያም በ100 ያባዛሉ። 1ሚሜ ማስገቢያ እና 2ሚሜ ሽቦ ካለህ ክፍት ቦታህ በግምት 33% ነው። ይህ መቶኛ የእርስዎን የድምጽ መጠን መስፈርቶች ለማሟላት ምን ያህል ፈጣን ፈሳሽ መጓዝ እንዳለበት ይገልጻል። ከፍተኛ ፍጥነት ግጭትን ይጨምራል እና የአፈር መሸርሸርን ያፋጥናል.
የውሃ ጉድጓድ እና የከርሰ ምድር ውሃ አፕሊኬሽኖች በጥንቃቄ የማጣሪያ ጥቅል ማዛመድን ይፈልጋሉ። ማያ ገጹን ከአካባቢው ጂኦሎጂ ተነጥሎ መጠኑን ማድረግ አይችሉም። የስክሪኑ ማስገቢያ ሰው ሰራሽ የማጣሪያ ማሸጊያውን (የጠጠር ፖስታውን) መያዝ አለበት እንጂ የተፈጥሮ የውሃ ውስጥ አሸዋ አይደለም። ምርጥ ልምዶች ከ90% እስከ 100% የሚሆነውን የማጣሪያ ማሸጊያ ቁሳቁስ ለማቆየት የቦታውን መጠን ማስተካከልን ያዛሉ። ይህን ግንኙነት ከተሳሳተ, የአሸዋ ፓምፑን ይጋብዙዎታል. የአሸዋ ፓምፖች የውሃ ውስጥ ፓምፖችን ያጠፋል እና ጉድጓዶችን ይወድማል።
ተለዋዋጭ viscosity በአስደናቂ ሁኔታ የንድፈ ስሌቶችን ይለውጣል. የእውነተኛው ዓለም ፈሳሽ ባህሪያት የሞዴል ማስተካከያ ያስፈልጋቸዋል. ከባድ የኢንዱስትሪ ዝቃጭ ባህሪው ከንጹህ እና ከተጣራ የከርሰ ምድር ውሃ በጣም የተለየ ነው። ዝልግልግ ፈሳሾች በሽቦው መገለጫ ላይ ከፍተኛ ግጭት ይፈጥራሉ። ጥቅጥቅ ያሉ ንጣፎችን በሚገጥሙበት ጊዜ ከፍተኛ የግፊት መቀነስ ሳያስከትሉ ተቀባይነት ያለው የፍሰት መጠንን ለመጠበቅ ትንሽ ሰፋ ያሉ ክፍተቶች ወይም ልዩ የሽቦ መገለጫ ሊፈልጉ ይችላሉ።
የአካባቢ እና ተገዢነት ምክንያቶች ማስገቢያ ምርጫ ላይ ተጽዕኖ
የስታቲክ ኢንጂነሪንግ ስሌቶች ብዙውን ጊዜ ለትክክለኛው ዓለም አከባቢዎች ሲጋለጡ አይሳኩም. ጣቢያዎን የሚቆጣጠሩ ውጫዊ ተለዋዋጮችን ግምት ውስጥ ማስገባት አለብዎት. የቁጥጥር መልቀቂያ ደረጃዎች ፍፁም ከፍተኛውን የቦታ መጠንዎን በተደጋጋሚ ያዝዛሉ። የማዘጋጃ ቤት ቆሻሻ ውሃ ተቋማት ጥብቅ መመሪያዎችን ማክበር አለባቸው. እንደ አሜሪካን የውሃ ስራዎች ማህበር (AWWA) ያሉ ድርጅቶች ደረጃውን የጠበቀ የታዛዥነት ገደቦችን ያትማሉ። የእርስዎን ማስገቢያ መጠን ችሎታዎች በእነዚህ ህጋዊ መስፈርቶች ላይ ካርታ ማድረግ ውድ ፋሲሊቲ መስመር ወደ ታች retrofis ይከላከላል.
የሙቀት እና የኬሚካል ኦፕሬቲንግ ግዛቶች የቁሳቁስ ባህሪያትን ያለማቋረጥ ይለውጣሉ. የ0.5ሚሜ ማስገቢያ 0.5ሚሜ በ200 ዲግሪ ሴልሺየስ ይቀራል ብሎ ማሰብ አይችሉም። ብረቶች ይስፋፋሉ. ከፍተኛ ሙቀት የሙቀት መስፋፋትን ያስከትላል, ክፍት የሆነ ቀዳዳውን በዘዴ ይቀንሳል. የሚበላሹ ኬሚካላዊ አካባቢዎች ሌላ አደጋ ያመጣሉ. ኃይለኛ አሲዶች ወይም የአልካላይን ፈሳሾች የሽቦውን ገጽታ ቀስ በቀስ ያበላሻሉ.
በከባድ አከባቢዎች ውስጥ የተለመዱ ስህተቶች
ማይክሮ-ስሎቶች ሲገልጹ የሙቀት ማስፋፊያ መለኪያዎችን ችላ ማለት.
በከፍተኛ ክሎራይድ ፈሳሾች ውስጥ ደረጃውን የጠበቀ 304 አይዝጌ አረብ ብረትን መምረጥ፣ ይህም ወደ ጉድጓዶች እና ሰፋፊ ቦታዎች ይመራል።
በከፍተኛ የሙቀት መጠን መለዋወጥ ውስጥ የሜካኒካዊ ጭነት ለውጦችን ግምት ውስጥ ማስገባት አለመቻል.
የጽዳት እና የኋሊት ማጠብ ቅልጥፍና በቀጥታ ከተመረጠው ማስገቢያ መጠን ጋር ይገናኛል። ወደ ኋላ መታጠብ የተከማቸ ቆሻሻን ለማስወገድ የፈሳሽ ፍሰትን ይለውጣል። የመክፈቻው ስፋት አስፈላጊውን የተገላቢጦሽ ግፊት ይወስናል. ጠባብ ክፍተቶች ውጤታማ በሆነ መንገድ ለማጽዳት በከፍተኛ ደረጃ ከፍ ያለ የጀርባ ማጠቢያ ግፊት ያስፈልጋቸዋል. የእርስዎ ፓምፖች በቂ የተገላቢጦሽ ጭንቅላት ማመንጨት ካልቻሉ ማያ ገጹ እንደታወረ ይቆያል። ይህ ብልሽት የሥራ ጊዜን እና የጉልበት ወጪዎችን ይጨምራል.
መዋቅራዊ ታማኝነት በሽብልቅ ሽቦ መገለጫ እና በተመረጠው ክፍተት መካከል ሚዛናዊ ሚዛን ይፈልጋል። የሽቦውን ጥልቀት ከግጭቱ ስፋት መለየት አይችሉም. ጥልቅ, ወፍራም ሽቦዎች ከፍተኛ የግፊት ልዩነቶችን ይቋቋማሉ. ነገር ግን፣ ጥቅጥቅ ያሉ ሽቦዎች ተጨማሪ የገጽታ ቦታን ይበላሉ፣ ይህም አጠቃላይ ክፍት መቶኛን ይቀንሳል። መሐንዲሶች የመገለጫውን ስፋት-ወደ-ጥልቀት ሬሾን ማሳደግ አለባቸው። ከፍተኛ ጫና የሚፈጥሩ አካባቢዎች ጠንካራ መገለጫዎችን ይጠይቃሉ፣ ምንም እንኳን ትንሽ ክፍል ክፍት ቦታ መስዋዕት ቢያደርግም።
የማምረት መቻቻል የትክክለኛነት እውነታን ይገልፃል. ባለ 50-ማይክሮን ማስገቢያ በወረቀት ላይ መግለጽ የማምረት ተቋሙ አቅም ከሌለው ምንም ነገር አያመጣም። ከደረጃ በታች የሆኑ የብየዳ ቴክኒኮች ጦርነትን ያስተዋውቃሉ። በማምረት ጊዜ የሙቀት መዛባት ክፍተቶች በማያ ገጹ ወለል ላይ በማይታወቅ ሁኔታ እንዲጠብ ወይም እንዲሰፋ ያደርጋል። ከፍተኛ ጥራት ያለው ማምረቻ በጠቅላላው ሲሊንደር ላይ ያለውን ርቀት ለመጠበቅ በራስ-ሰር በትክክለኛ ቁጥጥር የሚደረግ የመከላከያ ብየዳ ላይ የተመሠረተ ነው።
መለካት ልዩ የዝርዝር ስጋቶችን ያስተዋውቃል። የፋሲሊቲ ማሻሻያዎች አልፎ አልፎ በተናጥል አይከሰቱም። ሲተገበር ሀ በጅምላ የሽብልቅ ሽቦ ስክሪን ቅደም ተከተል፣ ደረጃውን የጠበቀ ማድረግ በጣም አስፈላጊ ይሆናል። በበርካታ ጂኦግራፊያዊ ድረ-ገጾች ላይ ጣቢያ A ከጣቢያ B ትንሽ የተለየ የፈሳሽ ተለዋዋጭነት ሊኖረው ይችላል። ትንሽ ክልላዊ ልዩነቶችን የሚያስተናግድ ደረጃውን የጠበቀ ዝርዝር ማዕቀፍ ማዘጋጀት አለቦት። ይህን ማድረግ ወጥ የሆነ የአሠራር አስተማማኝነት ያረጋግጣል። የጥገና ቡድኖች ሁለንተናዊ መተኪያ ክፍሎችን እንዲያከማቹ ያስችላቸዋል, የረጅም ጊዜ መገልገያ አስተዳደርን ቀላል ያደርገዋል.
የአቅራቢ ግምገማ፡- አስተማማኝ የሽብልቅ ሽቦ ስክሪን አምራች እጩዎች ዝርዝር
ጥሩ ቴክኒካዊ ዝርዝር በቂ ባልሆነ አምራች እጅ ውስጥ ይወድቃል። ሊሆኑ የሚችሉ አጋሮችን በጥብቅ መገምገም አለቦት። ጠንካራ የምህንድስና እና የሞዴሊንግ ድጋፍ ለሚሰጡ ሻጮች ቅድሚያ ይስጡ። ከካታሎግ ብቻ ለሚሸጡ ኩባንያዎች አይስማሙ። ከፍተኛ-ደረጃ አምራቾች የእርስዎን ልዩ የፍሰት ውሂብ ለመቅረጽ የስሌት ፈሳሽ ተለዋዋጭ (ሲኤፍዲ) ይጠቀማሉ። ወደ ሙሉ-ልኬት ምርት ከመዛወራቸው በፊት ብጁ ፕሮቶታይፕ እና ተጨባጭ ሙከራን ይሰጣሉ።
የጥራት ማረጋገጫ እና ሰነዶች የአቅራቢውን ህጋዊነት ያረጋግጣሉ። ግልጽ የቁሳቁስ ማረጋገጫዎች አስፈላጊ ናቸው. የ ISO እና ASME ተገዢነት ሰነዶችን በቅድሚያ ጠይቅ። በኦፕቲካል የመለኪያ መሳሪያዎች የሚመነጩ ሊረጋገጡ የሚችሉ ማስገቢያ መቻቻል ሪፖርቶችን ይጠይቁ። አንድ ሻጭ ክፍተቶቻቸው የተገለጸውን የማይክሮን ክልል ማሟላታቸውን ማረጋገጥ ካልቻሉ፣ የመጨረሻውን ምርት ማመን አይችሉም።
የአቅራቢዎች ግምገማ መስፈርቶች
የግምገማ ምድብ |
ዝቅተኛ መስፈርት |
የኢንዱስትሪ ምርጥ ልምምድ |
የምህንድስና ድጋፍ |
መሰረታዊ የ CAD ስዕሎች |
የ CFD ሞዴሊንግ እና ፈሳሽ ተለዋዋጭ ምክክር |
የጥራት ማረጋገጫ |
መሰረታዊ የቁሳቁስ የምስክር ወረቀቶች |
የ ISO ማረጋገጫ እና የጨረር ማስገቢያ መቻቻል ሪፖርቶች |
የማምረት አቅም |
መደበኛ የመጠን መገኘት |
ያለ መቻቻል ኪሳራ ብጁ ሊለኩ የሚችሉ ሩጫዎች |
የድህረ-ሽያጭ ድጋፍ |
መደበኛ ዋስትና |
የተገለጹ SLAs እና የመስክ መላ ፍለጋ ድጋፍ |
የማምረት አቅምን ይገምግሙ እና ጊዜን በጥንቃቄ ይመራሉ. ተቋሙ ፍጹም የሆነ ፕሮቶታይፕ ሊያወጣ ይችላል ነገርግን በጅምላ ምርት ወቅት ሊሳካ ይችላል። የእነሱ አውቶማቲክ ብየዳ መስመሮቻቸው መካኒካል መቻቻልን ሳያበላሹ መጠነ ሰፊ ብጁ ውቅሮችን መያዛቸውን ያረጋግጡ። በመጨረሻም፣ የአገልግሎት ደረጃ ስምምነታቸውን (SLAs) ይገምግሙ። አንድ ፕሪሚየር የሽብልቅ ሽቦ ስክሪን አምራች በሁለቱም የቅድመ-ሽያጭ ምክክር እና ከተጫነ በኋላ ቴክኒካዊ ድጋፍ የላቀ ነው። የእነሱ ምላሽ ሰጪነት ለኦፕሬሽኖችዎ ያላቸውን የረጅም ጊዜ ዋጋ ይገልጻል።
ማጠቃለያ
የማጣሪያ ልኬቶችን በመግለጽ የፊት ለፊት ትክክለኛነት የስርዓት የህይወት ዑደት አፈፃፀምን በመሠረታዊነት ይለውጣል። ማያ ገጽዎን ከተለዋዋጭ ተለዋዋጭነት ጋር በትክክል ማዛመድ የረጅም ጊዜ የጥገና ሸክሞችን እና ብክነት የኃይል ፍጆታን በእጅጉ ይቀንሳል። ኢንጂነሪንግ በተያዙ መጠኖች እና የግፊት ቅነሳዎች መካከል ፍጹም ሚዛን መሠረተ ልማትዎ ከከባድ የኢንዱስትሪ ፍላጎቶች መትረፍን ያረጋግጣል።
በጣም ጥሩው ቴክኒካዊ ዝርዝሮች በቫኩም ውስጥ ፈጽሞ አይከሰቱም. በጣቢያ መሐንዲሶች እና በተሰጠ የአምራች አጋር መካከል ንቁ ትብብር ያስፈልጋቸዋል። የመቋቋም ስርዓቶችን ለመገንባት የባለሙያዎችን ሞዴል እና ጥብቅ የጥራት ማረጋገጫን ይጠቀሙ። ዛሬ አጠቃላይ የቴክኒክ ምክክር እንዲጠይቁ እናበረታታዎታለን። ለትክክለኛ የአፈጻጸም ሞዴሊንግ የእርስዎን ልዩ ፍሰት ውሂብ ያስገቡ ወይም የንድፍ ግምቶችዎን ወዲያውኑ ለማረጋገጥ የቁሳቁስ ፕሮቶታይፕ ይጠይቁ።
የሚጠየቁ ጥያቄዎች
ጥ: - የሽብልቅ ሽቦ ማስገቢያ መጠኖች መደበኛ የማምረቻ መቻቻል ምንድነው?
መ: መደበኛ መቻቻል በተለምዶ ከ ± 0.05mm ወደ ± 0.15mm, እንደ ሽቦ መገለጫ እና የመቋቋም ብየዳ ቴክኖሎጂ ትክክለኛነት ላይ በመመስረት. የማይክሮ-ስሎት አፕሊኬሽኖች በጠቅላላው የስክሪኑ ገጽ ላይ ትክክለኛ የማይክሮን ልዩነቶችን ለመጠበቅ ከፍተኛ ትክክለኛነትን የመፍጠር መስመሮችን ይፈልጋሉ።
ጥ፡ ለኔ የተለየ ፍሰት መጠን የሚፈለገውን ክፍት ቦታ እንዴት ማስላት እችላለሁ?
መ: መደበኛውን ቀመር ይጠቀሙ፡ ክፍት ቦታ % = [የማስገቢያ መጠን / (የማስገቢያ መጠን + ሽቦ ስፋት)] x 100. ያስታውሱ ትክክለኛው የውጤት ፍጥነት በዚህ መቶኛ እና በፈሳሽ viscosity እና በስርዓት ግፊት ላይ የተመሠረተ ነው።
ጥ: ማጣሪያን ለማሻሻል በነባር ስርዓት ላይ ያለውን ማስገቢያ መጠን መለወጥ እችላለሁን?
መ: ማደስ አንዳንድ ጊዜ ይቻላል, ነገር ግን ማስገቢያ መጠን መቀየር የስርዓት ግፊት ኩርባዎች. የተጣበቁ ክፍተቶች የጭንቅላት መጥፋትን ይጨምራሉ, ይህም አሁን ያሉትን ፓምፖች ሊጫኑ ይችላሉ. ጉልህ የሆኑ የልኬት ለውጦች አብዛኛውን ጊዜ ሙሉ ማያ ገጽ መተካት ያስፈልጋቸዋል።
ጥ፡ ለምንድነው የ V ቅርጽ ያላቸው ቦታዎች ከሌሎች የስክሪን አይነቶች በተሻለ መዘጋትን የሚቃወሙት?
መ: የ V-wire መገለጫ ባለ ሁለት ነጥብ የእውቂያ ፊዚክስ ሞዴልን ይጠቀማል። ቅንጣቶች ሙሉ በሙሉ ወደ ውስጥ በሚሰፋው ክፍተት ውስጥ ያልፋሉ ወይም በፈሳሽ ፍጥነት ይወሰዳሉ። ወደ ቀዳዳው ውስጥ ዘልቀው መግባት አይችሉም.