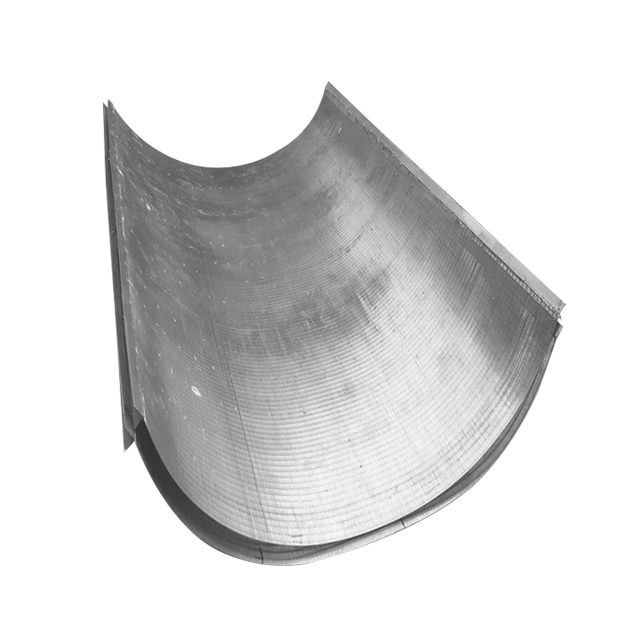
வடிகட்டுதல் அமைப்புகளைக் குறிப்பிடுவதற்கு அதிகபட்ச செயல்திறன் மற்றும் முழுமையான துகள் தக்கவைப்பு ஆகியவற்றுக்கு இடையே ஒரு துல்லியமான சமநிலை தேவைப்படுகிறது. நுண்ணிய அசுத்தங்களைத் தடுக்கும் போது பாரிய திரவ அளவைக் கையாளும் திறன் கொண்ட அமைப்புகளை பொறியாளர்கள் வடிவமைக்க வேண்டும். இந்த அடிப்படை பொறியியல் சவால் ஒவ்வொரு தொழில்துறை செயல்முறை மேம்படுத்தலையும் வரையறுக்கிறது. ஸ்லாட் அளவு ஒரு விவரக்குறிப்பு தாளில் அச்சிடப்பட்ட நிலையான பரிமாணமாக இருக்காது. இது மிகவும் மாறும் மாறியாக செயல்படுகிறது. இது அமைப்பின் ஆயுட்காலம், பராமரிப்பு இடைவெளிகள் மற்றும் செயல்பாட்டு அழுத்தம் ஆகியவற்றை ஆணையிடுகிறது. மோசமான அளவிலான துளைகள் தவிர்க்க முடியாமல் பேரழிவுகரமான உபகரண தோல்விக்கு வழிவகுக்கும் அல்லது குழாய் முழுவதும் ஏற்றுக்கொள்ள முடியாத அழுத்தம் குறைகிறது.
இங்கே எங்கள் நோக்கம் முற்றிலும் நடைமுறைக்குரியது. தொழில்நுட்ப முடிவெடுப்பவர்களுக்கு வடிகட்டுதல் ஊடகத்தை மதிப்பிடுவதற்கான வலுவான, ஆதார அடிப்படையிலான கட்டமைப்பை வழங்குவதை நோக்கமாகக் கொண்டுள்ளோம். சரியான ஸ்லாட் அளவுகளை எவ்வாறு துல்லியமாக மதிப்பிடுவது என்பதை நீங்கள் கற்றுக் கொள்வீர்கள். தடைகளைத் தடுக்க திறந்த பகுதி தேவைகளை கணித ரீதியாக கணக்கிடுவதையும் நாங்கள் ஆராய்வோம். இறுதியாக, முன்கூட்டிய சிஸ்டம் சீரழிவுக்கு வழிவகுக்கும் பொதுவான விவரக்குறிப்பு தோல்விகளைத் தவிர்ப்பதற்கு நாங்கள் உங்களுக்கு வழிகாட்டுகிறோம். இந்த மைய இயக்கவியலைப் புரிந்துகொள்வது, நீங்கள் ஒரு மீள்தன்மை, மிகவும் திறமையான வடிகட்டுதல் கட்டமைப்பை வடிவமைப்பதை உறுதி செய்கிறது.
முக்கிய எடுக்கப்பட்டவை
துல்லியமானது செயல்திறனை ஆணையிடுகிறது: ஸ்லாட் அகலம் நேரடியாக அழுத்தம் வீழ்ச்சி (தலை இழப்பு) மற்றும் உந்தி அமைப்பில் ஆற்றல் நுகர்வு ஆகியவற்றை பாதிக்கிறது.
சுயவிவரம் அளவைப் போலவே முக்கியமானது: தொடர்ச்சியான V- வடிவ ஸ்லாட்டுகள் பாரம்பரிய துளையிடப்பட்ட துளைகளுடன் ஒப்பிடும்போது கண்மூடித்தனமான மற்றும் அடைப்பை இயல்பாகவே எதிர்க்கின்றன.
சூழல் அளவீடு மிகவும் முக்கியமானது: பயனுள்ள ஸ்லாட் தேர்வு என்பது வடிகட்டி பேக் தரம், திரவ பாகுத்தன்மை மற்றும் இணக்கத் தரநிலைகள் ஆகியவற்றைக் கணக்கிட வேண்டும், தனிமைப்படுத்தப்பட்ட துகள் அளவுகள் மட்டும் அல்ல.
விற்பனையாளர் திறன்கள் வேறுபடுகின்றன: தொழில்நுட்ப ரீதியாக திறன் கொண்ட உற்பத்தியாளருடன் கூட்டுசேர்வது உயர் அழுத்த பயன்பாடுகளுக்கு முக்கியமான துல்லியமான உற்பத்தி சகிப்புத்தன்மையை உறுதி செய்கிறது.
பொறியியல் இயற்பியல்: ஸ்லாட் அளவு ஏன் வடிகட்டுதல் வெற்றியைக் குறிக்கிறது
செயல்முறை பொறியாளர்கள் தக்கவைப்பு மற்றும் செயல்திறன் முரண்பாட்டை அடிக்கடி புரிந்துகொள்கிறார்கள். நுண்ணிய துகள்களைப் பிடிக்க ஸ்லாட்டின் அளவைக் குறைக்கும்போது, ஒரே நேரத்தில் மொத்த திறந்த பகுதியையும் குறைக்கிறீர்கள். இந்த குறைப்பு திரவப் பாதையை கட்டுப்படுத்துகிறது. இது திரவங்களை இறுக்கமான இடைவெளிகளில் துரிதப்படுத்துகிறது. முழுமையான துகள் பிடிப்பு பெரும்பாலும் உகந்த ஓட்ட செயல்திறனை நேரடியாக எதிர்க்கிறது. நீங்கள் இரண்டு மாறிகளையும் ஒரே நேரத்தில் அதிகரிக்க முடியாது. குறிப்பிட்ட பயன்பாட்டு சூழலுக்கு திரைத் துளையை நீங்கள் கவனமாக அளவீடு செய்ய வேண்டும்.
குறைக்கப்பட்ட இடங்கள் உங்கள் செயல்பாட்டுச் செலவுகளைக் கடுமையாகப் பாதிக்கின்றன. தடைசெய்யப்பட்ட இடைவெளிகள் வழியாக திரவம் அதன் வழியை செலுத்தும்போது, வேறுபட்ட அழுத்தம் உடனடியாக அதிகரிக்கிறது. பொறியாளர்கள் இந்த நிகழ்வை தலை இழப்பு என்று அழைக்கிறார்கள். அதிக தலை இழப்பு பம்புகளை அவற்றின் உகந்த செயல்திறன் வளைவுகளுக்கு அப்பால் செயல்பட கட்டாயப்படுத்துகிறது. பம்பிங் ஆற்றல் செலவுகள் உயரும். முன்கூட்டிய இயந்திர உடைகள் முழு அமைப்பையும் சிதைக்கிறது. காலப்போக்கில், பம்ப் தூண்டிகள் மற்றும் முத்திரைகள் மீதான தொடர்ச்சியான திரிபு விலையுயர்ந்த வேலையில்லா நேரத்திற்கு வழிவகுக்கிறது. ஃப்ளூயிட் டைனமிக் ரெசிஸ்டன்ஸ்க்கு எதிராக பிடிப்புத் திறனைச் சமநிலைப்படுத்த, உங்கள் ஸ்லாட்டுகளை அளவிட வேண்டும்.
துளை வடிவ இயக்கவியலையும் நாம் மதிப்பீடு செய்ய வேண்டும். நிலையான சுற்று துளைகளுக்கு எதிராக தொடர்ச்சியான V- வடிவ கம்பி சுயவிவரங்களை ஒப்பிடுவது குறிப்பிடத்தக்க செயல்திறன் வேறுபாடுகளை வெளிப்படுத்துகிறது. ஏ Wedge Wire Screen ஒரு தனித்துவமான வடிவவியலைப் பயன்படுத்துகிறது. V-வடிவம் உள்நோக்கி விரிவடைகிறது. துகள்கள் ஸ்லாட்டிற்குள் நுழையும் போது, அவை முழுவதுமாக கடந்து செல்லும் அல்லது மேற்பரப்பில் இருந்து குதிக்கும். அவர்கள் தங்களை இறுக்கமாக ஆப்புக்கொள்வது அரிது. பாரம்பரிய துளையிடப்பட்ட துளைகள் ஒழுங்கற்ற துகள்களை எளிதில் சிக்க வைக்கும். உள்நோக்கி விரிவாக்கம் ஒரு சுய-சுத்தப்படுத்தும் பொறிமுறையை உருவாக்குகிறது.
ஒப்பீட்டு விளக்கப்படம்: V-வடிவ ஸ்லாட்டுகள் எதிராக துளையிடப்பட்ட துளைகள்
மிதமான (நிலையான விட்டம் ஓட்டத்தை கட்டுப்படுத்துகிறது)
கட்டமைப்பு வலிமை
உயர் (வெல்டட் குறுக்குவெட்டுகள்)
மாறி (தாள் தடிமன் சார்ந்தது)
மாறாக, பெரிதாக்குவதன் ஆபத்து தனித்துவமான ஆபத்துகளை அளிக்கிறது. நீங்கள் ஸ்லாட்டுகளைப் பெரிதாகக் குறிப்பிட்டால், மீடியா பாஸ்-த்ரூ ஏற்படும். மணல், சரளை அல்லது தொழில்துறை குப்பைகள் தடையை கடந்து செல்கிறது. இந்த குப்பைகள் கீழ்நிலை உபகரணங்களுக்கு அழிவை ஏற்படுத்துகின்றன. பம்ப் இம்பெல்லர் சிராய்ப்பு விரைவாக நிகழ்கிறது. வால்வுகள் சரியாக உட்கார முடியவில்லை. மேலும், சமரசம் செய்யப்பட்ட கழிவுநீரின் தரம் உங்கள் வசதிக்கு ஒழுங்குமுறை அபராதம் விதிக்கப்படும் அபாயத்தில் உள்ளது. அதிக அளவு ஓட்டத்தை அதிகரிக்க முயற்சிக்கிறது, ஆனால் இறுதியில் கணினி ஒருமைப்பாட்டை அழிக்கிறது.
உங்கள் திரையை அளவிடுவதற்கான முக்கிய மதிப்பீட்டு அளவீடுகள்
துல்லியமான அளவீட்டுக்கு கடுமையான பகுப்பாய்வு முறைகள் தேவை. துகள் அளவு விநியோகம் (PSD) பகுப்பாய்வு எந்தவொரு நம்பகமான விவரக்குறிப்புக்கும் அடித்தளமாக அமைகிறது. நாம் ஒரு சராசரி துகள் அளவை நம்பவில்லை. அதற்கு பதிலாக, தக்கவைப்பு வரம்புகளை அடையாளம் காண விநியோக வளைவைப் பயன்படுத்துகிறோம்.
D50 மெட்ரிக்கை அடையாளம் காணவும்: இது சராசரி துகள் விட்டத்தைக் குறிக்கிறது. பாதி துகள்கள் பெரியவை, பாதி சிறியவை.
D90 மெட்ரிக்கை நிறுவவும்: இது 90% மாதிரித் துகள்கள் சிறியதாக இருக்கும் அளவைக் குறிக்கிறது.
அடிப்படையை அமைக்கவும்: பொறியாளர்கள் பொதுவாக ஸ்லாட் அளவை D50 அல்லது D80 குறிக்கு நெருக்கமாக வரைபடமாக்குகிறார்கள், முன்னுரிமை ஓட்ட அளவு அல்லது முழுமையான வடிகட்டுதல் என்பதைப் பொறுத்து.
திறந்த பகுதி சதவீதத்தை கணக்கிடுவது உங்கள் ஓட்ட வேக மாதிரியை நேரடியாக தெரிவிக்கிறது. கணித சூத்திரம் இரண்டு மாறிகளில் தங்கியுள்ளது: கம்பி அகலம் மற்றும் துளை அளவு. நிலையான சமன்பாடு எளிமையானது ஆனால் முக்கியமானது. ஸ்லாட் அளவு மற்றும் கம்பி அகலத்தின் கூட்டுத்தொகையால் ஸ்லாட்டின் அளவைப் பிரித்து, 100 ஆல் பெருக்கவும். உங்களிடம் 1 மிமீ ஸ்லாட்டும் 2 மிமீ கம்பியும் இருந்தால், உங்கள் திறந்த பகுதி தோராயமாக 33% ஆகும். உங்கள் அளவீட்டுத் தேவைகளைப் பூர்த்தி செய்ய எவ்வளவு வேகமாக திரவம் பயணிக்க வேண்டும் என்பதை இந்த சதவீதம் ஆணையிடுகிறது. அதிக வேகம் உராய்வை அதிகரிக்கிறது மற்றும் அரிப்பை துரிதப்படுத்துகிறது.
நீர் கிணறு மற்றும் நிலத்தடி நீர் பயன்பாடுகள் கவனமாக வடிகட்டி பேக் பொருத்தம் தேவை. நீங்கள் சுற்றியுள்ள புவியியலில் இருந்து தனித்தனியாக திரையை அளவிட முடியாது. ஸ்கிரீன் ஸ்லாட் இயற்கையான நீர்வாழ் மணலை அல்ல, செயற்கை வடிகட்டி பேக்கை (சரளை உறை) தடுக்க வேண்டும். சிறந்த நடைமுறைகள் 90% முதல் 100% வரை ஃபில்டர் பேக் மெட்டீரியலைத் தக்கவைக்க ஸ்லாட்டை அளவிட வேண்டும். இந்த உறவை நீங்கள் தவறாகக் கணக்கிட்டால், நீங்கள் மணல் இறைக்க அழைக்கிறீர்கள். மணல் அள்ளுவதால் நீர்மூழ்கிக் குழாய்கள் அழிந்து ஆழ்துளை கிணறுகள் இடிந்து விழுகின்றன.
டைனமிக் பாகுத்தன்மை தத்துவார்த்த கணக்கீடுகளை வியத்தகு முறையில் மாற்றுகிறது. நிஜ-உலக திரவ பண்புகளுக்கு மாதிரி சரிசெய்தல் தேவைப்படுகிறது. கனரக தொழில்துறை கசடு சுத்தமான, சுத்திகரிக்கப்பட்ட நிலத்தடி நீரை விட மிகவும் வித்தியாசமாக செயல்படுகிறது. பிசுபிசுப்பு திரவங்கள் கம்பி சுயவிவரத்திற்கு எதிராக அதிக உராய்வை உருவாக்குகின்றன. தடிமனான குழம்புகளைக் கையாளும் போது, தீவிர அழுத்தக் குறைவை ஏற்படுத்தாமல், ஏற்றுக்கொள்ளக்கூடிய ஓட்ட விகிதங்களைப் பராமரிக்க, உங்களுக்கு சற்று அகலமான இடங்கள் அல்லது சிறப்பு வயர் சுயவிவரம் தேவைப்படலாம்.
ஸ்லாட் தேர்வை பாதிக்கும் சுற்றுச்சூழல் மற்றும் இணக்க காரணிகள்
நிஜ உலக சூழல்களுக்கு வெளிப்படும் போது நிலையான பொறியியல் கணக்கீடுகள் பெரும்பாலும் தோல்வியடைகின்றன. உங்கள் தளத்தை நிர்வகிக்கும் வெளிப்புற மாறிகளை நீங்கள் கருத்தில் கொள்ள வேண்டும். ஒழுங்குமுறை வெளியேற்ற தரநிலைகள் உங்கள் முழுமையான அதிகபட்ச ஸ்லாட் அளவை அடிக்கடி கட்டளையிடுகின்றன. நகராட்சி கழிவு நீர் வசதிகள் கடுமையான வழிகாட்டுதல்களை கடைபிடிக்க வேண்டும். அமெரிக்கன் வாட்டர் ஒர்க்ஸ் அசோசியேஷன் (AWWA) போன்ற நிறுவனங்கள் நிலையான இணக்க வரம்புகளை வெளியிடுகின்றன. இந்த சட்டத் தேவைகளுக்கு உங்கள் ஸ்லாட் அளவு திறன்களை மேப்பிங் செய்வது, விலையுயர்ந்த வசதிகளை மறுசீரமைப்பதைத் தடுக்கிறது.
வெப்ப மற்றும் வேதியியல் இயக்க நிலைகள் பொருள் பண்புகளை தொடர்ச்சியாக மாற்றுகின்றன. 200 டிகிரி செல்சியஸில் 0.5 மிமீ ஸ்லாட் 0.5 மிமீ இருக்கும் என்று நீங்கள் கருத முடியாது. உலோகங்கள் விரிவடைகின்றன. அதிக வெப்பநிலை வெப்ப விரிவாக்கத்தை ஏற்படுத்துகிறது, திறந்த துளையை நுட்பமாக சுருக்குகிறது. அரிக்கும் இரசாயன சூழல்கள் மற்றொரு ஆபத்தை அளிக்கின்றன. கடுமையான அமிலங்கள் அல்லது கார திரவங்கள் கம்பி மேற்பரப்பை மெதுவாக சிதைக்கின்றன.
கடுமையான சூழலில் பொதுவான தவறுகள்
மைக்ரோ-ஸ்லாட்டுகளைக் குறிப்பிடும் போது வெப்ப விரிவாக்க குணகங்களைப் புறக்கணித்தல்.
உயர் குளோரைடு திரவங்களில் நிலையான 304 துருப்பிடிக்காத எஃகு தேர்வு, குழி மற்றும் விரிவுபடுத்தப்பட்ட இடங்களுக்கு வழிவகுக்கும்.
தீவிர வெப்பநிலை ஏற்ற இறக்கங்களின் கீழ் இயந்திர சுமை மாற்றங்களைக் கணக்கிடுவதில் தோல்வி.
சுத்தம் செய்தல் மற்றும் பேக்வாஷிங் செயல்திறன் நீங்கள் தேர்ந்தெடுத்த ஸ்லாட் அளவை நேரடியாக இணைக்கிறது. பேக்வாஷிங் திரட்டப்பட்ட குப்பைகளை அகற்றுவதற்கு திரவ ஓட்டத்தை மாற்றுகிறது. துளை அகலம் தேவையான தலைகீழ் அழுத்தத்தை தீர்மானிக்கிறது. குறுகிய ஸ்லாட்டுகளை திறம்பட அழிக்க, கணிசமாக அதிக பேக்வாஷ் அழுத்தம் தேவைப்படுகிறது. உங்கள் பம்புகளால் போதுமான ரிவர்ஸ் ஹெட் உருவாக்க முடியவில்லை என்றால், திரை கண்மூடித்தனமாக இருக்கும். இந்த தோல்வி செயல்பாட்டு வேலையில்லா நேரம் மற்றும் தொழிலாளர் செலவுகளை அதிகரிக்கிறது.
உச்ச செயல்திறன் மற்றும் அளவிடுதல் ஆகியவற்றிற்கான பரிமாணங்களைத் தனிப்பயனாக்குதல்
கட்டமைப்பு ஒருமைப்பாட்டிற்கு வெட்ஜ் வயர் சுயவிவரத்திற்கும் தேர்ந்தெடுக்கப்பட்ட துளைக்கும் இடையே ஒரு நுட்பமான சமநிலை தேவைப்படுகிறது. ஸ்லாட் அகலத்திலிருந்து கம்பியின் ஆழத்தைப் பிரிக்க முடியாது. ஆழமான, தடித்த கம்பிகள் பாரிய அழுத்த வேறுபாடுகளைத் தாங்கும். இருப்பினும், தடிமனான கம்பிகள் அதிக பரப்பளவை உட்கொள்வதால், மொத்த திறந்த சதவீதத்தை குறைக்கிறது. பொறியாளர்கள் சுயவிவர அகலம்-ஆழ விகிதத்தை மேம்படுத்த வேண்டும். உயர் அழுத்த சூழல்கள் வலுவான சுயவிவரங்களைக் கோருகின்றன, இது திறந்த பகுதியின் ஒரு சிறிய பகுதியை தியாகம் செய்வதாக இருந்தாலும் கூட.
உற்பத்தி சகிப்புத்தன்மை துல்லியத்தின் யதார்த்தத்தை வரையறுக்கிறது. பேப்பர்களில் 50-மைக்ரான் ஸ்லாட்டைக் குறிப்பிடுவது, புனையமைப்பு வசதி திறன் குறைவாக இருந்தால், எதையும் சாதிக்க முடியாது. துணை-தரமான வெல்டிங் நுட்பங்கள் வார்ப்பிங்கை அறிமுகப்படுத்துகின்றன. உற்பத்தியின் போது ஏற்படும் வெப்பச் சிதைவு, ஸ்லாட்டுகள் குறுகலாக அல்லது எதிர்பாராத வகையில் திரையின் மேற்பரப்பில் விரிவடைகிறது. முழு சிலிண்டரிலும் சரியான இடைவெளியை பராமரிக்க, உயர்தர புனைகதை தானியங்கி, துல்லிய-கட்டுப்படுத்தப்பட்ட எதிர்ப்பு வெல்டிங்கை நம்பியுள்ளது.
அளவிடுதல் தனிப்பட்ட விவரக்குறிப்பு அபாயங்களை அறிமுகப்படுத்துகிறது. வசதி மேம்படுத்தல்கள் தனிமையில் அரிதாகவே நடக்கும். ஒரு செயல்படுத்தும் போது மொத்த விற்பனை வெட்ஜ் வயர் ஸ்கிரீன் ஆர்டர், தரப்படுத்தல் மிக முக்கியமானது. பல புவியியல் தளங்களில் தளம் A ஆனது தளம் B ஐ விட சற்றே மாறுபட்ட திரவ இயக்கவியலைக் கொண்டிருக்கலாம். சிறிய பிராந்திய மாறுபாடுகளுக்கு இடமளிக்கும் தரப்படுத்தப்பட்ட விவரக்குறிப்பு கட்டமைப்பை நீங்கள் உருவாக்க வேண்டும். அவ்வாறு செய்வது நிலையான செயல்பாட்டு நம்பகத்தன்மையை உறுதி செய்கிறது. இது பராமரிப்பு குழுக்களை உலகளாவிய மாற்று பாகங்களை சேமித்து வைக்க அனுமதிக்கிறது, நீண்ட கால வசதி நிர்வாகத்தை எளிதாக்குகிறது.
விற்பனையாளர் மதிப்பீடு: நம்பகமான வெட்ஜ் வயர் ஸ்க்ரீன் தயாரிப்பாளரைத் தேர்வு செய்தல்
ஒரு புத்திசாலித்தனமான தொழில்நுட்ப விவரக்குறிப்பு ஒரு போதிய உற்பத்தியாளரின் கைகளில் விழுகிறது. சாத்தியமான கூட்டாளர்களை நீங்கள் கடுமையாக மதிப்பீடு செய்ய வேண்டும். வலுவான பொறியியல் மற்றும் மாடலிங் ஆதரவை வழங்கும் விற்பனையாளர்களுக்கு முன்னுரிமை கொடுங்கள். ஒரு பட்டியலுக்கு வெளியே விற்கும் நிறுவனங்களுக்கு தீர்வு காண வேண்டாம். உயர்மட்ட உற்பத்தியாளர்கள் உங்கள் குறிப்பிட்ட ஓட்டத் தரவை மாதிரியாக்க, கணக்கீட்டு திரவ இயக்கவியலை (CFD) பயன்படுத்துகின்றனர். முழு அளவிலான உற்பத்திக்கு நகரும் முன் அவை தனிப்பயன் முன்மாதிரி மற்றும் அனுபவ சோதனைகளை வழங்குகின்றன.
தர உத்தரவாதம் மற்றும் ஆவணங்கள் விற்பனையாளரின் நியாயத்தன்மையை நிரூபிக்கின்றன. வெளிப்படையான பொருள் சான்றிதழ்கள் முக்கியம். ஐஎஸ்ஓ மற்றும் ஏஎஸ்எம்இ இணக்க ஆவணங்கள் முன்கூட்டியே தேவை. ஆப்டிகல் அளவீட்டு கருவிகள் மூலம் உருவாக்கப்பட்ட சரிபார்க்கக்கூடிய ஸ்லாட் சகிப்புத்தன்மை அறிக்கைகளை கோருங்கள். உங்கள் குறிப்பிட்ட மைக்ரான் வரம்பை ஒரு விற்பனையாளரால் நிரூபிக்க முடியாவிட்டால், இறுதி தயாரிப்பை நீங்கள் நம்ப முடியாது.
விற்பனையாளர் மதிப்பீட்டு அளவுகோல்கள்
மதிப்பீட்டு வகை
குறைந்தபட்ச தேவை
தொழில்துறை சிறந்த நடைமுறை
பொறியியல் ஆதரவு
அடிப்படை CAD வரைபடங்கள்
CFD மாடலிங் மற்றும் திரவ இயக்கவியல் ஆலோசனை
தர உத்தரவாதம்
அடிப்படை பொருள் சான்றிதழ்கள்
ISO சான்றிதழ் மற்றும் ஆப்டிகல் ஸ்லாட் சகிப்புத்தன்மை அறிக்கைகள்
உற்பத்தி திறன்
நிலையான அளவு கிடைக்கும்
சகிப்புத்தன்மை இழப்பு இல்லாமல் தனிப்பயன் அளவிடக்கூடிய ரன்கள்
விற்பனைக்கு பிந்தைய ஆதரவு
நிலையான உத்தரவாதம்
வரையறுக்கப்பட்ட SLAகள் மற்றும் புலம் சரிசெய்தல் ஆதரவு
உற்பத்தி திறன் மற்றும் முன்னணி நேரங்களை கவனமாக மதிப்பிடுங்கள். ஒரு வசதி ஒரு சரியான முன்மாதிரியை உருவாக்கலாம் ஆனால் வெகுஜன உற்பத்தியின் போது தோல்வியடையும். அவற்றின் தானியங்கி வெல்டிங் கோடுகள் இயந்திர சகிப்புத்தன்மையை சமரசம் செய்யாமல் பெரிய அளவிலான தனிப்பயன் உள்ளமைவுகளைக் கையாளுகின்றன என்பதை உறுதிப்படுத்தவும். இறுதியாக, அவர்களின் சேவை நிலை ஒப்பந்தங்களை (SLAs) மதிப்பீடு செய்யவும். ஒரு முதல்வர் வெட்ஜ் வயர் திரை உற்பத்தியாளர் விற்பனைக்கு முந்தைய ஆலோசனை மற்றும் நிறுவலுக்குப் பிந்தைய தொழில்நுட்ப ஆதரவு ஆகிய இரண்டிலும் சிறந்து விளங்குகிறார். அவர்களின் பொறுப்புணர்வு உங்கள் செயல்பாடுகளுக்கு அவர்களின் நீண்டகால மதிப்பை வரையறுக்கிறது.
முடிவுரை
வடிகட்டுதல் பரிமாணங்களைக் குறிப்பிடுவதில் முன்கூட்டிய துல்லியமானது கணினி வாழ்க்கைச் சுழற்சியின் செயல்திறனை அடிப்படையில் மாற்றுகிறது. திரவ இயக்கவியலுடன் உங்கள் திரையைத் துல்லியமாகப் பொருத்துவது நீண்ட கால பராமரிப்புச் சுமைகளையும் வீணான ஆற்றல் நுகர்வையும் வெகுவாகக் குறைக்கிறது. பிடிப்பு விகிதங்கள் மற்றும் அழுத்தம் வீழ்ச்சிகளுக்கு இடையே ஒரு சரியான சமநிலையை பொறியியல் செய்வது உங்கள் உள்கட்டமைப்பு கடுமையான தொழில்துறை கோரிக்கைகளைத் தக்கவைப்பதை உறுதி செய்கிறது.
சிறந்த தொழில்நுட்ப விவரக்குறிப்புகள் வெற்றிடத்தில் ஏற்படாது. அவர்களுக்கு தள பொறியாளர்கள் மற்றும் ஒரு பிரத்யேக உற்பத்தி பங்குதாரர் இடையே செயலில் ஒத்துழைப்பு தேவைப்படுகிறது. மீள்திறன் அமைப்புகளை உருவாக்க நிபுணர் மாடலிங் மற்றும் கண்டிப்பான தர உத்தரவாதத்தை பயன்படுத்தவும். இன்று ஒரு விரிவான தொழில்நுட்ப ஆலோசனையைக் கோருமாறு உங்களை ஊக்குவிக்கிறோம். துல்லியமான செயல்திறன் மாடலிங்கிற்காக உங்கள் குறிப்பிட்ட ஓட்டத் தரவைச் சமர்ப்பிக்கவும் அல்லது உங்கள் வடிவமைப்பு அனுமானங்களை உடனடியாகச் சரிபார்க்க பொருள் முன்மாதிரிகளைக் கோரவும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கே: வெட்ஜ் வயர் ஸ்லாட் அளவுகளுக்கான நிலையான உற்பத்தி சகிப்புத்தன்மை என்ன?
A: நிலையான சகிப்புத்தன்மை பொதுவாக ± 0.05mm முதல் ± 0.15mm வரை இருக்கும், இது கம்பி சுயவிவரம் மற்றும் எதிர்ப்பு வெல்டிங் தொழில்நுட்பத்தின் துல்லியத்தைப் பொறுத்து இருக்கும். மைக்ரோ-ஸ்லாட் பயன்பாடுகள் முழுத் திரையின் மேற்பரப்பிலும் துல்லியமான மைக்ரான் மாறுபாடுகளைப் பராமரிக்க உயர்-துல்லியமான புனைகதை வரிகளைக் கோருகின்றன.
கே: எனது குறிப்பிட்ட ஓட்ட விகிதத்திற்கு தேவையான திறந்த பகுதியை எவ்வாறு கணக்கிடுவது?
A: நிலையான சூத்திரத்தைப் பயன்படுத்தவும்: திறந்த பகுதி % = [ஸ்லாட் அளவு / (ஸ்லாட் அளவு + கம்பி அகலம்)] x 100. நினைவில் கொள்ளுங்கள், உண்மையான செயல்திறன் வேகம் இந்த சதவீதத்தைப் பொறுத்தது, மேலும் திரவ பாகுத்தன்மை மற்றும் கணினி அழுத்தத்தைப் பொறுத்தது.
கே: வடிகட்டலை மேம்படுத்த, ஏற்கனவே உள்ள கணினியில் ஸ்லாட்டின் அளவை மாற்ற முடியுமா?
ப: சில சமயங்களில் ரெட்ரோஃபிட்டிங் சாத்தியமாகும், ஆனால் ஸ்லாட் அளவை மாற்றுவது கணினி அழுத்த வளைவுகளை மாற்றுகிறது. இறுக்கமான ஸ்லாட்டுகள் தலை இழப்பை அதிகரிக்கின்றன, இது ஏற்கனவே உள்ள பம்புகளை அதிகமாக்குகிறது. குறிப்பிடத்தக்க பரிமாண மாற்றங்களுக்கு பொதுவாக முழுமையான திரை மாற்றீடு தேவைப்படுகிறது.
கே: மற்ற திரை வகைகளை விட V-வடிவ ஸ்லாட்டுகள் ஏன் அடைப்பைத் தடுக்கின்றன?
A: V-wire சுயவிவரமானது இரண்டு-புள்ளி தொடர்பு இயற்பியல் மாதிரியைப் பயன்படுத்துகிறது. துகள்கள் உள்நோக்கி விரிவடையும் இடைவெளியை முழுமையாக கடந்து செல்கின்றன அல்லது திரவ வேகத்தால் துடைக்கப்படுகின்றன. அவர்கள் துளைக்குள் ஆழமாக இணைக்க முடியாது.
நாங்கள் உயர்தர வெட்ஜ் வயர் திரைகளை தயாரிப்பதில் நிபுணத்துவம் பெற்ற தொழிற்சாலை. ஆப்புத் திரைகளுக்கான பல்வேறு அளவுகளின் ஆர்டர்களை நிறைவேற்றும் திறன் எங்களால் உள்ளது.