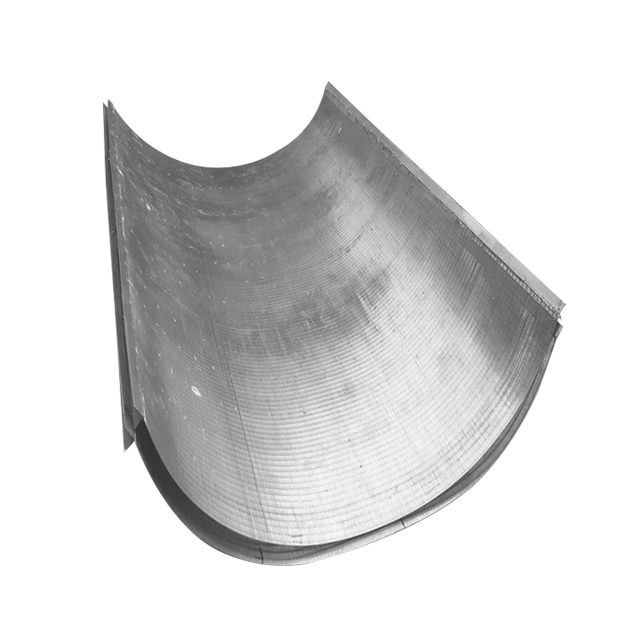
Filtreerimissüsteemide määramine nõuab täpset tasakaalu maksimaalse läbilaskevõime ja absoluutse osakeste peetuse vahel. Insenerid peavad kavandama süsteemid, mis suudavad toime tulla suurte vedelikumahtudega, blokeerides samal ajal mikroskoopilisi saasteaineid. See põhiline tehniline väljakutse määrab iga tööstusprotsessi uuenduse. Pilu suurus ei ole kunagi lihtsalt spetsifikatsioonilehele trükitud staatiline mõõde. See toimib väga dünaamilise muutujana. See määrab süsteemi pikaealisuse, hooldusintervallid ja töörõhu. Halva suurusega avad põhjustavad paratamatult katastroofilisi seadmete rikkeid või lubamatuid rõhulangusi torujuhtmes.
Meie eesmärk on siin täiesti praktiline. Meie eesmärk on pakkuda tehnilistele otsustajatele kindel, tõenditel põhinev raamistik filtreerimiskandjate hindamiseks. Õpid, kuidas täpselt pesade suurusi täpselt hinnata. Samuti uurime avatud ala nõuete matemaatilist arvutamist, et vältida kitsaskohti. Lõpuks anname teile nõu, kuidas vältida levinud spetsifikatsioonide tõrkeid, mis põhjustavad süsteemi enneaegset halvenemist. Nende põhimehaanika mõistmine tagab vastupidava ja ülitõhusa filtreerimisarhitektuuri kujundamise.
Võtmed kaasavõtmiseks
Täpsus määrab jõudluse: pilu laius mõjutab otseselt rõhulangust (peakadu) ja energiatarbimist pumpamissüsteemis.
Profiil on sama oluline kui suurus: pidevad V-kujulised pilud on oma olemuselt vastupidavad pimestamisele ja ummistumisele võrreldes traditsiooniliste perforeeritud aukudega.
Kontekstipõhine suurus on kriitiline: pesade tõhus valik peab arvestama filtripaki gradatsiooni, vedeliku viskoossust ja vastavusstandardeid, mitte ainult eraldatud osakeste suurust.
Tarnija võimalused on erinevad: koostöö tehniliselt võimeka tootjaga tagab täpsed tootmistolerantsid, mis on kõrgsurverakenduste jaoks kriitilised.
Tehniline füüsika: miks pesa suurus määrab filtreerimise õnnestumise?
Protsessiinsenerid maadlevad sageli säilitamise ja läbilaskevõime paradoksiga. Kui vähendate peenemate osakeste püüdmiseks pilu suurust, vähendate samal ajal kogu avatud ala. See vähendamine piirab vedeliku läbipääsu. See sunnib vedelikke kiirendama läbi kitsamate ruumide. Absoluutsete osakeste püüdmine on sageli otseselt vastu optimaalsele voolutõhususele. Te ei saa mõlemat muutujat korraga maksimeerida. Peate ekraani ava hoolikalt kalibreerima vastavalt konkreetsele rakenduskeskkonnale.
Alamõõdulised teenindusajad mõjutavad tõsiselt teie tegevuskulusid. Kui vedelik tungib läbi piiratud pilude, tõuseb diferentsiaalrõhk koheselt. Insenerid nimetavad seda nähtust peakaotuseks. Suur peakadu sunnib pumpasid töötama väljaspool nende optimaalset efektiivsuskõverat. Pumpamise energiakulud tõusevad. Enneaegne mehaaniline kulumine rikub kogu süsteemi. Aja jooksul põhjustab pumba tiivikute ja tihendite pidev pinge kulukaid seisakuid. Peate oma pesade suurust mõõtma, et tasakaalustada püüdmise tõhusust vedeliku dünaamilise takistusega.
Peame hindama ka ava kuju dünaamikat. Pidevate V-kujuliste traatprofiilide võrdlemine standardsete ümarate aukudega näitab olulisi erinevusi jõudluses. A Wedge Wire Screen kasutab ainulaadset geomeetriat. V-kuju laieneb sissepoole. Kui osakesed sisenevad pilusse, läbivad need täielikult või põrkavad pinnalt maha. Nad kiiluvad end harva kõvasti kinni. Traditsioonilised perforeeritud augud püüavad kergesti kinni ebakorrapärased osakesed. Sissepoole laienemine loob isepuhastusmehhanismi.
Võrdlustabel: V-kujulised pilud vs perforeeritud augud
Funktsioon
V-kujuline pilu profiil
Standardne perforeeritud auk
Ummistumiskindlus
Kõrge (isepuhastuv geomeetria)
Madal (aldis osakeste kiilumisele)
Kontaktpunktid
Kahepunktiline kontakt pinnal
Pidev seinakontakt
Vooluefektiivsus
Suurepärane (sissepoole laienemine vähendab hõõrdumist)
Mõõdukas (konstantne läbimõõt piirab voolu)
Struktuurne tugevus
Kõrge (keevitatud ristmikud)
Muutuv (sõltub lehe paksusest)
Vastupidiselt kujutab ülegabariidistamise oht endast selgeid ohte. Kui määrate pesad liiga suured, toimub kandja läbimine. Liiv, kruus või tööstuslik praht möödub tõkkest. See praht hävitab allavoolu seadmeid. Pumba tiiviku hõõrdumine toimub kiiresti. Klapid ei istu korralikult. Veelgi enam, ohustatud heitvee kvaliteet seab teie rajatise regulatiivsete trahvide ohtu. Liigne suurus püüab voogu maksimeerida, kuid lõpuks hävitab süsteemi terviklikkuse.
Põhilised hindamismõõdikud ekraani suuruse määramiseks
Täpne suuruse määramine nõuab rangeid analüütilisi meetodeid. Osakeste suuruse jaotuse (PSD) analüüs on iga usaldusväärse spetsifikatsiooni aluseks. Me ei tugine ühele keskmisele osakese suurusele. Selle asemel kasutame säilituslävede tuvastamiseks jaotuskõverat.
Määrake D50 mõõdik: see tähistab osakese mediaandiameetrit. Pooled osakesed on suuremad ja pooled väiksemad.
Looge D90 mõõdik: see näitab suurust, kus 90% prooviosakestest on väiksemad.
Seadke baasjoon: insenerid määravad tavaliselt pilu suuruse D50 või D80 märgile lähemale, sõltuvalt sellest, kas prioriteet on vooluhulk või absoluutne filtreerimine.
Avatud ala protsendi arvutamine teavitab otseselt teie voolukiiruse modelleerimist. Matemaatiline valem põhineb kahel muutujal: traadi laius ja pilu suurus. Standardvõrrand on lihtne, kuid kriitiline. Jagate pilu suuruse pilu suuruse ja traadi laiuse summaga, seejärel korrutate 100-ga. Kui teil on 1 mm pilu ja 2 mm traat, on teie avatud ala ligikaudu 33%. See protsent määrab, kui kiiresti peab vedelik teie mahunõuete täitmiseks liikuma. Suur kiirus suurendab hõõrdumist ja kiirendab erosiooni.
Veekaevude ja põhjavee rakendustes on vaja filtrikomplektide hoolikat sobitamist. Ekraani suurust ei saa eraldada ümbritsevast geoloogiast. Ekraanipilu peab hoidma tagasi kunstlikku filtripakki (kruusaümbrist), mitte looduslikku põhjaveekihi liiva. Parimad tavad nõuavad pilu suurust nii, et see säilitaks 90–100% filtripaki materjalist. Kui arvutate selle suhte valesti, kutsute liiva pumpama. Liiva pumpamine hävitab sukelpumbad ja variseb puurauke.
Dünaamiline viskoossus muudab dramaatiliselt teoreetilisi arvutusi. Vedeliku tegelikud omadused nõuavad mudeli kohandamist. Rasketööstuslik muda käitub hoopis teisiti kui puhas puhastatud põhjavesi. Viskoossed vedelikud tekitavad suurema hõõrdumise vastu traadiprofiili. Paksu suspensiooni töötlemisel võib vaja minna veidi laiemaid pilusid või spetsiaalset traatprofiili, et säilitada vastuvõetavad voolukiirused ilma äärmuslikke rõhulangusi põhjustamata.
Piltide valikut mõjutavad keskkonna- ja vastavustegurid
Staatilised inseneriarvutused ebaõnnestuvad sageli reaalses keskkonnas kokku puutudes. Peate arvestama oma saidi väliste muutujatega. Regulatiivsed tühjendusstandardid määravad sageli teie absoluutse maksimaalse pesa suuruse. Olmereovee rajatised peavad järgima rangeid juhiseid. Sellised organisatsioonid nagu American Water Works Association (AWWA) avaldavad standardsed vastavusläved. Oma pesa suuruse võimaluste vastavusse viimine nende juriidiliste nõuetega hoiab ära kuluka rajatise moderniseerimise.
Termilised ja keemilised tööolekud muudavad materjali omadusi pidevalt. Ei saa eeldada, et 0,5 mm pilu jääb 200 kraadi Celsiuse juures 0,5 mm suuruseks. Metallid laienevad. Kõrge temperatuur põhjustab soojuspaisumist, vähendades delikaatselt avatud ava. Söövitav keemiline keskkond kujutab endast teist ohtu. Tugevad happed või leeliselised vedelikud lagundavad aeglaselt traadi pinda.
Standardse 304 roostevaba terase valimine kõrge kloriidisisaldusega vedelikes, mis põhjustab auke ja laienenud pilusid.
Mehaanilise koormuse muutuste arvestamata jätmine äärmuslike temperatuurikõikumiste korral.
Puhastamise ja tagasipesu tõhusus on otseselt seotud teie valitud pesa suurusega. Tagasipesu pöörab vedeliku voolu ümber, et eemaldada kogunenud praht. Ava laius määrab vajaliku vastupidise rõhu. Kitsamad pilud vajavad tõhusaks puhastamiseks oluliselt suuremat tagasipesusurvet. Kui teie pumbad ei suuda luua piisavat pöördkõrgust, jääb ekraan pimedaks. See rike suurendab tööseisakuid ja tööjõukulusid.
Mõõtmete kohandamine maksimaalse jõudluse ja mastaapsuse tagamiseks
Konstruktsiooni terviklikkus nõuab õrna tasakaalu kiiltraadi profiili ja valitud ava vahel. Traadi sügavust pilu laiusest ei saa eraldada. Sügavad ja paksud juhtmed peavad vastu tohututele rõhuerinevustele. Kuid paksemad juhtmed tarbivad rohkem pinda, vähendades kogu avanemise protsenti. Insenerid peavad optimeerima profiili laiuse ja sügavuse suhet. Kõrgsurvekeskkonnad nõuavad tugevaid profiile, isegi kui see tähendab väikese osa avatud alast ohverdamist.
Tootmise tolerantsid määravad täpsuse tegelikkuse. Paberil 50-mikronise pilu määramine ei anna midagi, kui tootmisrajatise võimekus puudub. Ebastandardsed keevitustehnikad toovad sisse kõverdumise. Tootmise ajal tekkivad kuumusmoonutused põhjustavad pilude ahenemist või ettearvamatult laienemist ekraani pinnal. Kvaliteetne valmistamine põhineb automatiseeritud, täpselt juhitud takistuskeevitamisel, et säilitada täpne vahe kogu silindri ulatuses.
Skaleeritavus toob kaasa ainulaadsed spetsifikatsiooniriskid. Rajatiste uuendamine toimub harva isoleeritult. Täites a Wedge Wire Screen hulgimüügi tellimine mitmel geograafilisel saidil, standardimine muutub ülimalt tähtsaks. Saidil A võib olla veidi erinev vedeliku dünaamika kui saidil B. Peate välja töötama standardiseeritud spetsifikatsiooniraamistiku, mis võtab arvesse väikseid piirkondlikke erinevusi. See tagab pideva töökindluse. See võimaldab hooldusmeeskondadel varuda universaalseid asendusosi, mis lihtsustab pikaajalist hoonehaldust.
Hiilgav tehniline spetsifikatsioon laguneb ebaadekvaatse tootja käes. Peate potentsiaalseid partnereid rangelt hindama. Eelistage tarnijaid, kes pakuvad tugevat inseneri- ja modelleerimistuge. Ärge leppige ettevõtetega, kes müüvad lihtsalt kataloogist välja. Tipptasemel tootjad kasutavad teie konkreetsete vooluandmete modelleerimiseks vedelike arvutuslikku dünaamikat (CFD). Nad pakuvad kohandatud prototüüpe ja empiirilist testimist enne täismahus tootmisele üleminekut.
Kvaliteedi tagamine ja dokumentatsioon tõestavad müüja legitiimsust. Läbipaistvate materjalide sertifikaadid on olulised. Nõuda eelnevalt ISO ja ASME vastavusdokumentatsiooni. Nõudke kontrollitavaid pesa tolerantsi aruandeid, mis on loodud optiliste mõõtmisvahendite abil. Kui müüja ei suuda tõestada, et nende teenindusajad vastavad teie määratud mikronivahemikule, ei saa te lõpptoodet usaldada.
Müüja hindamiskriteeriumid
Hindamiskategooria
Miinimumnõue
Tööstuse parim tava
Tehniline tugi
Põhilised CAD-joonised
CFD modelleerimise ja vedeliku dünaamika konsultatsioon
Kvaliteedi tagamine
Põhimaterjali sertifikaadid
ISO sertifikaadi ja optilise pilu tolerantsi aruanded
Tootmisvõimsus
Standardsuuruste saadavus
Kohandatud skaleeritav töötab ilma tolerantsi kadumiseta
Müügijärgne tugi
Tavaline garantii
Määratletud SLA-d ja tõrkeotsingu tugi
Hinnake hoolikalt tootmisvõimsust ja tarneaegu. Rajatis võib toota täiusliku prototüübi, kuid masstootmise ajal ebaõnnestub. Veenduge, et nende automatiseeritud keevitusliinid saaksid hakkama suuremahuliste kohandatud konfiguratsioonidega, ilma et see kahjustaks mehaanilisi tolerantse. Lõpuks hinnake nende teenusetaseme lepinguid (SLA). Peaminister kiiltraatekraanide tootja paistab silma nii müügieelse konsultatsiooni kui ka paigaldusjärgse tehnilise toega. Nende reageerimisvõime määrab nende pikaajalise väärtuse teie tegevusele.
Järeldus
Algne täpsus filtreerimismõõtmete määramisel muudab põhjalikult süsteemi elutsükli toimivust. Ekraani täpne sobitamine vedeliku dünaamikaga vähendab drastiliselt pikaajalist hoolduskoormust ja raiskavat energiatarbimist. Täiusliku tasakaalu loomine püüdmiskiiruste ja rõhulanguste vahel tagab, et teie infrastruktuur peab vastu karmidele tööstusnõuetele.
Parimad tehnilised näitajad ei teki kunagi vaakumis. Need nõuavad aktiivset koostööd objekti inseneride ja pühendunud tootmispartneri vahel. Kasutage vastupidavate süsteemide loomiseks asjatundlikku modelleerimist ja ranget kvaliteeditagamist. Soovitame teil juba täna taotleda põhjalikku tehnilist konsultatsiooni. Esitage oma konkreetsed vooandmed täpseks toimivuse modelleerimiseks või taotlege materjalide prototüüpe, et oma kujunduse eeldused kohe kinnitada.
KKK
K: Mis on standardne tootmistolerants kiiltraadi pilu suuruste jaoks?
V: Standardsed tolerantsid on tavaliselt vahemikus ±0,05 mm kuni ±0,15 mm, sõltuvalt traadi profiilist ja takistuskeevitustehnoloogia täpsusest. Mikropilurakendused nõuavad suure täpsusega tootmisliine, et säilitada täpsed mikronite kõikumised kogu ekraani pinnal.
K: Kuidas ma arvutan oma konkreetse voolukiiruse jaoks vajaliku avatud ala?
V: Kasutage standardvalemit: avatud ala % = [pesa suurus / (pesa suurus + juhtme laius)] x 100. Pidage meeles, et tegelik läbilaskevõime sõltub sellest protsendist, millele lisandub vedeliku viskoossus ja süsteemi rõhk.
K: Kas ma saan filtreerimise parandamiseks muuta olemasoleva süsteemi pilu suurust?
V: Mõnikord on võimalik tagantjärele paigaldamine, kuid pilu suuruse muutmine muudab süsteemi rõhukõveraid. Tihedamad pilud suurendavad peakadu, mis võib olemasolevaid pumpasid ületada. Olulised mõõtmete muutused nõuavad tavaliselt ekraani täielikku väljavahetamist.
K: Miks peavad V-kujulised pesad ummistumist paremini vastu kui muud tüüpi ekraanid?
V: V-juhtme profiil kasutab kahepunktilise kontakti füüsika mudelit. Osakesed kas läbivad täielikult sissepoole laieneva pilu või pühitakse vedeliku kiirusega minema. Nad ei saa sügavale avasse kiiluda.