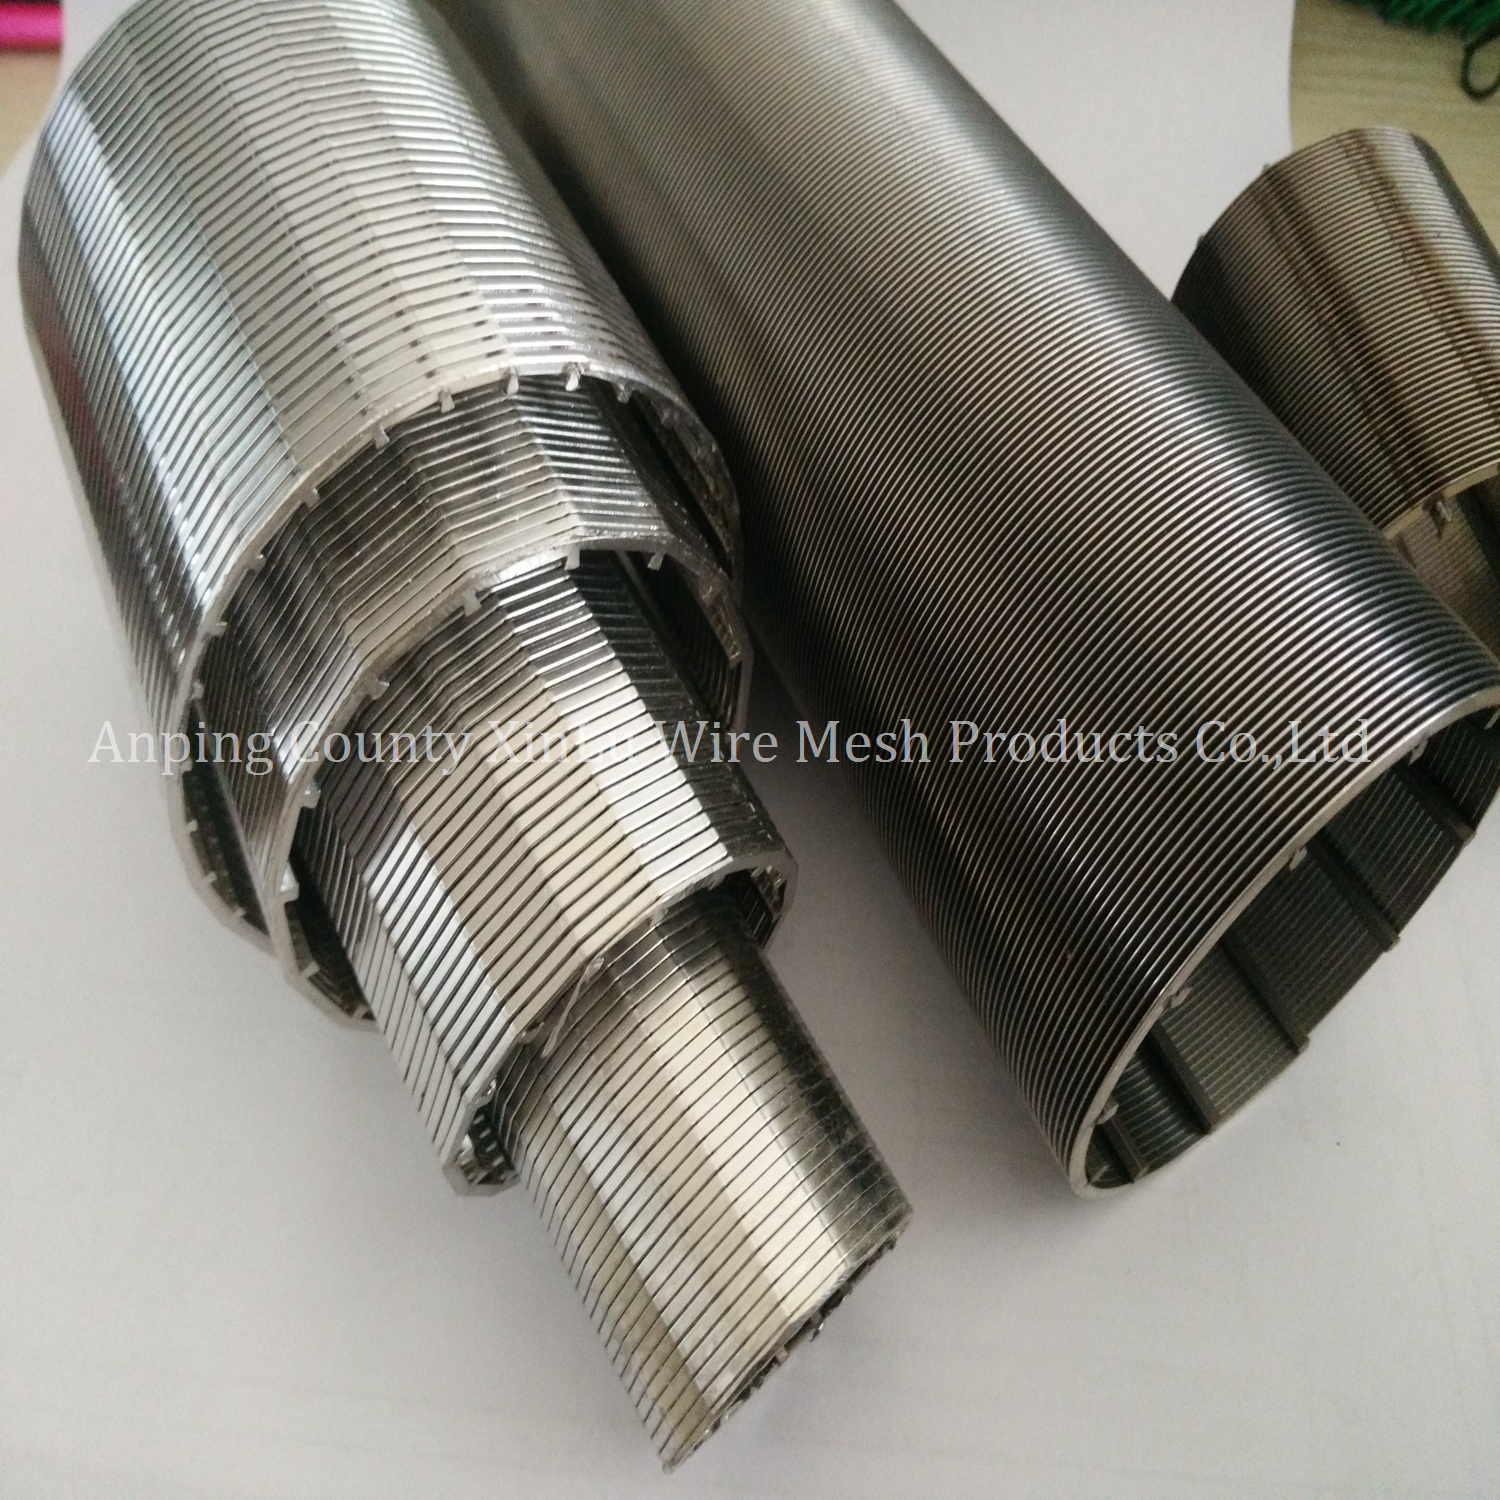
A falha na filtragem impacta diretamente o tempo de atividade operacional e a qualidade do produto no chão de fábrica. As telas prontas para uso forçam comprometimentos nas taxas de fluxo, quedas de pressão e integridade estrutural. Os meios de filtração padronizados não podem acomodar dinâmicas de fluidos exclusivas, ambientes corrosivos extremos ou geometrias de equipamentos não padronizadas. Essa abordagem rígida leva ao desgaste prematuro, à obstrução frequente e ao aumento das demandas de manutenção que interrompem os fluxos de trabalho.
Especificando um A tela de arame em cunha personalizada requer uma avaliação rigorosa das geometrias do perfil, metalurgia e tolerâncias de fabricação. Os engenheiros e as equipes de compras devem avaliar opções personalizadas, mitigar os riscos de implementação e selecionar um parceiro de fabricação confiável, capaz de fornecer meios de filtração precisos e adaptados a parâmetros operacionais específicos. Você precisa de componentes construídos para lidar com pressões diferenciais exatas e cargas de partículas específicas sem falhar.
A precisão determina o desempenho: uma tela de tamanho de slot personalizado otimiza a área aberta para equilibrar o rendimento máximo com a retenção absoluta de partículas, reduzindo significativamente o cegamento em comparação com a tela de arame padrão.
A seleção do material depende do contexto: Embora um filtro de fio em cunha de aço inoxidável padrão seja adequado a muitas aplicações, ambientes altamente corrosivos ou abrasivos necessitam de ligas exóticas específicas (por exemplo, Duplex, Hastelloy) para garantir um ROI de longo prazo.
A integração requer pensamento em nível de sistema: As telas personalizadas devem ser projetadas para suportar as pressões diferenciais específicas e as cargas estruturais do seu equipamento de peneiramento industrial existente.
A verificação do fornecedor é crítica: a parceria com um fabricante verificado de tela de arame em cunha OEM garante acesso à documentação de controle de qualidade necessária, tolerâncias de soldagem precisas e prazos de entrega confiáveis.
Por que especificar uma tela de filtragem personalizada em vez de opções padrão?
Os limites operacionais frequentemente excedem as capacidades dos meios de filtração padrão. Quando os processos envolvem altas pressões diferenciais, morfologias específicas de partículas ou requisitos sanitários rigorosos, as telas genéricas falham. UM A tela de filtragem personalizada aborda exatamente esses pontos problemáticos, adaptando-se às demandas precisas do ambiente fluido, em vez de forçar o processo a se adaptar à tela. Vemos a malha padrão rasgar sob cargas pesadas ou cegar completamente ao manusear partículas irregulares.
Dinâmica de Fluxo e Área Aberta
A engenharia personalizada permite o cálculo exato da porcentagem de área aberta necessária para manter a velocidade de fluxo ideal e, ao mesmo tempo, evitar a fixação de partículas. A área aberta influencia diretamente a queda de pressão na superfície da tela. Ao personalizar a largura do fio do perfil e a abertura da ranhura, os engenheiros maximizam a área aberta sem comprometer a integridade estrutural necessária para reter as partículas alvo. Este equilíbrio preciso garante que o fluido passe de forma eficiente, reduzindo a energia necessária para o bombeamento e minimizando o risco de picos de velocidade localizados que causam desgaste irregular. Se você calcular mal a área aberta, corre o risco de cavitação da bomba ou rápida degradação do meio.
Longevidade Estrutural
A deformação mecânica sob cargas pesadas ou condições de alta vibração causa falha imediata na filtragem. As configurações personalizadas resolvem isso adaptando especificamente a espessura do fio e o espaçamento da haste de suporte à tensão prevista. Em aplicações sujeitas a choques hidráulicos severos ou cargas sólidas pesadas, aumentar a profundidade das hastes de suporte ou utilizar um fio de perfil mais pesado evita que a tela desmorone ou se curve. Este reforço estrutural personalizado garante que a tela mantenha suas tolerâncias precisas de ranhura mesmo sob condições operacionais extremas. Substituímos regularmente telas padrão que quebraram devido a picos de pressão inesperados porque as hastes de suporte eram subdimensionadas.
Especificações básicas de engenharia para uma tela de tamanho de slot personalizado
Projetando um eficaz A tela de tamanho de slot personalizado requer um conhecimento profundo da geometria física dos componentes da tela e de como eles interagem com o fluxo do processo. Você não pode adivinhar essas dimensões; eles devem ser calculados com base na viscosidade do fluido, tamanho das partículas e vazão.
Geometrias de fio de perfil e haste de suporte
O núcleo da tecnologia de arame em cunha reside na relação entre o arame perfilado em forma de V e as hastes de suporte subjacentes. O ângulo e a profundidade do perfil do fio afetam diretamente as capacidades de autolimpeza e o ângulo de relevo da tela. Um ângulo de relevo mais acentuado garante que qualquer partícula que passe pelo ponto mais estreito da fenda continuará a passar sem se alojar, evitando efetivamente o cegamento. A correspondência desses perfis de fio com requisitos específicos de suporte de carga envolve o cálculo do módulo de seção do fio e a seleção de um perfil que forneça resistência adequada, mantendo a área aberta necessária.
Tipo de fio de perfil
Ângulo de Relevo
Melhor Aplicação
Resistência Estrutural
Fio V padrão
Moderado
Filtração geral de água, dimensionamento
Médio
Fio V para serviço pesado
Íngreme
Polpas de mineração, zonas de alto impacto
Alto
Fio superior plano
Mínimo
Painéis de desidratação e vibração
Muito alto
Fio Cônico
Muito íngreme
Partículas pegajosas, armadilhas de resina
Médio
Dimensionamento e tolerâncias precisas de slots
A fabricação de ranhuras contínuas de até 0,02 mm (20 mícrons) exige precisão excepcional. A realidade técnica deste processo envolve técnicas avançadas de soldagem que fundem o fio perfilado às hastes de suporte em intervalos exatos. Os desvios de tolerância aceitáveis devem ser estritamente definidos durante a fase de especificação. Esses desvios afetam se a tela fornece classificações de filtragem absolutas ou nominais. Uma classificação absoluta garante que nenhuma partícula maior que o tamanho especificado passará, o que protege equipamentos sensíveis a jusante e atende a rígidos padrões de pureza do produto. Se a sua tolerância for inferior a alguns mícrons, você contaminará todo o lote.
Direção do fluxo e orientação da tela
A orientação da superfície da tela em relação ao fluxo de fluido é um parâmetro crítico de projeto. O Fluxo Padrão (Flow-Out-to-In ou FOTI) normalmente utiliza a superfície externa lisa de uma tela cilíndrica para filtração, enquanto o Fluxo Invertido (Flow-In-to-Out ou FITO) coloca a superfície lisa no interior. A fabricação personalizada adapta essas superfícies internas e externas com base na direção do fluido do processo e nos requisitos específicos de retrolavagem. Por exemplo, um projeto de fluxo invertido é frequentemente utilizado em filtros de retrolavagem automática, onde um mecanismo de limpeza rotativo varre a superfície interna.
Tipos de tela e fatores de forma
As diferenças de engenharia determinam a seleção entre painéis planos, telas cilíndricas, cestos cônicos e peneiras curvas. Os painéis planos são frequentemente usados em peneiras vibratórias para desidratação, enquanto as telas cilíndricas servem bem em filtros de tubulações e espessadores de tambor rotativo. Fatores de forma específicos, como montagens laterais ou coletores de resina, são personalizados para otimizar a distribuição do fluxo em recipientes fechados. Um conjunto central e lateral deve ser projetado para garantir a coleta ou distribuição uniforme de fluidos em todo o leito de mídia, evitando a canalização e maximizando a eficiência do processo.
Aplicações específicas do setor para telas de filtragem personalizadas
Diferentes setores industriais impõem demandas únicas aos meios de filtração, necessitando de abordagens de engenharia especializadas para atender aos padrões regulatórios e operacionais. Projetamos telas de maneira diferente para uma refinaria e para uma estação de tratamento de água municipal.
Petroquímica e Refino
No setor petroquímico, o fio em cunha personalizado é amplamente utilizado em componentes internos de reatores, tubos centrais e suportes de leito de catalisador. Essas aplicações submetem rotineiramente as telas a temperaturas extremas e altas pressões diferenciais. As telas devem reter meios catalíticos caros enquanto permitem a passagem de gases ou líquidos de hidrocarbonetos com queda de pressão mínima. A robusta construção soldada do fio em cunha evita a migração do meio, o que poderia levar a danos catastróficos no equipamento a jusante. Uma falha na tela do tubo central pode desligar um reator por semanas.
Tratamento de Água e Efluentes
As instalações de tratamento de água contam com telas de entrada personalizadas e coletores de resina para lidar com vazões de alto volume. Essas telas devem resistir à incrustação biológica e à degradação química causada pelo cloro ou outros produtos químicos de tratamento. As telas de admissão são frequentemente projetadas com velocidades de ranhura específicas para proteger a vida aquática e, ao mesmo tempo, garantir um fornecimento contínuo de água para a planta. As armadilhas de resina servem como proteção crítica contra falhas, capturando resinas caras de troca iônica se as laterais de distribuição primária falharem.
Alimentos, bebidas e produtos farmacêuticos
As aplicações sanitárias exigem designs de barras de perfil ultra-suaves e sem fendas. Essas telas devem atender aos rígidos padrões sanitários FDA e 3A, garantindo que sejam totalmente compatíveis com Clean-in-Place (CIP). Qualquer imperfeição superficial ou respingos de solda podem abrigar bactérias, levando à contaminação do produto. A fabricação personalizada para essas indústrias geralmente envolve eletropolimento especializado para obter o acabamento superficial necessário e eliminar quaisquer possíveis pontos de retenção de bactérias.
Mineração e Processamento Mineral
A indústria de mineração utiliza curvas de peneira personalizadas e painéis de peneira vibratória projetados com fios de perfil para serviços pesados. Essas telas são projetadas para maximizar a resistência à abrasão contra lamas agressivas e de alta velocidade. As forças de impacto e a natureza abrasiva do processamento mineral exigem perfis que proporcionem uma tolerância significativa ao desgaste. A personalização do ângulo de relevo nas curvas da peneira também melhora a ação de corte da peneira, separando com eficiência a água do minério sólido.
Seleção de materiais para filtros de arame em cunha de aço inoxidável e muito mais
Selecionar a metalurgia apropriada é tão crítico quanto definir a geometria física da tela. O material deve resistir ao ambiente químico e térmico do processo. Usar a liga errada garante falha prematura.
Aço inoxidável série 300 (304 vs. 316L)
Para muitas aplicações, um filtro de arame em cunha de aço inoxidável serve como base da indústria. As classes 304 e 316L são as escolhas mais comuns. O 316L contém molibdênio, o que aumenta significativamente seu número equivalente de resistência à corrosão (PREN) em comparação com o 304. Isso torna o 316L muito mais adequado para ambientes que contêm cloretos ou ácidos suaves, enquanto o 304 é normalmente reservado para filtração de água padrão ou processamento químico benigno.
Ligas exóticas para ambientes agressivos
Quando os processos envolvem ambientes com alto teor de cloreto, como usinas de dessalinização ou plataformas offshore de petróleo e gás, os aços inoxidáveis austeníticos padrão são insuficientes. Os aços inoxidáveis Duplex e Super Duplex oferecem resistência superior e excepcional resistência à corrosão sob tensão. Para aplicações extremamente ácidas, de alta temperatura ou altamente abrasivas, são necessários materiais como titânio, Hastelloy e Monel. Estas ligas exóticas mantêm a sua integridade estrutural e resistência à corrosão onde os materiais padrão se degradariam rapidamente.
Grau de material
Características Primárias
Aplicações Industriais Típicas
Aço Inoxidável 304
Boa resistência geral à corrosão, econômica.
Ingestão de água doce, processamento leve de alimentos, dimensionamento geral.
Aço Inoxidável 316L
Maior resistência à corrosão e baixo teor de carbono evitam a sensibilização da solda.
Processos secundários opcionais melhoram ainda mais o desempenho do material base. O eletropolimento remove picos microscópicos da superfície, melhorando a resistência à corrosão e reduzindo o atrito superficial, o que auxilia na prevenção da adesão de partículas. Cromagem dura ou outros revestimentos especializados podem ser aplicados para aumentar a dureza da superfície, prolongando significativamente a vida útil das telas sujeitas a forte abrasão por deslizamento.
Integração de telas personalizadas em equipamentos de triagem industrial existentes
Uma tela personalizada deve funcionar perfeitamente dentro dos parâmetros do seu existente equipamento de triagem industrial . A integração adequada evita falhas mecânicas e garante uma ótima dinâmica de fluxo. Você não pode forçar uma tela de baixa tolerância em um invólucro rígido sem causar danos.
Integridade estrutural e capacidade de suporte de carga
Os engenheiros devem calcular e especificar os requisitos de resistência ao colapso e de ruptura com base nos diferenciais de pressão máximos previstos do sistema. A resistência ao colapso refere-se à pressão externa que a tela pode suportar antes de se deformar para dentro, enquanto a resistência ao rompimento é a capacidade de pressão interna. Além disso, o impacto da expansão térmica deve ser levado em consideração em processos de alta temperatura. Se uma tela se expandir a uma taxa diferente da do seu alojamento, isso pode causar empenamento ou comprometer as superfícies de vedação.
Tipos de retrofit e conexão
A integração perfeita depende de acessórios finais personalizados. Dependendo do projeto do vaso, as telas podem exigir extremidades roscadas, flanges especializados, anéis soldados ou juntas personalizadas. É crucial identificar riscos comuns de implementação ao adaptar telas personalizadas em equipamentos legados. As embarcações antigas podem ter deformado ao longo do tempo ou desviar-se dos desenhos originais. A mitigação desses riscos geralmente envolve modelagem CAD precisa e digitalização a laser da embarcação existente para garantir que a nova tela personalizada se encaixe perfeitamente sem a necessidade de modificações em campo.
Meça o diâmetro interno do vaso existente em três profundidades diferentes para verificar se há irregularidade.
Verifique o círculo do furo do parafuso e a espessura do flange nas superfícies de contato existentes.
Calcule a espessura necessária da junta para garantir uma vedação adequada sem comprimir excessivamente o conjunto da tela.
Faça um ajuste a seco da tela personalizada antes de aplicar qualquer selante ou torque final nas peças de montagem.
Avaliando um fabricante de tela de arame em cunha OEM
A capacidade do seu parceiro de fabricação determina diretamente a qualidade e a confiabilidade do produto final. Selecionando o certo O fabricante de telas de arame em cunha exige uma auditoria completa de suas capacidades técnicas e protocolos de garantia de qualidade. Não confie em folhetos de marketing; solicite amostras de solda e relatórios de teste de materiais.
Capacidades de produção e precisão de soldagem
A tecnologia avançada de soldagem por resistência não é negociável para manter tamanhos de ranhura consistentes em toda a superfície da tela. A soldagem inconsistente leva a variações nas ranhuras, o que compromete a eficiência da filtração e cria pontos fracos suscetíveis a falhas mecânicas. Avaliar as capacidades de ferramentas de um fabricante para geometrias complexas também é essencial. Um capaz O fornecedor de tela de arame em cunha OEM deve demonstrar a capacidade de enrolar, formar e soldar perfis para serviços pesados em formas cilíndricas ou cônicas precisas sem distorcer as aberturas das ranhuras.
Garantia de qualidade e padrões de conformidade
Certificações críticas, como as normas sanitárias ISO 9001, ASME ou FDA/3A, fornecem um indicador básico da maturidade operacional de um fabricante. Os testes e a documentação necessários devem ser fornecidos com cada pedido. Isso inclui relatórios de testes de materiais (MTRs) para verificar a composição química das ligas, testes de identificação positiva de materiais (PMI) e relatórios abrangentes de verificação do tamanho das ranhuras. Esses documentos garantem que o produto entregue corresponda exatamente às especificações de engenharia.
Estratégias de fornecimento doméstico vs. global
Avaliar fornecedores envolve equilibrar economias de custos iniciais com logística de envio e barreiras de comunicação. Embora o sourcing global possa reduzir as despesas de capital iniciais, exige uma verificação rigorosa dos relatórios de testes de materiais e dos processos de controlo de qualidade. Os OEMs nacionais geralmente oferecem comunicação mais fácil, resolução mais rápida de consultas de engenharia e prazos de entrega mais confiáveis, o que pode ser crítico ao substituir telas durante uma parada programada da fábrica.
Cadeia de suprimentos e realidades de prototipagem
As expectativas de prazo de entrega para ferramentas personalizadas e fornecimento de materiais exóticos devem ser estabelecidas no início do processo de aquisição. Um parceiro OEM experiente oferece prototipagem rápida e consultoria de engenharia antes da produção em grande escala. Esta abordagem colaborativa permite que os engenheiros testem a dinâmica do fluxo e verifiquem a adequação de um protótipo, reduzindo significativamente o risco de erros na produção final.
Conclusão
As telas de arame em cunha personalizadas são componentes altamente projetados e essenciais para a estabilidade do processo e a qualidade do produto. As soluções padrão não atendem às rigorosas demandas de ambientes industriais complexos. Para garantir desempenho ideal e confiabilidade operacional, execute as seguintes etapas:
Audite seus processos de filtragem atuais para identificar áreas onde as telas padrão estão causando quedas de pressão, cegamento ou paradas frequentes para manutenção.
Compile dados operacionais exatos, incluindo vazões, pressões diferenciais máximas, corrosividade de fluidos e temperaturas operacionais, antes de contratar um fabricante.
Solicite relatórios de teste de materiais e documentação de verificação de slots de fornecedores potenciais para validar seus padrões de controle de qualidade.
Colabore com um OEM focado em engenharia para desenvolver modelos CAD ou protótipos para modernizações complexas e garantir uma integração perfeita.
Perguntas frequentes
P: Como uma tela de arame em cunha evita melhor o cegamento do que uma tela de arame?
R: O fio em cunha utiliza um perfil em forma de V que cria uma lacuna cada vez maior para dentro. Se uma partícula passa pelo ponto mais estreito da superfície, o ângulo de relevo em expansão permite que ela flua completamente, enquanto a malha de arame tem aberturas uniformes que prendem facilmente as partículas irregulares.
P: Qual é a diferença entre o tamanho nominal e absoluto do slot?
R: O dimensionamento nominal significa que a tela reterá a maioria das partículas no tamanho especificado, mas algumas partículas maiores podem passar devido a variações de fabricação. O dimensionamento absoluto garante tolerâncias rigorosas onde nenhuma partícula maior que a classificação de mícron especificada pode passar pela tela.
P: As telas de arame em cunha personalizadas podem ser usadas em ambientes de alta temperatura?
R: Sim. Ao selecionar ligas resistentes ao calor apropriadas, como Hastelloy ou graus específicos de aço inoxidável, e projetar as estruturas de suporte para acomodar a expansão térmica, as telas personalizadas podem operar de forma confiável em processos de temperaturas extremamente altas.
P: Por que a direção do fluxo é importante ao projetar uma tela cilíndrica?
R: A direção do fluxo determina qual lado da tela precisa da superfície lisa e plana do fio perfilado. O fluxo padrão (de fora para dentro) coloca a superfície lisa no exterior, enquanto o fluxo invertido (de dentro para fora) a coloca no interior, impactando diretamente a eficiência da filtração e a eficácia da retrolavagem.
P: Que documentação devo solicitar de um fabricante de tela personalizada?
R: Sempre solicite Relatórios de Teste de Material (MTRs) para verificar a composição da liga, resultados de Identificação Positiva de Material (PMI) e relatórios detalhados de verificação do tamanho da ranhura para garantir que o produto acabado atenda às suas especificações exatas de engenharia.
Somos uma fábrica especializada na produção de telas de arame em cunha de alta qualidade. Somos capazes de atender pedidos de vários tamanhos de telas em cunha.