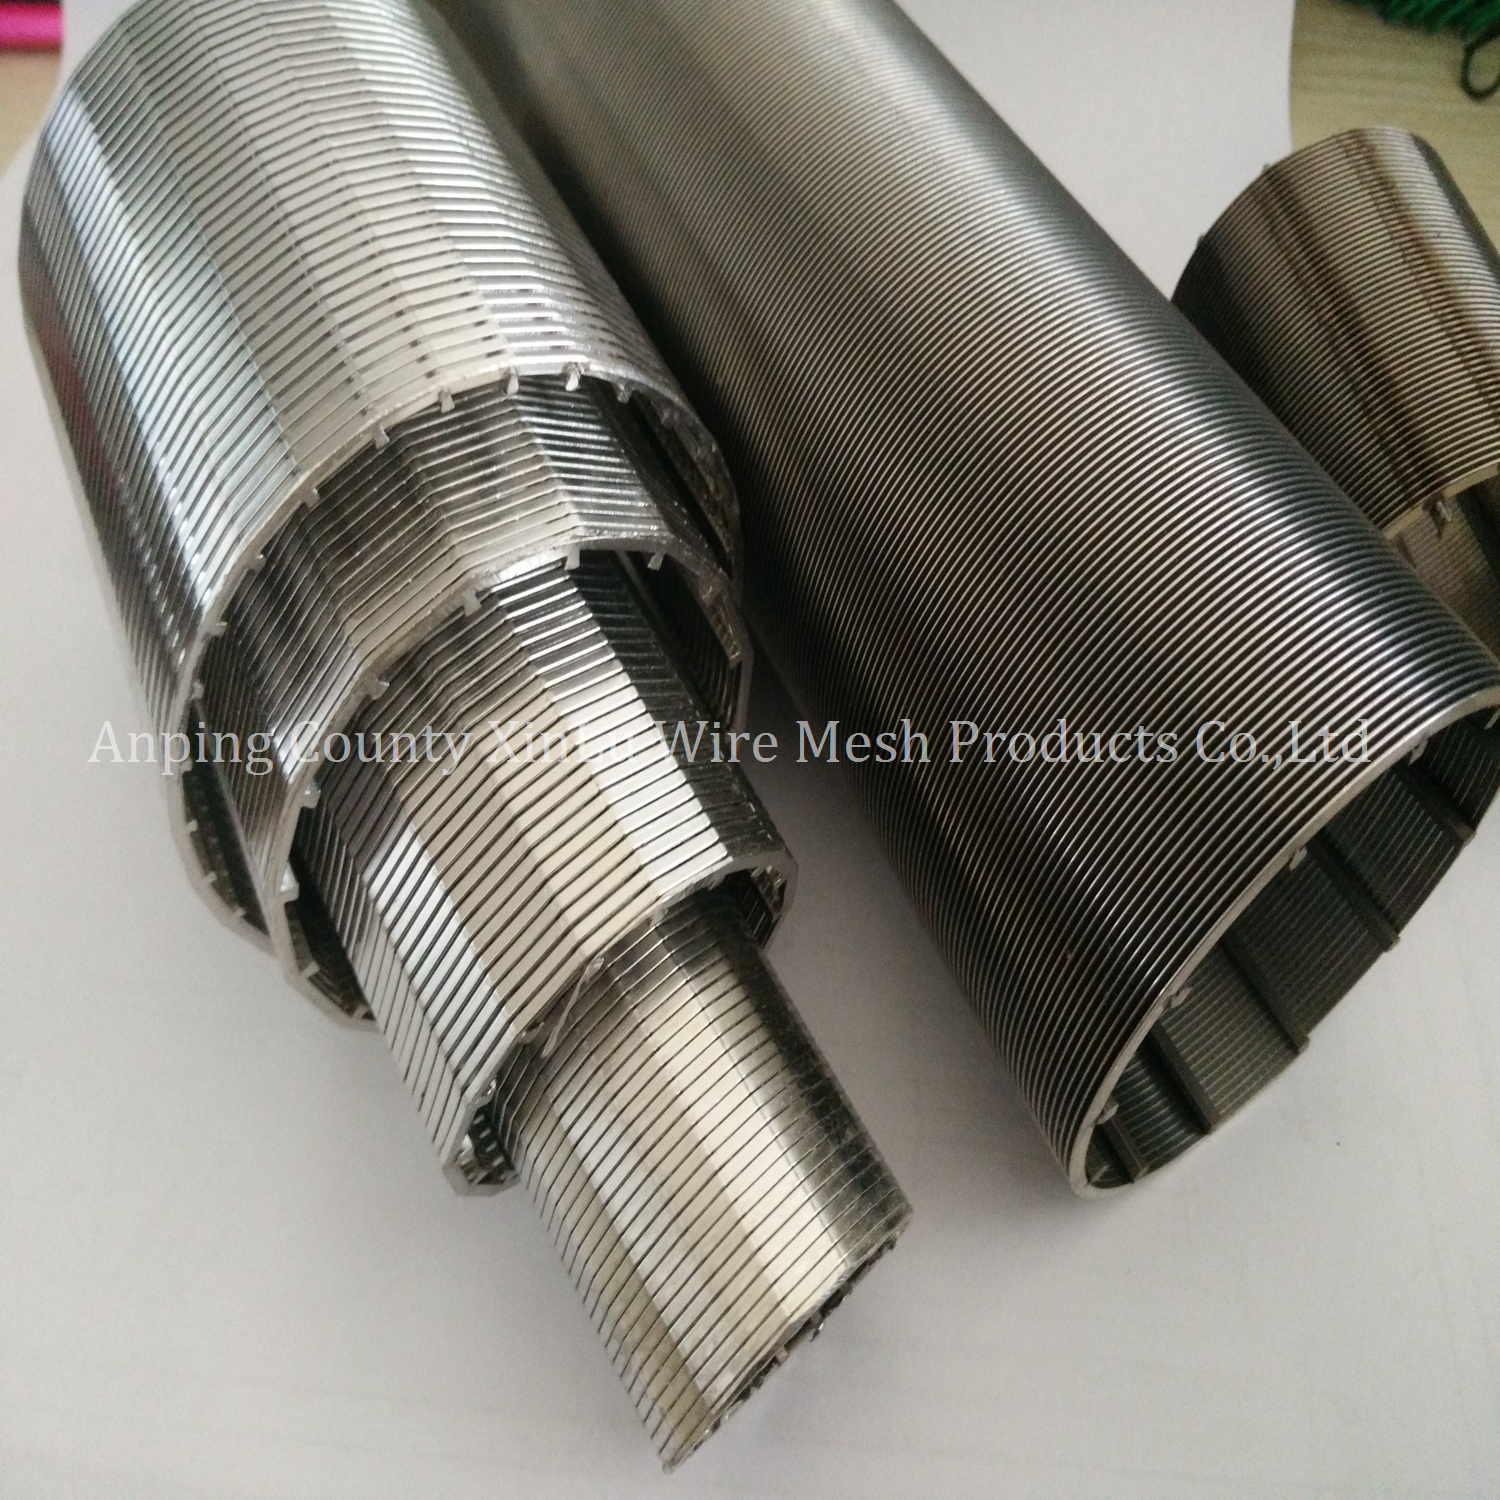
Suodatusvika vaikuttaa suoraan toiminnan käytettävyyteen ja tuotteiden laatuun tehtaalla. Valmiit seulat pakottavat kompromisseihin virtausnopeuksissa, painehäviöissä ja rakenteiden eheydessä. Standardoidut suodatinmateriaalit eivät voi mukautua ainutlaatuiseen nestedynamiikkaan, äärimmäisen syövyttävän ympäristön tai ei-standardin laitteiston geometriaan. Tämä jäykkä lähestymistapa johtaa ennenaikaiseen kulumiseen, usein sokeutumiseen ja lisääntyneisiin huoltotarpeisiin, jotka häiritsevät työnkulkua.
Määritetään a Custom Wedge Wire Screen vaatii profiiligeometrioiden, metallurgian ja valmistustoleranssien tarkan arvioinnin. Insinöörien ja hankintatiimien on arvioitava mukautettuja vaihtoehtoja, vähennettävä toteutusriskejä ja valittava luotettava valmistuskumppani, joka pystyy toimittamaan tarkat suodatusmateriaalit, jotka on räätälöity tiettyjen toimintaparametrien mukaan. Tarvitset komponentteja, jotka on valmistettu kestämään tarkat paine-erot ja tietyt hiukkaskuormat ilman epäonnistumisia.
Tarkkuus sanelee suorituskyvyn: Mukautetun aukon kokoinen näyttö optimoi avoimen alueen tasapainottaakseen maksimaalisen suorituskyvyn absoluuttisen hiukkaspidätyksen kanssa, mikä vähentää merkittävästi sokeutta verrattuna tavalliseen metalliverkkoon.
Materiaalin valinta riippuu kontekstista: Vaikka tavallinen ruostumattomasta teräksestä valmistettu kiilalankasuodatin sopii moniin sovelluksiin, erittäin syövyttävät tai hankaavat ympäristöt edellyttävät erityisiä eksoottisia seoksia (esim. Duplex, Hastelloy) pitkän aikavälin ROI:n varmistamiseksi.
Integrointi vaatii järjestelmätason ajattelua: Mukautetut seulat on suunniteltava kestämään olemassa olevien teollisten seulontalaitteiden erityiset paine-erot ja rakenteelliset kuormitukset.
Toimittajan tarkastaminen on kriittistä: Kumppanuus varmennetun OEM-kiilalangan valmistajan kanssa varmistaa pääsyn tarvittaviin laadunvalvontadokumentaatioihin, tarkat hitsaustoleranssit ja luotettavat läpimenoajat.
Miksi määrittää mukautettu suodatusnäyttö vakioasetusten sijaan?
Toimintakynnykset ylittävät usein tavallisten suodatusmateriaalien ominaisuudet. Kun prosesseihin liittyy suuria paine-eroja, tiettyjä hiukkasten morfologioita tai tiukkoja hygieniavaatimuksia, yleiset seulat epäonnistuvat. A mukautettu suodatusnäyttö käsittelee nämä tarkat kipukohdat mukautumalla nesteympäristön tarkkoihin vaatimuksiin sen sijaan, että pakottaisit prosessin mukautumaan näyttöön. Näemme tavallisen verkon repeytymisen raskaan kuorman alla tai sokeamme kokonaan käsiteltäessä epäsäännöllisiä hiukkasia.
Virtausdynamiikka ja avoin alue
Räätälöity suunnittelu mahdollistaa tarkan laskennan avoimen alueen prosenttiosuudesta, joka vaaditaan optimaalisen virtausnopeuden ylläpitämiseksi samalla kun estetään hiukkasten tarttuminen. Avoin alue vaikuttaa suoraan painehäviöön näytön pinnalla. Räätälöimällä profiililangan leveyttä ja raon aukkoa, insinöörit maksimoivat avoimen alueen vaarantamatta rakenteellista eheyttä, joka tarvitaan kohdehiukkasten säilyttämiseen. Tämä tarkka tasapaino varmistaa nesteen tehokkaan kulkemisen, mikä vähentää pumppaamiseen tarvittavaa energiaa ja minimoi paikallisten nopeuspiikkien riskin, jotka aiheuttavat epätasaista kulumista. Jos lasket avoimen alueen väärin, vaarana on pumpun kavitaatio tai nopea väliaineen hajoaminen.
Rakenteellinen pitkäikäisyys
Mekaaninen muodonmuutos raskaassa kuormituksessa tai voimakkaassa tärinäolosuhteissa aiheuttaa välittömän suodatushäiriön. Mukautetut kokoonpanot korjaavat tämän räätälöimällä langan paksuuden ja tukitankojen etäisyyden odotettuun jännitykseen. Käyttökohteissa, jotka ovat alttiina vakaville hydraulisille iskuille tai raskaalle kiinteälle kuormitukselle, tukitankojen syvyyden lisääminen tai raskaamman profiililangan käyttö estää seulaa painumasta tai taipumaan. Tämä räätälöity rakenteellinen vahvistus varmistaa, että näyttö säilyttää tarkat raon toleranssit jopa äärimmäisessä käyttöpaineessa. Vaihdamme säännöllisesti tavalliset seulat, jotka ovat pannulle jääneet odottamattomien painepiikkien alla, koska tukitangot olivat alimitoitettuja.
Suunnittele tehokas mukautetun korttipaikan kokoinen näyttö edellyttää syvällistä ymmärrystä näytön komponenttien fyysisestä geometriasta ja siitä, miten ne ovat vuorovaikutuksessa prosessivirran kanssa. Et voi arvata näitä mittoja; ne on laskettava nesteen viskositeetin, hiukkaskoon ja virtausnopeuden perusteella.
Profiililangan ja tukitangon geometriat
Kiilalankatekniikan ydin on V-muotoisen profiililangan ja alla olevien tukitankojen välisessä suhteessa. Lankaprofiilin kulma ja syvyys vaikuttavat suoraan näytön itsepuhdistumiseen ja kohokulmaan. Jyrkempi kohokulma varmistaa, että kaikki raon kapeimman kohdan läpi kulkevat hiukkaset kulkevat edelleen läpi ilman, että ne jäävät kiinni, mikä estää tehokkaasti sokeutumisen. Näiden lankaprofiilien sovittaminen tiettyihin kantovaatimuksiin edellyttää langan poikkileikkausmoduulin laskemista ja sellaisen profiilin valintaa, joka tarjoaa riittävän lujuuden säilyttäen samalla tarvittavan avoimen alueen.
Profiililangan tyyppi
Helpotuskulma
Paras sovellus
Rakenteellinen vahvuus
Vakio V-Wire
Kohtalainen
Veden yleinen suodatus, mitoitus
Keskikokoinen
Heavy Duty V-Wire
Jyrkkä
Kaivoslietteet, iskunkestävät vyöhykkeet
Korkea
Litteä yläjohto
Minimaalinen
Vedenpoisto, tärisevät paneelit
Erittäin korkea
Kartiolanka
Erittäin jyrkkä
Tahmeat hiukkaset, hartsiloukut
Keskikokoinen
Tarkka aukkojen koko ja toleranssit
Jatkuvien urien valmistaminen 0,02 mm (20 mikronia) asti vaatii poikkeuksellista tarkkuutta. Tämän prosessin tekninen todellisuus sisältää edistyneitä hitsaustekniikoita, jotka sulattavat profiililangan tukitankoihin täsmällisin väliajoin. Hyväksytyt toleranssipoikkeamat on määriteltävä tarkasti määrittelyvaiheessa. Nämä poikkeamat vaikuttavat siihen, tarjoaako näyttö absoluuttiset vai nimelliset suodatusarvot. Absoluuttinen luokitus takaa, että määritettyä kokoa suurempia hiukkasia ei pääse läpi, mikä suojaa herkkiä loppupään laitteita ja täyttää tiukat tuotteen puhtausstandardit. Jos toleranssisi poikkeaa jopa muutaman mikronin verran, saastut koko erän.
Virtauksen suunta ja näytön suunta
Seulan pinnan suuntaus suhteessa nestevirtaukseen on kriittinen suunnitteluparametri. Standard Flow (Flow-Out-to-In tai FOTI) käyttää tyypillisesti lieriömäisen sihdin sileää ulkopintaa suodatukseen, kun taas Inverted Flow (Flow-In-to-Out tai FITO) sijoittaa sileän pinnan sisäpuolelle. Tilausvalmistus mukauttaa nämä sisä- ja ulkopinnat prosessinesteen suunnan ja erityisten vastahuuhteluvaatimusten perusteella. Esimerkiksi käänteistä virtausta käytetään usein automaattisissa takaisinhuuhtelusuodattimissa, joissa pyörivä puhdistusmekanismi pyyhkäisee sisäpintaa.
Näyttötyypit ja muototekijät
Tekniset erot sanelevat valinnan litteiden paneelien, sylinterimäisten seulojen, kartiomaisten korien ja siivilätaivuuksien välillä. Litteitä paneeleja käytetään usein täryseuloissa vedenpoistoon, kun taas lieriömäisiä seuloja käytetään hyvin putkisiivissä ja pyörivässä rumpupaksuttimessa. Tietyt muototekijät, kuten sivukokoonpanot tai hartsiloukut, on räätälöity optimoimaan virtauksen jakautuminen suljetuissa astioissa. Napa ja sivukokoonpano on suunniteltava varmistamaan nesteiden tasainen kerääminen tai jakautuminen koko väliainepetiin, mikä estää kanavoitumisen ja maksimoi prosessin tehokkuuden.
Eri teollisuudenalat asettavat ainutlaatuisia vaatimuksia suodatinaineille, mikä edellyttää erikoistuneita teknisiä lähestymistapoja säädösten ja toiminnallisten standardien täyttämiseksi. Suunnittelemme seulat eri tavalla jalostamolle kuin kunnalliselle vesilaitokselle.
Petrokemian ja Jalostus
Petrokemian alalla räätälöityä kiilalankaa käytetään voimakkaasti reaktorin sisäosissa, keskiputkissa ja katalyyttipedin kannattimissa. Nämä sovellukset altistavat näytöt rutiininomaisesti äärimmäisille lämpötiloille ja korkeille paine-erille. Sihtien on säilytettävä kalliita katalyyttiväliaineita samalla, kun ne sallivat hiilivetykaasujen tai nesteiden kulkea läpi mahdollisimman pienellä paineen alenemalla. Kiilalangan vankka hitsattu rakenne estää materiaalia liikkumasta, mikä voisi muuten johtaa katastrofaalisiin loppupään laitteistovaurioihin. Vioittunut keskiputken seula voi sammuttaa reaktorin viikoiksi.
Veden ja jäteveden käsittely
Vedenkäsittelylaitokset luottavat räätälöityihin imuverkkoihin ja hartsiloukkuihin suurten virtausmäärien käsittelemiseksi. Näiden seulojen on kestettävä kloorin tai muiden käsittelykemikaalien aiheuttamaa biologista likaantumista ja kemiallista hajoamista. Imuverkot suunnitellaan usein tietyillä rakonopeuksilla vesieliöiden suojelemiseksi samalla kun varmistetaan jatkuva veden saanti laitokseen. Hartsiloukut toimivat kriittisinä vikasietoisina välineinä, jotka vangitsevat kalliita ioninvaihtohartseja, jos primaarijakosivut epäonnistuvat.
Ruoka, juoma ja farmaseuttiset tuotteet
Saniteettisovellukset vaativat erittäin sileitä, rakottomia profiilitankomalleja. Näiden näyttöjen on täytettävä tiukat FDA:n ja 3A:n terveysstandardit, jotta ne ovat täysin Clean-in-Place (CIP) -yhteensopivia. Kaikki pinnan epätäydellisyydet tai hitsausroiskeet voivat sisältää bakteereja, mikä johtaa tuotteen saastumiseen. Näiden teollisuudenalojen räätälöityyn valmistukseen liittyy usein erikoistunut sähkökiillotus, jotta saavutetaan tarvittava pintakäsittely ja mahdolliset bakteeriloukkukohdat poistetaan.
Kaivostoiminta ja mineraalien käsittely
Kaivosteollisuus hyödyntää räätälöityjä seulakaappeja ja täriseviä seulapaneeleja, jotka on suunniteltu raskaaseen profiiliin. Nämä seulat on suunniteltu maksimoimaan kulutuskestävyys kovaa, nopeaa lietteitä vastaan. Mineraalikäsittelyn iskuvoimat ja hankaava luonne edellyttävät profiileja, jotka antavat huomattavan kulumisvaran. Seulan mutkissa olevan kohokulman mukauttaminen tehostaa myös seulan viipalointia ja erottaa tehokkaasti veden kiinteästä malmista.
Materiaalivalinta ruostumattomasta teräksestä valmistettuihin kiilalankasuodattimiin ja muihin
Sopivan metallurgian valinta on yhtä tärkeää kuin näytön fyysisen geometrian määrittäminen. Materiaalin on kestettävä prosessin kemiallinen ja lämpöympäristö. Väärän metalliseoksen käyttö takaa ennenaikaisen vian.
300-sarjan ruostumaton teräs (304 vs. 316L)
Monissa sovelluksissa a ruostumattomasta teräksestä valmistettu kiilalankasuodatin toimii alan perustana. Luokat 304 ja 316L ovat yleisimmät valinnat. 316L sisältää molybdeeniä, mikä lisää merkittävästi sen pistesyöpymiskestävyyden ekvivalenttilukua (PREN) verrattuna 304:ään. Tämä tekee 316L:stä paljon sopivamman ympäristöihin, jotka sisältävät klorideja tai mietoja happoja, kun taas 304 on tyypillisesti varattu tavalliseen vedensuodatukseen tai hyvänlaatuiseen kemialliseen käsittelyyn.
Eksoottiset seokset ankariin ympäristöihin
Kun prosesseihin liittyy runsaasti kloridia sisältäviä ympäristöjä, kuten suolanpoistolaitoksia tai offshore-öljy- ja kaasunporauslauttoja, tavalliset austeniittiset ruostumattomat teräkset eivät riitä. Ruostumattomat Duplex- ja Super Duplex -teräkset tarjoavat erinomaisen lujuuden ja poikkeuksellisen kestävyyden jännityskorroosiohalkeilua vastaan. Äärimmäisen happamissa, korkeissa lämpötiloissa tai erittäin hankaavissa sovelluksissa tarvitaan materiaaleja, kuten Titanium, Hastelloy ja Monel. Nämä eksoottiset seokset säilyttävät rakenteellisen eheytensä ja korroosionkestävyyden, kun standardimateriaalit hajoavat nopeasti.
Materiaaliluokka
Ensisijaiset ominaisuudet
Tyypilliset teolliset sovellukset
304 ruostumaton teräs
Hyvä yleinen korroosionkestävyys, taloudellinen.
Makean veden saanti, mieto elintarvikkeiden käsittely, yleinen mitoitus.
316L ruostumatonta terästä
Parannettu pistesyöpymiskestävyys, alhainen hiilipitoisuus estää hitsin herkistymisen.
Jätevesi-, lääke-, kohtalainen kemiallinen käsittely.
Duplex (esim. 2205)
Korkea lujuus, erinomainen kloridijännityskorroosionkestävyys.
Suolanpoisto, offshore-öljy ja -kaasu, aggressiivinen massa ja paperi.
Hastelloy (esim. C276)
Erinomainen kestävyys vakavia syövytyksiä ja korkeita lämpötiloja vastaan.
Petrokemian reaktorit, kova happokäsittely, geoterminen.
Pintakäsittelyt ja pinnoitteet
Valinnaiset toissijaiset prosessit parantavat edelleen perusmateriaalin suorituskykyä. Sähkökiillotus poistaa mikroskooppisia pintapiikkejä, parantaa korroosionkestävyyttä ja vähentää pintakitkaa, mikä auttaa estämään hiukkasten tarttumista. Kovakromausta tai muita erikoispinnoitteita voidaan käyttää lisäämään pinnan kovuutta, mikä pidentää merkittävästi niiden näyttöjen käyttöikää, jotka altistuvat voimakkaalle liukuvalle hankaukselle.
Mukautettujen seulojen integrointi olemassa oleviin teollisuusseulontalaitteisiin
Mukautetun näytön on toimittava saumattomasti olemassa olevan näytön parametrien mukaisesti teolliset seulontalaitteet . Oikea integrointi estää mekaanisia vikoja ja varmistaa optimaalisen virtausdynamiikan. Huonosti toleroitua näyttöä ei voi pakottaa jäykkään koteloon vahingoittamatta sitä.
Rakenteellinen eheys ja kantavuus
Insinöörien on laskettava ja määriteltävä romahduslujuus- ja murtumislujuusvaatimukset järjestelmän suurimman odotetun paine-eron perusteella. Puristusvoimalla tarkoitetaan ulkoista painetta, jonka näyttö kestää ennen muodonmuutosta sisäänpäin, kun taas murtumislujuus on sisäinen painekapasiteetti. Lisäksi lämpölaajenemisen vaikutus on otettava huomioon korkean lämpötilan prosesseissa. Jos seula laajenee eri nopeudella kuin sen kotelo, se voi aiheuttaa nurjahduksen tai vahingoittaa tiivistepintoja.
Jälkiasennus ja liitäntätyypit
Saumaton integrointi perustuu räätälöityihin päätyliittimiin. Astian suunnittelusta riippuen seulat saattavat vaatia kierteitettyjä päitä, erikoislaippoja, hitsattuja renkaita tai mukautettuja tiivisteitä. Yleisten toteutusriskien tunnistaminen, kun mukautettuja näyttöjä jälkiasennetaan vanhoihin laitteisiin, on ratkaisevan tärkeää. Vanhat alukset ovat saattaneet vääntyä ajan myötä tai poiketa alkuperäisistä piirustuksista. Näiden riskien vähentäminen edellyttää usein olemassa olevan aluksen tarkkaa CAD-mallinnusta ja laserskannausta, jotta uusi mukautettu näyttö sopii täydellisesti ilman kentän muutoksia.
Mittaa olemassa olevan astian sisähalkaisija kolmella eri syvyydellä tarkistaaksesi epäpyöreyden.
Tarkista pultin reiän ympyrä ja laipan paksuus olemassa olevilla liitospinnoilla.
Laske tarvittava tiivisteen paksuus varmistaaksesi oikean tiivistyksen ilman, että seulakokoonpanoa puristaa liikaa.
Suorita mukautetun näytön kuivasovitus ennen kuin asetat tiivisteaineita tai lopullista vääntömomenttia kiinnitysosaan.
OEM-kiilalankanäytön valmistajan arviointi
Valmistuskumppanisi kyky sanelee suoraan lopputuotteen laadun ja luotettavuuden. Oikean valinta kiilalankaverkon valmistaja vaatii perusteellisen tarkastuksen teknisistä ominaisuuksistaan ja laadunvarmistusprotokollastaan. Älä luota markkinointiesitteisiin; Pyydä hitsausnäytteitä ja materiaalitestausraportteja.
Tuotantokyky ja hitsaustarkkuus
Edistyksellinen vastushitsaustekniikka ei ole neuvoteltavissa, jotta rakojen koko pysyy yhtenäisenä koko näytön pinnalla. Epäjohdonmukainen hitsaus johtaa rakojen vaihteluihin, mikä heikentää suodatustehokkuutta ja luo heikkoja kohtia, jotka ovat alttiita mekaanisille vaurioille. On myös tärkeää arvioida valmistajan työkaluvalmiuksia monimutkaisia geometrioita varten. Osaava OEM-kiilalankaverkon toimittajan tulee osoittaa kyky rullata, muotoilla ja hitsata raskaan käytön profiileja tarkkoihin lieriömäisiin tai kartiomaisiin muotoihin vääristämättä raon aukkoja.
Laadunvarmistus ja vaatimustenmukaisuusstandardit
Tärkeät sertifioinnit, kuten ISO 9001, ASME tai FDA/3A terveysstandardit, tarjoavat perusindikaattorin valmistajan toimintakyvystä. Vaaditut testaukset ja asiakirjat on toimitettava jokaisen tilauksen mukana. Tämä sisältää materiaalitestiraportit (MTR:t) metalliseosten kemiallisen koostumuksen tarkistamiseksi, Positive Material Identification (PMI) -testauksen ja kattavat aukkojen koon tarkistusraportit. Nämä asiakirjat varmistavat, että toimitettu tuote vastaa tarkasti suunniteltuja teknisiä tietoja.
Kotimaiset vs. globaalit hankintastrategiat
Toimittajien arviointiin sisältyy kustannussäästöjen tasapainottaminen lähetyslogistiikan ja viestinnän esteiden kanssa. Vaikka globaali hankinta voi vähentää alkupääomainvestointeja, se vaatii materiaalitestausraporttien ja laadunvalvontaprosessien tiukkaa tarkistamista. Kotimaiset OEM-valmistajat tarjoavat usein helpompaa viestintää, nopeampaa teknisten kyselyiden ratkaisua ja luotettavampia läpimenoaikoja, mikä voi olla kriittistä, kun näyttöjä vaihdetaan suunnitellun tehtaan kierron aikana.
Toimitusketjun ja prototyyppien realiteetit
Räätälöityjen työkalujen ja eksoottisten materiaalien hankinnan toimitusaikaa koskevat odotukset on määritettävä hankintaprosessin varhaisessa vaiheessa. Kokenut OEM-kumppani tarjoaa nopean prototyyppien valmistuksen ja suunnittelukonsultoinnin ennen täysimittaista tuotantoa. Tämän yhteistyöhön perustuvan lähestymistavan avulla insinöörit voivat testata virtausdynamiikkaa ja varmistaa prototyypin yhteensopivuuden, mikä vähentää merkittävästi virheiden riskiä lopullisessa tuotantoajossa.
Johtopäätös
Mukautetut kiilalankaseulat ovat pitkälle suunniteltuja komponentteja, jotka ovat tärkeitä prosessin vakauden ja tuotteiden laadun kannalta. Vakioratkaisut eivät täytä monimutkaisten teollisuusympäristöjen tiukkoja vaatimuksia. Varmista optimaalinen suorituskyky ja toimintavarmuus suorittamalla seuraavat vaiheet:
Tarkkaile nykyisiä suodatusprosessejasi tunnistaaksesi alueet, joissa vakionäytöt aiheuttavat paineen laskua, sokeutta tai toistuvia huoltoseisokkeja.
Kerää tarkat toimintatiedot, mukaan lukien virtausnopeudet, suurimmat paine-erot, nesteiden syövyttävyys ja käyttölämpötilat, ennen kuin otat yhteyttä valmistajaan.
Pyydä mahdollisilta toimittajilta materiaalitestiraportteja ja paikkojen tarkastusasiakirjoja laadunvalvontastandardien vahvistamiseksi.
Tee yhteistyötä suunnitteluun keskittyvän OEM:n kanssa kehittääksesi CAD-malleja tai prototyyppejä monimutkaisia jälkiasennuksia varten saumattoman integroinnin takaamiseksi.
FAQ
K: Kuinka kiilalankaseula estää sokeutumisen paremmin kuin teräsverkko?
V: Kiilalangassa käytetään V-muotoista profiilia, joka luo levenevän raon sisäänpäin. Jos hiukkanen ohittaa pinnan kapeimman kohdan, laajeneva kohokuvio mahdollistaa sen virtaamisen kokonaan läpi, kun taas metalliverkossa on tasaiset aukot, jotka vangitsevat helposti epäsäännölliset hiukkaset.
K: Mitä eroa on paikkojen nimelliskoon ja absoluuttisen koon välillä?
V: Nimelliskoko tarkoittaa, että näyttö säilyttää suurimman osan hiukkasista määritetyssä koossa, mutta jotkut suuremmat hiukkaset voivat mennä läpi valmistuserojen vuoksi. Absoluuttinen mitoitus takaa tiukat toleranssit, joissa mitkään mikroniarvoa suuremmat hiukkaset eivät pääse läpi näytön.
K: Voidaanko mukautettuja kiilalankaverkkoja käyttää korkeissa lämpötiloissa?
V: Kyllä. Valitsemalla sopivat lämmönkestävät seokset, kuten Hastelloy tai tietyt ruostumattoman teräslajit, ja suunnittelemalla tukirakenteet lämpölaajenemisen mukaisiksi, mukautetut seulat voivat toimia luotettavasti äärimmäisen korkeissa lämpötiloissa.
K: Miksi virtaussuunta on tärkeä suunniteltaessa sylinterimäistä seulaa?
V: Virtaussuunta määrää, mikä näytön puoli tarvitsee profiililangan sileän, tasaisen pinnan. Vakiovirtaus (ulos-sisään) asettaa tasaisen pinnan ulkopinnalle, kun taas käänteinen virtaus (sisään-ulos) sijoittaa sen sisäpuolelle, mikä vaikuttaa suoraan suodatustehokkuuteen ja takaisinhuuhtelun tehokkuuteen.
K: Mitä asiakirjoja minun tulee pyytää mukautetulta näytön valmistajalta?
V: Pyydä aina materiaalitestiraportteja (MTR:t) lejeeringin koostumuksen, positiivisen materiaalintunnistuksen (PMI) tulosten ja yksityiskohtaisten aukkojen koon tarkistusraportteja varmistaaksesi, että lopputuote vastaa tarkat tekniset vaatimukset.