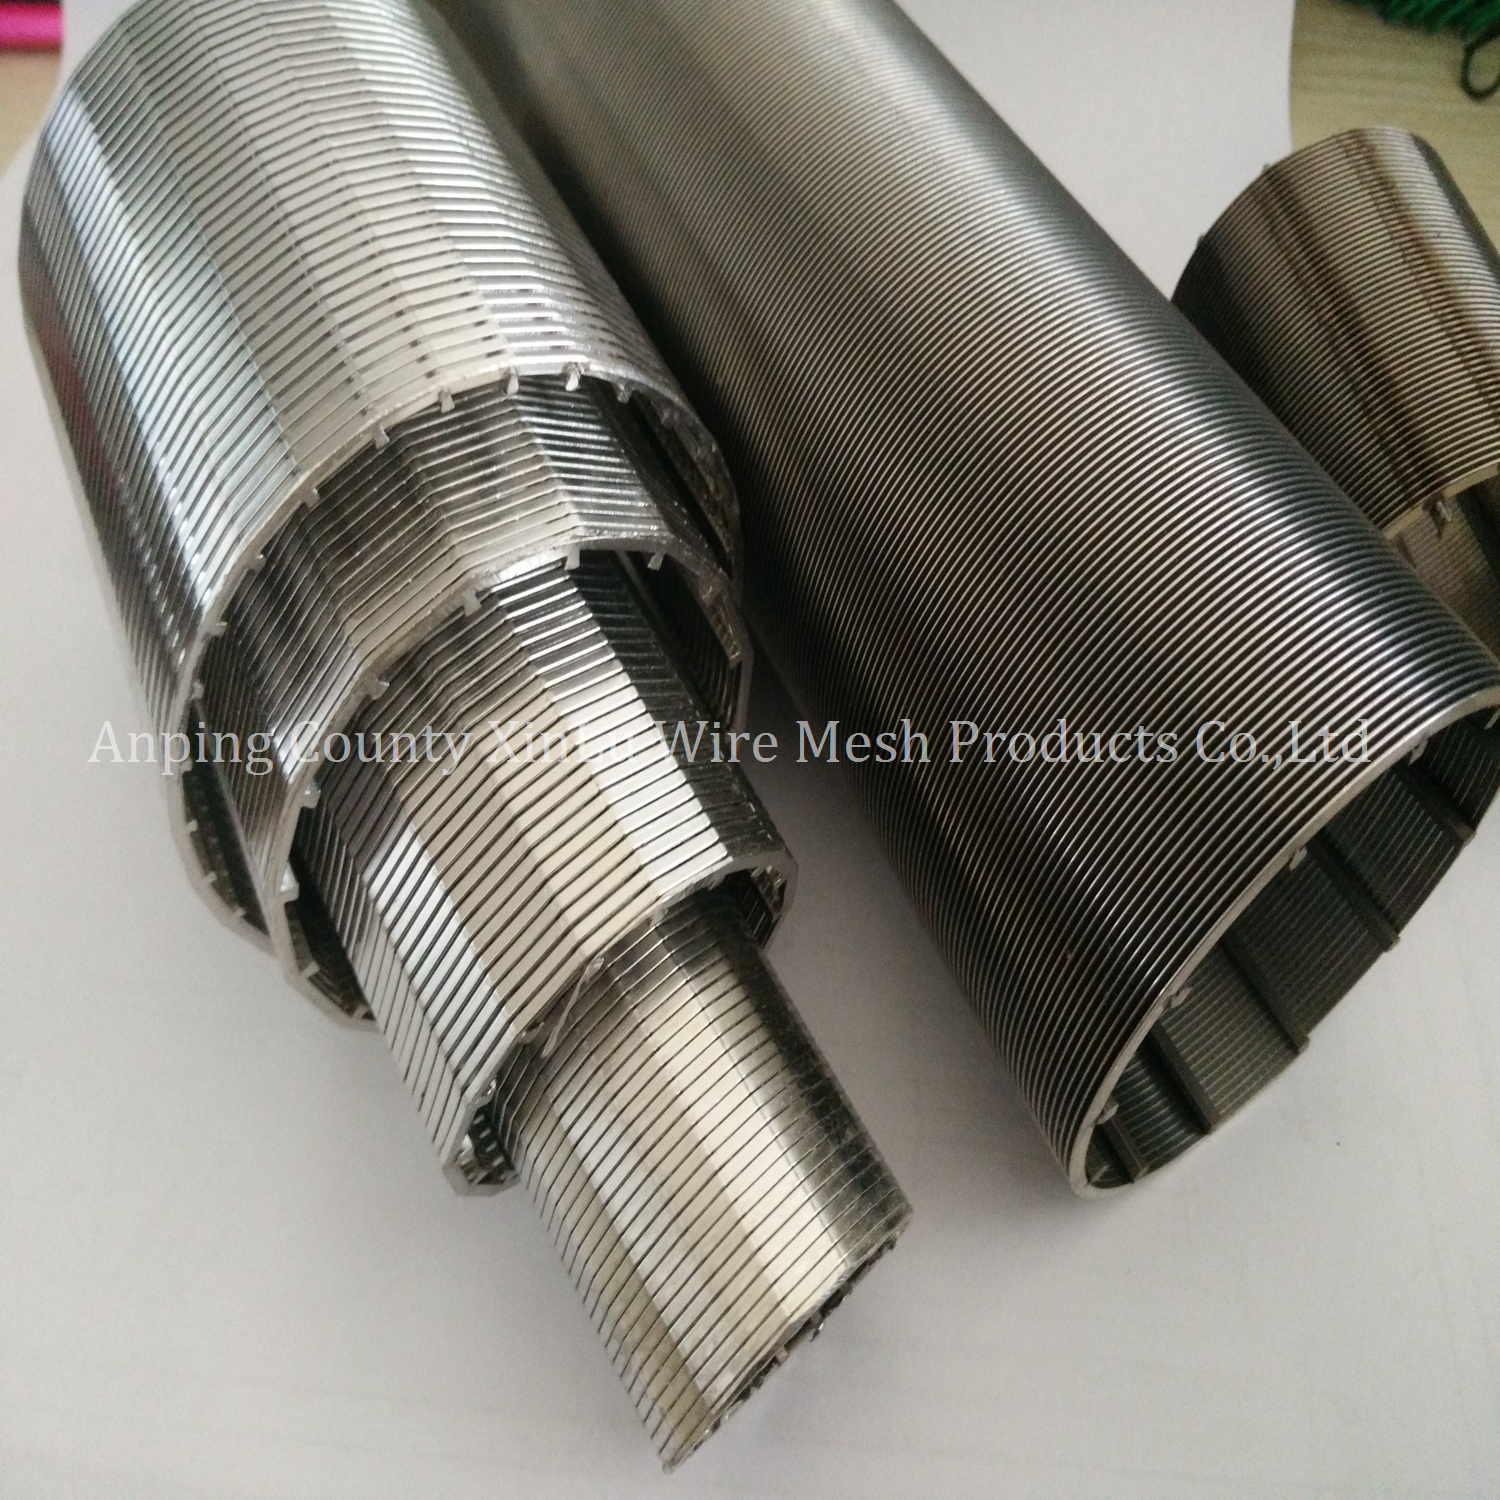
Eșecul de filtrare are un impact direct asupra duratei de funcționare și a calității produsului la nivelul fabricii. Ecranele de pe raft forțează compromisuri în ceea ce privește debitele, căderile de presiune și integritatea structurală. Mediile de filtrare standardizate nu pot găzdui dinamica fluidelor unice, medii extrem de corozive sau geometrii de echipamente non-standard. Această abordare rigidă duce la uzură prematură, orbire frecventă și cerințe crescute de întreținere care perturbă fluxurile de lucru.
Specificând a Ecranul personalizat de sârmă cu pană necesită o evaluare riguroasă a geometriilor profilului, metalurgiei și toleranțelor de fabricație. Inginerii și echipele de achiziții trebuie să evalueze opțiunile personalizate, să atenueze riscurile de implementare și să selecteze un partener de producție de încredere, capabil să furnizeze medii de filtrare precise, adaptate parametrilor operaționali specifici. Aveți nevoie de componente construite pentru a gestiona presiuni diferențiale exacte și sarcini specifice de particule fără a da greș.
Precizia dictează performanța: Un ecran cu dimensiunea fantului personalizat optimizează zona deschisă pentru a echilibra debitul maxim cu retenția absolută a particulelor, reducând semnificativ orbirea în comparație cu plasa de sârmă standard.
Selectarea materialului depinde de context: în timp ce un filtru standard din oțel inoxidabil se potrivește multor aplicații, mediile extrem de corozive sau abrazive necesită aliaje exotice specifice (de exemplu, Duplex, Hastelloy) pentru a asigura rentabilitatea investiției pe termen lung.
Integrarea necesită gândire la nivel de sistem: ecranele personalizate trebuie să fie proiectate pentru a rezista presiunilor diferențiale specifice și sarcinilor structurale ale echipamentului dvs. de screening industrial existent.
Verificarea furnizorilor este esențială: parteneriatul cu un producător verificat de ecrane de sârmă cu pană OEM asigură accesul la documentația necesară de control al calității, toleranțe precise de sudare și termene de livrare fiabile.
De ce să specificați un ecran de filtrare personalizat peste opțiunile standard?
Pragurile operaționale depășesc frecvent capacitățile mediilor de filtrare standard. Atunci când procesele implică presiuni diferențiale mari, morfologii specifice de particule sau cerințe sanitare stricte, ecranele generice eșuează. O Ecranul de filtrare personalizat abordează aceste puncte exacte de durere adaptându-se la cerințele precise ale mediului fluid, mai degrabă decât forțând procesul să se adapteze la ecran. Vedem ruperea standard a ochiurilor sub sarcini grele sau oarbă completă atunci când manipulăm particule neregulate.
Dinamica fluxului și zona deschisă
Ingineria personalizată permite calcularea exactă a procentului de suprafață deschisă necesar pentru a menține viteza optimă de curgere, prevenind în același timp fixarea particulelor. Zona deschisă influențează direct căderea de presiune pe suprafața ecranului. Personalizând lățimea firului de profil și deschiderea fantei, inginerii maximizează zona deschisă fără a compromite integritatea structurală necesară pentru a reține particulele vizate. Acest echilibru precis asigură trecerea eficientă a fluidului, reducând energia necesară pentru pompare și minimizând riscul unor vârfuri de viteză localizate care cauzează uzură neuniformă. Dacă calculați greșit zona deschisă, riscați cavitarea pompei sau degradarea rapidă a mediului.
Longevitatea structurală
Deformarea mecanică în condiții de încărcare mare sau de vibrații mari provoacă o defecțiune imediată a filtrării. Configurațiile personalizate abordează acest lucru prin adaptarea specifică a grosimii sârmei și a distanței tijelor de sprijin la solicitarea anticipată. În aplicațiile supuse unor șocuri hidraulice severe sau încărcări solide puternice, creșterea adâncimii tijelor de sprijin sau utilizarea unui fir de profil mai greu previne prăbușirea sau curbarea ecranului. Această armătură structurală personalizată asigură că ecranul își menține toleranțele precise ale slotului chiar și în condiții de constrângere operațională extremă. Înlocuim în mod regulat ecranele standard care s-au clătit la supratensiuni neașteptate, deoarece tijele de sprijin au fost subdimensionate.
Specificații de bază de inginerie pentru un ecran cu dimensiunea slot personalizat
Proiectarea unui eficient ecranul cu dimensiunea slotului personalizat necesită o înțelegere profundă a geometriei fizice a componentelor ecranului și a modului în care acestea interacționează cu fluxul procesului. Nu poți ghici aceste dimensiuni; acestea trebuie calculate pe baza vâscozității fluidului, mărimea particulelor și debitul.
Geometrii de sârmă de profil și tije de sprijin
Miezul tehnologiei sârmei cu pană constă în relația dintre sârma de profil în formă de V și tijele de sprijin dedesubt. Unghiul și adâncimea profilului de sârmă influențează direct capacitățile de auto-curățare și unghiul de relief al ecranului. Un unghi de relief mai abrupt asigură că orice particule care trece prin punctul cel mai îngust al fantei va continua să treacă fără a se bloca, prevenind efectiv orbirea. Potrivirea acestor profile de sârmă la cerințele portante specifice implică calcularea modulului de secțiune al sârmei și selectarea unui profil care asigură rezistența adecvată, menținând în același timp suprafața deschisă necesară.
Tip de sârmă de profil
Unghi de relief
Cea mai bună aplicație
Rezistența structurală
Cablu V standard
Moderat
Filtrare generală a apei, dimensionare
Mediu
Cablu V-Heavy Duty
Abrupt
Suspensii miniere, zone cu impact ridicat
Ridicat
Sârmă Flat Top
Minim
Deshidratare, panouri vibrante
Foarte sus
Sârmă conică
Foarte abrupt
Particule lipicioase, capcane de rășină
Mediu
Dimensiunea de precizie a fantelor și toleranțe
Fabricarea de sloturi continue de până la 0,02 mm (20 microni) necesită o precizie excepțională. Realitatea tehnică a acestui proces implică tehnici avansate de sudare care fuzionează sârma de profil cu tijele de sprijin la intervale exacte. Abaterile de toleranță acceptabile trebuie definite strict în timpul fazei de specificare. Aceste abateri influențează dacă ecranul oferă cote de filtrare absolute sau nominale. O evaluare absolută garantează că nu vor trece particule mai mari decât dimensiunea specificată, ceea ce protejează echipamentele sensibile din aval și îndeplinește standardele stricte de puritate a produsului. Dacă toleranța dvs. este redusă chiar și cu câțiva microni, veți contamina întregul lot.
Direcția fluxului și orientarea ecranului
Orientarea suprafeței ecranului în raport cu fluxul de fluid este un parametru critic de proiectare. Fluxul standard (Flow-Out-to-In sau FOTI) utilizează de obicei suprafața exterioară netedă a unui sită cilindric pentru filtrare, în timp ce fluxul inversat (Flow-Out-to-Out sau FITO) plasează suprafața netedă pe interior. Fabricarea la comandă adaptează aceste suprafețe interne și externe în funcție de direcția fluidului de proces și de cerințele specifice de spălare în contra. De exemplu, un design cu flux inversat este adesea utilizat în filtrele automate de spălare în contra-spalare, unde un mecanism de curățare rotativ mătură suprafața internă.
Tipuri de ecran și factori de formă
Diferențele de inginerie dictează selecția dintre panouri plate, ecrane cilindrice, coșuri conice și curbe de sită. Panourile plate sunt adesea folosite în sitele vibrante pentru deshidratare, în timp ce sitele cilindrice servesc bine la filtrele de conducte și la dispozitivele de îngroșare cu tambur rotativ. Factorii de formă specifici, cum ar fi ansamblurile laterale sau capcanele din rășină, sunt personalizați pentru a optimiza distribuția fluxului în interiorul vaselor închise. Un butuc și un ansamblu lateral trebuie să fie proiectat pentru a asigura colectarea sau distribuția uniformă a fluidelor pe un întreg pat de mediu, prevenind canalizarea și maximizând eficiența procesului.
Aplicații specifice industriei pentru ecrane de filtrare personalizate
Diferitele sectoare industriale impun cerințe unice asupra mediilor de filtrare, necesitând abordări de inginerie specializate pentru a îndeplini standardele de reglementare și operaționale. Proiectăm ecrane diferit pentru o rafinărie decât pentru o uzină municipală de apă.
Petrochimie și rafinare
În sectorul petrochimic, sârma cu pană personalizată este foarte utilizată în interiorul reactorului, țevile centrale și suporturile patului de catalizator. Aceste aplicații supun în mod obișnuit ecranele la temperaturi extreme și presiuni diferențiale ridicate. Ecranele trebuie să rețină medii catalizatoare scumpe, permițând în același timp trecerea gazelor sau lichidelor de hidrocarburi cu o cădere de presiune minimă. Construcția robustă sudată a sârmei cu pană împiedică migrarea suportului, care altfel ar putea duce la deteriorarea catastrofală a echipamentului din aval. O sită centrală eșuată poate închide un reactor timp de săptămâni.
Tratarea apei si a apelor uzate
Instalațiile de tratare a apei se bazează pe sitări de admisie personalizate și pe capcane din rășină pentru a gestiona debite de volum mare. Aceste ecrane trebuie să reziste la murdăria biologică și la degradarea chimică din cauza clorului sau a altor substanțe chimice de tratare. Ecranele de admisie sunt adesea proiectate cu viteze specifice pentru a proteja viața acvatică, asigurând în același timp o alimentare continuă cu apă a plantei. Capcanele de rășină servesc ca un element critic de siguranță, captând rășini scumpe schimbătoare de ioni în cazul în care părțile laterale de distribuție primară se defectează.
Alimente, băuturi și produse farmaceutice
Aplicațiile sanitare necesită modele de bare de profil ultra-netede, fără fisuri. Aceste ecrane trebuie să îndeplinească standardele sanitare stricte FDA și 3A, asigurându-se că sunt complet compatibile cu Clean-in-Place (CIP). Orice imperfecțiune a suprafeței sau stropi de sudură poate adăposti bacterii, ceea ce duce la contaminarea produsului. Fabricarea la comandă pentru aceste industrii implică adesea electrolustruire specializată pentru a obține finisarea necesară a suprafeței și pentru a elimina eventualele puncte de capcană bacteriene.
Mineritul și prelucrarea mineralelor
Industria minieră folosește curbe personalizate de sită și panouri de sită vibrantă proiectate cu fire de profil rezistente. Aceste ecrane sunt proiectate pentru a maximiza rezistența la abraziune împotriva șlamurilor aspre, de mare viteză. Forțele de impact și natura abrazivă a prelucrării mineralelor necesită profile care oferă o toleranță semnificativă la uzură. Personalizarea unghiului de relief pe coturile site îmbunătățește, de asemenea, acțiunea de tăiere a sităi, separând eficient apa de minereul solid.
Selectarea materialului pentru filtre din sârmă cu pană din oțel inoxidabil și nu numai
Selectarea metalurgiei adecvate este la fel de critică ca și definirea geometriei fizice a ecranului. Materialul trebuie să reziste mediului chimic și termic al procesului. Folosirea unui aliaj greșit garantează o defecțiune prematură.
Oțel inoxidabil din seria 300 (304 vs. 316L)
Pentru multe aplicații, a filtrul de sârmă cu pană din oțel inoxidabil servește drept linie de bază în industrie. Clasele 304 și 316L sunt cele mai comune alegeri. 316L conține molibden, care crește semnificativ numărul echivalent al rezistenței la pitting (PREN) în comparație cu 304. Acest lucru face ca 316L să fie mult mai potrivit pentru mediile care conțin cloruri sau acizi blând, în timp ce 304 este de obicei rezervat pentru filtrarea apei standard sau procesarea chimică benignă.
Aliaje exotice pentru medii dure
Când procesele implică medii cu conținut ridicat de clorură, cum ar fi instalațiile de desalinizare sau platformele offshore de petrol și gaze, oțelurile inoxidabile austenitice standard sunt insuficiente. Oțelurile inoxidabile Duplex și Super Duplex oferă o rezistență superioară și o rezistență excepțională la fisurarea prin coroziune sub tensiune. Pentru aplicații extrem de acide, la temperaturi ridicate sau foarte abrazive, sunt necesare materiale precum titanul, Hastelloy și Monel. Aceste aliaje exotice își mențin integritatea structurală și rezistența la coroziune acolo unde materialele standard s-ar degrada rapid.
Grad material
Caracteristici primare
Aplicații industriale tipice
Oțel inoxidabil 304
Rezistență generală bună la coroziune, economică.
Aport de apă proaspătă, procesare blândă a alimentelor, dimensionare generală.
Oțel inoxidabil 316L
Rezistență sporită la pitting, conținut scăzut de carbon previne sensibilizarea sudurii.
Ape uzate, farmaceutice, procesare chimică moderată.
Duplex (de exemplu, 2205)
Rezistență ridicată, rezistență excelentă la coroziune la coroziune prin stres de clorură.
Desalinizare, petrol și gaze offshore, celuloză și hârtie agresive.
Hastelloy (de exemplu, C276)
Rezistență remarcabilă la corozivi severe și temperaturi ridicate.
Procesele secundare opționale îmbunătățesc și mai mult performanța materialului de bază. Electrolustruirea îndepărtează vârfurile microscopice ale suprafeței, îmbunătățind rezistența la coroziune și reducând frecarea suprafeței, ceea ce ajută la prevenirea aderenței particulelor. Se pot aplica cromarea dură sau alte acoperiri specializate pentru a crește duritatea suprafeței, prelungind semnificativ durata de viață a ecranelor supuse la abraziune severă prin alunecare.
Integrarea ecranelor personalizate în echipamentele industriale de screening existente
Un ecran personalizat trebuie să funcționeze perfect în parametrii actuali echipamente industriale de screening . Integrarea corectă previne defecțiunile mecanice și asigură o dinamică optimă a fluxului. Nu puteți forța un ecran cu toleranță slabă într-o carcasă rigidă fără a provoca daune.
Integritate structurală și capacitate portantă
Inginerii trebuie să calculeze și să specifice cerințele privind rezistența la colaps și rezistența la explozie pe baza diferențelor de presiune maxime anticipate ale sistemului. Rezistența la colaps se referă la presiunea externă pe care o poate suporta ecranul înainte de a se deforma în interior, în timp ce rezistența la explozie este capacitatea de presiune internă. În plus, impactul expansiunii termice trebuie luat în considerare în procesele la temperatură ridicată. Dacă un ecran se extinde cu o viteză diferită de cel al carcasei sale, poate provoca flambaj sau poate compromite suprafețele de etanșare.
Tipuri de montare și conexiune
Integrarea perfectă se bazează pe fitinguri personalizate. În funcție de designul vasului, ecranele pot necesita capete filetate, flanșe specializate, inele sudate sau garnituri personalizate. Identificarea riscurilor comune de implementare la adaptarea ecranelor personalizate în echipamentele vechi este crucială. Este posibil ca navele moștenite să se fi deformat în timp sau să se abată de la desenele originale. Atenuarea acestor riscuri implică adesea modelarea CAD precisă și scanarea cu laser a navei existente pentru a se asigura că noul ecran personalizat se potrivește perfect fără a necesita modificări pe teren.
Măsurați diametrul interior al vasului existent la trei adâncimi diferite pentru a verifica dacă nu este rotunjită.
Verificați cercul orificiului șurubului și grosimea flanșei pe suprafețele de îmbinare existente.
Calculați grosimea necesară a garniturii pentru a asigura o etanșare adecvată fără a supracomprima ansamblul ecranului.
Efectuați o potrivire uscată a ecranului personalizat înainte de a aplica orice material de etanșare sau cuplu final pe hardware-ul de montare.
Evaluarea unui producător de ecrane de sârmă cu pană OEM
Capacitatea partenerului dumneavoastră de producție dictează în mod direct calitatea și fiabilitatea produsului final. Selectând dreapta Producătorul de ecrane de sârmă cu pană necesită un audit amănunțit al capacităților tehnice și al protocoalelor de asigurare a calității. Nu vă bazați pe broșuri de marketing; solicitați mostre de sudură și rapoarte de testare a materialelor.
Capacități de producție și precizie de sudare
Tehnologia avansată de sudare prin rezistență nu este negociabilă pentru menținerea dimensiunilor constante ale sloturilor pe întreaga suprafață a ecranului. Sudarea inconsecventă duce la variații ale fantei, ceea ce compromite eficiența filtrării și creează puncte slabe susceptibile la defecțiuni mecanice. Evaluarea capacităților de scule ale unui producător pentru geometrii complexe este, de asemenea, esențială. Un capabil Furnizorul OEM de ecrane de sârmă cu pană ar trebui să demonstreze capacitatea de a rula, forma și suda profile grele în forme cilindrice sau conice precise, fără a distorsiona deschiderile fantelor.
Asigurarea calității și standardele de conformitate
Certificarile critice, cum ar fi standardele sanitare ISO 9001, ASME sau FDA/3A, oferă un indicator de bază al maturității operaționale a unui producător. Testarea și documentația necesară trebuie furnizate la fiecare comandă. Acestea includ rapoarte de testare a materialelor (MTR) pentru a verifica compoziția chimică a aliajelor, teste de identificare pozitivă a materialelor (PMI) și rapoarte complete de verificare a dimensiunii slotului. Aceste documente asigură că produsul livrat corespunde exact specificațiilor proiectate.
Strategii de aprovizionare interne versus globale
Evaluarea furnizorilor implică echilibrarea economiilor inițiale de costuri cu logistica de transport și barierele de comunicare. În timp ce aprovizionarea globală poate reduce cheltuielile inițiale de capital, necesită verificarea riguroasă a rapoartelor de testare a materialelor și a proceselor de control al calității. OEM-urile autohtone oferă adesea o comunicare mai ușoară, o rezoluție mai rapidă a interogărilor de inginerie și termene de livrare mai fiabile, care pot fi critice atunci când înlocuiți ecranele în timpul unei reprize programate a fabricii.
Lanțul de aprovizionare și realitățile de prototipare
Așteptările privind timpul de livrare pentru scule personalizate și aprovizionarea cu materiale exotice trebuie stabilite la începutul procesului de achiziție. Un partener OEM cu experiență oferă consultanță în materie de prototipare și inginerie rapidă înainte de producția la scară completă. Această abordare de colaborare permite inginerilor să testeze dinamica fluxului și să verifice potrivirea cu un prototip, reducând semnificativ riscul de erori în procesul final de producție.
Concluzie
Ecranele de sârmă cu pană personalizate sunt componente extrem de proiectate, esențiale pentru stabilitatea procesului și calitatea produsului. Soluțiile standard nu reușesc să îndeplinească cerințele riguroase ale mediilor industriale complexe. Pentru a asigura performanța optimă și fiabilitatea operațională, executați următorii pași:
Auditați-vă procesele actuale de filtrare pentru a identifica zonele în care ecranele standard provoacă scăderi de presiune, orbire sau opriri frecvente de întreținere.
Compilați date operaționale exacte, inclusiv debitele, presiunile diferențiale maxime, corozivitatea fluidului și temperaturile de funcționare, înainte de a angaja un producător.
Solicitați rapoarte de testare a materialelor și documentație de verificare a sloturilor de la potențialii furnizori pentru a-și valida standardele de control al calității.
Colaborați cu un OEM axat pe inginerie pentru a dezvolta modele CAD sau prototipuri pentru modernizări complexe pentru a garanta o integrare perfectă.
FAQ
Î: Cum poate un ecran de sârmă cu pană previne orbirea mai bine decât plasa de sârmă?
R: Sârma cu pană utilizează un profil în formă de V care creează un spațiu de lărgire spre interior. Dacă o particulă trece de cel mai îngust punct de la suprafață, unghiul de relief care se extinde îi permite să curgă complet, în timp ce plasa de sârmă are deschideri uniforme care prind cu ușurință particulele neregulate.
Î: Care este diferența dintre dimensionarea nominală și cea absolută a slotului?
R: Dimensiunea nominală înseamnă că ecranul va reține majoritatea particulelor la dimensiunea specificată, dar unele particule mai mari pot trece din cauza variațiilor de fabricație. Dimensiunea absolută garantează toleranțe stricte în care nicio particulă mai mare decât valoarea specificată în microni nu poate trece prin ecran.
Î: Pot fi utilizate ecrane de sârmă cu pană personalizate în medii cu temperatură ridicată?
A: Da. Selectând aliaje adecvate rezistente la căldură, cum ar fi Hastelloy sau clase specifice de oțel inoxidabil, și proiectând structurile de susținere pentru a se potrivi expansiunii termice, ecranele personalizate pot funcționa în mod fiabil în procese la temperaturi extreme înalte.
Î: De ce este importantă direcția fluxului atunci când proiectați un ecran cilindric?
R: Direcția fluxului dictează ce parte a ecranului are nevoie de suprafața netedă și plană a firului de profil. Fluxul standard (out-to-in) pune suprafața netedă la exterior, în timp ce fluxul inversat (in-to-out) o plasează în interior, influențând direct eficiența filtrării și eficiența spălării în contra.
Î: Ce documentație ar trebui să solicit unui producător de ecran personalizat?
R: Solicitați întotdeauna rapoarte de testare a materialelor (MTR) pentru a verifica compoziția aliajului, rezultatele de identificare pozitivă a materialului (PMI) și rapoarte detaliate de verificare a dimensiunii slotului pentru a vă asigura că produsul finit îndeplinește specificațiile dvs. de inginerie exacte.
Suntem o fabrică specializată în producția de ecrane de sârmă cu pană de înaltă calitate. Suntem capabili să onorăm comenzi de diferite dimensiuni pentru ecrane cu pană.