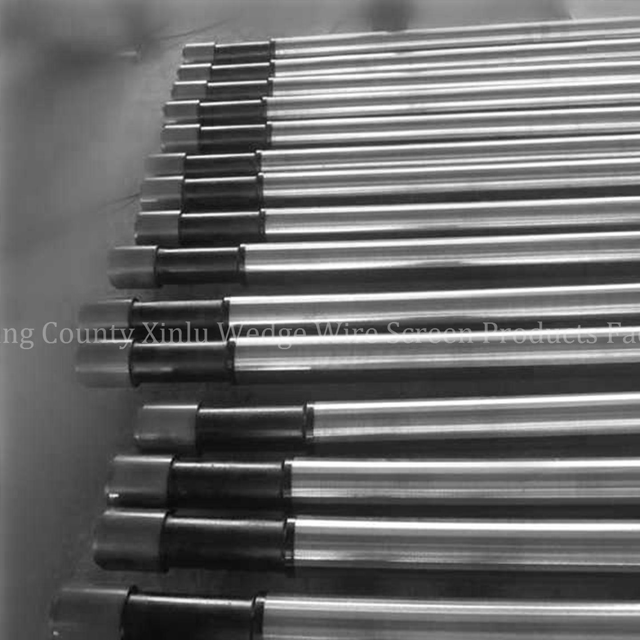
Timpul de nefuncționare neplanificat distruge obiectivele de producție. Pătrunderea nisipului rămâne principalul vinovat. Echipamentul se blochează rapid în timpul ciclurilor grele de extracție. Uzura prematură a componentelor obligă la întreținere neprogramată. Nu vă puteți permite aceste întârzieri în operațiunile moderne de petrol și gaze. O schimbare tehnologică semnificativă este în curs de desfășurare în industrie. Plasă de sârmă țesătă tradițională răspunde nevoilor de filtrare de bază. Cu toate acestea, mediile cu presiune ridicată necesită mult mai multă durabilitate. Condițiile extrem de abrazive distrug rapid ochiurile standard. Echipele de extracție necesită acum integritatea structurală a unui profil continuu în formă de V. Acest ghid stabilește un cadru tehnic riguros. Vă ajută să evaluați, să specificați și să găsiți un document de încredere Ecran de sârmă cu pană.
Acoperim metodologii critice de control al nisipului de fund. Detaliem, de asemenea, tehnicile de separare a solidelor la nivel de suprafață. Veți învăța să mapați rezistența mecanică la profile specifice puțurilor. Veți descoperi cum să potriviți metalurgia cu expunerile chimice. În cele din urmă, acest cadru vă asigură că implementați arhitecturi de filtrare rezistente.
Recomandări cheie
Profilul continuu de sârmă în V reduce riscurile de astupare permițând contactul particulelor în două puncte, esențial pentru menținerea debitelor în extracția cu vâscozitate ridicată.
Evaluarea trebuie să prioritizeze valorile presiunii de spargere și prăbușire, legând direct rezistența mecanică de adâncimea puțului și profilele de presiune specifice.
Selecția materialelor (de exemplu, 316L SS vs aliaje exotice) trebuie să fie mapată la realitatea operațională, în special în medii H2S (gaz acru) sau cu conținut ridicat de clorură.
Verificarea unui producător de ecrane de sârmă cu pană necesită auditarea capabilităților precise de toleranță a fantelor și a standardelor de sudură proprietare, mai degrabă decât să se bazeze doar pe specificațiile catalogului.
Costul eșecului de filtrare în operațiunile de extracție
Controlul inadecvat al nisipului distruge profitabilitatea câmpului. Aceasta duce direct la eroziune severă a pompei. Sistemele de ridicare artificiale se defectează sub sarcini abrazive. Permeabilitatea redusă a puțurilor vă sufocă producția zilnică. Operatorii se confruntă cu lucrări incredibil de costisitoare. Trebuie să trageți șirul de completare din puț. Inlocuiesti piesele deteriorate. Pierzi zile de producție activă. Această problemă de afaceri necesită o soluție de inginerie structurală. Bazarea pe componentele de filtrare de bază garantează practic defecțiunile operaționale în medii dure.
Soluțiile vechi prezintă limitări severe. Plasa de sârmă țesută suferă de defecte inerente de design. Este foarte susceptibil la „orbire”. Orbirea are loc atunci când particulele se îndreaptă strâns în deschiderile cu ochiuri pătrate. Aceste particule blocate complet curgerea fluidului. De asemenea, ochiurile țesute se defectează mecanic sub diferențele de presiune fluctuante. Firele țesute deasupra și dedesubtul se freacă unele de altele. Se uzează. Se rup sub stres. Pierzi controlul nisipului instantaneu atunci când apare o ruptură.
Profilul continuu în formă de V oferă un avantaj structural masiv. Inginerii sudează profilele de suprafață pe tije de sprijin robuste. Această rigiditate structurală rezistă la forțe imense în fundul gropii. Designul slotului continuu maximizează zona deschisă. Procesați mai mult fluid fără a sacrifica rezistența la spargere. Firul în formă de V se extinde spre interior. Dacă o particulă trece prin suprafață, aceasta se deplasează liber. Acest lucru previne blocarea. Asigură un flux continuu de fluid. Această geometrie se traduce direct într-un timp mediu extins între defecțiuni (MTBF). Păstrați puțurile să producă mai mult timp. Reduceți ciclurile de întreținere neașteptate.
Aplicații critice de petrol și gaze pentru sârmă pană
Ecrane de control al nisipului de fund
Instalațiile de foraj reprezintă cele mai solicitante medii operaționale. O unitate de filtrare de înaltă calitate acționează ca apărare principală. Acesta blochează pătrunderea nisipului de formare în tuburile de producție. Dacă nisipul încalcă această barieră, distruge echipamentele de suprafață. Criteriile de performanță gravitează în jurul dimensiunii precise a slotului. Inginerii măsoară aceste deschideri în microni strânși. Trebuie să mapați aceste dimensiuni direct la analizele de distribuție a dimensiunii particulelor de nisip (PSD).
Inginerii implementează mai multe variante de proiectare. Ecranele de sine stătătoare funcționează perfect pentru formațiuni uniforme, grosiere de nisip. Ele oferă simplitate și debite mari. În schimb, formațiunile complexe necesită alternative robuste. Puteți selecta ecrane înfășurate cu sârmă plasate peste țevi de bază perforate. Conducta de bază interioară suportă sarcini structurale extreme. Învelișul exterior de sârmă asigură o filtrare precisă. Această combinație rezistă la presiuni masive de colaps.
Controlul solidelor de suprafață (agitatoare de șisturi și curățare noroi)
Fluidele de foraj sunt incredibil de scumpe. Operatorii numesc acest fluid „noroi”. Trebuie să separați continuu tăieturile de foraj de noroi. Acest lucru vă permite să recirculați lichidul curat înapoi în gaură. Controlul solidelor de suprafață se bazează în mare măsură pe agitatoarele de șist. Aceste aparate vibrează violent.
Criteriile de performanță sunt extrem de stricte. Panourile de separare trebuie să reziste la vibrații constante, cu G ridicat. Ei procesează șlamuri foarte abrazive toată ziua. Ochiurile standard se rup sub această oboseală ciclică. Modelele sudate cu fire în V rezistă eficient la oboseala structurală. Aceștia gestionează vibrațiile intense fără a se rupe. Ei taie eficient prin noroiul gros. Recuperați fluid de foraj mai scump. Eliminați butașii de foraj de uscător.
Rafinare și procesare Filtrare
Provocările de filtrare nu se termină la capul sondei. Rafinarea în aval necesită o separare intensivă a particulelor. Folosiți aceste structuri robuste ca suport pentru pat catalizator. Ele servesc ca elemente interne critice ale reactorului. Ele funcționează ca sită moleculară de înaltă precizie.
Criteriile de performanță se schimbă semnificativ în rafinării. Rezistența la temperaturi extreme devine obligatorie. Rezistența chimică dictează alegerea materialului. Mediul de procesare necesită o stabilitate dimensională riguroasă. Dacă o grilă de susținere se deformează sub căldură, patul de catalizator se canalizează neuniform. Acest lucru distruge eficiența rafinării. Construcția sudată asigură că grila rămâne perfect plată. Se descurcă cu cicluri termice intense fără a se deforma.
Dimensiuni de evaluare de bază: specificarea ecranului din dreapta
Selectarea arhitecturii optime necesită precizie. Trebuie să evaluați simultan dinamica fluidelor și mecanica structurală. Nu ghiciți acești parametri.
Precizia slotului și calculul zonei deschise
Procentul de zonă deschisă conduce viteza fluidului. O zonă deschisă mai largă crește fluxul de fluid. Reduce căderile de presiune peste barieră. Cu toate acestea, reduce și integritatea structurală. Scoateți metalul pentru a crea mai mult spațiu deschis. Evaluarea necesită o modelare matematică riguroasă. Trebuie să determinați raportul exact debit-rezistență necesar. Potriviți acest raport cu aplicația țintă specifică.
Măsuri de rezistență mecanică
Mediile de fund zdrobesc echipamentele slabe. Trebuie să verificați trei valori mecanice distincte înainte de implementare:
Presiunea de colaps: Aceasta măsoară rezistența la presiunile externe de formare. Pământul vrea să zdrobească țeava spre interior. Tijele de susținere și sârma exterioară trebuie să reziste acestei forțe de compresiune.
Presiunea de spargere: Aceasta măsoară rezistența la presiunile interne. Întâmpinați acest lucru în timpul operațiunilor de injecție. De asemenea, vedeți presiuni mari de spargere în timpul ciclurilor de spălare agresivă sau de curățare.
Rezistenta la tractiune: Aceasta reprezinta capacitatea portanta. Atârnă mii de picioare de oțel într-o fântână. Secțiunile superioare trebuie să suporte greutatea masivă de dedesubt. Rezistența ridicată la tracțiune asigură ca ansamblul să nu se desprindă în timpul instalărilor adânci.
Metalurgie și rezistență la coroziune
Coroziunea distruge rapid integritatea mecanică. Trebuie să selectați aliaje pe baza chimiei fluidelor. Aplicațiile standard folosesc de obicei oțel inoxidabil 304 sau 316L. Ele oferă o rezistență adecvată pentru mediile benigne.
Serviciul coroziv sau acru schimbă complet regulile. Trebuie să vă asigurați că respectă NACE MR0175 atunci când este prezent H2S. Hidrogenul sulfurat determină fisurarea rapidă prin coroziune la stres. Trebuie să vă îmbunătățiți metalurgia. Utilizați oțeluri inoxidabile duplex, Monel 400 sau Incoloy 825.
Material Aliaj
Mediul de aplicare primar
Caracteristica cheie de rezistență
Oțel inoxidabil 304
Sonde standard, benigne de apă/petrol
Rezistența de bază la oxidare
Oțel inoxidabil 316L
Ușor coroziv, nivel scăzut de clorură
Rezistență îmbunătățită la pitting
Oțel inoxidabil duplex
Clorura ridicată, serviciu acru moderat
Rezistență ridicată, rezistență la fisurare la coroziune sub tensiune
Monel 400
Expunere ridicată la acid HF
Rezistență excelentă la acidul fluorhidric
Incoloy 825
Gaz acru sever (H2S), adâncime extremă
Rezistență maximă la zâmbituri corozive severe
Realități de implementare și riscuri de implementare
Chiar și echipamentele perfect proiectate eșuează dacă sunt implementate prost. Trebuie să gestionați agresiv riscurile de lansare pe teren. Vedem mai multe puncte de eșec comune în timpul implementării. Le puteți evita cu protocoale adecvate.
Dimensiune precisă și testare PSD
Proiectarea dimensiunilor slotului pe baza datelor incomplete de distribuție a dimensiunii particulelor garantează eșecul. Este cel mai frecvent punct de eșec în controlul nisipului. Operatorii grăbesc uneori faza de testare PSD. Ei folosesc medii în loc de date locale precise.
Supradimensionarea fantelor duce direct la pătrunderea nisipului. Particulele abrazive intră în sondă și distrug pompele. Subdimensionarea duce la astupare rapidă. Fantele blochează particulele fine în mod inutil. Restricția debitului are loc imediat. Trebuie să efectuați analize riguroase de difracție cu laser sau sită. Grafici dimensiunile particulelor D10, D50 și D90. Proiectați deschiderea slotului pe baza strict pe aceste rezultate analitice.
Riscuri de manipulare și instalare
Profilele sudate sunt robuste din punct de vedere structural. Ele rezistă la presiuni masive din fond. Cu toate acestea, sunt foarte vulnerabili pe podeaua platformei. Deschiderile precise ale slotului pot fi deformate cu ușurință. Roughnecks folosesc adesea clești standard pentru platforme incorect. Dinții ascuțiți ai cleștilor mușcă firele delicate de suprafață. Ei zdrobesc fantele închise.
Cea mai bună practică: Folosiți întotdeauna clești fără marcaj, cu falci plate.
Cea mai bună practică: implementați dispozitive de ridicare specializate. Evitați fixarea direct pe suprafața de filtrare.
Greșeală comună: tragerea unităților peste ușa în V. Acest lucru macină profilul plat și distruge zona deschisă.
Constrângeri de compatibilitate chimică
Stimularea bine introduce substanțe chimice dure. Operațiile de acidizare dizolvă roca de formare. Ele îmbunătățesc permeabilitatea. Cu toate acestea, substanțele chimice agresive de stimulare a puțurilor compromit anumite aliaje de bază. Acizii clorhidric (HCl) și fluorhidric (HF) atacă agresiv oțelul inoxidabil standard.
Metalurgia ecranului trebuie evaluată în raport cu expunerea chimică a întregului ciclu de viață. Nu evaluați aliajele bazate exclusiv pe fluidul de extracție brut. Gândiți-vă în avans la lucrările viitoare. Dacă intenționați să acidificați puțul în cinci ani, trebuie să instalați astăzi un aliaj rezistent la acid.
Achiziții: verificarea furnizorilor și scalarea comenzilor
Aprovizionarea acestor componente critice necesită o analiză profundă a lanțului de aprovizionare. Nu le poți cumpăra orbește dintr-un catalog. Ai nevoie de un partener de producție dovedit.
Inginerie vs. Capacități de producție
Mulți producători pot suda sârmă. Puțini înțeleg ingineria petrolieră. Un extrem de fiabil Producătorul de ecrane de sârmă cu pană trebuie să ofere modelare personalizată a dinamicii fluidelor alături de fabricarea de bază. Au nevoie de un departament de inginerie. Ar trebui să ruleze simulări de dinamică computațională a fluidelor (CFD). Ei trebuie să demonstreze cum se comportă fluidul în geometriile lor specifice de sârmă. Acest suport de inginerie previne eșecurile costisitoare pe teren.
Asigurarea calității (QA) și trasabilitate
Nu puteți verifica vizual dimensiunile sloturilor. Un slot de 150 de microni arată identic cu un slot de 200 de microni cu ochiul liber. Cu toate acestea, acea diferență de 50 de microni distruge o fântână. Solicitați rapoarte de testare a materialelor documentate (MTR). Acest lucru demonstrează că chimia aliajului este autentică. Cereți un audit verificabil al toleranței sloturilor. Producătorul trebuie să utilizeze comparatoare optice sau dispozitive de măsurare cu laser. Aceștia trebuie să furnizeze un raport de control al calității care să trimită toleranțele exacte pe toată lungimea cilindrului.
Scaling Economics
Programele de dezvoltare cu mai multe puțuri consumă un inventar masiv. La asigurarea a Whosale Wedge Wire Screen acord, trebuie să priviți dincolo de costul unitar pur. Costul unitar contează puțin dacă instalația sta inactiv în așteptarea pieselor. Evaluați capacitățile de stocare a furnizorului. Dețin stoc de siguranță pentru tine? Verificați garanțiile lor de timp. Stajarea personalizată necesită curse specializate de sudare CNC. Verificați consistența lor de la lot la lot. Un paravan fabricat în decembrie trebuie să funcționeze exact ca unul fabricat în ianuarie.
Concluzie
Selectarea arhitecturii adecvate de filtrare este o știință exactă. Este un echilibru strict între dinamica fluidelor, inginerie mecanică și știință metalurgică. Nu puteți face compromisuri asupra integrității structurale în medii de extracție de înaltă presiune. Profilul în V continuu rezolvă defectele fundamentale ale plasei țesute. Previne orbirea. Menține fluxul de fluid. Rezista colapsului.
Echipele de achiziții și de inginerie trebuie să acționeze cu hotărâre. Ar trebui să inițiezi o matrice de evaluare a riscurilor astăzi. Comparați valorile actuale MTBF cu capacitățile avansate de presiune și toleranță la slot ale soluțiilor V-wire vizate. Harta expunerile dvs. chimice exacte. Actualizați-vă protocoalele de instalare. Prin aplicarea acestor dimensiuni riguroase de evaluare, veți elimina uzura prematură a echipamentului și veți asigura timpul de funcționare maxim al producției.
FAQ
Î: Cum diferă un ecran de sârmă cu pană de plasa standard de sârmă din puțurile de înaltă presiune?
R: Sârma cu pană folosește profile sudate, în formă de V, care împiedică captarea particulelor. Deschiderea se lărgește spre interior, lăsând particulele să treacă liber dacă ating suprafața. Acest lucru oferă o rezistență superioară la prăbușire și elimină problemele de orbire (înfundare) inerente structurii țesute a plasei standard.
Î: Care este durata de viață tipică a unui ecran de sârmă cu pană de fund?
R: Durata de viață este foarte variabilă. Acesta variază de la câțiva ani până la întreaga viață a fântânii. Depinde în întregime de debitele abrazive, stabilitatea formării și selecția adecvată a materialului pentru compatibilitatea chimică.
Î: Dimensiunile personalizate ale sloturilor au un impact semnificativ asupra timpilor de producție?
R: Pentru un producător consacrat, slotarea personalizată este o practică standard. Îl gestionează eficient prin mașini avansate de sudură CNC. Cu toate acestea, procurarea de aliaje exotice pentru rezistență chimică specializată poate extinde în mod semnificativ termenele de producție.
Î: Cum verificăm nivelul de presiune de colaps al unui ecran personalizat?
R: Evaluările ar trebui verificate prin analiza cu elemente finite (FEA). Producătorul furnizează aceste date de inginerie. Acesta trebuie să fie susținut de teste fizice hidrostatice de strivire efectuate pe probe exacte prototip înainte de producția în masă.
Suntem o fabrică specializată în producția de ecrane de sârmă cu pană de înaltă calitate. Suntem capabili să onorăm comenzi de diferite dimensiuni pentru ecrane cu pană.