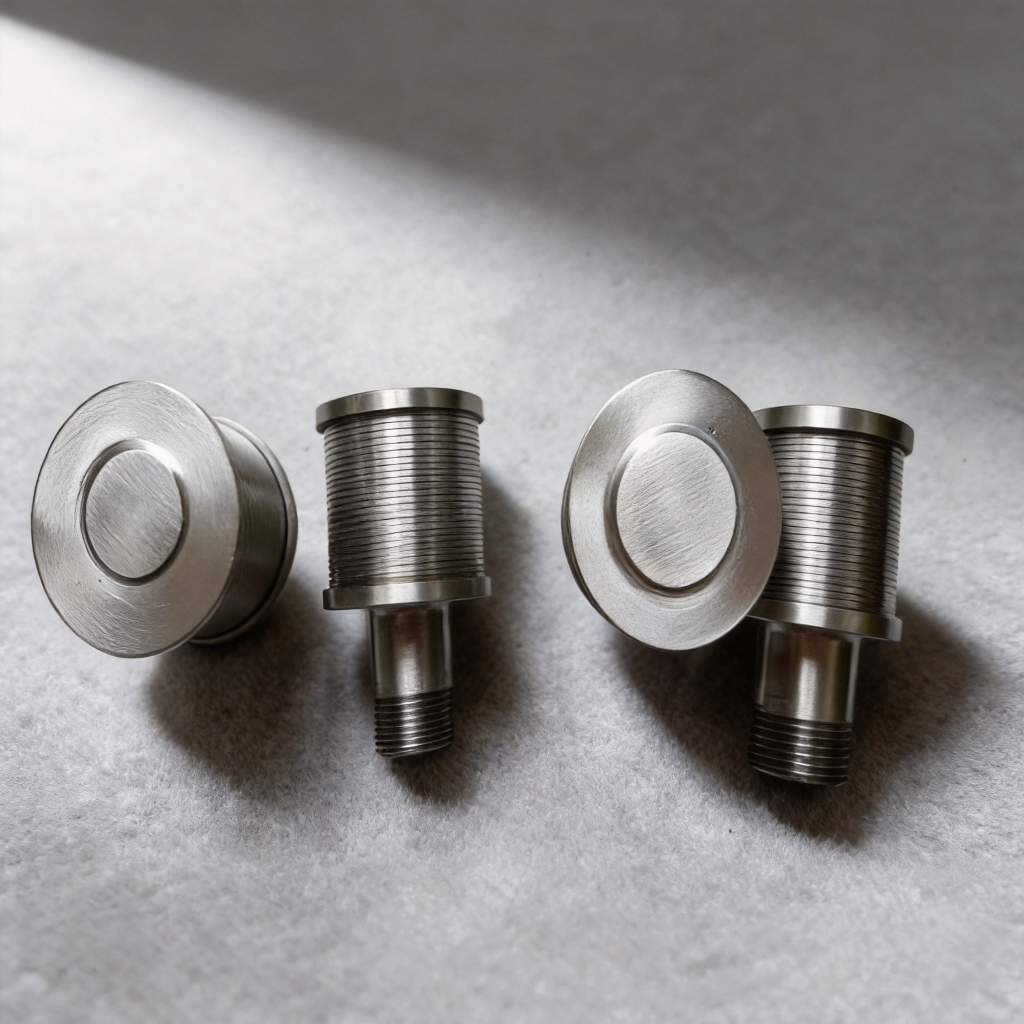
Mislukking van filtrasiekomponent lei tot ernstige stelselstilstand, onaanvaarbare drukval en katastrofiese mediaverlies in kritieke infrastruktuur. Aanlegoperateurs en ingenieurs staan voortdurend voor die uitdaging om filtrasiekomponente te spesifiseer wat hoë vloeitempo's suksesvol balanseer met absolute mediabehoud. Hierdie komponente moet betroubaar werk in harde chemiese, skuur of hoëdruk omgewings sonder om te verblind of ineen te stort. Standaard gaas en geperforeerde skerms faal dikwels onder hierdie veeleisende toestande, wat prosesbottelnekke en duur onderhoudsiklusse veroorsaak.
Die Wedge Wire Filter Nozzle dien as die industriestandaard vir nie-verstoppende, hoë-doeltreffendheid vloeistof/vaste stof en gas/vloeistof skeiding. Deur 'n deurlopende gleufontwerp te gebruik, voorkom dit dat deeltjies vasgevang word en verseker dit deurlopende vloei. Hierdie gids verskaf 'n omvattende raamwerk vir die evaluering van spesifikasies, materiale en vervaardigingstandaarde om jou te help om die presiese spuitkopkonfigurasie vir jou spesifieke vaartuigvereistes te kies.
Presisie dikteer werkverrigting: Akkurate gleufgroottekeuse is die enkele mees kritieke faktor in die voorkoming van mediaontvlugting en die handhawing van stelselewewig.
Materiaalkeuse dryf ROI: Die spesifikasie van die korrekte graad van 'n vlekvrye staal filterspuitkop verminder lewensikluskoste deur voortydige korrosie en strukturele mislukking te voorkom.
Hidrouliese dinamika maak saak: Behoorlike evaluering van oop area en vloeitempo kapasiteit is nodig om drukval (Delta P) te minimaliseer en terugspoeldoeltreffendheid te optimaliseer.
Verkryging verminder risiko: Samewerking met 'n gespesialiseerde vervaardiger van filterspuitpunte verseker toegang tot pasgemaakte geometrieë, geverifieerde toleransies en noodsaaklike materiaaltoetsverslae (MTR's).
Die ingenieursmeganika van die wigdraadfilterspuitstuk
Standaard geperforeerde of gaas spuitpunte ly aan vinnige verblinding en strukturele moegheid onder voortdurende vloei en terugspoel siklusse. Wanneer deeltjies vasgevang word in tradisionele gaasskerms, beperk dit vloei en skep 'n skielike toename in differensiële druk. Met verloop van tyd verswak die herhaalde spanning van terugspoeling die gaas, wat lei tot breuke en die daaropvolgende verlies van duur filtermedia in stroomaf-prosesse. Veldoperateurs rapporteer gereeld dat die vervanging van uitgeblaasde gaasskerms honderde man-ure jaarliks verbruik.
Die deurlopende V-vormige draadprofiel los hierdie probleem deur fisika op. Anders as dieptefiltrasie, gebruik die V-draad-ontwerp oppervlakfiltrasie. Die groter binneste gaping verseker dat enige deeltjie wat deur die oppervlakgleuf gaan deur die spuitstuk sal voortgaan sonder om te wig. Hierdie selfreinigende meganisme voorkom verstopping en handhaaf 'n konsekwente vloeitempo, selfs wanneer vloeistowwe met hoë vastestofkonsentrasies hanteer word. Ons sien hierdie beginsel suksesvol toegepas word oor munisipale wateraanlegte waar rou innamewater swaar slikvragte dra.
Strukturele integriteit is nog 'n groot voordeel. Die vervaardigingsproses behels die sweis van die profieldraad aan interne stutstawe by elke kruising. Dit skep 'n stewige, hoësterkte silinder wat uiterste bars- en ineenstortingsdruk kan weerstaan. In vergelyking met gesinterde metaal of gaas-alternatiewe, bied hierdie gelaste konstruksie voortreflike duursaamheid, veral in hoëdrukvate wat aan aggressiewe terugspoelstuwings onderworpe is. Ingenieurs spesifiseer hierdie komponente spesifiek omdat hulle nie onder skielike drukpyle vervorm nie.
Om die meganiese meerderwaardigheid te verstaan, oorweeg die deursnee-area van die steunstawe. Hierdie stawe verskaf die ruggraat van die mondstuk. Wanneer 'n terugspoelpomp aanskakel, oefen die skielike omkering van vloei geweldige uitwaartse krag uit. 'n Standaard plastiek spuitstuk kan by die skroefdraad nek breek, maar 'n gelaste metaalsamestelling versprei daardie krag eweredig oor die hele skermoppervlak.
Primêre toepassings en gebruiksgevalle
Die rol van die waterbehandelingsfilterspuitstuk is van kritieke belang in swaartekragfilters, drukvate en onderdreineringstelsels. Hierdie komponente maak water skoon, verwyder afvalbesoedelstowwe en verseker dat fasiliteite aan streng regulatoriese voldoeningstandaarde voldoen, soos NSF/ANSI-vereistes. Hulle versprei terugspoelwater eweredig oor die filterbed, wat dooie sones voorkom en verseker dat die media deeglik skoongemaak word tydens elke siklus. Behoorlike verspreiding verhoed modderbalvorming, 'n algemene probleem in swak ontwerpte swaartekragfilters.
In gemengde media-vate moet die vereistes vir a sandfilterspuitpunt fokus daarop om fyn sand of geaktiveerde koolstof te behou terwyl dit maksimum behandelde water deurset toelaat. Die gleufgrootte moet presies gekalibreer word om die spesifieke D10-grootte van die media terug te hou. Dit verhoed dat die sand in die onderdreinstelsel migreer, wat andersins ernstige skade aan stroomaf pompe en kleppe sou veroorsaak. Ons inspekteer gereeld onderdreine waar verkeerde gleufgrootte tot volledige stelselfout gelei het.
Gebruik gevalle vir die industriële filtrasiespuitstuk strek tot petrochemiese raffinering, voedsel- en drankproduksie en farmaseutiese verwerking. Hierdie omgewings behels dikwels komplekse gas-/vloeistofskeiding, hoë temperature en aggressiewe oplosmiddels. Die robuuste konstruksie van wigdraad laat dit toe om strukturele stabiliteit en filtrasie-akkuraatheid te handhaaf, selfs wanneer dit aan harde industriële chemikalieë en termiese skokke blootgestel word. Raffinaderye maak byvoorbeeld staat op hierdie spuitpunte in hidrobehandelingsreaktore waar temperature 400 grade Celsius oorskry.
In mynbou en mineraalverwerking hanteer wigdraadspuitpunte swaardiens-ontwatering en mineraalherwinning. Hulle weerstaan hoogs skuurmiddels en uiterste meganiese spanning wat standaard plastiek- of gaasskerms vernietig. Verder, in ioonuitruil- en demineraliseringstelsels, word wigdraad in harsvalle en -verspreiders gebruik. Hierdie toepassings vereis ultra-fyn gleufgroottes om duur ioonuitruilharse te behou terwyl voldoende vloeiverspreiding gehandhaaf word.
Toepassingsgebied
Tipiese media behou
Algemene Slot Grootte Range
Munisipale Waterbehandeling
Silikasand, antrasiet
0,2 mm - 0,5 mm
Ioonuitruilstelsels
Katioon/anioonharse
0,1 mm - 0,2 mm
Petrochemiese raffinering
Katalisatorkrale
0,5 mm - 1,0 mm
Mynbou Ontwatering
Growwe Mis, Minerale
1,0 mm - 2,0 mm
Stap-vir-stap seleksiegids vir pasgemaakte toepassings
Om die gleufgrootte by die spesifieke mediabehoudvereistes te pas, is die eerste stap. Slotgroottes wissel gewoonlik van 0,05 mm tot 2,0 mm. Die openingsgrootte bepaal presies wat deurgaan en wat behou word. Ingenieurs baseer hierdie keuse op die D10-grootte van die filtermedia, om te verseker dat die gleuf klein genoeg is om te verhoed dat media ontsnap, maar groot genoeg is om onnodige vloeibeperking te vermy.
Ontleed die filtermedia spesifikasieblad om die effektiewe grootte en eenvormigheidskoëffisiënt te bepaal.
Bereken die maksimum toelaatbare gleufwydte om 99% van die media onder bedryfsdruk te behou.
Bepaal die totale vereiste oop area gebaseer op die maksimum verwagte vloeitempo.
Kies die toepaslike draadtipe en monteerhardeware vir die vaartuig se buisvel.
Materiaalgrade en metallurgie bepaal die lewensduur van die komponent. Spesifikasie van die korrekte graad van a vlekvrye staal filterspuitstuk is noodsaaklik om korrosie te voorkom. U moet die vloeistof se pH, chloriedkonsentrasie en werkstemperatuur evalueer voordat u die materiaalkeuse finaliseer.
Die berekening van hidrouliese kapasiteit en oop area is nodig om teikenvloeitempo's te bereik sonder om aanvaarbare drukvallimiete oor die water filtrasie toerusting . ’n Hoër oop area verminder die snelheid deur die gleuwe, wat slytasie tot die minimum beperk en energieverbruik verlaag. Ingenieurs moet die vereiste gleufgrootte balanseer met die nodige oop area om stelselhidroulika te optimaliseer.
Evaluering van meetkunde en verbindings behels die keuse van passtyle soos NPT/BSP-draadwerk, flensverbindings, lang- teenoor kort buisontwerpe en vloeiverspreidingsplate. Gepasmaakte geometrieë word dikwels benodig vir die aanpassing van erfenisstelsels of om unieke vaartuigargitekture te akkommodeer. Vennootskap met 'n gespesialiseerde vervaardiger van filterspuitpunte verseker dat hierdie pasgemaakte toebehore volgens presiese toleransies gemasjineer word.
Lewensikluswaarde en koste-tot-prestasie-afruilings
Die ontleding van die voorafkoste van wigdraad teenoor plastiek- of polipropileen-spuitpunte toon aansienlike langtermyn-bedryfsbesparings. Terwyl plastiekspuitpunte laer aanvanklike kapitaalbesteding vereis, word dit vinnig afgebreek onder termiese spanning, chemiese blootstelling en meganiese terugspoeling. Wigdraadspuitpunte skakel voortydige strukturele mislukking uit, wat lei tot geen mediaverlies en 'n verlengde operasionele lewensduur wat die aanvanklike belegging ver swaarder weeg as die aanvanklike belegging. Aanlegbestuurders wat van plastiek na metaal opgradeer, rapporteer konsekwent minder noodstops.
Die strukturele styfheid en nie-verstoppende aard van wigdraad verbeter direk terugspoeldoeltreffendheid. Omdat die V-vormige gleuwe nie deeltjies vasvang nie, benodig die stelsel 'n laer volume water en minder energie om die filterbed skoon te spoel. Hierdie verminderde terugspoelduur en -frekwensie verlaag die operasionele bokoste direk en maksimeer die optyd van die filtrasiestelsel. Minder water wat vir terugspoeling gebruik word, beteken meer behandelde water beskikbaar vir verspreiding.
Onderhoudspanne spandeer aansienlik minder tyd om gebreekte spuitpunte te vervang wanneer 'n stelsel gelaste metaalkomponente gebruik. In 'n tipiese munisipale aanleg met honderde spuitpunte per filterbed, vereis die vervanging van 'n dosyn gebreekte plastiekeenhede dat die hele bed gedreineer word, die media verwyder word en toegang tot beperkte ruimte gedoen word. Opgradering na robuuste metaalkomponente skakel hierdie herhalende onderhoudsnagmerrie uit.
Implementeringsrisiko's en versagtingstrategieë
Media-ontsnapping as gevolg van onakkurate toleransies is 'n groot operasionele ramp. As gleufwydtes swak vervaardig word, migreer media na stroomaf-prosesse, wat skade aan toerusting en produkbesoedeling veroorsaak. Om hierdie risiko te verminder, vereis streng toleransiedokumentasie en kwaliteitbeheerwaarborge van jou vervaardiger voor installasie. Versoek altyd 'n monsterlopie en verifieer die gleufafmetings met 'n voelmeter.
Galvaniese korrosie en chemiese aanval vind plaas wanneer onversoenbare metale in die houer gemeng word of wanneer die korrosiwiteit van die vloeistof verkeerd beoordeel word. Dit lei tot vinnige agteruitgang van die spuitstukstruktuur. Doen deeglike vloeistofanalise en vraagmateriaaltoetsverslae (MTR's) voor verkryging om die presiese metallurgiese samestelling van die spuitpunte te verifieer. Maak seker dat die monteermoere en wassers ooreenstem met die metallurgie van die spuitstukliggaam.
Ongelyke vloeiverspreiding skep kanalisering of dooie sones binne die filterbed. Dit is gewoonlik die gevolg van onbehoorlike spuitpuntspasiëring of verkeerde vloeigrootte. Gebruik berekeningsvloeistofdinamika (CFD) data of vervaardiger-verskafde vloeidiagramme om presiese spuitpunthoeveelhede en roosterplasing oor die vaartuigonderdreinering te dikteer. 'n Swak ontwerpte rooster sal veroorsaak dat die filtermedia oneweredig skuif, wat die filtrasiedoeltreffendheid verwoes.
Gevolgtrekking
Vir hoëspanning, deurlopende vloei of missiekritieke filtrasie bied wigdraadspuitpunte ongeëwenaarde betroubaarheid en langtermynwerkverrigting. Die besluitmatriks is eenvoudig: pas die gleufgrootte streng by jou mediaspesifikasies in, kies die metallurgie gebaseer op vloeistofchemie en skuurvermoë, en bereken die oop area gebaseer op stelselvloeivereistes.
Stel akkurate stelselvloeitempo's, bedryfstemperature en chemiese profiele saam voordat verskaffers gekontak word.
Bepaal die presiese D10-spesifikasie van jou filtermedia om die vereiste gleufgrootte vas te stel.
Versoek gedetailleerde tegniese tekeninge en prototipe monsters van vervaardigers op die kortlys om passing te verifieer.
Vra gesertifiseerde materiaaltoetsverslae (MTR's) om die metallurgiese integriteit van die gelewerde komponente te waarborg.
Gereelde vrae
V: Wat is die standaard gleufgrootte vir 'n sandfilterspuitstuk?
A: Die standaard gleufgrootte wissel gewoonlik van 0,2 mm tot 0,5 mm. Hierdie afmeting word bereken op grond van die D10-grootte van die spesifieke sandmaas wat in die filterbed gebruik word, om te verseker dat die media behou word terwyl optimale watervloei toegelaat word.
V: Waarom 'n vlekvrye staal filterspuitstuk bo plastiekalternatiewe kies?
A: Vlekvrye staal bied uitstekende temperatuurweerstand, hoër barssterkte en uitsonderlike langlewendheid. Dit weerstaan chemiese agteruitgang en skuurslytasie baie beter as plastiek, wat strukturele mislukking en duur mediaverlies tydens aggressiewe terugspoelsiklusse voorkom.
V: Hoe bereken jy die vereiste aantal spuitpunte vir waterfiltreertoerusting?
A: Die benodigde hoeveelheid word bereken deur die totale maksimum vloeitempo van die houer te deel deur die individuele vloeikapasiteit van 'n enkele spuitstuk. Ingenieurs neem ook die vereiste verspreidingspasiëring in ag om eenvormige vloei oor die hele filterbed te verseker.
V: Kan 'n industriële filtrasie-spuitstuk pasgemaak word om bestaande stelsels terug te pas?
A: Ja. Vlak-een vervaardigers beskik oor gevorderde bewerkingsvermoëns om pasgemaakte NPT, BSP of eie drade te verskaf. Dit maak voorsiening vir naatlose integrasie in pasgemaakte toepassings of direkte vervanging in verouderde vaartuie sonder om die bestaande onderdreineringsplaat te verander.
V: Wat veroorsaak dat 'n wigdraadfilterspuitstuk misluk?
A: Mislukking is skaars, maar kan voorkom as gevolg van uiterste oordruk buite ontwerplimiete, verkeerde materiaalspesifikasie wat lei tot vinnige chemiese korrosie, of erge skuurslytasie van hoë-snelheid mynbou en floddertoepassings.
V: Hoe maak jy wigdraadspuitpunte skoon en onderhou dit?
A: Onderhoud behels tipies standaard omgekeerde-vloei-terugspoelprosedures. Vir ernstige aangroei word chemiese Clean-In-Place (CIP) protokolle gebruik, aangesien die vlekvrye staal harde skoonmaakmiddels weerstaan. In uiterste gevalle van skaal, herstel ultrasoniese skoonmaak die oorspronklike oop area effektief.
Ons is 'n fabriek wat spesialiseer in die vervaardiging van wigdraadskerms van hoë gehalte. Ons is in staat om bestellings van verskillende groottes vir wigskerms uit te voer.