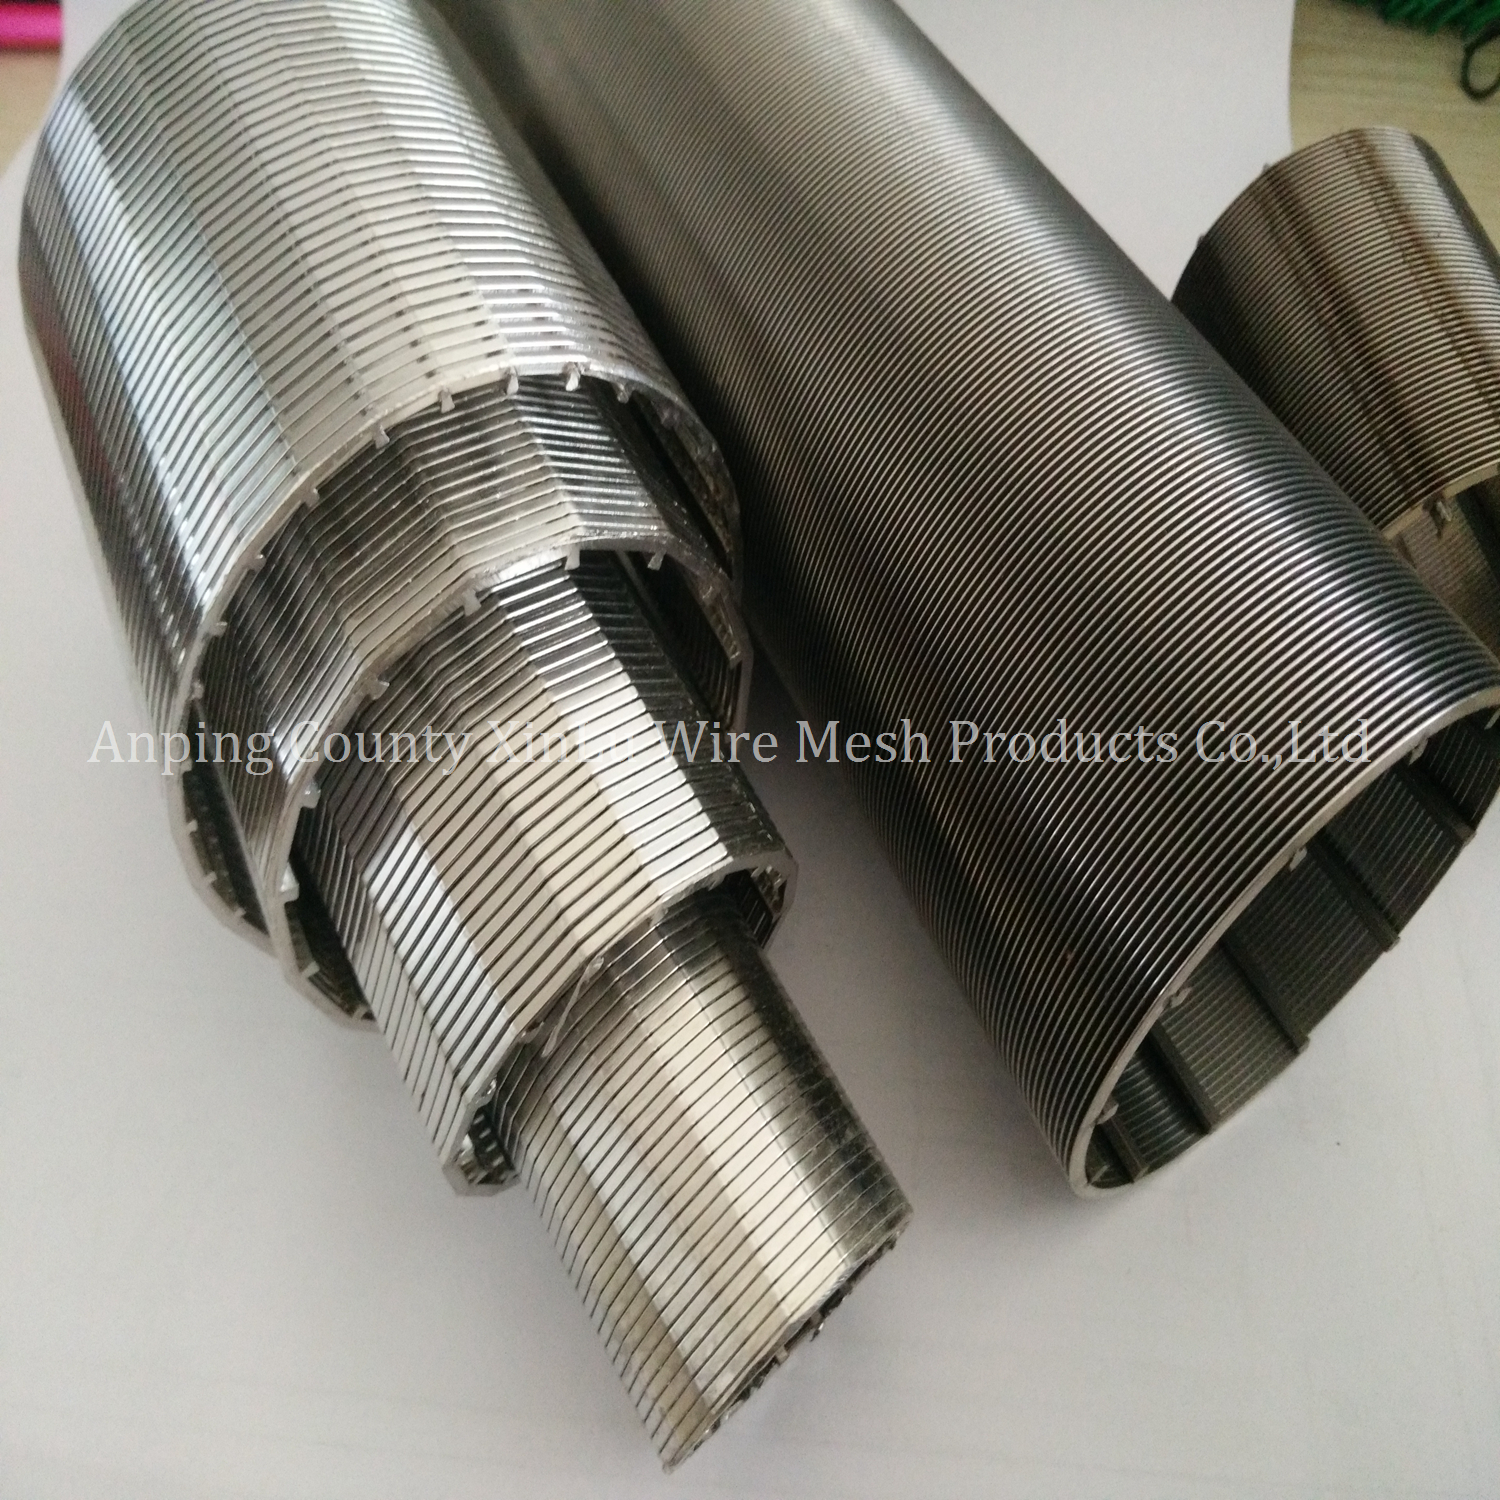
Selhání průmyslové filtrace přináší neuvěřitelně vysoké sázky. Nestandardní síta rychle vedou ke katastrofálním poklesům tlaku, předčasnému ucpání a vážným neplánovaným odstávkám. Když se kritický proces zastaví kvůli zaslepení médií nebo kolapsu konstrukce, provozní dopad je okamžitý a vážný. Rozlišování mezi skutečným zaměřením na inženýrství Výrobce Wedge Wire Screen a standardní prodejce komodit je často obtížný. Specifikace na úrovni povrchu často maskují špatnou integritu svaru, nekonzistentní rovnoměrnost drátu a kolísající tolerance drážky. Inženýři se nemohou spoléhat pouze na základní datové listy.
K prověření potenciálních výrobních partnerů potřebujete spolehlivý rámec technického hodnocení. Tento rámec musí analyzovat výrobní schopnosti, materiálové znalosti, řemeslnou zručnost pracovníků a protokoly pro zajištění kvality. Výběr správného partnera zajistí, že vaše filtrační systémy budou pracovat se špičkovou účinností v náročných podmínkách. Tato příručka poskytuje přesná kritéria potřebná k hodnocení dodavatelů a zajištění vysoce výkonných filtračních komponent pro vaše specifické průmyslové aplikace.
Přesnost je nesporná: Nepřetržitá rovnoměrnost štěrbiny a přísná fyzická konzistence v rámci profilového drátu určují účinnost jakéhokoli průmyslového filtračního síta; odchylky vedou k zaslepení a snížení průchodnosti.
Výběr materiálu zajišťuje dlouhou životnost: Správný partner vás provede přes standardní nerezovou ocel 304/316L ke specializovaným slitinám, když provozní prostředí vyžaduje vysokou odolnost proti korozi nebo teplotám.
Na schopnostech přizpůsobení záleží: Běžná řešení zřídkakdy optimalizují komplexní dynamiku toku. Upřednostňujte výrobce schopné zkonstruovat vlastní profily, nosné tyče a specifické typy připojení.
Definování požadavků na obrazovku průmyslové filtrace
Kritéria úspěšnosti aplikace
Než se obrátíte na jakéhokoli dodavatele, musíte definovat přesná kritéria úspěchu vaší žádosti. Začněte výpočtem požadované otevřené plochy, cílových průtoků a přijatelných tlakových ztrát. Tyto metriky určují základní geometrii vaší obrazovky. Specifické požadavky na zadržování částic přímo ovlivňují velikost štěrbiny a geometrii profilového drátu. Vysoce viskózní tekutina vyžaduje jiný profil drátu než proud plynu o vysoké rychlosti. Profil klínového drátu ve tvaru V zabraňuje zachycení částic tím, že se roztahuje dovnitř, což umožňuje částicím podměrečné velikosti procházet, aniž by oslepovaly povrch. Porovnejte to se standardním drátěným pletivem nebo děrovanými deskami, které zachycují částice ve svých jednotných otvorech. Inženýrská investice do klínového drátu je odůvodněna jeho samočistící povahou a vysokou průtočnou kapacitou v aplikacích, které se nezanášejí.
Abyste mohli přesně určit své potřeby, musíte vyhodnotit dynamiku tekutin vašeho konkrétního systému. Zvažte Reynoldsovo číslo vašeho průtoku, abyste pochopili, zda máte co do činění s laminárními nebo turbulentními podmínkami. Turbulentní proudění často vyžaduje těžší profilové dráty, aby vydržely bombardování konstantní kinetickou energií. Kromě toho bude měrná hmotnost a viskozita tekutiny určovat nezbytné procento otevřené plochy pro udržení požadovaného průtoku bez překročení maximálního povoleného poklesu tlaku. Správně zkonstruované síto vyvažuje zadržování částic s hydraulickou účinností, čímž zajišťuje, že čerpací systémy nejsou přetížené a že proces udržuje ustálený stav.
Provozní prostředí a materiálové nároky
Operační prostředí určuje výběr materiálu a konstrukční návrh. Chemická expozice, extrémní teploty a abrazivní média rychle degradují standardní materiály. Musíte zdokumentovat úrovně pH, koncentrace chloridů a maximální provozní teploty vaší procesní kapaliny. Stanovte základní požadavky na strukturální integritu při různém rozdílu tlaků. Prostředí s vysokým tlakem vyžaduje silnější podpěrné tyče a užší rozmístění tyčí, aby se zabránilo zhroucení. Abrazivní kaše vyžadují tvrzené slitiny, aby odolávaly opotřebení. Neschopnost zohlednit tyto environmentální stresory vede k předčasnému selhání obrazovky a kontaminaci procesu.
Například v aplikacích petrochemické rafinace jsou síta často vystavena vysoce korozivnímu kyselému plynu nebo agresivním směsím uhlovodíků při zvýšených teplotách. V těchto scénářích standardní austenitické nerezové oceli rychle podlehnou chloridovému koroznímu praskání. Musíte zadat materiály, které nabízejí ekvivalentní čísla vysoké odolnosti proti důlkové korozi (PREN). Podobně při zpracování nerostů vyžaduje abrazivní povaha kaše profilové dráty s vysokou povrchovou tvrdostí, aby se zabránilo rychlému opotřebení a následnému rozšíření štěrbinových otvorů, což by ohrozilo zadržování částic.
Hlavní schopnosti, které je třeba hledat u výrobce klínových drátěných sít
Přesné strojírenství a jednotnost drátu
Vyhodnoťte nástroje a strojní zařízení výrobce, abyste zajistili, že dokážou zachovat nepřetržitou konzistenci štěrbin. Pro úzké tolerance jsou povinné pokročilé CNC svařovací stroje a automatizované indexovací systémy. Zdůrazněte kritickou potřebu fyzické konzistence a jednotnosti v rámci samotného profilového drátu před svařováním. Změny šířky nebo úhlu drátu přímo ohrožují konečnou toleranci drážky. Pokud se drát liší byť jen o zlomek milimetru, výsledná štěrbina zachytí částice a způsobí lokální oslepení. Zeptejte se potenciálních partnerů, jak monitorují a kontrolují rozměry drátu během procesu tažení a válcování.
Tažení a válcování profilového drátu je forma metalurgického umění. Zápustky používané k tvarování drátu musí být pečlivě udržovány. Jak se razidla časem opotřebovávají, profil drátu se může nepatrně měnit, což vede k nekonzistentnostem v konečném sítu. Špičkový výrobce bude mít přísné protokoly kontroly kvality pro kontrolu a výměnu formy. Budou také využívat laserové mikrometry k průběžnému sledování rozměrů drátu při jeho výrobě, což zajistí, že do svařovacích strojů bude přiváděn pouze dokonale rovnoměrný drát.
Pokročilá materiálová odbornost
Získávání vysoce kvalitního zboží Nerezové klínové drátěné síto je standardní, ale ověřitelné třídy materiálu jsou zásadní. Vyžádejte si dokumentaci prokazující původ a složení jejich surovin. Dále posoudit schopnost výrobce pracovat s exotickými slitinami. Agresivní prostředí často vyžaduje duplexní nerezové oceli, Hastelloy, Titan nebo Monel. Svařování těchto pokročilých slitin vyžaduje specifické odborné znalosti a kontrolované prostředí, aby se zabránilo kontaminaci a zachovala se odolnost proti korozi. Schopný výrobce bude mít zdokumentované postupy svařování pro tyto specializované materiály.
Práce s exotickými slitinami není jen otázkou výměny cívek drátu. Materiály jako titan vyžadují při svařování ochranu inertním plynem, aby se zabránilo atmosférické kontaminaci a křehnutí. Duplexní nerezové oceli vyžadují přesné řízení přívodu tepla a rychlosti ochlazování, aby byla zachována správná rovnováha austenitových a feritových fází, což je rozhodující pro jejich odolnost proti korozi a mechanickou pevnost. Musíte ověřit, že výrobce má metalurgické znalosti a specializované vybavení nezbytné pro správné zpracování těchto vyspělých materiálů.
Zakázková výroba klínového drátěného síta
Vyhodnoťte kapacitu pro zakázkové inženýrství. Průmyslové aplikace zřídka vyhovují standardním rozměrům. Potřebujete partnera schopného produkovat a vlastní klínové drátěné síto se specifickými průměry, délkami a nestandardními velikostmi štěrbin. Diskutujte o důležitosti přizpůsobených koncových armatur. Specifikace přesných velikostí a typů připojení zajišťuje bezproblémovou integraci do vaší stávající infrastruktury. Ať už požadujete závity NPT, příruby ANSI nebo sanitární trojsvorky, výrobce musí prokázat schopnost tyto tvarovky obrábět a svařovat s absolutní přesností.
Integrace vlastního kování je často tam, kde menší výrobci selhávají. Přivaření těžké příruby ANSI k relativně tenkostěnnému sítovému válci vyžaduje mimořádnou zručnost, aby se zabránilo deformaci a zachovala se soustřednost. Pokud je příruba svařena mimo čtverec, síto nebude správně těsnit ve skříni, což povede k obtoku kapaliny a kontaminaci procesu. Vyžádejte si ukázky jejich zakázkové výroby a zeptejte se na jejich postupy rozměrové kontroly hotových sestav.
Hodnocení kvality výroby a výrobních standardů
Integrita svařování a pevnost konstrukce
Průnikový svar mezi profilovým drátem a nosnou tyčí je nejkritičtějším konstrukčním prvkem stínění. Tento jediný bod kontaktu musí odolat nesmírným smykovým silám a rozdílovým tlakům. Posuďte hloubku průniku svaru a metody používané k prevenci zranitelnosti tepelně ovlivněných zón (HAZ). Nadměrný přívod tepla během svařování mění metalurgické vlastnosti nerezové oceli, snižuje odolnost proti korozi a způsobuje křehnutí. Zkušený výrobce používá přesné techniky odporového svařování k zajištění hlubokého průniku bez ohrožení okolního materiálu.
Odporové svařování je preferovanou metodou pro klínová drátěná síta, protože umožňuje vysoce lokalizovaný přívod tepla a rychlé chlazení. Tím se minimalizuje velikost HAZ a zachovají se mechanické vlastnosti drátu. Parametry svařování – proud, napětí a tlak – však musí být dokonale zkalibrovány pro konkrétní velikost drátu a jakost materiálu. Zeptejte se výrobce na jejich postupy kvalifikace svarů a na to, jak ověřují pevnost průnikových svarů na výrobní bázi.
Odbornost a řemeslná zručnost pracovní síly
Posuďte kvalifikaci inženýrských a výrobních týmů. Hledejte pokročilé dovednosti obsluhy zařízení a certifikované svářeče. Certifikace jako ASME Section IX demonstrují závazek k přísným standardům svařování. Zkušení zaměstnanci metalurgů jsou neocenitelní pro pochopení složité dynamiky proudění a doporučování vhodných slitin. Při zakázkové výrobě záleží na řemeslné zručnosti. Schopnost válcovat, tvarovat a svařovat složité geometrie bez deformace otvorů štěrbin vyžaduje roky specializovaných zkušeností.
Lidský prvek ve výrobě nelze přeceňovat. I u automatizovaného CNC zařízení se vyžaduje, aby kvalifikovaní operátoři nastavovali stroje, sledovali proces a prováděli mikroúpravy pro udržení tolerancí. Při zakázkové výrobě spoléhá montáž a spojování složitých sestav výhradně na prostorové povědomí a manuální zručnost výrobce. Při auditu potenciálního dodavatele věnujte pozornost držbě a školení jejich zaměstnanců.
Povrchová úprava a ošetření
Povrchová úprava přímo ovlivňuje výkon a životnost. Diskutujte o roli elektrolytického leštění, pasivace a mechanického leštění. Tyto úpravy snižují tření, zabraňují růstu bakterií a zmírňují lokalizovanou korozi. Elektroleštění odstraňuje povrchové nečistoty a vytváří pasivní vrstvu bohatou na chrom. Jednotná povrchová úprava po celé obrazovce zabraňuje mikrooděrům, které vedou k ucpávání. V sanitárních aplikacích je často vyžadována specifická hodnota Ra (průměrná drsnost) a výrobce musí mít schopnost dosáhnout a ověřit tuto povrchovou úpravu.
Mechanickým leštěním lze dosáhnout hladkého povrchu, ale často přehýbá materiál přes mikroskopické důlky a zachycuje nečistoty. Elektroleštění na druhé straně rozpouští mikroskopické vrcholy na kovovém povrchu, což má za následek skutečně čistý a pasivní povrch. To je naprosto zásadní v potravinářských, nápojových a farmaceutických aplikacích, kde jakákoliv nedokonalost povrchu může obsahovat bakterie a ohrozit bezpečnost produktu. Zajistěte, aby výrobce měl vlastní kapacity pro elektrolytické leštění nebo měl partnery s certifikovanými dokončovacími zařízeními.
Zajištění kvality a protokoly testování
Povinná dokumentace je vaší primární obranou proti nestandardním produktům. Vyžádejte si zprávy o zkouškách materiálu (MTR), certifikace ISO 9001 a komplexní zprávy o rozměrových kontrolách. Před odesláním je rozhodující tovární akceptační testování (FAT). To zahrnuje tlakové zkoušky, ověření tolerance drážky a vizuální kontroly.
Typ testu
Účel
Kritéria přijetí
Pozitivní identifikace materiálu (PMI)
Ověřuje přesné složení slitiny.
Přesně odpovídá zadaným MTR.
Ověření tolerance slotu
Zajišťuje plynulou přesnost otevírání.
Ve specifikovaném rozsahu +/- mikronů.
Testování tlaku na kolaps/roztržení
Ověřuje integritu konstrukce při zatížení.
Překračuje maximální provozní diferenční tlak.
Měření drsnosti povrchu (Ra).
Potvrzuje hladkost pro sanitární / průtokové potřeby.
Splňuje stanovený cíl mikropalců/mikronů.
Dye Penetrant Inspection (DPI)
Detekuje povrchové vady ve svarech.
Žádné viditelné známky praskání nebo poréznosti.
Typy výrobků z klínového drátu a specializace dodavatelů
Ploché panely, válce a koše
Různé geometrie vyžadují různé výrobní postupy. Ploché vibrační třídiče odolávají silnému mechanickému namáhání a vyžadují robustní nosné rámy a robustní svařování. Zakřivené nebo válcové odstředivé koše pracují při vysokých rychlostech otáčení, vyžadujících dokonalou soustřednost a dynamické vyvážení. An průmyslové filtrační síto určené pro statickou nádobu má značně odlišné konstrukční požadavky než síto vystavené neustálým vibracím nebo odstředivé síle. Ujistěte se, že výrobce má konkrétní zkušenosti s vámi požadovanou geometrií.
Například koše odstředivek musí být dynamicky vyváženy, aby se zabránilo katastrofickým vibracím při vysokých otáčkách. Výrobní proces musí zajistit dokonalé rovnoměrné rozložení hmoty po obvodu koše. To vyžaduje přesné válcování, pečlivé umístění svarů a specializované vyvažovací zařízení. Pokud výrobce primárně vyrábí statické ploché panely, pravděpodobně mu chybí odborné znalosti a vybavení k bezpečné výrobě vysokorychlostních rotujících komponent.
Výroba klínových drátěných sítových trubek
Vyhodnoťte schopnosti při výrobě a klínová drátěná trubka . Tyto trubky pracují buď v radiálním vnitřním (průtok dovnitř-ven) nebo radiálním externím (průtok-od-do) konfigurace. Orientace profilového drátu musí odpovídat směru toku, aby se štěrbina ve tvaru V efektivně využila. Konfigurace průtoku ven-dovnitř mají typicky plochý povrch drátu směřující ven, zatímco konfigurace průtoku dovnitř-ven mají plochý povrch směřující dovnitř. Výrobce musí drát přesně svinout a svařit ve správné orientaci, aniž by došlo k deformaci štěrbiny.
Výrobní proces průtokových trubek je ze své podstaty složitější. Profilový drát musí být obrácen a přivařen k vnitřní straně nosných tyčí. To vyžaduje specializované vnitřní svařovací trny a přesné ovládání, aby se zajistilo, že drážka zůstane stejnoměrná. Při hodnocení dodavatele pro aplikace s vnitřním prouděním požádejte o konkrétní podrobnosti o jeho vnitřních svařovacích schopnostech a vyžádejte si vzorky pro ověření konzistence štěrbiny na vnitřním průměru.
Schopnosti výrobce vodních studní vs. průmyslové zpracování
Porovnejte velkoobjemovou výrobu vodních studní s požadavky na vysokou přesnost průmyslového zpracování. Standard Výrobce vodních studní se často zaměřuje na standardizované rozměry a základní nerezovou ocel 304. Petrochemická, potravinářská a nápojová nebo farmaceutická filtrace vyžaduje vysoce přizpůsobené inženýrství, exotické slitiny a výjimečně těsné tolerance. Zatímco základní technologie je podobná, požadované protokoly kontroly přesnosti a kvality se výrazně liší. Ověřte, že se dodavatel specializuje na průmyslové aplikace, nejen na zemědělskou nebo komunální těžbu vody.
Zástěny na studny jsou obvykle instalovány jednou a ponechány v zemi po celá desetiletí, přičemž se vypořádají s relativně neškodnou podzemní vodou. Průmyslová síta jsou vystavena agresivním chemikáliím, vysokým teplotám a častým čisticím cyklům. Strukturální integrita a kvalita materiálu požadované pro průmyslové aplikace jsou řádově vyšší. Nepředpokládejte, že společnost schopná vyrobit míle standardního síta vrtu dokáže úspěšně zkonstruovat vlastní filtrační komponent pro kritický chemický proces.
Úvazky prodejců a úvahy o dodavatelském řetězci
Přímý výrobce vs. dodavatel klínového drátěného síta
Analyzujte kompromisy přímé spolupráce s výrobcem versus distributorem. Přímý Dodavatel klínových drátěných sít , který vyrábí vnitropodnikově, poskytuje vynikající technickou podporu, vlastní inženýrské schopnosti a přímou odpovědnost za kvalitu. Distributoři mohou nabízet rychlejší dodací lhůty pro standardní skladové položky, ale často jim chybí technická hloubka potřebná pro složité průmyslové problémy. Přímá spolupráce s továrnou zajišťuje, že vaše specifikace budou pochopeny a implementovány bez chybné komunikace prostřednictvím prostředníka.
Když spolupracujete přímo s výrobcem, máte přímou komunikační linku s inženýry, kteří navrhují vaši obrazovku. Můžete podrobně diskutovat o dynamice toku, výběru materiálu a konstrukčních výpočtech. Distributoři často fungují jako bariéra, předávají zprávy tam a zpět a zvyšují riziko ztráty důležitých technických detailů při překladu. U zakázkových průmyslových aplikací je pro úspěch zásadní přímé zapojení továrny.
Předběžné nástroje vs. dlouhodobá životnost
Investice do silnějších nosných tyčí, prémiových slitin a pokročilých povrchových úprav přináší významnou dlouhodobou odolnost. Silnější profily odolávají deformaci při tlakových špičkách. Prémiové slitiny zabraňují poruchám způsobeným korozí. Zatímco standardní materiály se mohou zpočátku zdát dostatečné, provozní realita průmyslové filtrace často rychle odhalí slabiny. Zaměřte se na strukturální ROI robustního inženýrství, abyste předešli častým výměnám obrazovky a souvisejícím prostojům při údržbě.
Zvažte náklady na jednu neplánovanou odstávku ve velkém zpracovatelském zařízení. Ztráta tržeb z výroby převyšuje počáteční nákupní cenu filtračního síta. Specifikace těžšího profilového drátu nebo slitiny vyšší jakosti může zvýšit počáteční náklady o zlomek, ale poskytuje pojistku proti katastrofickému selhání. Vždy navrhujte pro nejhorší provozní scénář, nejen pro ustálené podmínky.
Dodavatelský řetězec a dodací lhůty
Vyhodnoťte rizika spojená s globálním získáváním zdrojů oproti domácí výrobě. Globální získávání zdrojů může způsobit zpoždění dodávek, komunikační bariéry a nejednotný dohled nad kvalitou. Domácí nebo lokalizovaná výroba často poskytuje přísnější dohled nad QA, jednodušší tovární audity a rychlejší řešení technických problémů. Při výběru výrobního partnera zvažte kritickou povahu časového plánu vašeho projektu a potenciální dopad narušení dodavatelského řetězce.
Pokud se rozhodnete pro globální zdroje, musíte implementovat přísné kontrolní protokoly třetích stran. Nemůžete se spoléhat pouze na interní dokumentaci QA výrobce. Najměte si nezávislé inspektory, aby ověřili jakost materiálu, byli svědky tlakových zkoušek a potvrdili rozměrové tolerance předtím, než jsou obrazovky připraveny k mezinárodní přepravě. Náklady na odhalení výrobní vady poté, co produkt přeplul oceán, jsou prostě příliš vysoké.
Implementační rizika a strategie zmírňování
Riziko: ucpání a oslepení
Ucpání a oslepení zastaví výrobu a vyžaduje okamžitou údržbu. Zmírnění vyžaduje ověření schopnosti výrobce vytvářet skutečné sloty ve tvaru V s ostrými, dobře definovanými hranami. Zajistěte přísnou rovnoměrnost drátu po celé délce stínění. Požadujte povrchové úpravy, jako je elektrolytické leštění, které snižují tření a zabraňují ulpívání částic na povrchu drátu.
Riziko: Strukturální selhání pod tlakem
Porucha konstrukce pod vysokým diferenčním tlakem vede ke katastrofálnímu poškození systému. Zmírnění zahrnuje vyžadování podrobných technických výpočtů pevnosti při zborcení a roztržení před výrobou. Zajistěte, aby rozteč nosných tyčí byla optimalizována pro váš specifický diferenční tlak. Nespoléhejte na obecné jmenovité tlaky; výpočty poptávky založené na přesných rozměrech obrazovky a provozních podmínkách.
Riziko: Problémy s připojením a montáží
Nesprávná montáž způsobuje netěsnosti, obtoky a zpoždění instalace. Zmírnění vyžaduje zavedení přísných rozměrových tolerancí pro všechny typy připojení. Vyžádejte si schválení 3D CAD modelů nebo prototypů před zahájením výroby v plném rozsahu. Ověřte, že výrobce používá přesné obrábění pro všechny příruby, závity a vlastní tvarovky, aby byla zajištěna bezproblémová integrace s vaším stávajícím potrubím a nádobami.
Závěr
Výběr výrobce klínového drátěného síta je zásadním technickým rozhodnutím, nikoli pouze rutinním nákupem. Provozní úspěch závisí výhradně na přesnosti kontroly, kvalitě materiálu, řemeslné zručnosti pracovníků a integritě svarů. Přísný proces hodnocení odděluje schopné inženýrské partnery od standardních dodavatelů komodit. Zúžte svůj užší seznam na výrobce, kteří poskytují transparentní technické údaje, ověřitelné materiálové certifikace a prokazatelně dosažené výsledky ve vaší konkrétní průmyslové aplikaci.
Vyžádejte si technické konzultace s inženýrskými týmy vašich vybraných výrobců, abyste mohli prodiskutovat vaši specifickou dynamiku proudění.
Odešlete své předběžné výkresy CAD nebo specifikace procesu k jejich kontrole a požádejte o podrobné návrhy výroby.
Vyžádejte si vzorové zprávy o toleranci a anonymizované zprávy o zkouškách materiálu (MTR) z minulých projektů, abyste ověřili jejich tvrzení o zajištění kvality.
Naplánujte si audit továrny nebo virtuální prohlídku a přímo prohlédněte jejich CNC svařovací zařízení a laboratoře kontroly kvality.
FAQ
Otázka: Jaká je standardní tolerance drážky pro vysoce kvalitní klínové drátěné síto?
A: Standardní průmyslové tolerance se obvykle pohybují od +/- 0,05 mm do +/- 0,02 mm. Přesná tolerance závisí na požadavcích aplikace a specifických nástrojových možnostech výrobce. Vysoce přesné aplikace vyžadují užší konec tohoto spektra.
Otázka: Jak ověřím jakost materiálu poskytnutou dodavatelem klínového drátěného síta?
Odpověď: Musíte si vyžádat certifikované protokoly o zkouškách materiálu (MTR) od závodu, který vyrobil surovou ocel. Navíc požadujte testování pozitivní identifikace materiálu (PMI) na hotovém sítu, aby bylo zaručeno, že slitina odpovídá specifikaci.
Otázka: Jaký je rozdíl mezi klínovými drátěnými trubicemi typu flow-in-to-out a flow-out-in?
A: To se týká orientace V-drátu. Flow-out-to-in má plochý drátěný povrch na vnější straně, filtrující kapalinu, když vstupuje do trubice. Flow-in-to-out umístí plochý povrch dovnitř a filtruje tekutinu při jejím výstupu. Tato orientace je kritická pro účinné zpětné proplachování.
Otázka: Může výrobce sít na vodní studny vyrábět síta pro chemické zpracování?
Odpověď: Zatímco základní technologie klínového drátu je podobná, chemické zpracování vyžaduje výrazně přísnější tolerance, specializované exotické slitiny a složité zakázkové inženýrství. Standardní výrobci vodních studní často postrádají přesné vybavení a metalurgickou odbornost vyžadovanou pro tyto náročné průmyslové aplikace.
Otázka: Proč se doporučuje elektrolytické leštění pro klínové síto z nerezové oceli?
Odpověď: Elektroleštění odstraňuje mikroskopické povrchové nečistoty a vytváří vysoce jednotný, hladký povrch. Tento proces výrazně zlepšuje odolnost proti korozi, snižuje tření a zabraňuje částicím a biologické hmotě přilnout na síto, čímž se zmírňuje zanášení a biologické znečištění.
Otázka: Jak ovlivňuje rozteč nosných tyčí průmyslové filtrační síto?
Odpověď: Rozteč nosných tyčí přímo určuje strukturální pevnost obrazovky. Užší rozteč tyčí zvyšuje jmenovité hodnoty tlaku při roztržení a zhroucení, což umožňuje sítu odolat vyšším rozdílovým tlakům. Hustší rozteč tyčí však mírně snižuje celkovou otevřenou plochu, což vyžaduje přesné technické vyvážení.