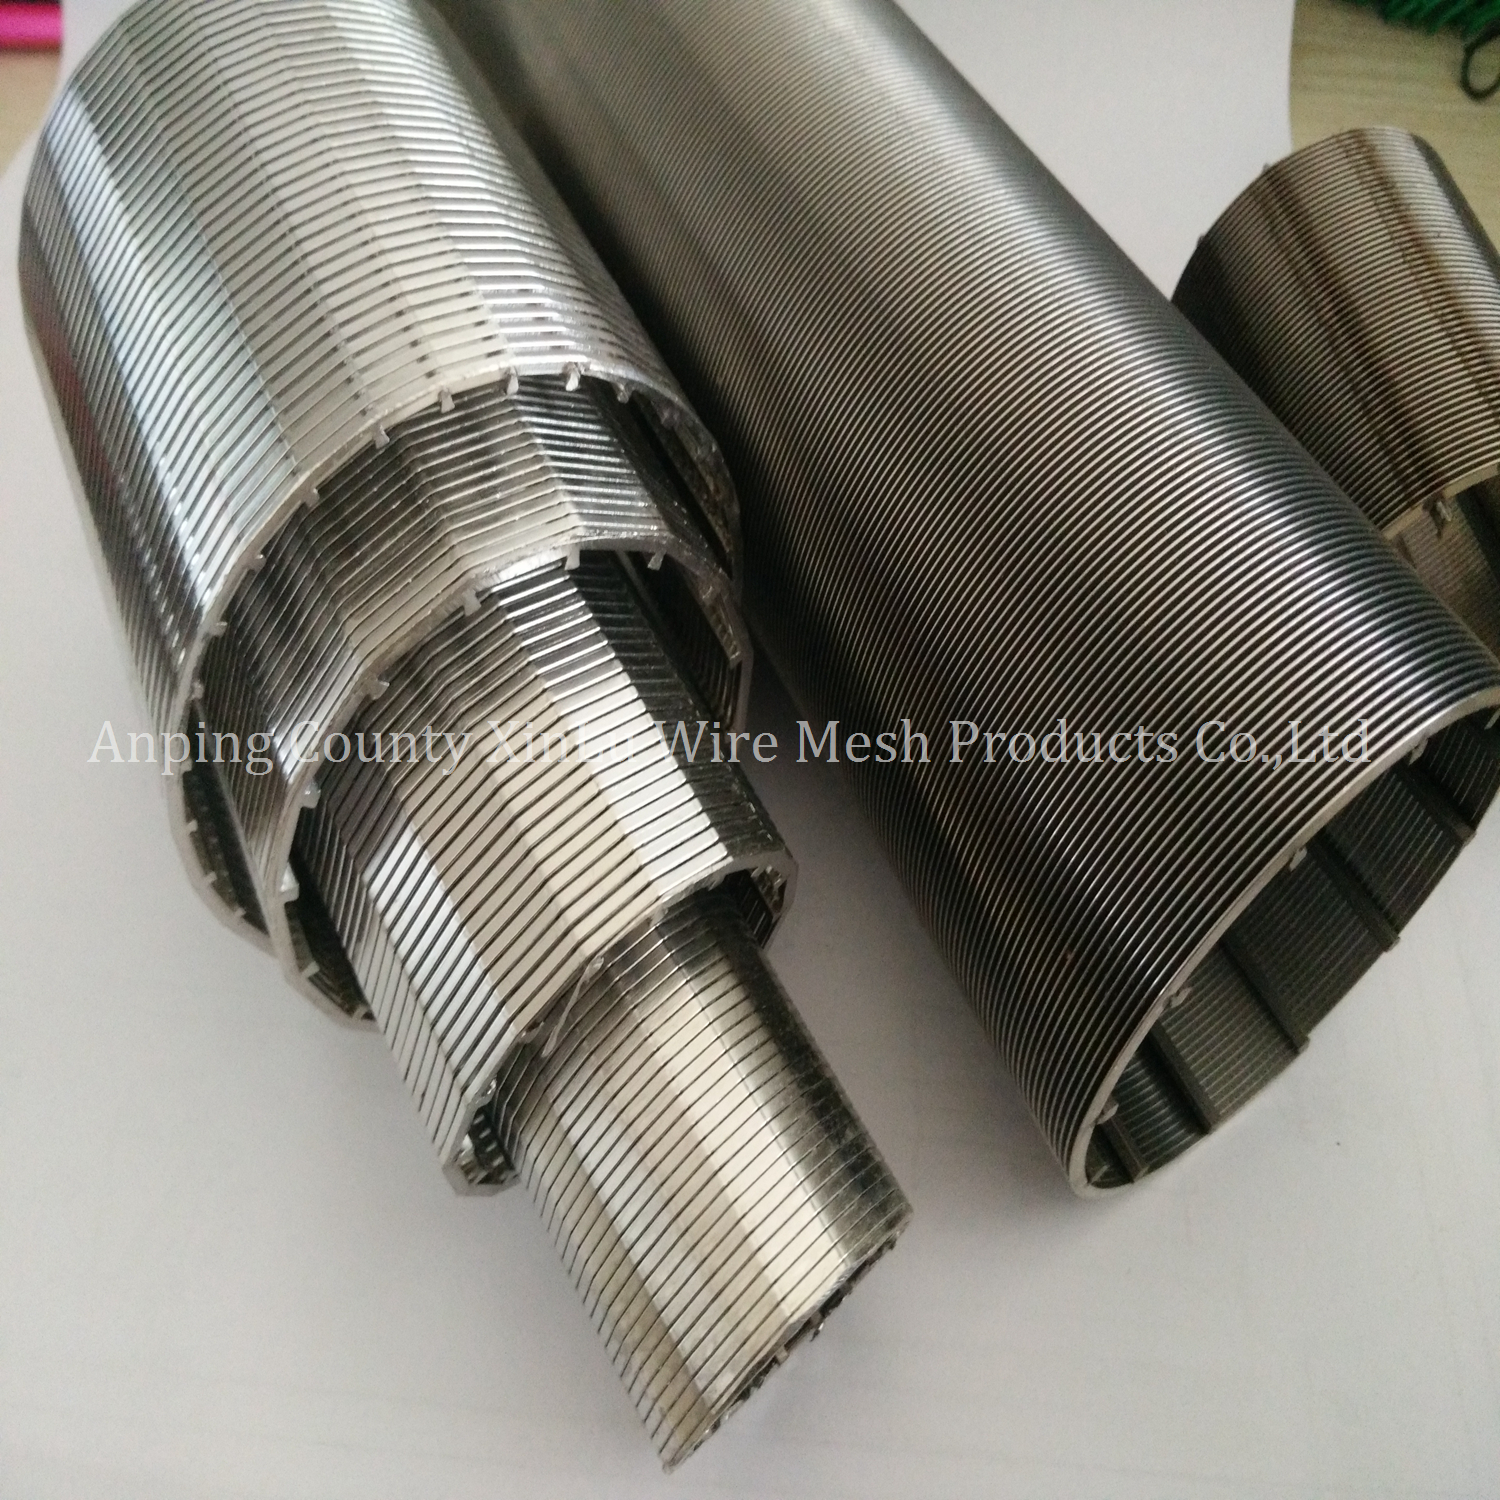
Eșecul de filtrare industrială are mize incredibil de mari. Ecranele substandard duc rapid la scăderi catastrofale de presiune, înfundare prematură și timpi neplanificați sever. Atunci când un proces critic se oprește din cauza orbirii media sau a colapsului structural, impactul operațional este imediat și sever. Distingerea între un adevărat axat pe inginerie Producătorul de ecrane cu sârmă și un revânzător standard de mărfuri este adesea dificil. Specificațiile la nivel de suprafață maschează frecvent integritatea slabă a sudurii, uniformitatea inconsecventă a firului și toleranțe fluctuante ale fantelor. Inginerii nu se pot baza doar pe fișele de date de bază.
Aveți nevoie de un cadru de evaluare tehnică de încredere pentru a verifica potențialii parteneri de producție. Acest cadru trebuie să analizeze capacitățile de fabricație, expertiza materialelor, măiestria forței de muncă și protocoalele de asigurare a calității. Selectarea partenerului potrivit asigură că sistemele dumneavoastră de filtrare funcționează la eficiență maximă în condiții solicitante. Acest ghid oferă criteriile exacte necesare pentru a evalua furnizorii și pentru a asigura componentele de filtrare de înaltă performanță pentru aplicațiile dvs. industriale specifice.
Precizia nu este negociabilă: uniformitatea continuă a fantei și consistența fizică strictă în cadrul firului de profil dictează eficiența oricărui ecran de filtrare industrială; abaterile duc la orbire și la reducerea debitului.
Selectarea materialelor conduce la longevitate: Partenerul potrivit vă va ghida dincolo de oțelul inoxidabil 304/316L standard la aliaje specializate atunci când mediile de operare necesită rezistență ridicată la coroziune sau la temperatură.
Capabilitățile de personalizare contează: soluțiile disponibile rareori optimizează dinamica complexă a fluxului. Acordați prioritate producătorilor capabili să creeze profile personalizate, tije de sprijin și tipuri de conexiuni specifice.
Definirea cerințelor pentru ecranul de filtrare industrială
Criterii de succes specifice aplicației
Înainte de a contacta orice furnizor, trebuie să definiți criteriile precise de succes pentru cererea dumneavoastră. Începeți prin a calcula suprafața deschisă necesară, debitele țintă și căderile de presiune acceptabile. Aceste valori dictează geometria fundamentală a ecranului dvs. Cerințele specifice de reținere a particulelor influențează direct dimensionarea fantei și geometria firului de profil. Un fluid foarte vâscos necesită un profil de sârmă diferit față de un flux de gaz de mare viteză. Profilul în formă de V al sârmei cu pană previne captarea particulelor prin extinderea spre interior, permițând particulelor subdimensionate să treacă fără a orbi suprafața. Comparați acest lucru cu plasa de sârmă standard sau plăcile perforate, care prind particulele în deschiderile lor uniforme. Investiția de inginerie în sârmă pană este justificată de natura sa de auto-curățare și capacitatea de debit mare în aplicațiile care nu se înfundă.
Pentru a vă determina cu exactitate nevoile, trebuie să evaluați dinamica fluidelor a sistemului dumneavoastră specific. Luați în considerare numărul Reynolds al fluxului dumneavoastră pentru a înțelege dacă aveți de-a face cu condiții laminare sau turbulente. Fluxurile turbulente necesită adesea fire de profil mai grele pentru a rezista bombardamentului constant de energie cinetică. În plus, greutatea specifică și vâscozitatea fluidului vor dicta procentul necesar de zonă deschisă pentru a menține debitul dorit fără a depăși căderea de presiune maximă admisă. O sită proiectată corespunzător echilibrează retenția particulelor cu eficiența hidraulică, asigurând că sistemele de pompare nu sunt suprasolicitate și că procesul menține o stare de echilibru.
Mediul de operare și cerințele materiale
Mediul de operare dictează selecția materialului și proiectarea structurală. Expunerea chimică, temperaturile extreme și mediile abrazive degradează rapid materialele standard. Trebuie să documentați nivelurile de pH, concentrațiile de clorură și temperaturile maxime de funcționare ale fluidului de proces. Stabiliți cerințele de bază pentru integritatea structurală sub diferite presiuni diferențiale. Mediile de înaltă presiune necesită tije de sprijin mai groase și distanțe mai apropiate ale tijelor pentru a preveni prăbușirea. Suspensiile abrazive necesită aliaje întărite pentru a rezista la uzură. Nerespectarea acestor factori de stres de mediu duce la defectarea prematură a ecranului și la contaminarea procesului.
De exemplu, în aplicațiile de rafinare petrochimică, ecranele sunt frecvent expuse la temperaturi ridicate la gaz acru extrem de corosiv sau amestecuri agresive de hidrocarburi. În aceste scenarii, oțelurile inoxidabile austenitice standard vor ceda rapid la fisurarea prin coroziune sub tensiune prin clorură. Trebuie să specificați materiale care oferă numere echivalente cu rezistență ridicată la pitting (PREN). În mod similar, în prelucrarea mineralelor, natura abrazivă a suspensiei necesită fire de profil cu duritate mare a suprafeței pentru a preveni uzura rapidă și lărgirea ulterioară a deschiderilor de fante, care ar compromite retenția particulelor.
Capabilități de bază de căutat într-un producător de ecrane de sârmă
Inginerie de precizie și uniformitate a firelor
Evaluați uneltele și utilajele unui producător pentru a vă asigura că pot menține coerența continuă a slotului. Mașinile de sudură CNC avansate și sistemele automate de indexare sunt obligatorii pentru toleranțe strânse. Subliniați nevoia critică de consistență fizică și uniformitate în interiorul firului de profil înainte de sudare. Variațiile în lățimea sau unghiul firului compromit direct toleranța finală a fantei. Dacă firul variază chiar și cu o fracțiune de milimetru, fanta rezultată va prinde particule și va cauza orbire localizată. Întrebați potențialii parteneri cum monitorizează și controlează dimensiunile firelor în timpul proceselor de trefilare și laminare.
Tragerea și rularea sârmei de profil este o formă de artă metalurgică. Matrițele folosite pentru modelarea sârmei trebuie întreținute cu meticulozitate. Pe măsură ce matrițele se uzează în timp, profilul firului se poate modifica subtil, ceea ce duce la inconsecvențe în ecranul final. Un producător de top va avea protocoale stricte de control al calității pentru inspecția și înlocuirea matrițelor. Ei vor utiliza, de asemenea, micrometre laser pentru a monitoriza continuu dimensiunile firului pe măsură ce este produs, asigurându-se că numai sârmă perfect uniformă este alimentată în mașinile de sudură.
Expertiza avansata in materiale
Aprovizionare cu o calitate superioară Ecranul din sârmă cu pană din oțel inoxidabil este standard, dar materialele verificabile sunt esențiale. Solicitați documentație care să ateste originea și compoziția materiilor prime. Mai mult, evaluați capacitatea producătorului de a lucra cu aliaje exotice. Mediile agresive necesită adesea oțeluri inoxidabile duplex, Hastelloy, Titan sau Monel. Sudarea acestor aliaje avansate necesită expertiză specifică și medii controlate pentru a preveni contaminarea și a menține rezistența la coroziune. Un producător capabil va avea proceduri de sudare documentate pentru aceste materiale specializate.
Lucrul cu aliaje exotice nu este doar o chestiune de schimbare a bobinelor de sârmă. Materiale precum titanul necesită ecranare cu gaz inert în timpul sudării pentru a preveni contaminarea atmosferică și fragilizarea. Oțelurile inoxidabile duplex necesită un control precis al aportului de căldură și al vitezei de răcire pentru a menține echilibrul corect al fazelor de austenită și ferită, ceea ce este critic pentru rezistența lor la coroziune și rezistența mecanică. Trebuie să verificați dacă producătorul are cunoștințele metalurgice și echipamentele specializate necesare procesării corecte a acestor materiale avansate.
Fabricare personalizată a ecranului de sârmă
Evaluați capacitatea de inginerie la comandă. Aplicațiile industriale se potrivesc rareori cu dimensiunile standard. Ai nevoie de un partener capabil să producă a Ecran de sârmă cu pană personalizată cu diametre, lungimi și dimensiuni nestandard ale fantelor specifice. Discutați despre importanța fitingurilor de capăt personalizate. Specificarea dimensiunilor și tipurilor exacte de conexiune asigură o integrare perfectă în infrastructura dvs. existentă. Indiferent dacă aveți nevoie de filete NPT, flanșe ANSI sau tri-cleme sanitare, producătorul trebuie să demonstreze capacitatea de a prelucra și suda aceste fitinguri cu precizie absolută.
Integrarea fitingurilor personalizate este adesea acolo unde producătorii mai mici eșuează. Sudarea unei flanșe ANSI grele la un cilindru de ecran cu pereți relativ subțiri necesită abilități excepționale pentru a preveni deformarea și pentru a menține concentricitatea. Dacă flanșa este sudată din pătrat, ecranul nu se va etanșa corespunzător în carcasă, ceea ce duce la ocolirea fluidului și la contaminarea procesului. Solicitați să vedeți exemple de lucrări de fabricație personalizate și să întrebați despre procedurile lor de inspecție dimensională pentru ansamblurile finite.
Evaluarea calității producției și a standardelor de producție
Integritatea sudurii și rezistența structurală
Sudura de intersecție dintre sârma de profil și tija de sprijin este elementul structural cel mai critic al ecranului. Acest singur punct de contact trebuie să reziste la forțe tăietoare imense și la presiuni diferențiale. Evaluați adâncimea de penetrare a sudurii și metodele utilizate pentru a preveni vulnerabilitățile zonelor afectate de căldură (HAZ). Aportul excesiv de căldură în timpul sudării modifică proprietățile metalurgice ale oțelului inoxidabil, reducând rezistența la coroziune și provocând fragilizarea. Un producător calificat utilizează tehnici precise de sudare prin rezistență pentru a asigura o penetrare adâncă fără a compromite materialul din jur.
Sudarea prin rezistență este metoda preferată pentru ecranele de sârmă cu pană, deoarece permite un aport de căldură foarte localizat și o răcire rapidă. Acest lucru minimizează dimensiunea HAZ și păstrează proprietățile mecanice ale firului. Cu toate acestea, parametrii de sudare - curent, tensiune și presiune - trebuie să fie perfect calibrați pentru dimensiunea specifică a firului și gradul de material. Întrebați producătorul despre procedurile de calificare a sudurii și despre cum verifică rezistența sudurilor de intersecție pe bază de producție.
Expertiza forței de muncă și măiestrie
Evaluați calificările echipelor de inginerie și fabricație. Căutați abilități avansate de operare a echipamentelor și sudori certificați. Certificari precum ASME Section IX demonstreaza angajamentul fata de standarde riguroase de sudare. Metalurgiștii cu experiență din personal sunt de neprețuit pentru înțelegerea dinamicii complexe a curgerii și pentru recomandarea aliajelor adecvate. Meșteșugul contează în fabricarea personalizată. Capacitatea de a rula, forma și suda geometrii complexe fără a distorsiona deschiderile fantelor necesită ani de experiență specializată.
Elementul uman în producție nu poate fi exagerat. Chiar și cu echipamente CNC automate, operatorii calificați sunt necesari să configureze mașinile, să monitorizeze procesul și să facă micro-ajustări pentru a menține toleranțele. În fabricarea personalizată, montarea și sudarea prin punți a ansamblurilor complexe se bazează în totalitate pe conștientizarea spațiului și dexteritatea manuală a producătorului. Atunci când auditați un potențial furnizor, acordați atenție mandatului și pregătirii personalului din atelier.
Finisarea suprafetei si tratament
Finisajul suprafeței are un impact direct asupra performanței și longevității. Discutați rolul electrolușării, pasivării și lustruirii mecanice. Aceste tratamente reduc frecarea, previn dezvoltarea bacteriilor și atenuează coroziunea localizată. Lustruirea electrică îndepărtează contaminanții de suprafață și creează un strat pasiv bogat în crom. Un finisaj uniform al suprafeței pe întreg ecranul previne micro-abraziunile care duc la înfundare. În aplicațiile sanitare, o anumită valoare Ra (Rughness Average) este adesea impusă, iar producătorul trebuie să aibă capacitatea de a realiza și verifica acest finisaj.
Lustruirea mecanică poate obține o suprafață netedă, dar adesea pliază materialul peste gropi microscopice, captând contaminanții. Electrolustruirea, pe de altă parte, dizolvă vârfurile microscopice de pe suprafața metalului, rezultând un finisaj cu adevărat curat și pasiv. Acest lucru este absolut critic în aplicațiile alimentare, băuturi și farmaceutice, unde orice imperfecțiune a suprafeței poate adăposti bacterii și poate compromite siguranța produsului. Asigurați-vă că producătorul are capabilități interne de electrolustruire sau parteneri cu facilități de finisare certificate.
Asigurarea calității și protocoale de testare
Documentația obligatorie este principala apărare împotriva produselor substandard. Solicitați rapoarte de testare a materialelor (MTR), certificări ISO 9001 și rapoarte cuprinzătoare de inspecție dimensională. Testarea de acceptare din fabrică (FAT) este crucială înainte de expediere. Aceasta include testarea presiunii, verificarea toleranței slotului și inspecțiile vizuale.
Tip de testare
Scop
Criterii de acceptare
Identificarea pozitivă a materialelor (PMI)
Verifică compoziția exactă a aliajului.
Se potrivește exact cu MTR-urile specificate.
Verificarea toleranței slotului
Asigură precizia continuă a deschiderii.
În intervalul specificat de +/- microni.
Testarea presiunii de colaps/explozie
Validează integritatea structurală sub sarcină.
Depășește presiunea diferențială maximă de funcționare.
Măsurarea rugozității suprafeței (Ra).
Confirmă netezimea pentru nevoile sanitare/de curgere.
Îndeplinește ținta specificată de micro-inchi/micron.
Inspecție cu colorant penetrant (DPI)
Detectează defectele de rupere la suprafață în suduri.
Nu există semne vizibile de fisurare sau porozitate.
Tipuri de produse din sârmă pană și specializări ale furnizorilor
Panouri plate, cilindri și coșuri
Geometriile diferite necesită abordări diferite de fabricație. Ecranele plate vibrante suportă solicitări mecanice severe și necesită cadre de sprijin rezistente și sudură robustă. Coșurile de centrifugă curbate sau cilindrice funcționează la viteze mari de rotație, solicitând concentricitate perfectă și echilibrare dinamică. Un Ecranul de filtrare industrial conceput pentru un vas static are cerințe structurale foarte diferite față de cel supus vibrațiilor continue sau forței centrifuge. Asigurați-vă că producătorul are experiență specifică cu geometria dorită.
Coșurile pentru centrifugă, de exemplu, trebuie să fie echilibrate dinamic pentru a preveni vibrațiile catastrofale la viteze mari de rotație. Procesul de fabricație trebuie să asigure că masa este distribuită perfect uniform pe circumferința coșului. Acest lucru necesită rulare de precizie, plasare meticuloasă a sudurii și echipamente specializate de echilibrare. Dacă un producător produce în principal panouri plate statice, probabil că le lipsește expertiza și echipamentul necesar pentru a produce în siguranță componente rotative de mare viteză.
Producție de tuburi de ecran de sârmă cu pană
Evaluați capacitățile în producerea a tub de ecran de sârmă pană . Aceste tuburi funcționează fie în configurații radiale interioare (debit de la intrare la ieșire) fie radiale externe (debit de la ieșire la intrare). Orientarea firului de profil trebuie să se potrivească cu direcția de curgere pentru a utiliza eficient fanta în formă de V. Configurațiile de curgere de la ieșire la intrare au de obicei suprafața plană a firului orientată spre exterior, în timp ce configurațiile de curgere de la intrare la ieșire au suprafața plană orientată spre interior. Producătorul trebuie să ruleze și să sude cu precizie firul în orientarea corectă, fără a distorsiona fanta.
Procesul de fabricație pentru tuburile de flux de la intrare la ieșire este în mod inerent mai complex. Sârma de profil trebuie să fie răsturnată și sudată pe interiorul tijelor de sprijin. Acest lucru necesită dornuri de sudură interne specializate și un control precis pentru a se asigura că fanta rămâne uniformă. Când evaluați un furnizor pentru aplicații de flux intern, solicitați detalii specifice despre capacitățile sale de sudare internă și solicitați mostre pentru a verifica consistența fantei pe diametrul interior.
Capabilitățile producătorului de ecran pentru puțuri de apă vs. procesare industrială
Comparați producția de volum mare de site de puț de apă cu cerințele de înaltă precizie ale prelucrării industriale. Un standard Producătorul de ecrane pentru puțuri de apă se concentrează adesea pe dimensiuni standardizate și pe oțel inoxidabil 304 de bază. Filtrarea petrochimică, a alimentelor și a băuturilor sau farmaceutică necesită o inginerie foarte personalizată, aliaje exotice și toleranțe excepțional de strânse. În timp ce tehnologia de bază este similară, precizia necesară și protocoalele de control al calității sunt foarte diferite. Verificați dacă furnizorul este specializat în aplicații industriale, nu doar în extracția apei agricole sau municipale.
Ecranele puțurilor de apă sunt de obicei instalate o dată și lăsate în pământ timp de zeci de ani, ocupând ape subterane relativ benigne. Ecranele industriale sunt supuse unor substanțe chimice agresive, temperaturi ridicate și cicluri frecvente de curățare. Integritatea structurală și calitatea materialului necesare pentru aplicațiile industriale sunt cu un ordin de mărime mai mari. Nu presupuneți că o companie capabilă să producă mile de sită standard de puțuri poate proiecta cu succes o componentă de filtrare personalizată pentru un proces chimic critic.
Schimburile furnizorilor și considerentele lanțului de aprovizionare
Producător direct vs. Furnizor de ecran de sârmă cu pană
Analizați compromisurile de a lucra direct cu un producător față de un distribuitor. Un direct Furnizorul de ecrane de sârmă cu pană care produce intern oferă suport tehnic superior, capabilități de inginerie personalizate și responsabilitate directă pentru calitate. Distribuitorii ar putea oferi timpi de livrare mai rapidi pentru articolele din stoc standard, dar adesea le lipsește profunzimea de inginerie necesară pentru probleme industriale complexe. Lucrul direct cu fabrica vă asigură că specificațiile dumneavoastră sunt înțelese și implementate fără comunicare greșită prin intermediul unui intermediar.
Când lucrați direct cu producătorul, aveți o linie de comunicare directă cu inginerii care vă proiectează ecranul. Puteți discuta în detaliu despre dinamica fluxului, selecția materialelor și calculele structurale. Distribuitorii acționează adesea ca o barieră, trimițând mesaje înainte și înapoi și crescând riscul ca detaliile tehnice critice să se piardă în traducere. Pentru aplicațiile industriale personalizate, implicarea directă a fabricii este esențială pentru succes.
Scule inițiale vs. Durabilitate pe termen lung
Investiția în tije de sprijin mai groase, aliaje premium și tratamente avansate de suprafață oferă o durabilitate semnificativă pe termen lung. Profilele mai groase rezistă la deformare la vârfuri de presiune. Aliajele premium previn defecțiunile induse de coroziune. În timp ce materialele standard ar putea părea suficiente inițial, realitatea operațională a filtrării industriale expune adesea punctele slabe rapid. Concentrați-vă pe rentabilitatea structurală a ingineriei robuste pentru a preveni înlocuirea frecventă a ecranelor și timpul de întreținere asociat.
Luați în considerare costul unei singure închideri neplanificate într-o unitate de procesare majoră. Venitul pierdut din producție depășește prețul inițial de achiziție al ecranului de filtrare. Specificarea unui fir cu profil mai greu sau a unui aliaj de calitate superioară poate crește costul inițial cu o fracțiune, dar oferă o poliță de asigurare împotriva eșecului catastrofal. Întotdeauna proiectați pentru cel mai rău scenariu operațional, nu doar pentru condițiile de echilibru.
Lanțul de aprovizionare și timpii de livrare
Evaluați riscurile asociate cu aprovizionarea globală față de producția internă. Aprovizionarea globală poate introduce întârzieri de expediere, bariere de comunicare și supraveghere inconsecventă a calității. Producția locală sau locală oferă adesea o supraveghere mai strictă a QA, audituri mai ușoare în fabrică și o rezolvare mai rapidă a problemelor de inginerie. Luați în considerare natura critică a calendarului proiectului dvs. și impactul potențial al întreruperilor lanțului de aprovizionare atunci când selectați un partener de producție.
Dacă alegeți să faceți surse la nivel global, trebuie să implementați protocoale riguroase de inspecție terță parte. Nu vă puteți baza doar pe documentația internă QA a producătorului. Angajați inspectori independenți pentru a verifica gradele materialelor, a asista la testele de presiune și pentru a confirma toleranțele dimensionale înainte ca ecranele să fie pregătite pentru expediere internațională. Costul descoperirii unui defect de fabricație după ce produsul a traversat oceanul este pur și simplu prea mare.
Riscuri de implementare și strategii de atenuare
Risc: înfundare și orbire
Colmatarea și orbirea opresc producția și necesită întreținere imediată. Atenuarea necesită verificarea capacității producătorului de a produce fante adevărate în formă de V, cu margini ascuțite și bine definite. Asigurați uniformitatea strictă a firului pe toată lungimea ecranului. Obligați tratamente de suprafață, cum ar fi electro-lustruirea, care reduc frecarea și împiedică particulele să adere la suprafața firului.
Risc: Defecțiune structurală sub presiune
Defecțiunea structurală sub presiune diferențială mare duce la deteriorarea catastrofală a sistemului. Atenuarea implică necesitatea calculelor tehnice detaliate pentru rezistența la colaps și la spargere înainte de fabricare. Asigurați-vă că distanța tijelor de sprijin este optimizată pentru presiunea diferențială specifică. Nu vă bazați pe cotele de presiune generice; calcule ale cererii bazate pe dimensiunile exacte ale ecranului și condițiile de operare.
Risc: Probleme de conectare și montare
Montarea necorespunzătoare cauzează scurgeri, ocoliri și întârzieri la instalare. Atenuarea necesită obligarea unor toleranțe dimensionale stricte pentru toate tipurile de conexiune. Solicitați modele CAD 3D sau aprobări de prototip înainte de a începe producția la scară largă. Verificați dacă producătorul utilizează prelucrare de precizie pentru toate flanșele, filetele și fitingurile personalizate pentru a asigura o integrare perfectă cu conductele și recipientele dvs. existente.
Concluzie
Selectarea unui producător de ecrane de sârmă este o decizie inginerească critică, nu doar un exercițiu de rutină de achiziție. Succesul operațional se bazează în totalitate pe precizia verificării, calitatea materialului, măiestria forței de muncă și integritatea sudurii. Un proces riguros de evaluare separă partenerii de inginerie capabili de furnizorii standard de mărfuri. Restrângeți lista scurtă la producători care furnizează date de inginerie transparente, certificări verificabile ale materialelor și un istoric dovedit în aplicația dvs. industrială specifică.
Solicitați consultări tehnice cu echipele de inginerie ale producătorilor selectați pentru a discuta despre dinamica dvs. specifică a fluxului.
Trimiteți desenele CAD preliminare sau specificațiile de proces pentru revizuire și solicitați propuneri detaliate de fabricație.
Solicitați rapoarte de toleranță pentru mostre și rapoarte de testare a materialelor (MTR) anonimizate de la proiectele anterioare pentru a verifica afirmațiile lor de asigurare a calității.
Programați un audit al fabricii sau un tur virtual pentru a inspecta direct echipamentele lor de sudare CNC și laboratoarele de control al calității.
FAQ
Î: Care este toleranța standard a slotului pentru un ecran de sârmă cu pană de înaltă calitate?
R: Toleranțele standard ale industriei variază de obicei de la +/- 0,05 mm la +/- 0,02 mm. Toleranța exactă depinde de cerințele aplicației și de capacitățile specifice de scule ale producătorului. Aplicațiile de înaltă precizie necesită capătul mai restrâns al acestui spectru.
Î: Cum verific calitatea materialului furnizată de un furnizor de ecrane de sârmă?
R: Trebuie să solicitați rapoarte de testare a materialelor (MTR) certificate de la moara care a produs oțelul brut. În plus, solicitați testarea Positive Material Identification (PMI) pe ecranul finit pentru a garanta că aliajul se potrivește cu specificațiile.
Î: Care este diferența dintre tuburile de plasare din sârmă cu curgere-in-la-out și flux-out-to-in?
R: Aceasta se referă la orientarea firului în V. Fluxul de ieșire la intrare are suprafața plată a firului la exterior, filtrand fluidul pe măsură ce intră în tub. Flow-in-to-out plasează suprafața plană înăuntru, filtrand fluidul pe măsură ce acesta iese. Această orientare este esențială pentru o spălare eficientă în contra.
Î: Poate un producător de sită de puț de apă să producă sită pentru prelucrarea chimică?
R: În timp ce tehnologia de bază a sârmei cu pană este similară, procesarea chimică necesită toleranțe semnificativ mai stricte, aliaje exotice specializate și inginerie personalizată complexă. Producătorii standard de sită de puțuri de apă nu au adesea echipamentul de precizie și expertiza metalurgică necesare pentru aceste aplicații industriale solicitante.
Î: De ce este recomandată electrolustruirea pentru un ecran de sârmă din oțel inoxidabil?
R: Lustruirea electromagnetică îndepărtează contaminanții microscopici de suprafață și creează un finisaj foarte uniform, neted. Acest proces îmbunătățește în mod semnificativ rezistența la coroziune, reduce frecarea și previne aderarea particulelor și a materiei biologice la ecran, atenuând astfel înfundarea și biofouling.
Î: Cum afectează distanța tijelor de sprijin un ecran de filtrare industrială?
R: Distanța tijelor de susținere dictează direct rezistența structurală a ecranului. Distanța mai apropiată a tijelor mărește cotele de presiune de explozie și colaps, permițând ecranului să reziste la presiuni diferențiale mai mari. Cu toate acestea, distanța mai densă a tijelor reduce ușor suprafața totală deschisă, necesitând un echilibru ingineresc precis.
Suntem o fabrică specializată în producția de ecrane de sârmă cu pană de înaltă calitate. Suntem capabili să onorăm comenzi de diferite dimensiuni pentru ecrane cu pană.