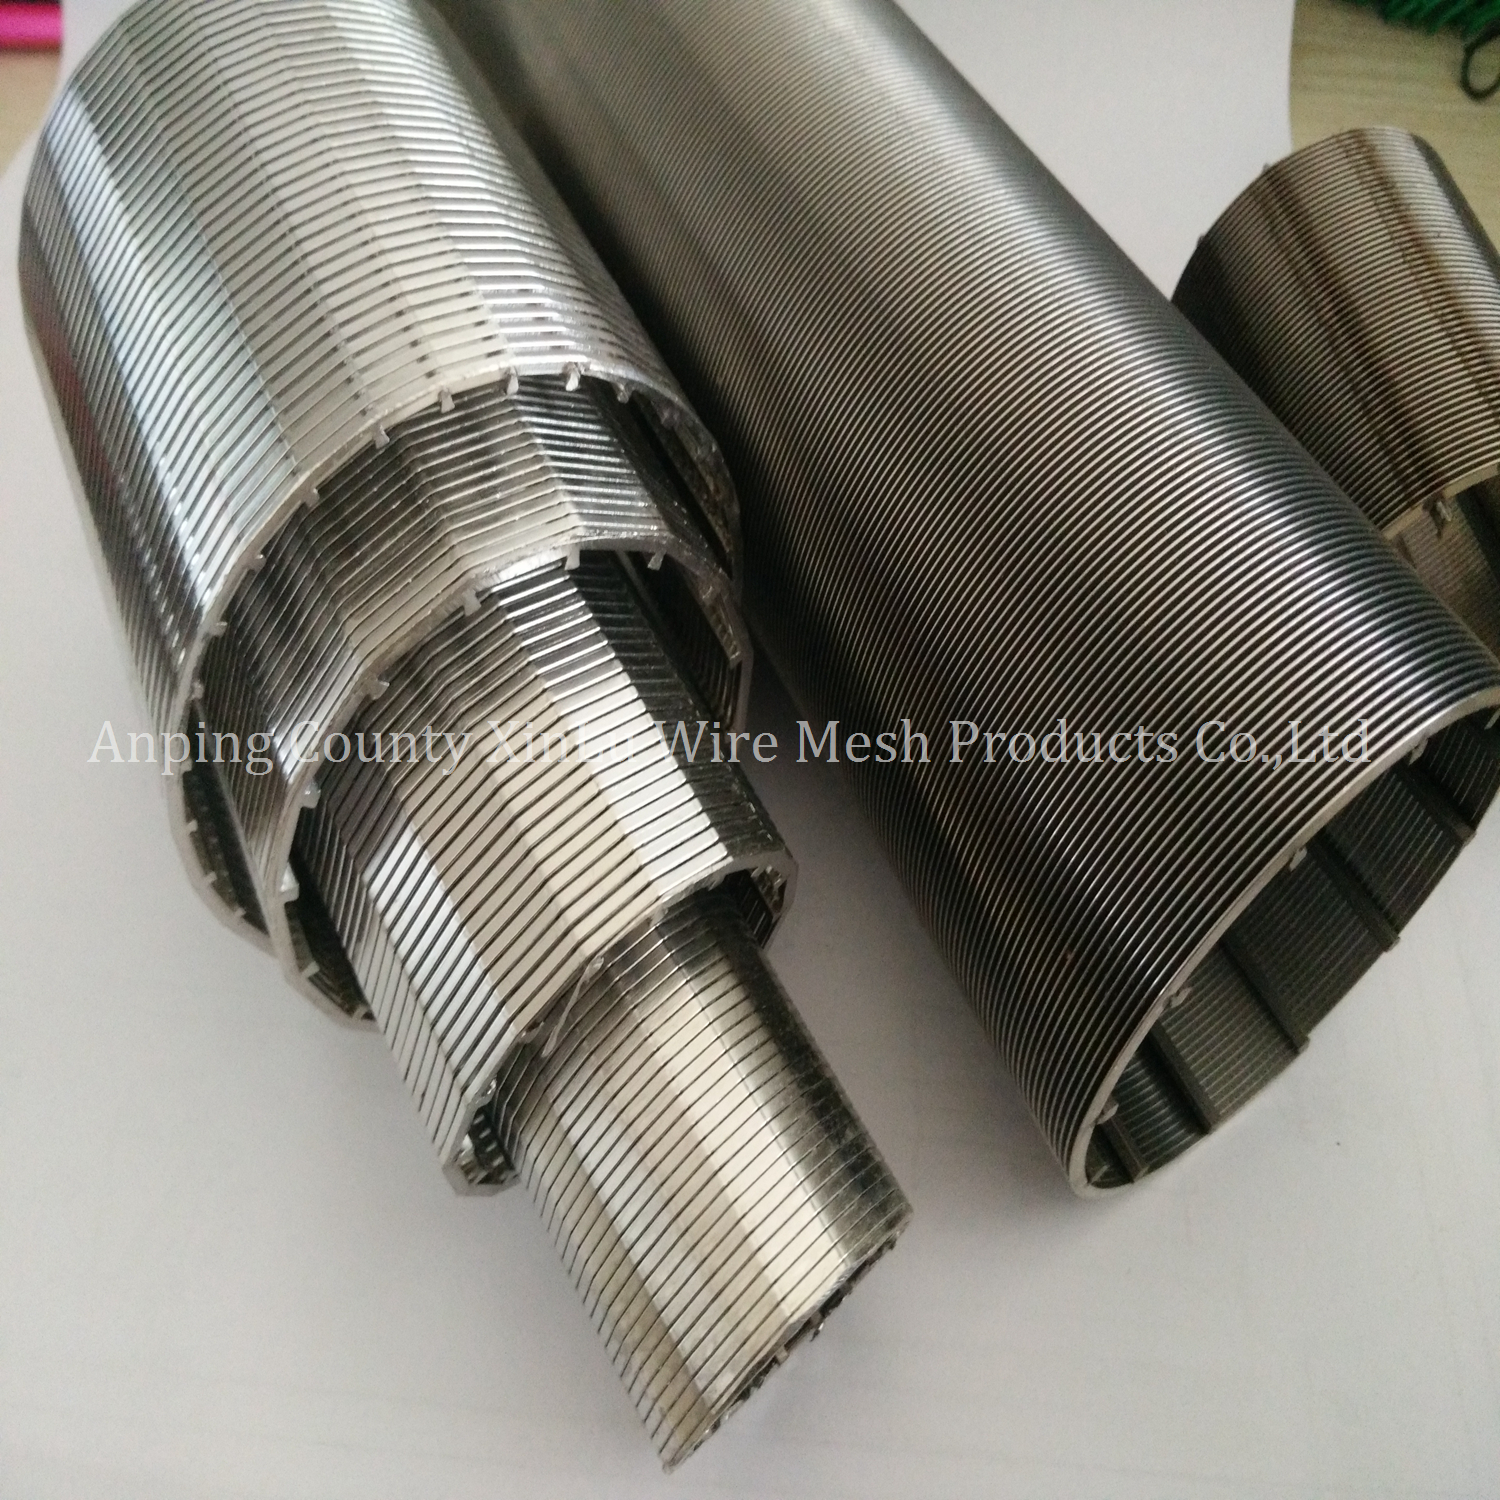
Збій промислової фільтрації несе неймовірно високі ставки. Неякісні сітки швидко призводять до катастрофічних перепадів тиску, передчасного засмічення та серйозних незапланованих простоїв. Коли критичний процес зупиняється через засліплення середовища або структурний колапс, операційний вплив є негайним і серйозним. Розрізнення між справжньою інженерною спрямованістю Виробник Wedge Wire Screen і стандартний торговий посередник часто є складним завданням. Специфікації на рівні поверхні часто маскують погану цілісність зварного шва, неоднорідність дроту та коливання допусків на прорізи. Інженери не можуть покладатися лише на базові таблиці даних.
Вам потрібна надійна система технічної оцінки, щоб перевірити потенційних партнерів-виробників. Ця структура повинна аналізувати можливості виготовлення, досвід матеріалів, майстерність робочої сили та протоколи забезпечення якості. Вибір правильного партнера гарантує, що ваші системи фільтрації працюватимуть з максимальною ефективністю за складних умов. Цей посібник містить точні критерії, необхідні для оцінки постачальників і забезпечення високопродуктивних компонентів фільтрації для ваших конкретних промислових застосувань.
Точність не підлягає обговоренню: безперервна однорідність прорізів і сувора фізична консистенція всередині профільного дроту визначають ефективність будь-якої промислової фільтраційної сітки; відхилення призводять до засліплення та зниження пропускної здатності.
Вибір матеріалу забезпечує довговічність: правильний партнер допоможе вам від стандартної нержавіючої сталі 304/316L до спеціальних сплавів, коли робоче середовище вимагає високої стійкості до корозії або температури.
Можливості налаштування мають значення: готові рішення рідко оптимізують складну динаміку потоку. Надавайте перевагу виробникам, здатним створювати індивідуальні профілі, опорні стрижні та певні типи з’єднань.
Визначення ваших вимог до сита промислової фільтрації
Критерії успіху конкретної програми
Перш ніж зв’язуватися з будь-яким постачальником, ви повинні визначити точні критерії успіху для вашої заявки. Почніть з розрахунку необхідної відкритої площі, цільової швидкості потоку та прийнятного перепаду тиску. Ці показники визначають основну геометрію вашого екрана. Конкретні вимоги до утримування часток безпосередньо впливають на розмір щілини та геометрію профілю дроту. Для високов’язкої рідини потрібен інший профіль дроту, ніж для високошвидкісного потоку газу. V-подібний профіль клинового дроту запобігає захопленню частинок, розширюючись усередину, дозволяючи маленьким частинкам проходити, не засліплюючи поверхню. Порівняйте це зі стандартною дротяною сіткою або перфорованими пластинами, які вловлюють частки у своїх однакових отворах. Інженерні інвестиції в клиновий дріт виправдані його самоочисною природою та високою пропускною здатністю в системах, які не засмічуються.
Щоб точно визначити свої потреби, ви повинні оцінити динаміку рідини вашої конкретної системи. Розглянемо число Рейнольдса вашого потоку, щоб зрозуміти, чи маєте ви справу з ламінарними чи турбулентними умовами. Для турбулентних потоків часто потрібні більш важкі профільні дроти, щоб витримати постійне бомбардування кінетичною енергією. Крім того, питома вага та в'язкість рідини визначатимуть необхідний відсоток відкритої площі для підтримки бажаної швидкості потоку без перевищення максимально допустимого перепаду тиску. Правильно сконструйований екран збалансовує утримування часток із гідравлічною ефективністю, гарантуючи, що насосні системи не перевантажуються, а процес підтримує стабільний стан.
Робоче середовище та вимоги до матеріалів
Робоче середовище диктує вибір матеріалів і конструктивний дизайн. Хімічний вплив, екстремальні температури та абразивні середовища швидко руйнують стандартні матеріали. Ви повинні задокументувати рівні pH, концентрації хлоридів і максимальні робочі температури вашої технологічної рідини. Встановіть базові вимоги до структурної цілісності за змінних перепадів тиску. У середовищі високого тиску потрібні більш товсті опорні стрижні та менша відстань між стрижнями, щоб запобігти колапсу. Абразивні суспензії потребують загартованих сплавів для опору зносу. Неврахування цих стресових факторів навколишнього середовища призводить до передчасного виходу екрану з ладу та забруднення процесу.
Наприклад, у нафтохімічній обробці сітки часто піддаються впливу сильно корозійного кислого газу або агресивних вуглеводневих сумішей при підвищених температурах. У цих сценаріях стандартні аустенітні нержавіючі сталі швидко піддаються хлоридному корозійному розтріскуванню. Ви повинні вказати матеріали, які мають високі еквівалентні числа опору точці (PREN). Подібним чином у переробці мінералів абразивний характер суспензії вимагає профільних дротів з високою поверхневою твердістю, щоб запобігти швидкому зносу та подальшому розширенню отворів для щілин, що загрожує утриманню часток.
Основні можливості, на які варто звернути увагу виробника дротяних екранів
Точне машинобудування та однорідність проводів
Оцініть інструменти та обладнання виробника, щоб переконатися, що вони можуть підтримувати безперервну узгодженість пазів. Удосконалені зварювальні апарати з ЧПК та автоматизовані системи індексування є обов’язковими для жорстких допусків. Підкресліть критичну потребу у фізичній консистенції та однорідності самого профільного дроту перед зварюванням. Варіації ширини або кута дроту безпосередньо впливають на кінцевий допуск на паз. Якщо дріт змінюється навіть на частки міліметра, отримана щілина захопить частинки та спричинить локальне засліплення. Запитайте потенційних партнерів, як вони відстежують і контролюють розміри дроту під час процесів волочіння та прокатки.
Волочіння і прокатка профільного дроту є видом металургійного мистецтва. Матриці, які використовуються для формування дроту, повинні ретельно обслуговуватися. Оскільки матриці з часом зношуються, профіль дроту може незначно змінюватися, що призводить до невідповідності кінцевого екрану. Виробник вищого рівня матиме суворі протоколи контролю якості для перевірки та заміни матриці. Вони також використовуватимуть лазерні мікрометри для безперервного контролю розмірів дроту під час його виробництва, гарантуючи, що лише ідеально однорідний дріт подається до зварювальних апаратів.
Передова експертиза матеріалів
Пошук високого сорту Сито з клинового дроту з нержавіючої сталі є стандартним, але перевірені сорти матеріалу є важливими. Вимагати документацію, що підтверджує походження та склад їхньої сировини. Крім того, оцініть здатність виробника працювати з екзотичними сплавами. Для агресивних середовищ часто потрібні дуплексні нержавіючі сталі, хастеллой, титан або монель. Для зварювання цих передових сплавів потрібен спеціальний досвід і контрольоване середовище, щоб запобігти забрудненню та зберегти стійкість до корозії. Кваліфікований виробник матиме задокументовані процедури зварювання для цих спеціалізованих матеріалів.
Робота з екзотичними сплавами — це не просто заміна котушок дроту. Такі матеріали, як титан, потребують захисту від інертного газу під час зварювання, щоб запобігти атмосферному забрудненню та окрихченню. Дуплексна нержавіюча сталь потребує точного контролю надходження тепла та швидкості охолодження для підтримки правильного балансу фаз аустеніту та фериту, що є критичним для їх стійкості до корозії та механічної міцності. Ви повинні переконатися, що виробник володіє металургійними знаннями та спеціальним обладнанням, необхідним для правильної обробки цих сучасних матеріалів.
Виготовлення дротяного екрану на замовлення
Оцініть можливості для проектування на замовлення. Промислове застосування рідко відповідає стандартним розмірам. Вам потрібен партнер, здатний виробляти a спеціальний клиновий дротяний екран із певними діаметрами, довжиною та нестандартними розмірами отворів. Обговоріть важливість індивідуальних кінцевих фітингів. Вказівка точних розмірів і типів з’єднань забезпечує бездоганну інтеграцію в існуючу інфраструктуру. Незалежно від того, чи потрібна вам різьба NPT, фланці ANSI або сантехнічні потрійні затискачі, виробник повинен продемонструвати здатність обробляти та зварювати ці фітинги з абсолютною точністю.
Інтеграція спеціальної фурнітури часто є місцем, де менші виробники зазнають невдачі. Зварювання важкого фланця ANSI до відносно тонкостінного циліндра екрану вимагає виняткової майстерності, щоб запобігти викривленню та зберегти концентричність. Якщо фланець зварений з прямокутника, екран не буде належним чином ущільнюватися в корпусі, що призведе до перепуску рідини та забруднення процесу. Вимагайте ознайомлення з прикладами їх виготовлення на замовлення та запитуйте про їхні процедури перевірки розмірів для готових вузлів.
Оцінка якості продукції та стандартів виробництва
Цілісність зварювання та структурна міцність
Зварний шов між профільним дротом і опорним стрижнем є найбільш відповідальним елементом конструкції екрана. Ця єдина точка контакту повинна витримувати величезні зусилля зсуву та перепади тиску. Оцініть глибину проплавлення зварного шва та методи, які використовуються для запобігання вразливості зони теплового впливу (ЗТВ). Надмірне надходження тепла під час зварювання змінює металургійні властивості нержавіючої сталі, знижуючи стійкість до корозії та викликаючи крихкість. Кваліфікований виробник використовує точні методи контактного зварювання, щоб забезпечити глибоке проникнення без шкоди для навколишнього матеріалу.
Контактне зварювання є кращим методом для екранів із клинового дроту, оскільки воно забезпечує локальне підведення тепла та швидке охолодження. Це мінімізує розмір ЗТВ і зберігає механічні властивості дроту. Однак параметри зварювання — струм, напруга та тиск — мають бути точно відкалібровані для конкретного розміру дроту та марки матеріалу. Запитайте виробника про їхні процедури кваліфікації зварних швів і про те, як вони перевіряють міцність зварних швів на виробництві.
Досвід робочої сили та майстерність
Оцініть кваліфікацію інженерної та виробничої команд. Шукайте передові навички експлуатації обладнання та сертифікованих зварників. Такі сертифікати, як ASME Section IX, демонструють прихильність суворим стандартам зварювання. Досвідчені металурги в штаті є безцінними для розуміння складної динаміки потоку та рекомендації відповідних сплавів. Майстерність має значення при виготовленні на замовлення. Здатність прокатувати, формувати та зварювати складні геометрії без спотворення отворів вимагає багаторічного досвіду.
Людський фактор у виробництві неможливо переоцінити. Навіть з автоматизованим обладнанням з ЧПК потрібні кваліфіковані оператори, щоб налаштувати верстати, контролювати процес і робити мікрорегулювання для дотримання допусків. У виготовленні на замовлення підгонка та зварювання прихватками складних вузлів повністю покладаються на просторове усвідомлення та вправність рук виробника. Під час аудиту потенційного постачальника зверніть увагу на термін перебування та навчання персоналу цеху.
Оздоблення та обробка поверхні
Оздоблення поверхні безпосередньо впливає на продуктивність і довговічність. Обговоріть роль електрополірування, пасивації та механічного полірування. Ці обробки зменшують тертя, запобігають росту бактерій і пом’якшують локальну корозію. Електрополірування видаляє поверхневі забруднення та створює насичений хромом пасивний шар. Рівномірне покриття поверхні по всьому екрану запобігає мікропотертості, які призводять до засмічення. У санітарно-гігієнічних додатках часто вимагається конкретне значення Ra (середня шорсткість), і виробник повинен мати можливість досягти та перевірити це покриття.
Механічне полірування може досягти гладкої поверхні, але воно часто згинає матеріал на мікроскопічних ямках, затримуючи забруднення. Електрополірування, з іншого боку, розчиняє мікроскопічні піки на металевій поверхні, що призводить до дійсно чистого та пасивного покриття. Це надзвичайно важливо для харчових продуктів, напоїв і фармацевтичних застосувань, де будь-яка поверхнева поверхня може стати притулком для бактерій і поставити під загрозу безпеку продукту. Переконайтеся, що виробник має власні можливості електрополірування або має партнерів із сертифікованими фінішними підприємствами.
Забезпечення якості та протоколи тестування
Обов’язкова документація – це ваш основний захист від неякісної продукції. Запитуйте звіти про випробування матеріалів (MTR), сертифікати ISO 9001 і докладні звіти про перевірку розмірів. Заводське приймальне випробування (FAT) має вирішальне значення перед відправкою. Це включає випробування тиском, перевірку допуску на щілини та візуальні перевірки.
Тип тесту
призначення
Критерії прийняття
Позитивна ідентифікація матеріалу (PMI)
Перевіряє точний склад сплаву.
Точно відповідає вказаним MTR.
Перевірка допуску на гніздо
Забезпечує постійну точність відкривання.
У вказаному діапазоні +/- мікрон.
Випробування тиску на згортання/розрив
Перевіряє цілісність конструкції під навантаженням.
Перевищує максимальний робочий перепад тиску.
Вимірювання шорсткості поверхні (Ra).
Підтверджує гладкість для санітарних/проточних потреб.
Відповідає вказаній цільовій кількості мікродюйм/мікрон.
Інспекція проникнення барвника (DPI)
Виявляє дефекти, що розривають поверхню, у зварних швах.
Відсутність видимих ознак розтріскування або пористості.
Типи виробів із клинового дроту та спеціалізація постачальників
Плоскі панелі, циліндри та кошики
Різні геометрії вимагають різних підходів до виготовлення. Плоскі вібраційні грохоти витримують серйозні механічні навантаження та потребують міцних опорних рам і надійного зварювання. Вигнуті або циліндричні центрифужні кошики працюють на високих швидкостях обертання, вимагаючи ідеальної концентричності та динамічного балансування. Ан промислова фільтраційна сітка, розроблена для статичних резервуарів, має суттєво інші конструктивні вимоги, ніж ті, що піддаються безперервній вібрації чи відцентровій силі. Переконайтеся, що виробник має конкретний досвід роботи з необхідною геометрією.
Кошики центрифуги, наприклад, повинні бути динамічно збалансовані, щоб запобігти катастрофічній вібрації при високих швидкостях обертання. Процес виготовлення повинен забезпечити ідеально рівномірний розподіл маси по колу кошика. Для цього потрібна точна прокатка, ретельне розміщення зварних швів і спеціальне обладнання для балансування. Якщо виробник переважно виробляє статичні плоскі панелі, йому, швидше за все, не вистачає досвіду та обладнання для безпечного виробництва високошвидкісних обертових компонентів.
Виробництво клинових дротяних труб
Оцініть можливості у виробництві a труба з клиновим дротом . Ці труби працюють у внутрішній радіальній конфігурації (потік від входу до виходу) або радіальній зовнішній (від потоку до входу). Для ефективного використання V-подібного отвору орієнтація профільного дроту має відповідати напрямку потоку. У конфігураціях 'потік вихід-внутрішній' зазвичай плоска поверхня дроту звернена назовні, тоді як конфігурації потоку 'вхід-назовні' має плоску поверхню, звернену всередину. Виробник повинен акуратно згорнути та зварити дріт у правильній орієнтації, не спотворюючи паз.
Виробничий процес для трубок типу «вхід-вихід» за своєю суттю складніший. Дріт профілю необхідно перевернути і приварити до внутрішньої сторони опорних стрижнів. Це вимагає спеціальних внутрішніх зварювальних оправок і точного контролю, щоб гарантувати, що проріз залишається рівномірним. Оцінюючи постачальника для застосувань внутрішнього потоку, запитайте конкретні відомості про його можливості внутрішнього зварювання та вимагайте зразки, щоб перевірити консистенцію щілини внутрішнього діаметра.
Можливості виробника екрану для колодязів порівняно з промисловою обробкою
Порівняйте великомасштабне виробництво фільтрів для свердловин із вимогами до високої точності промислової обробки. Стандарт Виробник екранів для колодязів часто орієнтується на стандартизовані розміри та базову нержавіючу сталь 304. Нафтохімічна фільтрація, фільтрація харчових продуктів і напоїв або фармацевтична промисловість вимагає високоспеціалізованої техніки, екзотичних сплавів і винятково жорстких допусків. Хоча базова технологія подібна, необхідні протоколи точності та контролю якості значно відрізняються. Переконайтеся, що постачальник спеціалізується на промисловому застосуванні, а не лише на сільськогосподарському чи муніципальному видобутку води.
Екрани для колодязів зазвичай встановлюють один раз і залишають у землі на десятиліття, маючи справу з відносно доброякісними ґрунтовими водами. Промислові екрани піддаються впливу агресивних хімікатів, високих температур і частих циклів очищення. Структурна цілісність і якість матеріалів, необхідні для промислового застосування, на порядок вищі. Не думайте, що компанія, здатна виробляти милі стандартного свердловини, може успішно розробити спеціальний фільтраційний компонент для критичного хімічного процесу.
Компроміси постачальників і міркування ланцюга постачання
Прямий виробник проти постачальника дротяних екранів
Проаналізуйте компроміси безпосередньої роботи з виробником і дистриб’ютором. Прямий Постачальник клинових дротяних екранів , який виробляє власне, забезпечує чудову технічну підтримку, індивідуальні інженерні можливості та пряму відповідальність за якість. Дистриб’ютори можуть пропонувати швидші терміни виконання стандартних запасів, але їм часто не вистачає інженерної глибини, необхідної для складних промислових проблем. Співпраця безпосередньо з фабрикою гарантує, що ваші специфікації будуть зрозумілі та реалізовані без недомовок через посередників.
Коли ви працюєте безпосередньо з виробником, у вас є прямий зв’язок із інженерами, які розробляють ваш екран. Ви можете детально обговорити динаміку течії, вибір матеріалу та конструктивні розрахунки. Розповсюджувачі часто діють як бар’єр, передаючи повідомлення вперед і назад і збільшуючи ризик втрати критичних технічних деталей під час перекладу. Для індивідуального промислового застосування безпосереднє залучення фабрики є важливим для успіху.
Попередні інструменти проти довгострокової довговічності
Інвестиції в більш товсті опорні стрижні, преміальні сплави та передову обробку поверхні забезпечують значну довговічність. Більш товсті профілі протистоять деформації під впливом стрибків тиску. Преміальні сплави запобігають поломкам, спричиненим корозією. Хоча спочатку стандартних матеріалів може здатися достатнім, практична реальність промислової фільтрації часто швидко виявляє недоліки. Зосередьтеся на рентабельності інвестицій надійної конструкції, щоб запобігти частій заміні екрана та пов’язаному з цим простою на технічне обслуговування.
Розглянемо вартість однієї незапланованої зупинки великого переробного підприємства. Втрачений дохід від виробництва перевершує початкову ціну придбання фільтрувальної сітки. Вибір дроту з більш важким профілем або сплаву вищого класу може збільшити початкову вартість на частку, але це забезпечує страховий поліс від катастрофічної поломки. Завжди проектуйте для найгіршого сценарію роботи, а не лише для стабільних умов.
Ланцюг поставок і терміни виконання
Оцініть ризики, пов’язані з глобальним постачанням порівняно з внутрішнім виробництвом. Глобальне постачання може спричинити затримки доставки, комунікаційні бар’єри та непослідовний нагляд за якістю. Домашнє або локалізоване виробництво часто забезпечує ретельніший нагляд за забезпеченням якості, легший заводський аудит і швидше вирішення інженерних проблем. Вибираючи виробничого партнера, враховуйте критичний характер графіка вашого проекту та потенційний вплив збоїв у ланцюзі поставок.
Якщо ви вибираєте глобальне джерело, ви повинні застосувати суворі протоколи сторонніх перевірок. Ви не можете покладатися лише на внутрішню документацію виробника щодо якості. Наймайте незалежних інспекторів для перевірки якості матеріалів, випробувань під тиском і підтвердження допусків на розміри перед тим, як екрани будуть упаковані в ящики для міжнародного транспортування. Вартість виявлення виробничого дефекту після того, як продукт перетнув океан, просто занадто висока.
Ризики впровадження та стратегії пом'якшення
Ризик: засмічення та засліплення
Засмічення та засліплення зупиняють виробництво та вимагають негайного обслуговування. Щоб пом’якшити наслідки, необхідно перевірити здатність виробника виробляти справжні V-подібні прорізи з гострими, чітко окресленими краями. Забезпечте сувору рівномірність дроту по всій довжині екрана. Обов’язкова обробка поверхні, наприклад електрополірування, яка зменшує тертя та запобігає прилипанню частинок до поверхні дроту.
Ризик: Порушення конструкції під тиском
Порушення конструкції під високим перепадом тиску призводить до катастрофічного пошкодження системи. Пом’якшення наслідків передбачає необхідність проведення детальних інженерних розрахунків міцності на згортання та розрив перед виготовленням. Переконайтеся, що відстань між опорними стрижнями оптимізовано для конкретного перепаду тиску. Не покладайтеся на загальні значення тиску; розрахунки попиту на основі ваших точних розмірів екрана та умов експлуатації.
Ризик: проблеми з підключенням і встановленням
Неправильне встановлення спричиняє витоки, байпаси та затримки встановлення. Щоб пом’якшити наслідки, необхідно встановлювати суворі допуски на розміри для всіх типів з’єднань. Перед початком повномасштабного виробництва надішліть запит на затвердження 3D-моделей CAD або прототипів. Переконайтеся, що виробник використовує точну механічну обробку для всіх фланців, різьби та нестандартних фітингів, щоб забезпечити безперебійну інтеграцію з наявними трубопроводами та резервуарами.
Висновок
Вибір виробника клинового дротяного екрану є важливим інженерним рішенням, а не просто звичайним процесом закупівель. Операційний успіх повністю залежить від точності перевірки, якості матеріалів, майстерності персоналу та цілісності зварних швів. Суворий процес оцінки відокремлює здібних партнерів з розробки та стандартних постачальників товарів. Звужте свій короткий список до виробників, які надають прозорі технічні дані, перевірені сертифікати матеріалів і підтверджену історію у вашому конкретному промисловому застосуванні.
Зверніться за технічними консультаціями до команд інженерів виробників, які увійшли до короткого списку, щоб обговорити вашу конкретну динаміку потоку.
Надішліть свої попередні креслення CAD або специфікації процесу для їх перевірки та попросіть детальні пропозиції щодо виготовлення.
Вимагайте зразків звітів про допуски та анонімних звітів про випробування матеріалів (MTR) із минулих проектів, щоб перевірити їхні заяви щодо гарантії якості.
Заплануйте перевірку заводу або віртуальну екскурсію, щоб безпосередньо оглянути їхнє зварювальне обладнання з ЧПУ та лабораторії контролю якості.
FAQ
Питання: Який стандартний допуск на прорізи для високоякісного клинового дротяного екрану?
A: Стандартні промислові допуски зазвичай коливаються від +/- 0,05 мм до +/- 0,02 мм. Точний допуск залежить від вимог застосування та конкретних інструментальних можливостей виробника. Високоточні програми вимагають більш жорсткого кінця цього спектру.
Питання: як перевірити клас матеріалу, наданий постачальником клинового дроту?
A: Ви повинні вимагати сертифіковані звіти про випробування матеріалів (MTR) від комбінату, який виробляв сиру сталь. Крім того, вимагайте тестування позитивної ідентифікації матеріалу (PMI) на готовому екрані, щоб гарантувати, що сплав відповідає специфікації.
Питання: Яка різниця між трубами з клиноподібним дротяним екраном «від потоку до вихідного» та «від потоку до входу»?
В: Це стосується орієнтації V-подібного дроту. Потік-вихід має плоску поверхню дроту на зовнішній стороні, фільтруючи рідину, коли вона потрапляє в трубку. Потік всередину поміщає плоску поверхню всередину, фільтруючи рідину на виході. Ця орієнтація є критичною для ефективної зворотної промивки.
Питання: Чи може виробник сит для свердловин виготовляти сита для хімічної обробки?
Відповідь: Хоча базова технологія клинового дроту подібна, хімічна обробка вимагає значно суворіших допусків, спеціальних екзотичних сплавів і складної індивідуальної розробки. Виробникам стандартних водяних сіток часто не вистачає точного обладнання та металургійного досвіду, необхідних для цих складних промислових застосувань.
Питання: Чому електрополірування рекомендується для дротяного екрану з нержавіючої сталі?
A: Електрополірування видаляє мікроскопічні забруднення поверхні та створює однорідне, гладке покриття. Цей процес значно покращує стійкість до корозії, зменшує тертя та запобігає прилипанню частинок і біологічних речовин до екрану, тим самим пом’якшуючи засмічення та біологічне забруднення.
З: Як відстань між опорними стрижнями впливає на сітку промислової фільтрації?
A: Відстань між опорними стрижнями безпосередньо визначає структурну міцність екрана. Збільшене відстань між стрижнями збільшує показники тиску розриву та згортання, дозволяючи екрану витримувати більший перепад тиску. Однак більш щільний відстань між стрижнями трохи зменшує загальну відкриту площу, що вимагає точного технічного балансу.
Ми є фабрикою, що спеціалізується на виробництві високоякісних клинових дротяних екранів. Ми можемо виконати замовлення різних розмірів на клинові екрани.