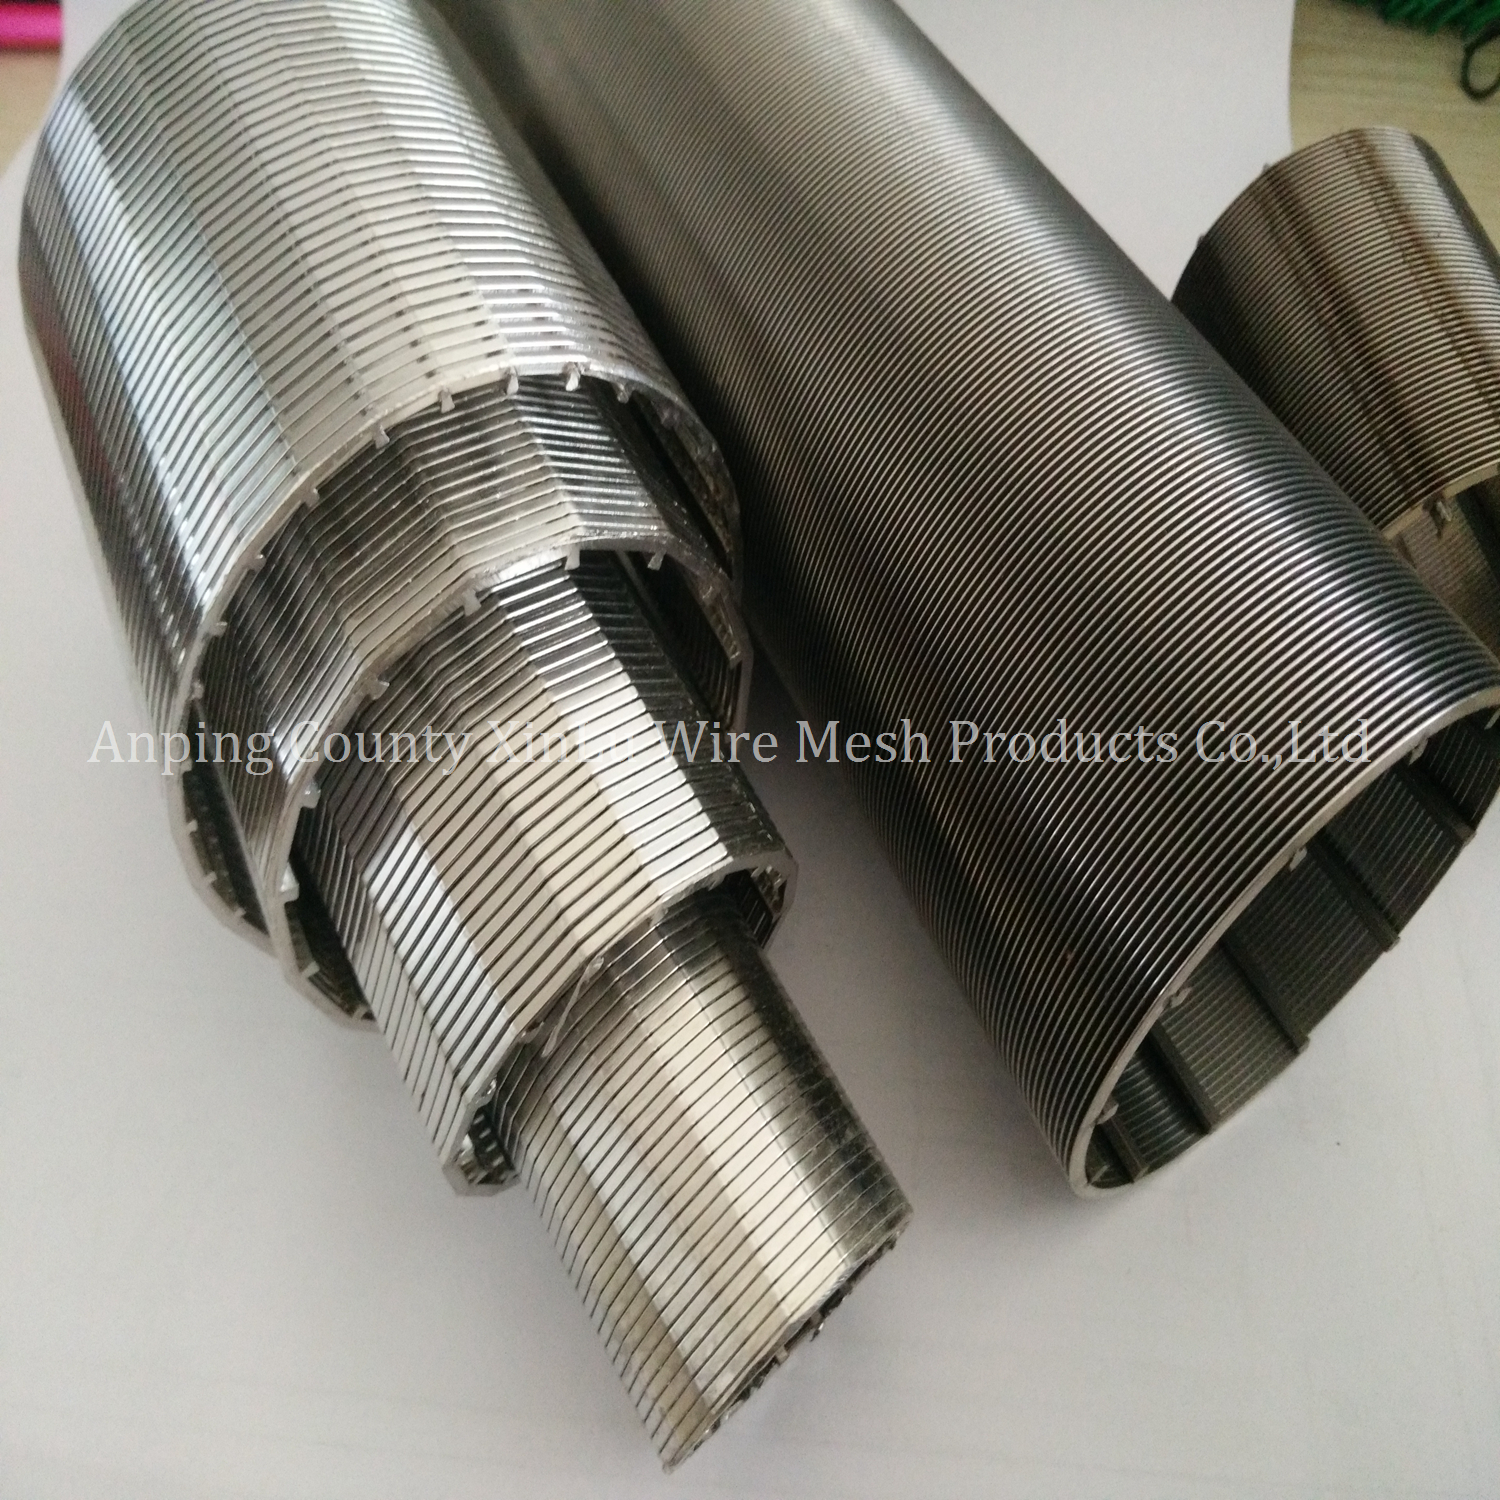
Industriel filtreringsfejl medfører utroligt store indsatser. Substandardskærme fører hurtigt til katastrofale trykfald, for tidlig tilstopning og alvorlig uplanlagt nedetid. Når en kritisk proces stopper på grund af medieblænding eller strukturelt sammenbrud, er den operationelle påvirkning øjeblikkelig og alvorlig. At skelne mellem en ægte ingeniør-fokuseret Wedge Wire Screen Producent og en standardvareforhandler er ofte vanskelig. Specifikationer på overfladeniveau maskerer ofte dårlig svejseintegritet, inkonsekvent trådensartethed og fluktuerende spaltetolerancer. Ingeniører kan ikke stole på grundlæggende datablade alene.
Du har brug for en pålidelig teknisk evalueringsramme for at undersøge potentielle produktionspartnere. Denne ramme skal analysere fabrikationsevner, materialeekspertise, arbejdsstyrkens håndværk og kvalitetssikringsprotokoller. At vælge den rigtige partner sikrer, at dine filtreringssystemer fungerer med maksimal effektivitet under krævende forhold. Denne vejledning giver de nøjagtige kriterier, der kræves for at evaluere leverandører og sikre højtydende filtreringskomponenter til dine specifikke industrielle applikationer.
Præcision er ikke-omsættelig: Kontinuerlig spalteensartethed og streng fysisk konsistens i profiltråden dikterer effektiviteten af enhver industriel filtreringsskærm; afvigelser fører til blænding og reduceret gennemløb.
Materialevalg driver lang levetid: Den rigtige partner vil guide dig forbi standard 304/316L rustfrit stål til specialiserede legeringer, når driftsmiljøer kræver høj korrosions- eller temperaturbestandighed.
Tilpasningsmuligheder betyder noget: Hyldeløsninger optimerer sjældent kompleks flowdynamik. Prioriter producenter, der er i stand til at konstruere tilpassede profiler, støttestænger og specifikke forbindelsestyper.
Definition af dine industrielle filtreringsskærmkrav
Ansøgningsspecifikke succeskriterier
Før du kontakter en leverandør, skal du definere de præcise succeskriterier for din ansøgning. Begynd med at beregne det nødvendige åbne areal, målstrømningshastigheder og acceptable trykfald. Disse målinger dikterer den grundlæggende geometri på din skærm. Specifikke krav til partikelretention har direkte indflydelse på spaltestørrelsen og profiltrådsgeometrien. En højviskos væske kræver en anden trådprofil end en gasstrøm med høj hastighed. Den V-formede profil af kiletråd forhindrer partikelindfangning ved at udvide sig indad, hvilket tillader underdimensionerede partikler at passere igennem uden at blænde overfladen. Sammenlign dette med standard trådnet eller perforerede plader, som fanger partikler i deres ensartede åbninger. Den tekniske investering i kiletråd er berettiget af dens selvrensende natur og høje flowkapacitet i applikationer, der ikke tilstopper.
For nøjagtigt at bestemme dine behov skal du evaluere væskedynamikken i dit specifikke system. Overvej Reynolds-tallet for dit flow for at forstå, om du har at gøre med laminære eller turbulente forhold. Turbulente strømninger kræver ofte tungere profiltråde for at modstå det konstante kinetiske energibombardement. Ydermere vil væskens vægtfylde og viskositet diktere den nødvendige procentdel af åbent areal for at opretholde den ønskede strømningshastighed uden at overskride det maksimalt tilladte trykfald. En korrekt konstrueret skærm balancerer partikelretention med hydraulisk effektivitet, hvilket sikrer, at pumpesystemerne ikke overbelastes, og at processen opretholder en stabil tilstand.
Driftsmiljø og materialekrav
Driftsmiljøet dikterer materialevalg og strukturelt design. Kemisk eksponering, ekstreme temperaturer og slibende medier nedbryder hurtigt standardmaterialer. Du skal dokumentere din procesvæskes pH-niveauer, kloridkoncentrationer og maksimale driftstemperaturer. Etabler basiskravene for strukturel integritet under varierende differenstryk. Højtryksmiljøer kræver tykkere støttestænger og tættere stangafstand for at forhindre sammenbrud. Slibende slam kræver hærdede legeringer for at modstå slid. Undladelse af at tage højde for disse miljømæssige stressfaktorer fører til for tidlig skærmfejl og procesforurening.
For eksempel i petrokemiske raffineringsapplikationer udsættes skærme ofte for stærkt ætsende sur gas eller aggressive kulbrinteblandinger ved forhøjede temperaturer. I disse scenarier vil standard austenitisk rustfrit stål hurtigt bukke under for chloridspændingskorrosionsrevner. Du skal specificere materialer, der tilbyder ækvivalenttal med høj pitting-resistens (PREN). Tilsvarende kræver den slibende natur af opslæmningen ved mineralbearbejdning profiltråde med høj overfladehårdhed for at forhindre hurtig slid og efterfølgende udvidelse af spalteåbningerne, hvilket ville kompromittere partikelretention.
Kerneegenskaber at se efter hos en producent af kiletrådsskærm
Præcisionsteknik og trådensartethed
Evaluer en producents værktøj og maskineri for at sikre, at de kan opretholde kontinuerlig spaltekonsistens. Avancerede CNC-svejsemaskiner og automatiserede indekseringssystemer er obligatoriske for snævre tolerancer. Fremhæv det kritiske behov for fysisk konsistens og ensartethed i selve profiltråden før svejsning. Variationer i trådbredde eller -vinkel kompromitterer direkte den endelige slids-tolerance. Hvis ledningen varierer med selv en brøkdel af en millimeter, vil den resulterende spalte fange partikler og forårsage lokal blændelse. Spørg potentielle partnere, hvordan de overvåger og kontrollerer tråddimensioner under tegne- og rulleprocesserne.
Tegning og rulning af profiltråden er en metallurgisk kunstform. Matricerne, der bruges til at forme tråden, skal vedligeholdes omhyggeligt. Efterhånden som matricer slides ned over tid, kan trådprofilen ændre sig subtilt, hvilket fører til uoverensstemmelser i den endelige skærm. En top-tier producent vil have strenge kvalitetskontrolprotokoller for matriceinspektion og udskiftning. De vil også bruge lasermikrometre til løbende at overvåge tråddimensionerne, mens den produceres, og sikre, at kun helt ensartet tråd føres ind i svejsemaskinerne.
Avanceret materialeekspertise
Indkøb af høj kvalitet rustfrit stål kiletrådsskærm er standard, men verificerbare materialekvaliteter er afgørende. Anmod om dokumentation, der beviser oprindelsen og sammensætningen af deres råvarer. Vurder endvidere producentens evne til at arbejde med eksotiske legeringer. Aggressive miljøer kræver ofte duplex rustfrit stål, Hastelloy, Titanium eller Monel. Svejsning af disse avancerede legeringer kræver specifik ekspertise og kontrollerede miljøer for at forhindre forurening og opretholde korrosionsbestandighed. En dygtig producent vil have dokumenterede svejseprocedurer for disse specialiserede materialer.
At arbejde med eksotiske legeringer er ikke blot et spørgsmål om at skifte trådspolerne ud. Materialer som titan kræver afskærmning af inert gas under svejsning for at forhindre atmosfærisk forurening og skørhed. Duplex rustfrit stål kræver præcis kontrol af varmetilførsel og kølehastigheder for at opretholde den korrekte balance mellem austenit- og ferritfaser, hvilket er afgørende for deres korrosionsbestandighed og mekaniske styrke. Du skal verificere, at producenten har den metallurgiske viden og det specialiserede udstyr, der er nødvendigt for at behandle disse avancerede materialer korrekt.
Custom Wedge Wire Screen Fabrication
Evaluer kapaciteten til skræddersyet ingeniørarbejde. Industrielle applikationer passer sjældent til standarddimensioner. Du har brug for en partner, der er i stand til at producere en tilpasset kiletrådsskærm med specifikke diametre, længder og ikke-standard slidsstørrelser. Diskuter vigtigheden af tilpassede endebeslag. Angivelse af nøjagtige forbindelsesstørrelser og -typer sikrer problemfri integration i din eksisterende infrastruktur. Uanset om du har brug for NPT-gevind, ANSI-flanger eller sanitære tri-klemmer, skal producenten demonstrere evnen til at bearbejde og svejse disse fittings med absolut præcision.
Integrationen af tilpassede fittings er ofte, hvor mindre producenter fejler. Svejsningen af en tung ANSI-flange til en relativt tyndvægget skærmcylinder kræver enestående dygtighed for at forhindre forvrængning og bevare koncentriciteten. Hvis flangen er svejset ud af firkant, vil skærmen ikke tætne ordentligt i huset, hvilket fører til væskebypass og proceskontamination. Kræv at se eksempler på deres specialfremstillingsarbejde og forhør om deres dimensionelle inspektionsprocedurer for færdige samlinger.
Evaluering af produktionskvalitet og fremstillingsstandarder
Svejseintegritet og strukturel styrke
Skæringssvejsningen mellem profiltråden og støttestangen er det mest kritiske strukturelle element på skærmen. Dette enkelt kontaktpunkt skal modstå enorme forskydningskræfter og differenstryk. Vurder svejsegennemtrængningsdybden og de metoder, der bruges til at forhindre sårbarheder i varmepåvirket zone (HAZ). Overdreven varmetilførsel under svejsning ændrer det rustfri ståls metallurgiske egenskaber, hvilket reducerer korrosionsbestandigheden og forårsager skørhed. En dygtig producent anvender præcise modstandssvejseteknikker for at sikre dyb penetration uden at gå på kompromis med det omgivende materiale.
Modstandssvejsning er den foretrukne metode til kiletrådsskærme, fordi det giver mulighed for stærkt lokaliseret varmetilførsel og hurtig afkøling. Dette minimerer størrelsen af HAZ og bevarer ledningens mekaniske egenskaber. Svejseparametrene – strøm, spænding og tryk – skal dog kalibreres perfekt til den specifikke trådstørrelse og materialekvalitet. Spørg producenten om deres svejsekvalifikationsprocedurer, og hvordan de verificerer styrken af skæringssvejsningerne på produktionsbasis.
Arbejdsstyrkens ekspertise og håndværk
Vurder kvalifikationerne hos ingeniør- og fabrikationsholdene. Se efter avancerede udstyrsdriftsfærdigheder og certificerede svejsere. Certificeringer såsom ASME Section IX viser en forpligtelse til strenge svejsestandarder. Erfarne metallurger i personalet er uvurderlige til at forstå kompleks flowdynamik og anbefale passende legeringer. Håndværk er vigtigt i specialfremstilling. Evnen til at rulle, forme og svejse komplekse geometrier uden at forvrænge spalteåbningerne kræver mange års specialiseret erfaring.
Det menneskelige element i fremstillingen kan ikke overvurderes. Selv med automatiseret CNC-udstyr kræves der dygtige operatører til at opsætte maskinerne, overvåge processen og foretage mikrojusteringer for at opretholde tolerancer. Ved specialfremstilling er tilpasningen og hæftningssvejsningen af komplekse samlinger helt afhængig af den rumlige bevidsthed og den manuelle fingerfærdighed hos fabrikanten. Når du auditerer en potentiel leverandør, skal du være opmærksom på ansættelsesforholdet og uddannelsen af deres personale på butiksgulvet.
Overfladebehandling og -behandling
Overfladefinish påvirker direkte ydeevne og levetid. Diskuter rollen af elektropolering, passivering og mekanisk polering. Disse behandlinger reducerer friktion, forhindrer bakterievækst og afbøder lokal korrosion. Elektropolering fjerner overfladeforurening og skaber et kromrigt passivt lag. En ensartet overfladefinish på tværs af hele skærmen forhindrer mikroafskrabninger, der fører til tilstopning. I sanitære applikationer er en specifik Ra (Roughness Average)-værdi ofte påbudt, og producenten skal have evnen til at opnå og verificere denne finish.
Mekanisk polering kan opnå en glat overflade, men den folder ofte materiale hen over mikroskopiske gruber og fanger forurenende stoffer. Elektropolering opløser på den anden side de mikroskopiske toppe på metaloverfladen, hvilket resulterer i en virkelig ren og passiv finish. Dette er absolut kritisk i fødevarer, drikkevarer og farmaceutiske applikationer, hvor enhver overfladefejl kan rumme bakterier og kompromittere produktsikkerheden. Sørg for, at producenten har interne elektropoleringskapaciteter eller partnere med certificerede efterbehandlingsfaciliteter.
Kvalitetssikring og testprotokoller
Obligatorisk dokumentation er dit primære forsvar mod substandard produkter. Anmod om materialetestrapporter (MTR'er), ISO 9001-certificeringer og omfattende dimensionsinspektionsrapporter. Fabriksaccepttest (FAT) er afgørende før forsendelse. Dette inkluderer trykprøvning, slottoleranceverifikation og visuelle inspektioner.
Test Type
Formål
Acceptkriterier
Positiv Material Identification (PMI)
Verificerer den nøjagtige legeringssammensætning.
Matcher nøjagtigt specificerede MTR'er.
Slot Tolerance Verifikation
Sikrer kontinuerlig åbningsnøjagtighed.
Inden for specificeret +/- mikron område.
Kollaps/Brængtrykstest
Validerer strukturel integritet under belastning.
Overstiger det maksimale driftsdifferenstryk.
Måling af overfladeruhed (Ra).
Bekræfter glathed til sanitære/flowbehov.
Opfylder specificeret mikro-tommer/mikron-mål.
Dye Penetrant Inspection (DPI)
Registrerer overfladebrudsfejl i svejsninger.
Ingen synlige tegn på revner eller porøsitet.
Typer af kiletrådsprodukter og leverandørspecialiseringer
Flade paneler, cylindre og kurve
Forskellige geometrier kræver forskellige fremstillingsmetoder. Flade vibrerende skærme tåler alvorlige mekaniske belastninger og kræver kraftige støtterammer og robust svejsning. Buede eller cylindriske centrifugekurve arbejder under høje rotationshastigheder, hvilket kræver perfekt koncentricitet og dynamisk balancering. An industriel filtreringsskærm designet til en statisk beholder har vidt forskellige strukturelle krav end en, der udsættes for kontinuerlige vibrationer eller centrifugalkraft. Sørg for, at producenten har specifik erfaring med din nødvendige geometri.
Centrifugekurve skal for eksempel være dynamisk afbalanceret for at forhindre katastrofale vibrationer ved høje rotationshastigheder. Fremstillingsprocessen skal sikre, at massen fordeles perfekt jævnt rundt om kurvens omkreds. Dette kræver præcisionsrulning, omhyggelig svejseplacering og specialiseret balanceringsudstyr. Hvis en producent primært producerer statiske flade paneler, mangler de sandsynligvis ekspertise og udstyr til at producere højhastigheds roterende komponenter sikkert.
Wedge Wire Screen Tube Produktion
Evaluer evner til at producere en kile wire skærmrør . Disse rør fungerer i enten radial intern (flow ind-til-ud) eller radial ekstern (flow ud-til-ind) konfigurationer. Orienteringen af profiltråden skal passe til strømningsretningen for at udnytte den V-formede slids effektivt. Flow ud-til-ind-konfigurationer har typisk den flade overflade af tråden, der vender udad, mens flow-ind-til-ud-konfigurationer har den flade overflade, der vender indad. Producenten skal rulle og svejse tråden nøjagtigt i den korrekte retning uden at forvrænge slidsen.
Fremstillingsprocessen for flow-ind-til-ud-rør er i sagens natur mere kompleks. Profiltråden skal vendes om og svejses på indersiden af støttestængerne. Dette kræver specialiserede interne svejsedorne og præcis kontrol for at sikre, at slidsen forbliver ensartet. Når du vurderer en leverandør for interne flow-applikationer, skal du bede om specifikke detaljer om deres interne svejsekapacitet og anmode om prøver for at verificere spaltekonsistensen på den indvendige diameter.
Vandbrøndskærmsproducentens muligheder vs. industriel behandling
Kontrast højvolumenproduktionen af vandbrøndskærme med højpræcisionskravene fra industriel behandling. En standard vandbrøndskærmsproducent fokuserer ofte på standardiserede dimensioner og grundlæggende 304 rustfrit stål. Petrokemisk filtrering, mad og drikkevarer eller farmaceutisk filtrering kræver meget tilpasset teknik, eksotiske legeringer og usædvanligt snævre tolerancer. Mens den grundlæggende teknologi er ens, er de nødvendige præcisions- og kvalitetskontrolprotokoller meget forskellige. Bekræft, at leverandøren er specialiseret i industrielle applikationer, ikke kun landbrugs- eller kommunal vandudvinding.
Vandbrøndskærme installeres typisk én gang og efterlades i jorden i årtier og håndterer relativt godartet grundvand. Industrielle skærme udsættes for aggressive kemikalier, høje temperaturer og hyppige rengøringscyklusser. Den strukturelle integritet og materialekvalitet, der kræves til industrielle applikationer, er en størrelsesorden højere. Antag ikke, at en virksomhed, der er i stand til at producere miles af standard brøndskærm, med succes kan konstruere en tilpasset filtreringskomponent til en kritisk kemisk proces.
Leverandørafvejninger og forsyningskædeovervejelser
Direkte producent vs. leverandør af Wedge Wire Screen
Analyser afvejningen ved at arbejde direkte med en producent versus en distributør. En direkte leverandør af kiletrådsskærme , der fremstiller internt, giver overlegen teknisk support, brugerdefinerede tekniske kapaciteter og direkte ansvarlighed for kvalitet. Distributører kan tilbyde hurtigere leveringstider for standardlagervarer, men mangler ofte den tekniske dybde, der kræves til komplekse industrielle problemer. At arbejde direkte med fabrikken sikrer, at dine specifikationer bliver forstået og implementeret uden fejlkommunikation gennem en mellemmand.
Når du arbejder direkte med producenten, har du en direkte kommunikationslinje til ingeniørerne, der designer din skærm. Du kan diskutere flowdynamik, materialevalg og strukturelle beregninger i detaljer. Distributører fungerer ofte som en barriere, sender beskeder frem og tilbage og øger risikoen for, at kritiske tekniske detaljer går tabt i oversættelsen. For brugerdefinerede industrielle applikationer er direkte fabriksinddragelse afgørende for succes.
Forhåndsværktøj vs. langtidsholdbarhed
Investering i tykkere støttestænger, førsteklasses legeringer og avancerede overfladebehandlinger giver betydelig langtidsholdbarhed. Tykkere profiler modstår deformation under trykspidser. Førsteklasses legeringer forhindrer korrosions-inducerede fejl. Selvom standardmaterialer umiddelbart kan virke tilstrækkelige, afslører den operationelle virkelighed ved industriel filtrering ofte svagheder hurtigt. Fokuser på det strukturelle ROI af robust konstruktion for at forhindre hyppige skærmudskiftninger og den tilhørende vedligeholdelsesnedetid.
Overvej omkostningerne ved en enkelt uplanlagt nedlukning i en større forarbejdningsfacilitet. Den tabte produktionsindtægt dværger den oprindelige købspris for filtreringsskærmen. Angivelse af en tungere profiltråd eller en legering af højere kvalitet kan øge de forudgående omkostninger med en brøkdel, men det giver en forsikring mod katastrofale fejl. Udvikler altid det værst tænkelige driftsscenarie, ikke kun steady-state-forholdene.
Supply Chain og Lead Times
Evaluer risiciene forbundet med global sourcing versus indenlandsk produktion. Global sourcing kan introducere forsendelsesforsinkelser, kommunikationsbarrierer og inkonsekvent kvalitetstilsyn. Indenlandsk eller lokal produktion giver ofte strammere QA-tilsyn, lettere fabriksrevisioner og hurtigere løsning af tekniske problemer. Overvej den kritiske karakter af dit projekts tidslinje og den potentielle indvirkning af forsyningskædeforstyrrelser, når du vælger en produktionspartner.
Hvis du vælger at købe globalt, skal du implementere strenge tredjepartsinspektionsprotokoller. Du kan ikke udelukkende stole på producentens interne QA-dokumentation. Hyr uafhængige inspektører til at verificere materialekvaliteter, vidne til trykprøver og bekræfte dimensionelle tolerancer, før skærmene bliver kasseret til international forsendelse. Omkostningerne ved at opdage en fabrikationsfejl, efter at produktet har krydset havet, er simpelthen for høje.
Implementeringsrisici og afbødningsstrategier
Risiko: Tilstopning og blindning
Tilstopning og afblænding standser produktionen og kræver øjeblikkelig vedligeholdelse. Afbødning kræver at verificere producentens evne til at producere ægte V-formede slidser med skarpe, veldefinerede kanter. Sørg for streng trådens ensartethed i hele skærmens længde. Påbudt overfladebehandlinger, såsom elektropolering, der reducerer friktionen og forhindrer partikler i at klæbe til trådoverfladen.
Risiko: Strukturelt svigt under pres
Strukturelt svigt under højt differenstryk fører til katastrofal systemskade. Afbødning indebærer at kræve detaljerede tekniske beregninger for kollaps og sprængstyrke før fremstilling. Sørg for, at støttestangsafstanden er optimeret til dit specifikke differenstryk. Stol ikke på generiske trykklassificeringer; efterspørgselsberegninger baseret på dine nøjagtige skærmdimensioner og driftsforhold.
Risiko: Tilslutnings- og monteringsproblemer
Forkert montering forårsager utætheder, omløb og installationsforsinkelser. Afbødning kræver strenge dimensionstolerancer for alle forbindelsestyper. Anmod om 3D CAD-modeller eller prototypegodkendelser, før fuldskalaproduktion begynder. Bekræft, at producenten bruger præcisionsbearbejdning til alle flanger, gevind og tilpassede fittings for at sikre sømløs integration med dine eksisterende rør og beholdere.
Konklusion
At vælge en producent af kiletrådsskærme er en kritisk ingeniørbeslutning, ikke blot en rutinemæssig indkøbsøvelse. Operationel succes afhænger udelukkende af kontrolpræcision, materialekvalitet, arbejdsstyrkens håndværk og svejseintegritet. En streng evalueringsproces adskiller dygtige ingeniørpartnere fra standardvareleverandører. Begræns din shortliste til producenter, der leverer gennemsigtige tekniske data, verificerbare materialecertificeringer og en dokumenteret track record i din specifikke industrielle applikation.
Anmod om tekniske konsultationer med ingeniørholdene fra dine udvalgte producenter for at diskutere din specifikke flowdynamik.
Indsend dine foreløbige CAD-tegninger eller processpecifikationer til gennemgang og bed om detaljerede fremstillingsforslag.
Kræv prøvetolerancerapporter og anonymiserede materialetestrapporter (MTR'er) fra tidligere projekter for at verificere deres kvalitetssikringskrav.
Planlæg en fabriksaudit eller virtuel rundvisning for at inspicere deres CNC-svejseudstyr og kvalitetskontrollaboratorier direkte.
FAQ
Spørgsmål: Hvad er standardslidstolerancen for en højkvalitets kiletrådsskærm?
A: Standard industritolerancer spænder typisk fra +/- 0,05 mm til +/- 0,02 mm. Den nøjagtige tolerance afhænger af anvendelseskravene og producentens specifikke værktøjskapacitet. Højpræcisionsapplikationer kræver den snævrere ende af dette spektrum.
Spørgsmål: Hvordan verificerer jeg materialekvaliteten leveret af en leverandør af kiletrådsskærme?
A: Du skal anmode om certificerede materialetestrapporter (MTR'er) fra den mølle, der producerede råstålet. Kræv desuden positiv materialeidentifikation (PMI) test på den færdige skærm for at sikre, at legeringen matcher specifikationen.
Q: Hvad er forskellen mellem flow-in-to-out og flow-out-to-in wedge wire skærmrør?
A: Dette refererer til orienteringen af V-tråden. Flow-out-to-in har den flade trådoverflade på ydersiden, og filtrerer væsken, når den kommer ind i røret. Flow-in-to-out placerer den flade overflade indeni og filtrerer væsken, når den kommer ud. Denne orientering er afgørende for effektiv tilbageskylning.
Q: Kan en producent af vandbrøndskærme producere skærme til kemisk behandling?
A: Mens den grundlæggende kiletrådsteknologi er ens, kræver kemisk bearbejdning væsentligt strammere tolerancer, specialiserede eksotiske legeringer og kompleks specialfremstilling. Standardvandbrøndskærme mangler ofte det præcisionsudstyr og den metallurgiske ekspertise, der kræves til disse krævende industrielle applikationer.
Spørgsmål: Hvorfor anbefales elektropolering til en skærm med kile i rustfrit stål?
A: Elektropolering fjerner mikroskopiske overfladeforurenende stoffer og skaber en meget ensartet, glat finish. Denne proces forbedrer korrosionsbestandigheden markant, reducerer friktionen og forhindrer partikler og biologisk materiale i at klæbe til skærmen, hvorved tilstopning og biobegroning afbødes.
Q: Hvordan påvirker støttestangsafstanden en industriel filtreringsskærm?
A: Støtteafstanden dikterer direkte skærmens strukturelle styrke. Tættere stangafstand øger spræng- og kollapstrykket, hvilket gør det muligt for skærmen at modstå højere differenstryk. Imidlertid reducerer tættere stangafstand lidt det samlede åbne areal, hvilket kræver en præcis ingeniørmæssig balance.
Vi er en fabrik, der er specialiseret i produktion af højkvalitets kiletrådsskærme. Vi er i stand til at opfylde bestillinger af forskellige størrelser til kileskærme.