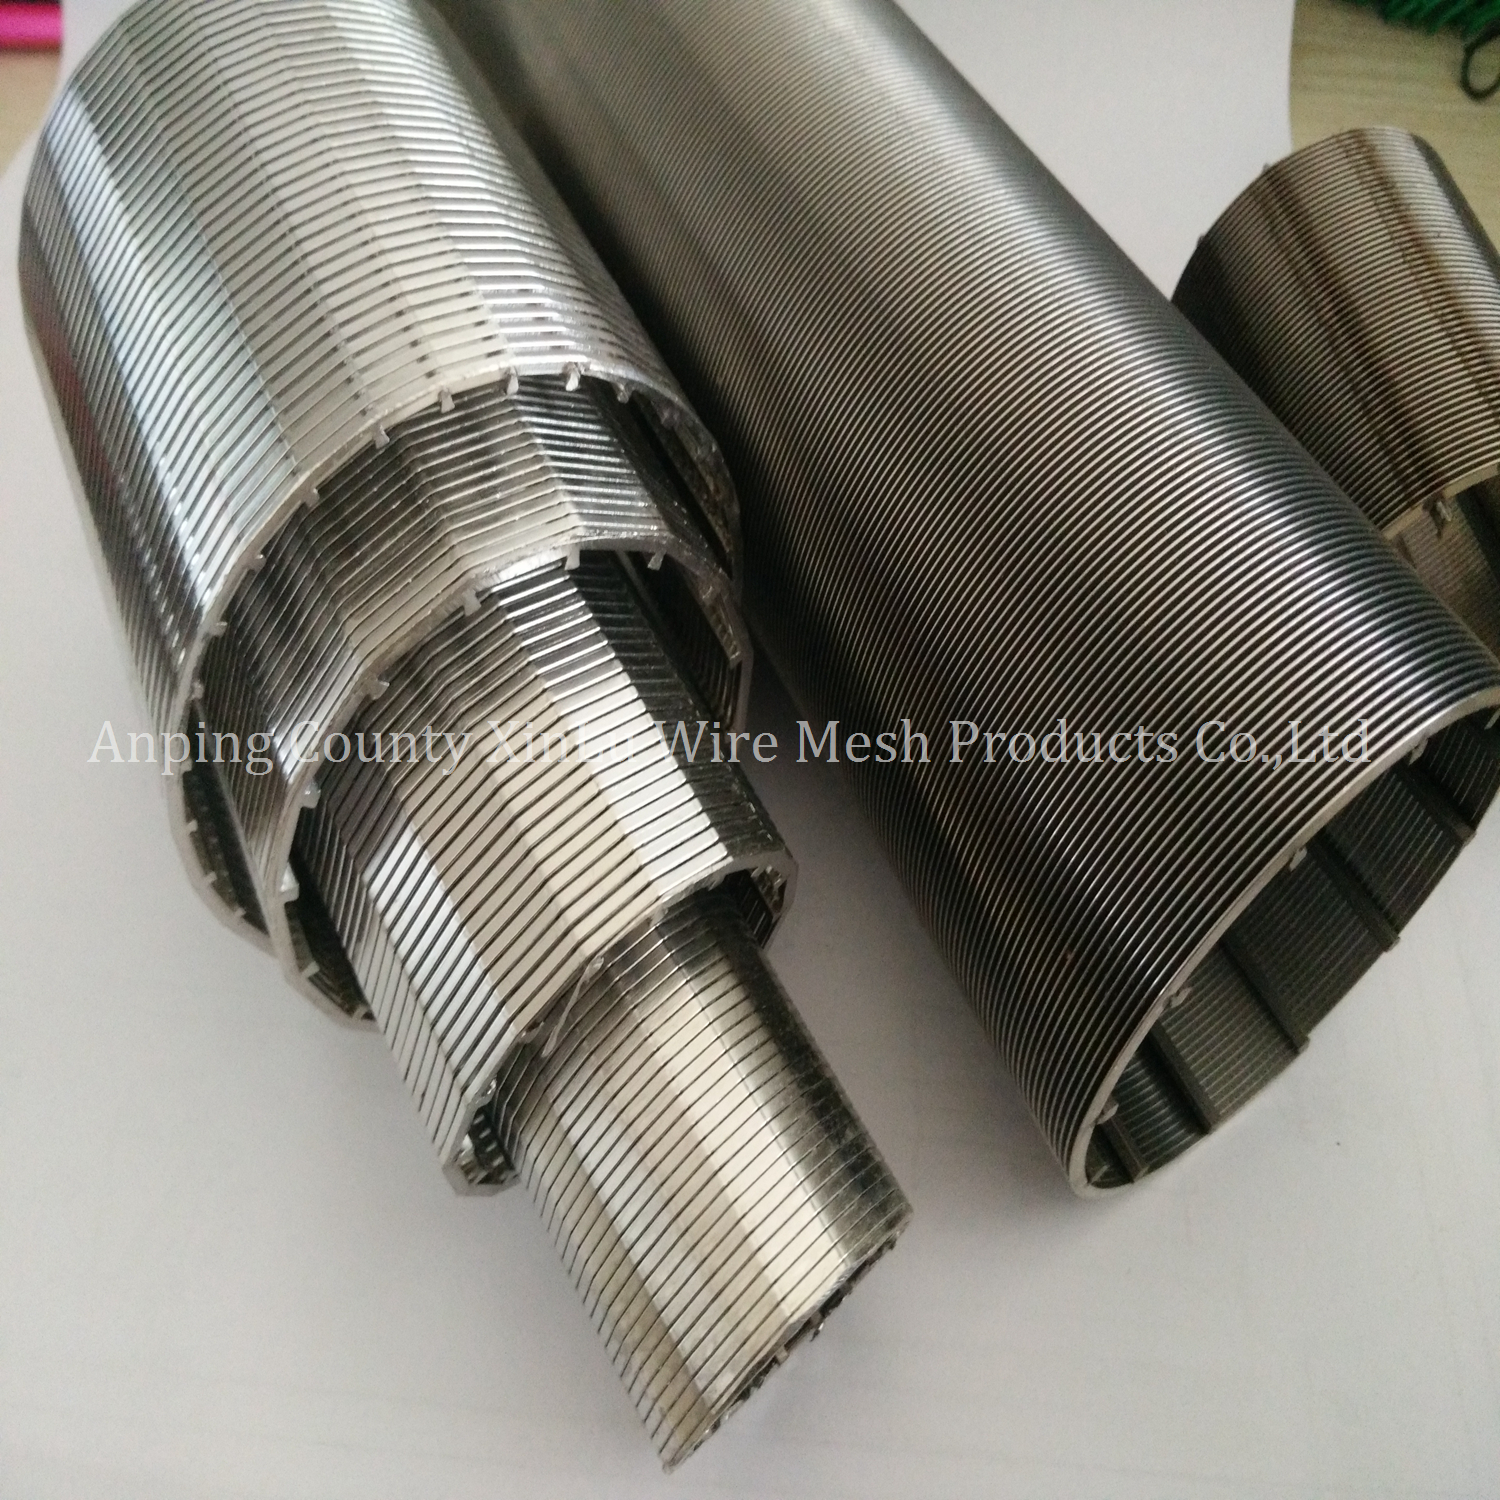
Kegagalan filtrasi industri memiliki risiko yang sangat besar. Layar di bawah standar dengan cepat menyebabkan penurunan tekanan yang sangat besar, penyumbatan dini, dan waktu henti operasional yang parah dan tidak direncanakan. Ketika proses penting terhenti karena kebutaan media atau keruntuhan struktural, dampak operasionalnya akan langsung terasa parah. Membedakan antara yang benar-benar berfokus pada teknik Produsen Layar Kawat Baji dan pengecer komoditas standar seringkali kesulitan. Spesifikasi tingkat permukaan sering kali menutupi integritas las yang buruk, keseragaman kawat yang tidak konsisten, dan toleransi slot yang berfluktuasi. Insinyur tidak bisa hanya mengandalkan lembar data dasar saja.
Anda memerlukan kerangka evaluasi teknis yang andal untuk memeriksa calon mitra manufaktur. Kerangka kerja ini harus menganalisis kemampuan fabrikasi, keahlian material, keahlian tenaga kerja, dan protokol jaminan kualitas. Memilih mitra yang tepat memastikan sistem filtrasi Anda beroperasi pada efisiensi puncak dalam kondisi yang menuntut. Panduan ini memberikan kriteria tepat yang diperlukan untuk mengevaluasi pemasok dan mengamankan komponen filtrasi berkinerja tinggi untuk aplikasi industri spesifik Anda.
Presisi Tidak Dapat Dinegosiasikan: Keseragaman slot yang berkelanjutan dan konsistensi fisik yang ketat dalam kawat profil menentukan efisiensi layar filtrasi industri apa pun; penyimpangan menyebabkan kebutaan dan penurunan throughput.
Pemilihan Material Mendorong Umur Panjang: Mitra yang tepat akan memandu Anda melampaui baja tahan karat standar 304/316L hingga paduan khusus ketika lingkungan pengoperasian menuntut ketahanan terhadap korosi atau suhu yang tinggi.
Kemampuan Kustomisasi Penting: Solusi siap pakai jarang mengoptimalkan dinamika aliran yang kompleks. Prioritaskan produsen yang mampu merekayasa profil khusus, batang penyangga, dan jenis sambungan tertentu.
Menentukan Persyaratan Layar Filtrasi Industri Anda
Kriteria Keberhasilan Khusus Aplikasi
Sebelum menghubungi pemasok mana pun, Anda harus menentukan kriteria keberhasilan yang tepat untuk aplikasi Anda. Mulailah dengan menghitung area terbuka yang diperlukan, laju aliran target, dan penurunan tekanan yang dapat diterima. Metrik ini menentukan geometri dasar layar Anda. Persyaratan retensi partikel tertentu secara langsung mempengaruhi ukuran slot dan geometri kawat profil. Fluida yang sangat kental memerlukan profil kawat yang berbeda dari aliran gas berkecepatan tinggi. Profil kawat baji berbentuk V mencegah terperangkapnya partikel dengan mengembang ke dalam, memungkinkan partikel berukuran kecil melewatinya tanpa membutakan permukaan. Bandingkan ini dengan wire mesh standar atau pelat berlubang, yang menjebak partikel di dalam bukaan seragamnya. Investasi teknik pada kawat baji dibenarkan oleh sifatnya yang dapat membersihkan sendiri dan kapasitas aliran tinggi dalam aplikasi non-penyumbatan.
Untuk menentukan kebutuhan Anda secara akurat, Anda harus mengevaluasi dinamika fluida sistem spesifik Anda. Pertimbangkan bilangan Reynolds aliran Anda untuk memahami apakah Anda menghadapi kondisi laminar atau turbulen. Aliran turbulen sering kali memerlukan kabel profil yang lebih berat untuk menahan pemboman energi kinetik yang konstan. Selain itu, berat jenis dan viskositas fluida akan menentukan persentase area terbuka yang diperlukan untuk mempertahankan laju aliran yang diinginkan tanpa melebihi penurunan tekanan maksimum yang diijinkan. Layar yang dirancang dengan baik menyeimbangkan retensi partikel dengan efisiensi hidraulik, memastikan bahwa sistem pompa tidak bekerja terlalu keras dan proses tetap stabil.
Lingkungan Operasi dan Permintaan Material
Lingkungan pengoperasian menentukan pemilihan material dan desain struktural. Paparan bahan kimia, suhu ekstrem, dan media abrasif dengan cepat menurunkan kualitas bahan standar. Anda harus mendokumentasikan tingkat pH, konsentrasi klorida, dan suhu pengoperasian maksimum cairan proses Anda. Tetapkan persyaratan dasar untuk integritas struktural di bawah tekanan diferensial yang bervariasi. Lingkungan bertekanan tinggi memerlukan batang penyangga yang lebih tebal dan jarak batang yang lebih dekat untuk mencegah keruntuhan. Bubur abrasif memerlukan paduan yang diperkeras agar tahan terhadap keausan. Kegagalan untuk memperhitungkan penyebab tekanan lingkungan ini menyebabkan kegagalan penyaringan dini dan kontaminasi proses.
Misalnya, dalam aplikasi penyulingan petrokimia, saringan sering kali terkena gas asam yang sangat korosif atau campuran hidrokarbon agresif pada suhu tinggi. Dalam skenario ini, baja tahan karat austenitik standar akan dengan cepat mengalami retak korosi tegangan klorida. Anda harus menentukan material yang menawarkan angka setara resistensi lubang tinggi (PREN). Demikian pula, dalam pemrosesan mineral, sifat abrasif dari bubur memerlukan kawat profil dengan kekerasan permukaan yang tinggi untuk mencegah keausan yang cepat dan pelebaran bukaan slot selanjutnya, yang akan membahayakan retensi partikel.
Kemampuan Inti yang Harus Diperhatikan pada Produsen Layar Kawat Baji
Rekayasa Presisi dan Keseragaman Kawat
Evaluasi perkakas dan mesin pabrikan untuk memastikan mereka dapat menjaga konsistensi slot secara berkelanjutan. Mesin las CNC canggih dan sistem pengindeksan otomatis wajib dilakukan untuk toleransi yang ketat. Tekankan kebutuhan penting akan konsistensi dan keseragaman fisik dalam kawat profil itu sendiri sebelum pengelasan. Variasi lebar atau sudut kawat secara langsung membahayakan toleransi slot akhir. Jika kawat bervariasi bahkan sepersekian milimeter pun, celah yang dihasilkan akan memerangkap partikel dan menyebabkan kebutaan lokal. Tanyakan kepada calon mitra bagaimana mereka memantau dan mengontrol dimensi kawat selama proses penarikan dan penggulungan.
Menggambar dan menggulung kawat profil adalah bentuk seni metalurgi. Cetakan yang digunakan untuk membentuk kawat harus dirawat dengan cermat. Seiring dengan rusaknya cetakan seiring berjalannya waktu, profil kawat dapat berubah secara halus, menyebabkan ketidakkonsistenan pada layar akhir. Pabrikan papan atas akan memiliki protokol kontrol kualitas yang ketat untuk pemeriksaan dan penggantian cetakan. Mereka juga akan menggunakan mikrometer laser untuk terus memantau dimensi kawat saat diproduksi, memastikan bahwa hanya kawat seragam yang dimasukkan ke dalam mesin las.
Keahlian Material Tingkat Lanjut
Sumber bermutu tinggi layar kawat baji baja tahan karat adalah standar, tetapi kualitas bahan yang dapat diverifikasi sangat penting. Minta dokumentasi yang membuktikan asal dan komposisi bahan mentahnya. Selanjutnya, nilai kemampuan pabrikan untuk bekerja dengan paduan eksotik. Lingkungan yang agresif sering kali memerlukan baja tahan karat dupleks, Hastelloy, Titanium, atau Monel. Pengelasan paduan canggih ini memerlukan keahlian khusus dan lingkungan yang terkendali untuk mencegah kontaminasi dan menjaga ketahanan terhadap korosi. Pabrikan yang kompeten akan mendokumentasikan prosedur pengelasan untuk bahan khusus ini.
Bekerja dengan paduan logam eksotik bukan sekadar masalah menukar gulungan kawat. Bahan seperti Titanium memerlukan pelindung gas inert selama pengelasan untuk mencegah kontaminasi atmosfer dan penggetasan. Baja tahan karat dupleks memerlukan kontrol masukan panas dan laju pendinginan yang tepat untuk menjaga keseimbangan fase austenit dan ferit, yang sangat penting untuk ketahanan korosi dan kekuatan mekanisnya. Anda harus memverifikasi bahwa pabrikan memiliki pengetahuan metalurgi dan peralatan khusus yang diperlukan untuk memproses material canggih ini dengan benar.
Fabrikasi Layar Kawat Baji Kustom
Evaluasi kapasitas untuk rekayasa yang dipesan lebih dahulu. Aplikasi industri jarang sesuai dengan dimensi standar. Anda memerlukan partner yang mampu menghasilkan a layar kawat baji khusus dengan diameter, panjang, dan ukuran slot non-standar tertentu. Diskusikan pentingnya perlengkapan akhir yang disesuaikan. Menentukan ukuran dan jenis koneksi yang tepat memastikan integrasi yang lancar ke dalam infrastruktur Anda yang sudah ada. Apakah Anda memerlukan benang NPT, flensa ANSI, atau klem tri sanitasi, pabrikan harus menunjukkan kemampuan untuk mengolah dan mengelas alat kelengkapan ini dengan presisi mutlak.
Integrasi perlengkapan khusus sering kali menyebabkan kegagalan produsen kecil. Pengelasan flensa ANSI yang berat ke silinder layar berdinding relatif tipis memerlukan keterampilan luar biasa untuk mencegah distorsi dan mempertahankan konsentrisitas. Jika flensa dilas keluar dari bentuk persegi, layar tidak akan tersegel dengan benar di dalam wadahnya, menyebabkan bypass cairan dan kontaminasi proses. Permintaan untuk melihat contoh pekerjaan fabrikasi khusus mereka dan menanyakan tentang prosedur pemeriksaan dimensi untuk rakitan yang telah selesai.
Mengevaluasi Kualitas Produksi dan Standar Manufaktur
Integritas Pengelasan dan Kekuatan Struktural
Lasan perpotongan antara kawat profil dan batang penyangga adalah elemen struktural paling penting dari layar. Titik kontak tunggal ini harus tahan terhadap gaya geser yang sangat besar dan tekanan diferensial. Menilai kedalaman penetrasi las dan metode yang digunakan untuk mencegah kerentanan zona yang terkena dampak panas (HAZ). Masukan panas yang berlebihan selama pengelasan mengubah sifat metalurgi baja tahan karat, mengurangi ketahanan terhadap korosi dan menyebabkan penggetasan. Pabrikan yang terampil menggunakan teknik pengelasan resistansi yang tepat untuk memastikan penetrasi yang dalam tanpa mengorbankan material di sekitarnya.
Pengelasan resistansi adalah metode yang disukai untuk penyaring kawat baji karena memungkinkan masukan panas yang sangat terlokalisasi dan pendinginan yang cepat. Hal ini meminimalkan ukuran HAZ dan menjaga sifat mekanik kawat. Namun, parameter pengelasan—arus, tegangan, dan tekanan—harus dikalibrasi secara sempurna untuk ukuran kawat dan tingkat material tertentu. Tanyakan kepada pabrikan tentang prosedur kualifikasi las mereka dan bagaimana mereka memverifikasi kekuatan las persimpangan berdasarkan produksi.
Keahlian dan Keahlian Tenaga Kerja
Menilai kualifikasi tim teknik dan fabrikasi. Carilah keterampilan pengoperasian peralatan tingkat lanjut dan tukang las bersertifikat. Sertifikasi seperti ASME Bagian IX menunjukkan komitmen terhadap standar pengelasan yang ketat. Staf ahli metalurgi berpengalaman sangat berharga dalam memahami dinamika aliran yang kompleks dan merekomendasikan paduan yang sesuai. Keahlian penting dalam fabrikasi khusus. Kemampuan untuk menggulung, membentuk, dan mengelas geometri kompleks tanpa merusak bukaan slot memerlukan pengalaman khusus selama bertahun-tahun.
Unsur manusia dalam manufaktur tidak bisa dilebih-lebihkan. Bahkan dengan peralatan CNC otomatis, operator terampil diharuskan menyiapkan mesin, memantau proses, dan melakukan penyesuaian mikro untuk menjaga toleransi. Dalam fabrikasi khusus, pengelasan fit-up dan tack pada rakitan kompleks bergantung sepenuhnya pada kesadaran spasial dan ketangkasan manual pabrikan. Saat mengaudit calon pemasok, perhatikan masa kerja dan pelatihan personel di pabrik mereka.
Penyelesaian Permukaan dan Perawatan
Permukaan akhir secara langsung berdampak pada kinerja dan umur panjang. Diskusikan peran pemolesan elektro, pasivasi, dan pemolesan mekanis. Perawatan ini mengurangi gesekan, mencegah pertumbuhan bakteri, dan mengurangi korosi lokal. Pemolesan elektro menghilangkan kontaminan permukaan dan menciptakan lapisan pasif yang kaya kromium. Permukaan akhir yang seragam di seluruh layar mencegah abrasi mikro yang menyebabkan penyumbatan. Dalam aplikasi sanitasi, nilai Ra (Rata-Rata Kekasaran) tertentu sering kali diwajibkan, dan pabrikan harus memiliki kemampuan untuk mencapai dan memverifikasi hasil akhir ini.
Pemolesan mekanis dapat menghasilkan permukaan yang halus, tetapi sering kali material terlipat di atas lubang mikroskopis, sehingga memerangkap kontaminan. Sebaliknya, pemolesan elektro melarutkan puncak mikroskopis pada permukaan logam, menghasilkan hasil akhir yang benar-benar bersih dan pasif. Hal ini sangat penting dalam aplikasi makanan, minuman, dan farmasi karena ketidaksempurnaan permukaan dapat menjadi sarang bakteri dan membahayakan keamanan produk. Pastikan produsen memiliki kemampuan pemolesan listrik internal atau bermitra dengan fasilitas penyelesaian akhir bersertifikat.
Protokol Penjaminan Mutu dan Pengujian
Dokumentasi wajib adalah pertahanan utama Anda terhadap produk di bawah standar. Minta Laporan Uji Material (MTR), sertifikasi ISO 9001, dan laporan inspeksi dimensi yang komprehensif. Pengujian penerimaan pabrik (FAT) sangat penting sebelum pengiriman. Ini termasuk pengujian tekanan, verifikasi toleransi slot, dan inspeksi visual.
Memenuhi target mikro-inci/mikron yang ditentukan.
Inspeksi Penetran Pewarna (DPI)
Mendeteksi kerusakan permukaan pada lasan.
Tidak ada indikasi retak atau porositas.
Jenis Produk Kawat Wedge dan Spesialisasi Pemasok
Panel Datar, Silinder, dan Keranjang
Geometri yang berbeda memerlukan pendekatan manufaktur yang berbeda. Layar getar datar tahan terhadap tekanan mekanis yang parah dan memerlukan rangka penyangga tugas berat serta pengelasan yang kuat. Keranjang centrifuge melengkung atau silinder beroperasi pada kecepatan rotasi tinggi, menuntut konsentrisitas sempurna dan keseimbangan dinamis. Sebuah layar filtrasi industri yang dirancang untuk bejana statis memiliki persyaratan struktural yang sangat berbeda dengan bejana yang terkena getaran terus menerus atau gaya sentrifugal. Pastikan pabrikan memiliki pengalaman khusus dengan geometri yang Anda perlukan.
Keranjang sentrifugasi, misalnya, harus seimbang secara dinamis untuk mencegah getaran dahsyat pada kecepatan putaran tinggi. Proses pembuatannya harus memastikan bahwa massa terdistribusi secara merata di sekeliling lingkar keranjang. Hal ini memerlukan penggulungan yang presisi, penempatan las yang cermat, dan peralatan penyeimbang khusus. Jika produsen terutama memproduksi panel datar statis, kemungkinan besar mereka tidak memiliki keahlian dan peralatan untuk memproduksi komponen berputar berkecepatan tinggi dengan aman.
Produksi Tabung Layar Kawat Baji
Mengevaluasi kemampuan dalam menghasilkan a tabung layar kawat baji . Tabung-tabung ini beroperasi dalam konfigurasi radial internal (aliran masuk ke keluar) atau eksternal radial (aliran keluar ke masuk). Orientasi kawat profil harus sesuai dengan arah aliran untuk memanfaatkan slot berbentuk V secara efektif. Konfigurasi aliran keluar ke dalam biasanya memiliki permukaan datar kawat menghadap ke luar, sedangkan konfigurasi aliran masuk ke keluar memiliki permukaan datar menghadap ke dalam. Pabrikan harus menggulung dan mengelas kawat secara akurat dengan arah yang benar tanpa merusak slot.
Proses pembuatan tabung aliran masuk ke keluar pada dasarnya lebih kompleks. Kawat profil harus dibalik dan dilas ke bagian dalam batang penyangga. Hal ini memerlukan mandrel pengelasan internal khusus dan kontrol yang presisi untuk memastikan slot tetap seragam. Saat mengevaluasi pemasok untuk aplikasi aliran internal, tanyakan rincian spesifik tentang kemampuan pengelasan internal mereka dan minta sampel untuk memverifikasi konsistensi slot pada diameter dalam.
Kemampuan Produsen Layar Sumur Air vs. Pengolahan Industri
Bandingkan produksi saringan sumur air dalam jumlah besar dengan tuntutan pemrosesan industri dengan presisi tinggi. Sebuah standar produsen layar sumur air sering kali berfokus pada dimensi standar dan baja tahan karat 304 dasar. Filtrasi petrokimia, makanan dan minuman, atau farmasi memerlukan rekayasa yang sangat disesuaikan, paduan eksotik, dan toleransi yang sangat ketat. Meskipun teknologi dasarnya serupa, protokol kontrol presisi dan kualitas yang diperlukan sangat berbeda. Verifikasi bahwa pemasok mengkhususkan diri dalam aplikasi industri, bukan hanya ekstraksi air pertanian atau perkotaan.
Penyaring air sumur biasanya dipasang sekali dan dibiarkan di dalam tanah selama beberapa dekade, untuk menangani air tanah yang relatif tidak berbahaya. Layar industri terkena bahan kimia agresif, suhu tinggi, dan siklus pembersihan yang sering. Integritas struktural dan kualitas material yang diperlukan untuk aplikasi industri jauh lebih tinggi. Jangan berasumsi bahwa perusahaan yang mampu memproduksi bermil-mil saringan sumur standar dapat berhasil merekayasa komponen filtrasi khusus untuk proses kimia penting.
Pengorbanan Vendor dan Pertimbangan Rantai Pasokan
Produsen Langsung vs. Pemasok Layar Kawat Baji
Analisislah keuntungan bekerja secara langsung dengan fabrikator versus distributor. Langsung pemasok layar kawat baji yang memproduksi sendiri memberikan dukungan teknis yang unggul, kemampuan rekayasa khusus, dan akuntabilitas langsung terhadap kualitas. Distributor mungkin menawarkan waktu tunggu yang lebih cepat untuk stok barang standar tetapi sering kali tidak memiliki kedalaman teknis yang diperlukan untuk masalah industri yang kompleks. Bekerja langsung dengan pabrik memastikan spesifikasi Anda dipahami dan diterapkan tanpa miskomunikasi melalui perantara.
Saat Anda bekerja langsung dengan produsen, Anda memiliki jalur komunikasi langsung dengan para insinyur yang merancang layar Anda. Anda dapat mendiskusikan dinamika aliran, pemilihan material, dan perhitungan struktur secara detail. Distributor sering kali bertindak sebagai penghalang, menyampaikan pesan bolak-balik dan meningkatkan risiko hilangnya rincian teknis penting dalam penerjemahan. Untuk aplikasi industri khusus, keterlibatan langsung pabrik sangat penting untuk mencapai kesuksesan.
Perkakas di Muka vs. Daya Tahan Jangka Panjang
Berinvestasi pada batang penyangga yang lebih tebal, paduan premium, dan perawatan permukaan yang canggih akan menghasilkan ketahanan jangka panjang yang signifikan. Profil yang lebih tebal menahan deformasi di bawah lonjakan tekanan. Paduan premium mencegah kegagalan akibat korosi. Meskipun bahan standar pada awalnya mungkin tampak cukup, kenyataan operasional penyaringan industri sering kali memperlihatkan kelemahan dengan cepat. Fokus pada ROI struktural dari rekayasa yang kuat untuk mencegah penggantian layar yang sering dan waktu henti pemeliharaan yang terkait.
Pertimbangkan biaya dari satu kali penutupan yang tidak direncanakan di fasilitas pemrosesan besar. Hilangnya pendapatan produksi membuat harga pembelian awal layar filtrasi menjadi kerdil. Menentukan kawat profil yang lebih berat atau paduan bermutu lebih tinggi mungkin sedikit meningkatkan biaya di muka, namun hal ini memberikan polis asuransi terhadap kegagalan besar. Selalu rekayasa skenario operasional terburuk, bukan hanya kondisi kondisi mapan.
Rantai Pasokan dan Waktu Timbal
Mengevaluasi risiko yang terkait dengan pengadaan global versus manufaktur dalam negeri. Pengadaan global dapat menyebabkan penundaan pengiriman, hambatan komunikasi, dan pengawasan kualitas yang tidak konsisten. Manufaktur dalam negeri atau lokal sering kali memberikan pengawasan QA yang lebih ketat, audit pabrik yang lebih mudah, dan penyelesaian masalah teknis yang lebih cepat. Pertimbangkan sifat penting dari jadwal proyek Anda dan potensi dampak gangguan rantai pasokan saat memilih mitra produksi.
Jika Anda memilih untuk melakukan sumber secara global, Anda harus menerapkan protokol inspeksi pihak ketiga yang ketat. Anda tidak dapat hanya mengandalkan dokumentasi QA internal pabrikan. Pekerjakan inspektur independen untuk memverifikasi kualitas material, menyaksikan uji tekanan, dan mengonfirmasi toleransi dimensi sebelum layar dimasukkan ke dalam peti untuk pengiriman internasional. Biaya untuk menemukan cacat produksi setelah produk melintasi lautan sangatlah tinggi.
Risiko Penerapan dan Strategi Mitigasinya
Risiko: Menyumbat dan Menyilaukan
Penyumbatan dan kebutaan menghentikan produksi dan memerlukan perawatan segera. Mitigasi memerlukan verifikasi kemampuan pabrikan untuk menghasilkan slot berbentuk V yang sebenarnya dengan tepi yang tajam dan jelas. Pastikan keseragaman kawat yang ketat di seluruh panjang layar. Mandatkan perawatan permukaan, seperti pemolesan listrik, yang mengurangi gesekan dan mencegah partikel menempel pada permukaan kawat.
Risiko: Kegagalan Struktural Di Bawah Tekanan
Kegagalan struktural di bawah tekanan diferensial yang tinggi menyebabkan kerusakan sistem yang parah. Mitigasi memerlukan perhitungan teknik terperinci untuk kekuatan keruntuhan dan ledakan sebelum fabrikasi. Pastikan jarak batang penopang dioptimalkan untuk tekanan diferensial spesifik Anda. Jangan mengandalkan peringkat tekanan umum; perhitungan permintaan berdasarkan dimensi layar dan kondisi pengoperasian Anda.
Risiko: Masalah Koneksi dan Perlengkapan
Pemasangan yang tidak tepat menyebabkan kebocoran, bypass, dan penundaan pemasangan. Mitigasi memerlukan mandat toleransi dimensi yang ketat untuk semua jenis koneksi. Minta persetujuan model CAD 3D atau prototipe sebelum produksi skala penuh dimulai. Verifikasi bahwa pabrikan menggunakan pemesinan presisi untuk semua flensa, ulir, dan perlengkapan khusus untuk memastikan integrasi yang lancar dengan perpipaan dan bejana Anda yang ada.
Kesimpulan
Memilih produsen layar kawat baji adalah keputusan teknik yang penting, bukan sekadar latihan pengadaan rutin. Keberhasilan operasional sepenuhnya bergantung pada ketepatan pemeriksaan, kualitas material, keahlian tenaga kerja, dan integritas pengelasan. Proses evaluasi yang ketat memisahkan mitra teknik yang cakap dari pemasok komoditas standar. Persempit daftar pilihan Anda pada produsen yang menyediakan data teknik transparan, sertifikasi material yang dapat diverifikasi, dan rekam jejak yang terbukti dalam aplikasi industri spesifik Anda.
Mintalah konsultasi teknis dengan tim teknik dari produsen terpilih Anda untuk mendiskusikan dinamika aliran spesifik Anda.
Kirimkan gambar CAD awal Anda atau spesifikasi proses untuk ditinjau dan mintalah proposal fabrikasi terperinci.
Minta laporan toleransi sampel dan Laporan Pengujian Material (MTR) yang dianonimkan dari proyek sebelumnya untuk memverifikasi klaim jaminan kualitasnya.
Jadwalkan audit pabrik atau tur virtual untuk memeriksa peralatan las CNC dan laboratorium kendali mutu secara langsung.
Pertanyaan Umum
T: Berapa toleransi slot standar untuk layar kawat baji berkualitas tinggi?
J: Toleransi standar industri biasanya berkisar dari +/- 0,05 mm hingga +/- 0,02 mm. Toleransi yang tepat bergantung pada persyaratan aplikasi dan kemampuan perkakas khusus pabrikan. Aplikasi dengan presisi tinggi memerlukan spektrum yang lebih ketat.
T: Bagaimana cara memverifikasi kualitas material yang disediakan oleh pemasok layar kawat baji?
J: Anda harus meminta Laporan Uji Material (MTR) bersertifikat dari pabrik yang memproduksi baja mentah. Selain itu, wajibkan pengujian Identifikasi Material Positif (PMI) pada layar akhir untuk menjamin paduan tersebut sesuai dengan spesifikasi.
Q: Apa perbedaan antara tabung layar kawat baji aliran masuk ke keluar dan aliran keluar ke dalam?
J: Ini mengacu pada orientasi kabel V. Aliran keluar-ke-masuk memiliki permukaan kawat datar di bagian luar, menyaring cairan saat memasuki tabung. Aliran masuk ke keluar menempatkan permukaan datar di dalam, menyaring cairan saat keluar. Orientasi ini sangat penting untuk melakukan backwashing yang efektif.
T: Dapatkah produsen saringan sumur air memproduksi saringan untuk pemrosesan kimia?
J: Meskipun teknologi dasar kawat baji serupa, pemrosesan kimia memerlukan toleransi yang jauh lebih ketat, paduan eksotik khusus, dan rekayasa khusus yang rumit. Pembuat saringan sumur air standar sering kali tidak memiliki peralatan presisi dan keahlian metalurgi yang diperlukan untuk aplikasi industri yang menuntut ini.
T: Mengapa pemolesan listrik direkomendasikan untuk layar kawat baji baja tahan karat?
J: Pemolesan elektro menghilangkan kontaminan permukaan mikroskopis dan menghasilkan hasil akhir yang sangat seragam dan halus. Proses ini secara signifikan meningkatkan ketahanan terhadap korosi, mengurangi gesekan, dan mencegah partikel dan materi biologis menempel pada layar, sehingga mengurangi penyumbatan dan biofouling.
T: Bagaimana pengaruh jarak batang penyangga pada layar filtrasi industri?
J: Jarak batang penyangga secara langsung menentukan kekuatan struktural layar. Jarak batang yang lebih dekat meningkatkan peringkat tekanan ledakan dan keruntuhan, memungkinkan layar menahan tekanan diferensial yang lebih tinggi. Namun, jarak batang yang lebih padat sedikit mengurangi total area terbuka, sehingga memerlukan keseimbangan teknik yang tepat.
Kami adalah pabrik yang mengkhususkan diri dalam produksi layar kawat baji berkualitas tinggi. Kami mampu memenuhi pesanan berbagai ukuran untuk layar wedge.