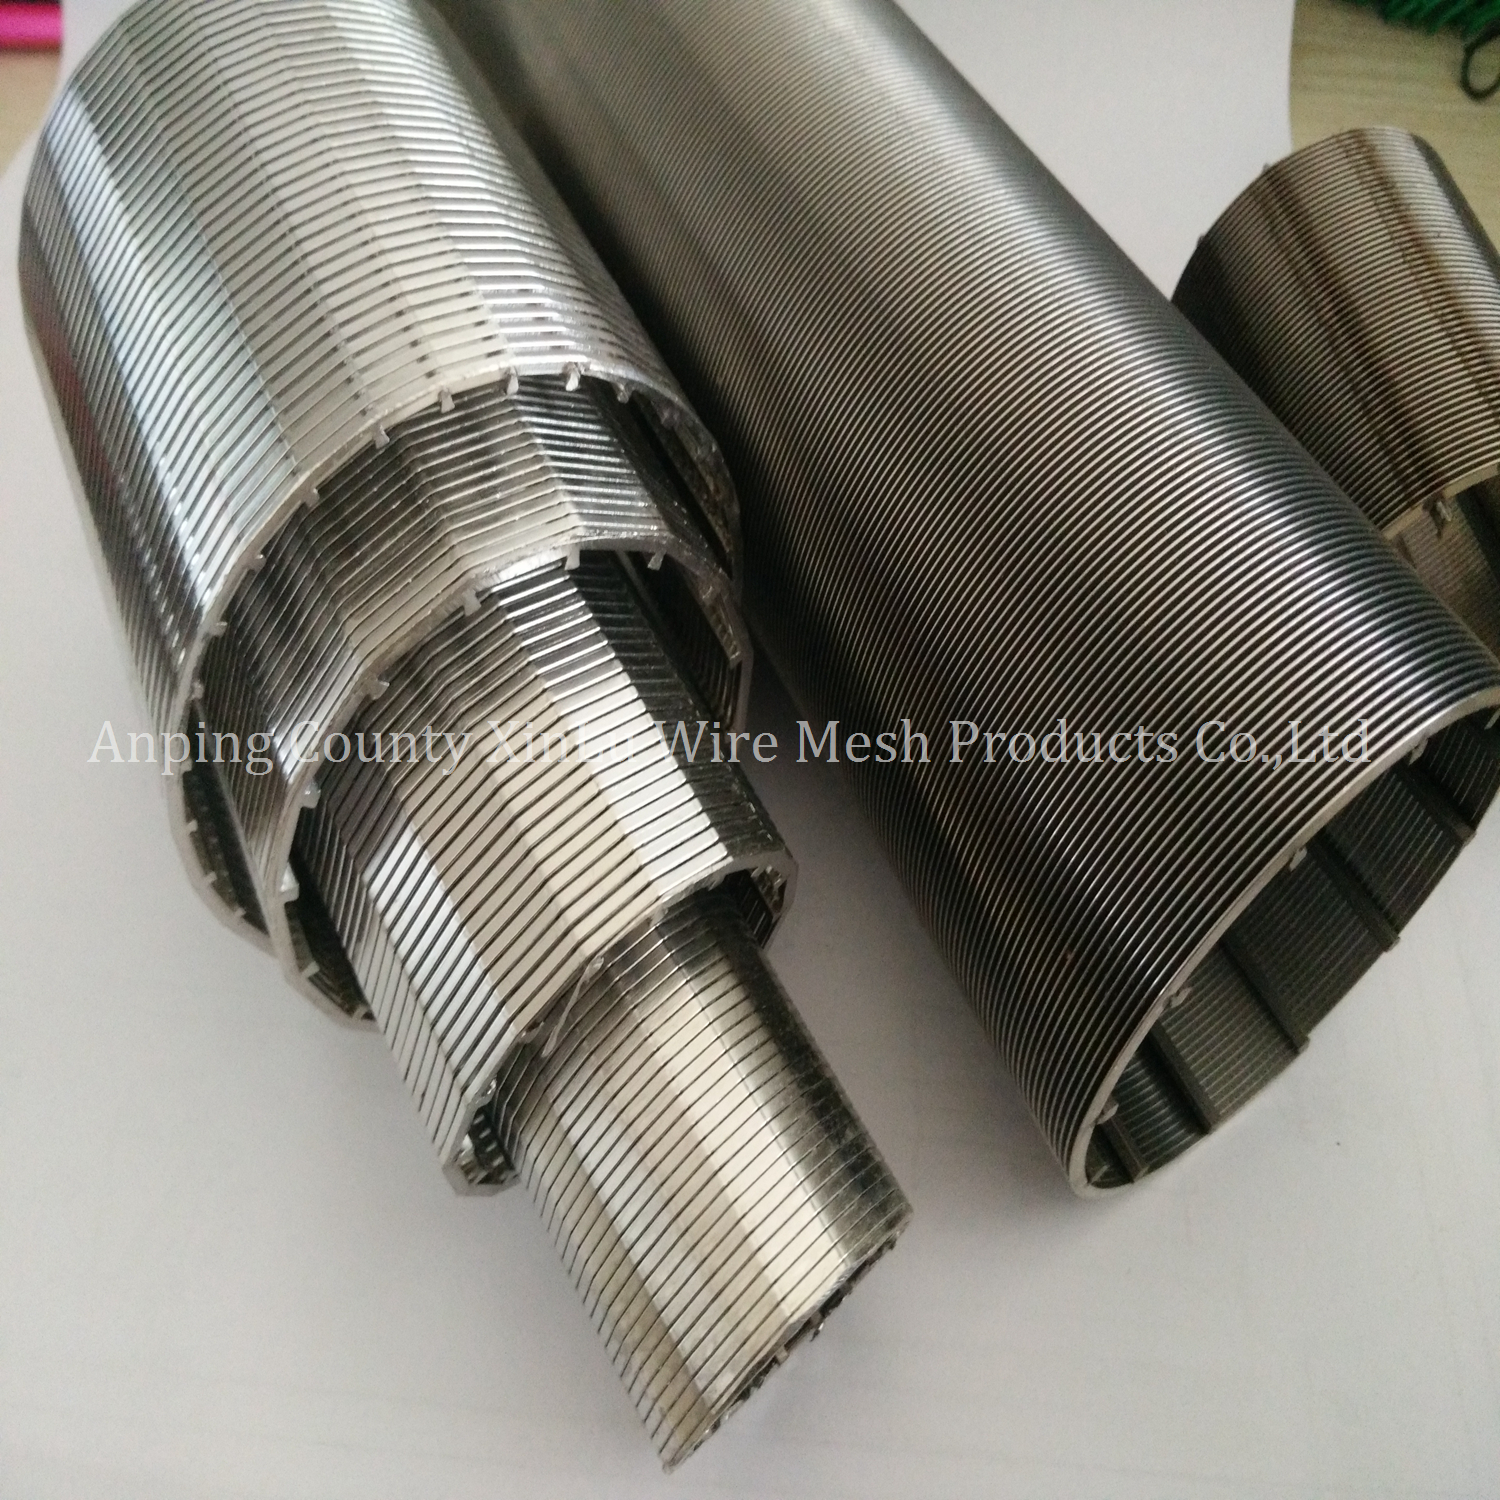
Industriell filtreringsfel innebär otroligt höga insatser. Undermåliga skärmar leder snabbt till katastrofala tryckfall, för tidig igensättning och allvarliga oplanerade stillestånd. När en kritisk process stannar på grund av mediabländning eller strukturell kollaps, blir den operativa påverkan omedelbar och allvarlig. Att skilja mellan en verklig ingenjörsfokuserad Wedge Wire Screen Tillverkare och en standardvaruåterförsäljare är ofta svårt. Specifikationer på ytnivå döljer ofta dålig svetsintegritet, inkonsekvent trådlikformighet och fluktuerande spårtoleranser. Ingenjörer kan inte förlita sig enbart på grundläggande datablad.
Du behöver ett pålitligt tekniskt utvärderingsramverk för att utreda potentiella tillverkningspartners. Detta ramverk måste analysera tillverkningskapacitet, materialexpertis, arbetskraftens hantverk och kvalitetssäkringsprotokoll. Att välja rätt partner säkerställer att dina filtreringssystem fungerar med högsta effektivitet under krävande förhållanden. Den här guiden ger de exakta kriterierna som krävs för att utvärdera leverantörer och säkra högpresterande filtreringskomponenter för dina specifika industriella applikationer.
Precision är icke-förhandlingsbar: Kontinuerlig slitslikformighet och strikt fysisk konsistens i profiltråden dikterar effektiviteten hos alla industriella filtreringsskärmar; avvikelser leder till bländning och minskad genomströmning.
Materialval driver livslängd: Rätt partner guidar dig förbi standard 304/316L rostfritt stål till specialiserade legeringar när driftsmiljöer kräver hög korrosions- eller temperaturbeständighet.
Anpassningsmöjligheterna är viktiga: Hylla-lösningar optimerar sällan komplex flödesdynamik. Prioritera tillverkare som kan konstruera anpassade profiler, stödstänger och specifika anslutningstyper.
Definiera dina industriella filtreringsskärmkrav
Applikationsspecifika framgångskriterier
Innan du kontaktar någon leverantör måste du definiera de exakta framgångskriterierna för din ansökan. Börja med att beräkna den nödvändiga öppna arean, målflödeshastigheter och acceptabla tryckfall. Dessa mätvärden dikterar den grundläggande geometrin på din skärm. Specifika krav på partikelretention påverkar direkt slitsstorlek och profiltrådsgeometri. En högviskös vätska kräver en annan trådprofil än en gasström med hög hastighet. Den V-formade profilen av kiltråd förhindrar infångning av partiklar genom att expandera inåt, vilket låter underdimensionerade partiklar passera utan att ytan förblindas. Jämför detta med standardtrådsnät eller perforerade plattor, som fångar partiklar i sina enhetliga öppningar. Den tekniska investeringen i kiltråd motiveras av dess självrengörande natur och högflödeskapacitet i applikationer som inte täpper igen.
För att exakt bestämma dina behov måste du utvärdera vätskedynamiken i ditt specifika system. Tänk på Reynolds-numret för ditt flöde för att förstå om du har att göra med laminära eller turbulenta förhållanden. Turbulenta flöden kräver ofta tyngre profiltrådar för att stå emot bombardemangen med konstant kinetisk energi. Vidare kommer fluidens specifika vikt och viskositet att diktera den nödvändiga procentandelen för öppen area för att bibehålla den önskade flödeshastigheten utan att överskrida det maximalt tillåtna tryckfallet. En korrekt konstruerad sikt balanserar partikelretention med hydraulisk effektivitet, vilket säkerställer att pumpsystemen inte överbelastas och att processen bibehåller ett stabilt tillstånd.
Driftmiljö och materialkrav
Driftsmiljön dikterar materialval och strukturell design. Kemisk exponering, extrema temperaturer och slipmedel bryter snabbt ned standardmaterial. Du måste dokumentera pH-nivåer, kloridkoncentrationer och maximala driftstemperaturer för din processvätska. Upprätta grundkraven för strukturell integritet under varierande differentialtryck. Högtrycksmiljöer kräver tjockare stödstänger och tätare stavavstånd för att förhindra kollaps. Slipande slam kräver härdade legeringar för att motstå slitage. Att inte ta hänsyn till dessa miljöpåfrestningar leder till för tidigt skärmfel och processkontamination.
Till exempel i petrokemiska raffineringsapplikationer utsätts siktar ofta för starkt korrosiv sur gas eller aggressiva kolväteblandningar vid förhöjda temperaturer. I dessa scenarier kommer standard austenitiska rostfria stål snabbt att ge efter för kloridspänningskorrosion. Du måste ange material som erbjuder ekvivalenttal med högt gropmotstånd (PREN). På liknande sätt, vid mineralbearbetning, kräver slammets abrasiva natur profiltrådar med hög ythårdhet för att förhindra snabbt slitage och efterföljande vidgning av slitsöppningarna, vilket skulle äventyra partikelretention.
Kärnfunktioner att leta efter hos en tillverkare av kiltrådsskärmar
Precisionsteknik och trådlikhet
Utvärdera en tillverkares verktyg och maskiner för att säkerställa att de kan upprätthålla kontinuerlig spårkonsistens. Avancerade CNC-svetsmaskiner och automatiserade indexeringssystem är obligatoriska för snäva toleranser. Betona det kritiska behovet av fysisk konsistens och enhetlighet i själva profiltråden före svetsning. Variationer i trådbredd eller vinkel äventyrar direkt den slutliga spårtoleransen. Om tråden varierar till och med en bråkdel av en millimeter, kommer den resulterande slitsen att fånga partiklar och orsaka lokal bländning. Fråga potentiella partners hur de övervakar och kontrollerar tråddimensioner under ritnings- och valsningsprocesserna.
Dragning och rullning av profiltråden är en metallurgisk konstform. Formarna som används för att forma tråden måste underhållas noggrant. När matriserna slits ner med tiden kan trådprofilen ändras subtilt, vilket leder till inkonsekvenser i den slutliga skärmen. En tillverkare av högsta klass kommer att ha strikta kvalitetskontrollprotokoll för inspektion och utbyte av formverktyg. De kommer också att använda lasermikrometrar för att kontinuerligt övervaka tråddimensionerna när den tillverkas, vilket säkerställer att endast perfekt enhetlig tråd matas in i svetsmaskinerna.
Avancerad materialkompetens
Inköp av hög kvalitet skärm med kil i rostfritt stål är standard, men verifierbara materialkvaliteter är viktiga. Begär dokumentation som styrker ursprunget och sammansättningen av deras råvaror. Vidare bedöma tillverkarens förmåga att arbeta med exotiska legeringar. Aggressiva miljöer kräver ofta duplexa rostfria stål, Hastelloy, Titanium eller Monel. Att svetsa dessa avancerade legeringar kräver specifik expertis och kontrollerade miljöer för att förhindra kontaminering och bibehålla korrosionsbeständigheten. En kompetent tillverkare kommer att ha dokumenterade svetsprocedurer för dessa specialiserade material.
Att arbeta med exotiska legeringar är inte bara en fråga om att byta ut trådspolarna. Material som titan kräver inertgasskydd under svetsning för att förhindra atmosfärisk kontaminering och försprödning. Duplexa rostfria stål kräver exakt kontroll av värmetillförsel och kylhastigheter för att upprätthålla den korrekta balansen mellan austenit- och ferritfaser, vilket är avgörande för deras korrosionsbeständighet och mekaniska styrka. Du måste verifiera att tillverkaren har den metallurgiska kunskapen och den specialiserade utrustning som krävs för att bearbeta dessa avancerade material korrekt.
Custom Wedge Wire Screen Tillverkning
Utvärdera kapaciteten för skräddarsydd ingenjörskonst. Industriella applikationer passar sällan standardmått. Du behöver en partner som kan producera en anpassad kilatrådsskärm med specifika diametrar, längder och icke-standardiserade spårstorlekar. Diskutera vikten av skräddarsydda ändbeslag. Att specificera exakta anslutningsstorlekar och typer säkerställer sömlös integrering i din befintliga infrastruktur. Oavsett om du behöver NPT-gängor, ANSI-flänsar eller sanitära tri-klämmor, måste tillverkaren visa förmågan att bearbeta och svetsa dessa beslag med absolut precision.
Integreringen av anpassade beslag är ofta där mindre tillverkare misslyckas. Svetsningen av en tung ANSI-fläns till en relativt tunnväggig silcylinder kräver exceptionell skicklighet för att förhindra distorsion och bibehålla koncentriciteten. Om flänsen är utsvetsad ur fyrkant kommer skärmen inte att täta ordentligt i huset, vilket leder till vätskebypass och processkontamination. Begär att se exempel på deras skräddarsydda tillverkningsarbete och fråga om deras dimensionella inspektionsprocedurer för färdiga sammansättningar.
Utvärdera produktionskvalitet och tillverkningsstandarder
Svetsintegritet och strukturell styrka
Skärningssvetsen mellan profiltråden och stödstången är det mest kritiska konstruktionselementet på skärmen. Denna enda kontaktpunkt måste motstå enorma skjuvkrafter och differentialtryck. Bedöm svetsinträngningsdjupet och de metoder som används för att förhindra sårbarheter i värmepåverkad zon (HAZ). Överdriven värmetillförsel under svetsning förändrar de metallurgiska egenskaperna hos det rostfria stålet, vilket minskar korrosionsbeständigheten och orsakar sprödhet. En skicklig tillverkare använder exakta motståndssvetstekniker för att säkerställa djup penetration utan att kompromissa med det omgivande materialet.
Motståndssvetsning är den föredragna metoden för kilatrådsskärmar eftersom det möjliggör mycket lokal värmetillförsel och snabb kylning. Detta minimerar storleken på HAZ och bevarar trådens mekaniska egenskaper. Svetsparametrarna – ström, spänning och tryck – måste dock vara perfekt kalibrerade för den specifika trådstorleken och materialkvaliteten. Fråga tillverkaren om deras svetskvalificeringsprocedurer och hur de verifierar styrkan hos korsningssvetsarna på produktionsbasis.
Personalkompetens och hantverk
Bedöm kvalifikationerna hos ingenjörs- och tillverkningsteamen. Leta efter avancerad utrustningsteknik och certifierade svetsare. Certifieringar som ASME Section IX visar ett engagemang för rigorösa svetsstandarder. Erfarna metallurger i personalen är ovärderliga för att förstå komplex flödesdynamik och rekommendera lämpliga legeringar. Hantverk är viktigt vid specialtillverkning. Förmågan att rulla, forma och svetsa komplexa geometrier utan att förvränga slitsöppningarna kräver år av specialiserad erfarenhet.
Det mänskliga inslaget i tillverkning kan inte överskattas. Även med automatiserad CNC-utrustning krävs skickliga operatörer för att ställa in maskinerna, övervaka processen och göra mikrojusteringar för att bibehålla toleranser. Vid skräddarsydd tillverkning beror monteringen och häftsvetsningen av komplexa sammansättningar helt på tillverkarens rumsliga medvetenhet och manuella skicklighet. När du granskar en potentiell leverantör, var uppmärksam på tjänstgöringen och utbildningen av deras personal på verkstadsgolvet.
Ytbehandling och ytbehandling
Ytfinish påverkar direkt prestandan och livslängden. Diskutera rollen av elektropolering, passivering och mekanisk polering. Dessa behandlingar minskar friktionen, förhindrar bakterietillväxt och mildrar lokal korrosion. Elektropolering tar bort ytföroreningar och skapar ett kromrikt passivt lager. En enhetlig ytfinish över hela skärmen förhindrar mikroslitage som leder till igensättning. I sanitära applikationer krävs ofta ett specifikt Ra (Roughness Average)-värde, och tillverkaren måste ha förmågan att uppnå och verifiera denna finish.
Mekanisk polering kan uppnå en slät yta, men den viker ofta material över mikroskopiska gropar och fångar föroreningar. Elektropolering, å andra sidan, löser upp de mikroskopiska topparna på metallytan, vilket resulterar i en verkligt ren och passiv finish. Detta är helt avgörande i livsmedel, drycker och farmaceutiska tillämpningar där alla ytfel kan hysa bakterier och äventyra produktsäkerheten. Se till att tillverkaren har interna elektropoleringsmöjligheter eller partners med certifierade efterbehandlingsanläggningar.
Kvalitetssäkring och testprotokoll
Obligatorisk dokumentation är ditt primära försvar mot undermåliga produkter. Begär materialtestrapporter (MTR), ISO 9001-certifieringar och omfattande dimensionsinspektionsrapporter. Fabriksacceptanstestning (FAT) är avgörande före leverans. Detta inkluderar trycktestning, spårtoleransverifiering och visuella inspektioner.
Testtyp
Ändamål
Acceptanskriterier
Positiv materialidentifiering (PMI)
Verifierar exakt legeringssammansättning.
Matchar exakt specificerade MTR.
Slotstoleransverifiering
Säkerställer kontinuerlig öppningsnoggrannhet.
Inom specificerat +/- mikron intervall.
Kollaps/sprängtryckstestning
Validerar strukturell integritet under belastning.
Överskrider maximalt driftsdifferenstryck.
Ytjämnhet (Ra) Mätning
Bekräftar jämnhet för sanitära/flödesbehov.
Uppfyller specificerat mikrotum/mikronmål.
Dye Penetrant Inspection (DPI)
Upptäcker ytbrytande defekter i svetsar.
Noll synliga tecken på sprickbildning eller porositet.
Typer av kiltrådsprodukter och leverantörsspecialiseringar
Platta paneler, cylindrar och korgar
Olika geometrier kräver olika tillverkningsmetoder. Platta vibrerande skärmar tål svår mekanisk påfrestning och kräver kraftiga stödramar och robust svetsning. Böjda eller cylindriska centrifugkorgar arbetar under höga rotationshastigheter, vilket kräver perfekt koncentricitet och dynamisk balansering. En industriell filtreringsskärm designad för ett statiskt kärl har mycket andra strukturella krav än en som utsätts för kontinuerlig vibration eller centrifugalkraft. Se till att tillverkaren har specifik erfarenhet av din önskade geometri.
Centrifugerkorgar måste till exempel vara dynamiskt balanserade för att förhindra katastrofala vibrationer vid höga rotationshastigheter. Tillverkningsprocessen måste säkerställa att massan fördelas perfekt jämnt runt korgens omkrets. Detta kräver precisionsvalsning, noggrann svetsplacering och specialiserad balanseringsutrustning. Om en tillverkare främst producerar statiska platta paneler, saknar de sannolikt expertis och utrustning för att producera höghastighetsroterande komponenter på ett säkert sätt.
Wedge Wire Screen Tube Produktion
Utvärdera förmågan att producera en kiltråd skärmrör . Dessa rör fungerar i antingen radiella interna (flöde in-till-ut) eller radiella externa (flöde ut-till-in) konfigurationer. Orienteringen av profiltråden måste matcha flödesriktningen för att kunna utnyttja den V-formade slitsen effektivt. Flöde ut-till-in-konfigurationer har typiskt den plana ytan av tråden vänd utåt, medan flöde in-till-ut-konfigurationer har den plana ytan vänd inåt. Tillverkaren måste noggrant rulla och svetsa tråden i rätt riktning utan att förvränga slitsen.
Tillverkningsprocessen för flöde in-till-ut-rör är i sig mer komplex. Profiltråden ska vara inverterad och svetsad på insidan av stödstängerna. Detta kräver specialiserade interna svetsdornar och exakt kontroll för att säkerställa att slitsen förblir enhetlig. När du utvärderar en leverantör för interna flödestillämpningar, be om specifika detaljer om deras interna svetsförmåga och begär prover för att verifiera spårkonsistensen på innerdiametern.
Vattenbrunnsskärmstillverkares kapacitet kontra industriell bearbetning
Jämför högvolymproduktionen av vattenbrunnsskärmar med de höga precisionskraven från industriell bearbetning. En standard tillverkare av vattenbrunnar fokuserar ofta på standardiserade mått och grundläggande 304 rostfritt stål. Petrokemisk filtrering, mat och dryck eller farmaceutisk filtrering kräver mycket anpassad ingenjörskonst, exotiska legeringar och exceptionellt snäva toleranser. Även om den grundläggande tekniken är likartad, är de nödvändiga precisions- och kvalitetskontrollprotokollen väldigt olika. Verifiera att leverantören är specialiserad på industriella tillämpningar, inte bara jordbruk eller kommunal vattenutvinning.
Vattenbrunnsskärmar installeras vanligtvis en gång och lämnas i marken i decennier och hanterar relativt godartat grundvatten. Industriella skärmar utsätts för aggressiva kemikalier, höga temperaturer och frekventa rengöringscykler. Den strukturella integriteten och materialkvaliteten som krävs för industriella tillämpningar är en storleksordning högre. Anta inte att ett företag som kan producera milsvid standardbrunnsskärm framgångsrikt kan konstruera en anpassad filtreringskomponent för en kritisk kemisk process.
Leverantörsavvägningar och leveranskedjan
Direkt tillverkare vs. Wedge Wire Screen Supplier
Analysera avvägningarna med att arbeta direkt med en tillverkare kontra en distributör. En direkt leverantör av wedge wire screen som tillverkar internt ger överlägsen teknisk support, anpassade ingenjörsfunktioner och direkt ansvar för kvalitet. Distributörer kan erbjuda snabbare ledtider för standardlagerartiklar men saknar ofta det tekniska djupet som krävs för komplexa industriella problem. Att arbeta direkt med fabriken säkerställer att dina specifikationer förstås och implementeras utan felkommunikation genom en mellanhand.
När du arbetar direkt med tillverkaren har du en direkt kommunikationslinje till ingenjörerna som designar din skärm. Du kan diskutera flödesdynamik, materialval och strukturella beräkningar i detalj. Distributörer fungerar ofta som en barriär, skickar meddelanden fram och tillbaka och ökar risken för att kritiska tekniska detaljer går förlorade i översättningen. För skräddarsydda industriella applikationer är direkt fabriksengagemang avgörande för framgång.
Upfront Tooling kontra långvarig hållbarhet
Att investera i tjockare stödstänger, premiumlegeringar och avancerade ytbehandlingar ger betydande långtidshållbarhet. Tjockare profiler motstår deformation under tryckspikar. Premiumlegeringar förhindrar korrosionsinducerade fel. Även om standardmaterial kan tyckas vara tillräckligt initialt, avslöjar den operativa verkligheten av industriell filtrering ofta svagheter snabbt. Fokusera på den strukturella avkastningen på robust konstruktion för att förhindra frekventa byten av skärmar och tillhörande underhållsstopp.
Tänk på kostnaden för en enda oplanerad avstängning i en större bearbetningsanläggning. De förlorade produktionsintäkterna överstiger det ursprungliga inköpspriset för filtreringsskärmen. Att specificera en tyngre profiltråd eller en legering av högre kvalitet kan öka initialkostnaden med en bråkdel, men det ger en försäkring mot katastrofala misslyckanden. Alltid konstruera för det värsta tänkbara operationsscenariot, inte bara för stabila tillstånd.
Supply Chain och ledtider
Utvärdera riskerna förknippade med global sourcing kontra inhemsk tillverkning. Global sourcing kan introducera leveransförseningar, kommunikationsbarriärer och inkonsekvent kvalitetskontroll. Inhemsk eller lokal tillverkning ger ofta strängare kvalitetskontroll, enklare fabriksrevisioner och snabbare lösning av tekniska problem. Tänk på den kritiska karaktären hos ditt projekts tidslinje och den potentiella effekten av avbrott i leveranskedjan när du väljer en tillverkningspartner.
Om du väljer att köpa globalt måste du implementera rigorösa inspektionsprotokoll från tredje part. Du kan inte lita enbart på tillverkarens interna QA-dokumentation. Anlita oberoende inspektörer för att verifiera materialkvaliteter, bevittna trycktester och bekräfta dimensionella toleranser innan skärmarna förpackas för internationell transport. Kostnaden för att upptäcka ett tillverkningsfel efter att produkten har korsat havet är helt enkelt för hög.
Implementeringsrisker och begränsningsstrategier
Risk: igensättning och förblindning
Igensättning och bländning stoppar produktionen och kräver omedelbart underhåll. Begränsning kräver att man verifierar tillverkarens förmåga att producera äkta V-formade slitsar med skarpa, väldefinierade kanter. Säkerställ strikt trådlikformighet över hela skärmens längd. Beordra ytbehandlingar, såsom elektropolering, som minskar friktionen och förhindrar partiklar från att fästa på trådytan.
Risk: Strukturellt fel under tryck
Strukturella fel under högt differenstryck leder till katastrofala systemskador. Begränsning innebär att kräva detaljerade tekniska beräkningar för kollaps och sprängstyrka före tillverkning. Se till att stödstångsavståndet är optimerat för ditt specifika differenstryck. Lita inte på generiska tryckklasser; efterfrågan beräkningar baserat på dina exakta skärmdimensioner och driftsförhållanden.
Risk: Anslutnings- och monteringsproblem
Felaktig montering orsakar läckor, förbikopplingar och installationsförseningar. Begränsning kräver strikta dimensionstoleranser för alla anslutningstyper. Begär 3D CAD-modeller eller prototypgodkännanden innan fullskalig produktion påbörjas. Verifiera att tillverkaren använder precisionsbearbetning för alla flänsar, gängor och anpassade kopplingar för att säkerställa sömlös integration med dina befintliga rör och kärl.
Slutsats
Att välja en tillverkare av kiltrådsskärm är ett avgörande tekniskt beslut, inte bara en rutinmässig upphandling. Operationell framgång beror helt på granskning av precision, materialkvalitet, hantverksskicklighet och svetsintegritet. En rigorös utvärderingsprocess skiljer kompetenta ingenjörspartners från standardvaruleverantörer. Begränsa din kortlista till tillverkare som tillhandahåller transparent teknisk data, verifierbara materialcertifieringar och en beprövad meritlista i din specifika industriella applikation.
Begär tekniska konsultationer med ingenjörsteamen hos dina nominerade tillverkare för att diskutera din specifika flödesdynamik.
Skicka in dina preliminära CAD-ritningar eller processspecifikationer för granskning och be om detaljerade tillverkningsförslag.
Kräv exempel på toleransrapporter och anonymiserade materialtestrapporter (MTR) från tidigare projekt för att verifiera deras kvalitetssäkringspåståenden.
Schemalägg en fabriksrevision eller virtuell rundtur för att inspektera deras CNC-svetsutrustning och kvalitetskontrolllaboratorier direkt.
FAQ
F: Vad är standardslitstoleransen för en högkvalitativ kiltrådsskärm?
S: Standard industritoleranser sträcker sig vanligtvis från +/- 0,05 mm till +/- 0,02 mm. Den exakta toleransen beror på applikationskraven och tillverkarens specifika verktygskapacitet. Tillämpningar med hög precision kräver den snävare delen av detta spektrum.
F: Hur verifierar jag materialkvaliteten som tillhandahålls av en leverantör av kiltrådsskärm?
S: Du måste begära certifierade materialtestrapporter (MTR) från bruket som producerade råstålet. Kräv dessutom positiv materialidentifikation (PMI)-testning på den färdiga skärmen för att garantera att legeringen matchar specifikationen.
F: Vad är skillnaden mellan flöde-in-till-ut och flöde-ut-till-in kil skärmrör?
S: Detta hänvisar till V-trådens orientering. Flow-out-to-in har den plana trådytan på utsidan och filtrerar vätska när den kommer in i röret. Flow-in-to-out placerar den plana ytan inuti och filtrerar vätska när den kommer ut. Denna orientering är avgörande för effektiv backspolning.
F: Kan en tillverkare av vattenbrunnar tillverka skärmar för kemisk bearbetning?
S: Även om den grundläggande kiltrådstekniken är likartad, kräver kemisk bearbetning betydligt snävare toleranser, specialiserade exotiska legeringar och komplex specialtillverkning. Standardtillverkare för vattenbrunnar saknar ofta den precisionsutrustning och metallurgiska expertis som krävs för dessa krävande industriella tillämpningar.
F: Varför rekommenderas elektropolering för en skärm med kil av rostfritt stål?
S: Elektropolering tar bort mikroskopiska ytföroreningar och skapar en mycket enhetlig, slät finish. Denna process förbättrar avsevärt korrosionsbeständigheten, minskar friktionen och förhindrar partiklar och biologiskt material från att fästa vid skärmen, vilket minskar igensättning och biologisk förorening.
F: Hur påverkar stödstavsavståndet en industriell filtreringsskärm?
S: Avståndet mellan stödstavarna dikterar direkt skärmens strukturella styrka. Närmare stavavstånd ökar spräng- och kollapstrycket, vilket gör att skärmen tål högre differenstryck. Tätare stavavstånd minskar dock den totala öppna ytan något, vilket kräver en exakt teknisk balans.