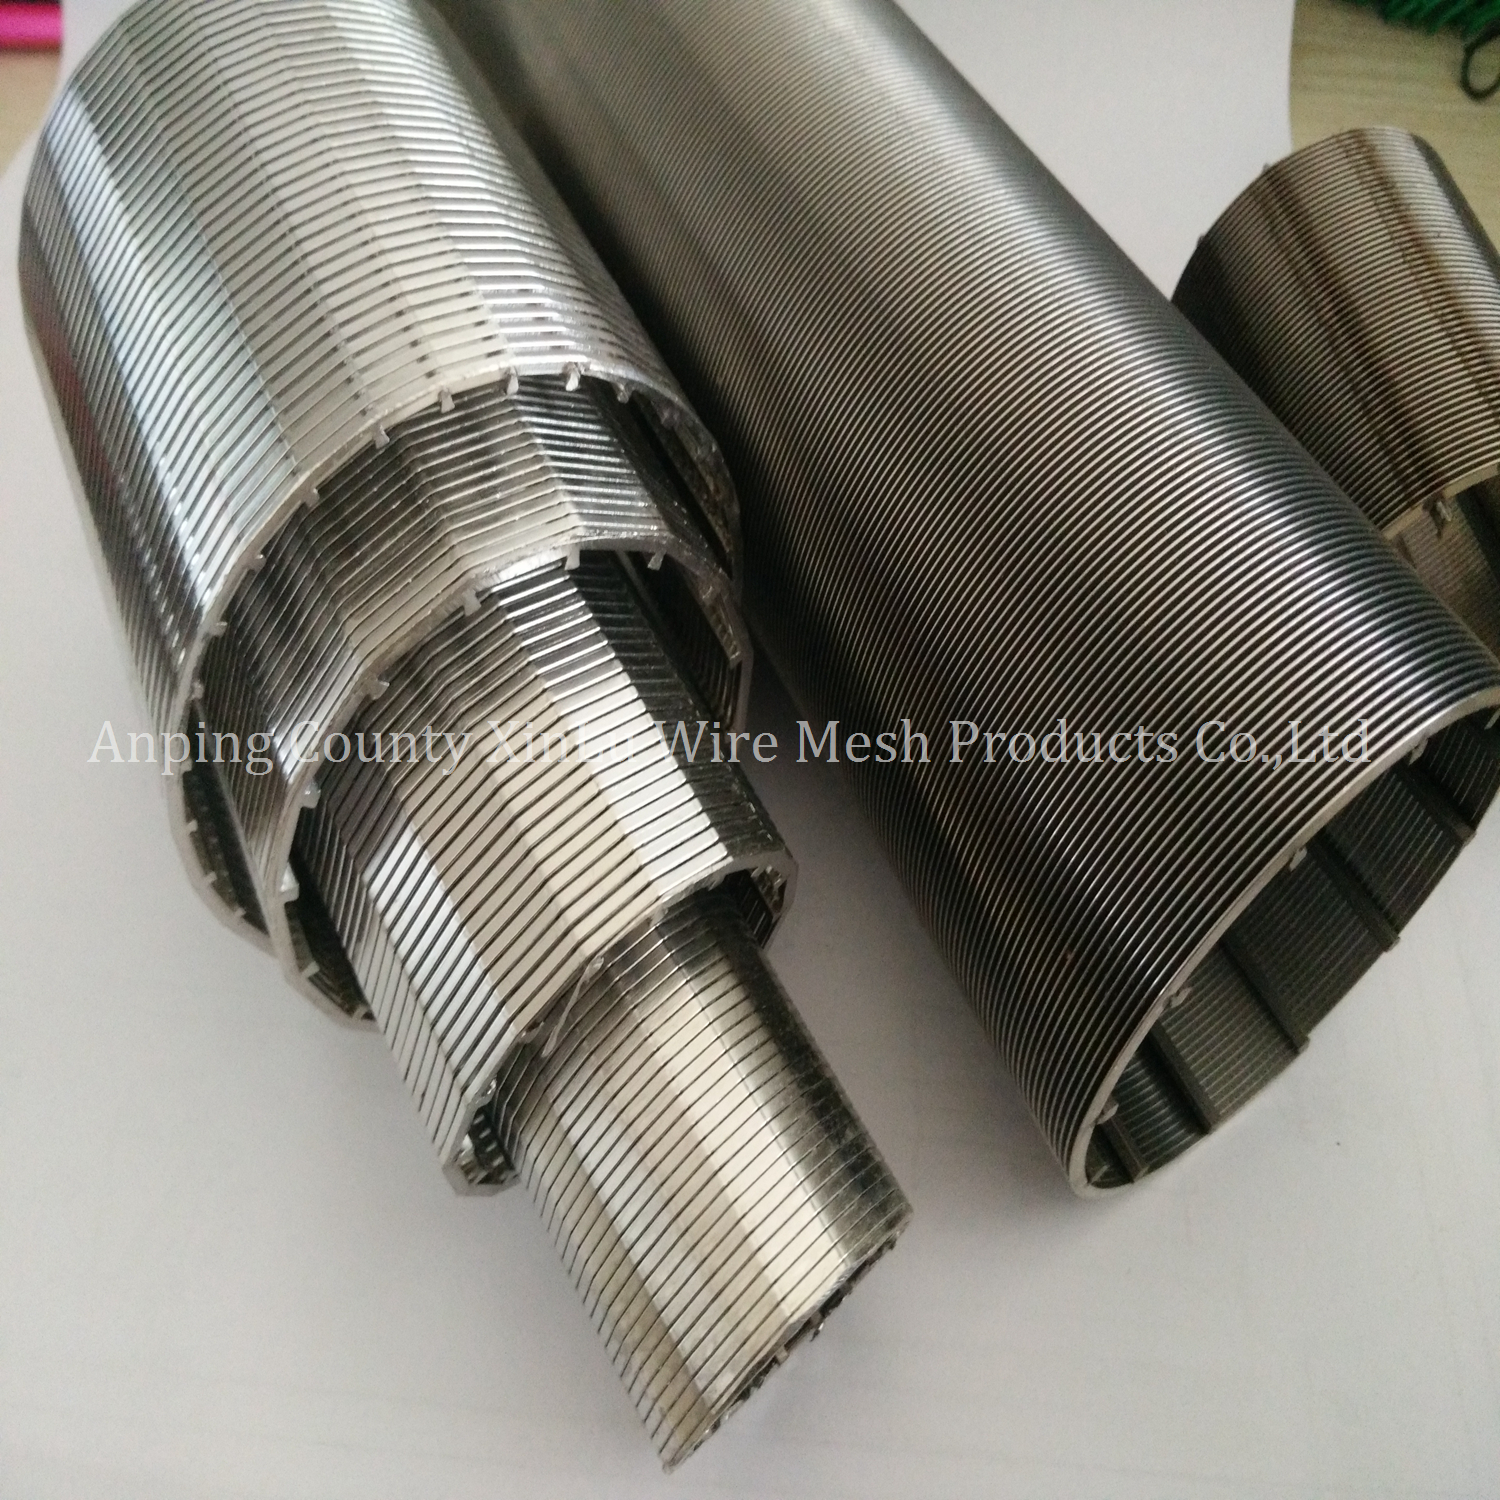
工業用濾過の失敗は非常に大きなリスクを伴います。標準以下のスクリーンは、すぐに壊滅的な圧力低下、早期の目詰まり、および計画外の深刻なダウンタイムを引き起こします。メディアの盲目化や構造の崩壊により重要なプロセスが停止すると、運用上の影響は即座に深刻になります。真のエンジニアリングに焦点を当てたものとの区別 ウェッジ ワイヤー スクリーンのメーカー
潜在的な製造パートナーを精査するには、信頼できる技術評価フレームワークが必要です。このフレームワークでは、製造能力、材料の専門知識、従業員の職人技、品質保証プロトコルを分析する必要があります。適切なパートナーを選択することで、厳しい条件下でも濾過システムが最高の効率で動作することが保証されます。このガイドでは、サプライヤーを評価し、特定の産業用途向けの高性能濾過コンポーネントを確保するために必要な正確な基準を提供します。
精度は交渉の余地のないものです。連続スロットの均一性とプロファイル ワイヤー内の厳密な物理的一貫性が、工業用濾過スクリーンの効率を決定します。逸脱すると、目が見えなくなり、スループットが低下します。
材料の選択が長寿命を促進: 動作環境で高い耐食性や耐熱性が求められる場合、適切なパートナーが標準の 304/316L ステンレス鋼から特殊な合金に至るまでガイドします。
カスタマイズ機能が重要: 既製のソリューションでは、複雑なフロー ダイナミクスが最適化されることはほとんどありません。カスタム プロファイル、サポート ロッド、特定の接続タイプを設計できるメーカーを優先します。
産業用濾過スクリーン要件の定義
アプリケーション固有の成功基準
サプライヤーに連絡する前に、アプリケーションの正確な成功基準を定義する必要があります。まず、必要な開口面積、目標流量、および許容可能な圧力損失を計算します。これらのメトリクスは、画面の基本的なジオメトリを決定します。特定の粒子保持要件は、スロットのサイジングとプロファイル ワイヤーの形状に直接影響します。粘性の高い流体には、高速ガス流とは異なるワイヤ プロファイルが必要です。ウェッジ ワイヤーの V 字型プロファイルは、内側に拡張することで粒子の捕捉を防ぎ、サイズ未満の粒子が表面を遮ることなく通過できます。これを、均一な開口部内に粒子を捕捉する標準的なワイヤー メッシュまたは多孔板と比較してください。ウェッジ ワイヤーへのエンジニアリング投資は、その自動洗浄性と目詰まりのない用途での高流量能力によって正当化されます。
ニーズを正確に判断するには、特定のシステムの流体力学を評価する必要があります。層流条件と乱流条件のどちらを扱っているかを理解するには、流れのレイノルズ数を考慮してください。乱流では、一定の運動エネルギーの衝撃に耐えるために、より重いプロファイルのワイヤが必要になることがよくあります。さらに、流体の比重と粘度によって、最大許容圧力降下を超えずに所望の流量を維持するために必要な開口面積の割合が決まります。適切に設計されたスクリーンは、粒子保持と油圧効率のバランスをとり、ポンプ システムが過負荷にならず、プロセスが安定した状態を維持することを保証します。
事業環境と資材需要
動作環境により、材料の選択と構造設計が決まります。化学物質への曝露、極端な温度、研磨媒体により、標準材料は急速に劣化します。プロセス流体の pH レベル、塩化物濃度、および最大動作温度を文書化する必要があります。さまざまな差圧下での構造的完全性に対するベースライン要件を確立します。高圧環境では、崩壊を防ぐために、より厚いサポートロッドとより狭いロッド間隔が必要です。研磨スラリーには、摩耗に耐えるために硬化した合金が必要です。これらの環境ストレス要因を考慮しないと、スクリーンの早期故障やプロセス汚染につながります。
たとえば、石油化学精製用途では、スクリーンは高温で腐食性の高い酸性ガスや攻撃的な炭化水素混合物に頻繁にさらされます。このようなシナリオでは、標準的なオーステナイト系ステンレス鋼は塩化物応力腐食割れに急速に陥ります。高い耐孔食性等価数値 (PREN) を提供する材料を指定する必要があります。同様に、鉱物処理では、スラリーの研磨性により、粒子の保持力を損なう急速な摩耗とその後のスロット開口部の拡大を防ぐために、表面硬度の高いプロファイル ワイヤが必要です。
ウェッジワイヤースクリーンメーカーに求められるコア機能
メーカーの工具や機械を評価して、連続的なスロットの一貫性を維持できることを確認します。厳しい公差を実現するには、高度な CNC 溶接機と自動インデックス システムが必須です。溶接前に、プロファイル ワイヤ自体の物理的な一貫性と均一性が重要であることを強調します。ワイヤ幅や角度の変動は、最終的なスロット公差に直接影響します。ワイヤがわずか 1 ミリメートルでも変化すると、結果として生じるスロットに粒子が捕捉され、局所的な目詰まりが発生します。将来のパートナーに、伸線および圧延プロセス中にワイヤーの寸法をどのように監視および制御しているかを尋ねてください。
プロファイル ワイヤーの伸線と圧延は冶金芸術の一種です。ワイヤーの成形に使用される金型は、細心の注意を払ってメンテナンスする必要があります。時間の経過とともにダイスが磨耗すると、ワイヤのプロファイルが微妙に変化し、最終的なスクリーンに不一致が生じる可能性があります。一流メーカーは、ダイの検査と交換に関して厳格な品質管理プロトコルを持っています。また、レーザーマイクロメーターを利用して、製造中のワイヤの寸法を継続的に監視し、完全に均一なワイヤのみが溶接機に供給されるようにします。
高度な材料専門知識
高級品の調達 ステンレス鋼のウェッジ ワイヤー スクリーン
特殊合金の取り扱いは、単にワイヤーのスプールを交換するだけではありません。チタンなどの材料は、大気汚染や脆化を防ぐために溶接中に不活性ガスをシールドする必要があります。二相ステンレス鋼では、耐食性と機械的強度にとって重要なオーステナイト相とフェライト相の正しいバランスを維持するために、入熱と冷却速度を正確に制御する必要があります。メーカーが冶金学の知識と、これらの先進的な材料を正しく処理するために必要な特殊な装置を備えていることを確認する必要があります。
カスタムウェッジワイヤースクリーンの製造
オーダーメイドエンジニアリングの能力を評価します。産業用アプリケーションが標準寸法に適合することはほとんどありません。を生み出すことができるパートナーが必要です。 カスタム ウェッジ ワイヤー スクリーン。
カスタム フィッティングの統合は、小規模メーカーが失敗することがよくあります。重い ANSI フランジを比較的薄肉のスクリーン シリンダーに溶接するには、歪みを防ぎ同心度を維持するために卓越した技術が必要です。フランジが四角形から外れて溶接されている場合、スクリーンはハウジング内で適切に密閉されず、流体のバイパスやプロセスの汚染につながります。カスタム製作作業の例を見て、完成したアセンブリの寸法検査手順について問い合わせるよう要求します。
生産品質と製造基準の評価
溶接の完全性と構造強度
プロファイル ワイヤとサポート ロッドの間の交差溶接は、スクリーンの最も重要な構造要素です。この単一の接触点は、巨大なせん断力と差圧に耐える必要があります。溶接溶け込み深さと熱影響部 (HAZ) の脆弱性を防ぐために使用される方法を評価します。溶接中の過剰な入熱はステンレス鋼の冶金的特性を変化させ、耐食性を低下させ、脆化を引き起こします。熟練した製造業者は、正確な抵抗溶接技術を利用して、周囲の材料を損なうことなく確実に深く溶け込みます。
抵抗溶接は、高度に局所的な熱入力と急速冷却を可能にするため、ウェッジ ワイヤー スクリーンに推奨される方法です。これにより、HAZ のサイズが最小限に抑えられ、ワイヤの機械的特性が維持されます。ただし、溶接パラメータ (電流、電圧、圧力) は、特定のワイヤ サイズと材料グレードに合わせて完全に校正する必要があります。溶接認定手順と、生産ベースで交差溶接の強度を検証する方法についてメーカーに問い合わせてください。
従業員の専門知識と職人技
エンジニアリングチームと製造チームの資格を評価します。高度な機器操作スキルと認定溶接士を探してください。 ASME セクション IX などの認証は、厳格な溶接規格への取り組みを示しています。スタッフの経験豊富な冶金学者は、複雑な流動力学を理解し、適切な合金を推奨するのに非常に貴重です。オーダーメイドでは職人の技が重要です。スロット開口部を歪ませることなく複雑な形状を圧延、成形、溶接する能力には、長年にわたる専門的な経験が必要です。
製造における人的要素は、いくら強調してもしすぎることはありません。自動化された CNC 装置を使用する場合でも、機械をセットアップし、プロセスを監視し、公差を維持するために微調整を行うには熟練したオペレーターが必要です。カスタム製造では、複雑なアセンブリの取り付けと仮付け溶接は、製造者の空間認識と手先の器用さに完全に依存します。潜在的なサプライヤーを監査するときは、現場担当者の在職期間とトレーニングに注意を払ってください。
表面仕上げと処理
表面仕上げは性能と寿命に直接影響します。電解研磨、不動態化、機械研磨の役割について説明します。これらの処理により、摩擦が軽減され、細菌の増殖が防止され、局所的な腐食が軽減されます。電解研磨により表面の汚染物質が除去され、クロムを豊富に含む不動態層が形成されます。スクリーン全体の均一な表面仕上げにより、目詰まりの原因となる微細な摩耗を防ぎます。衛生用途では、特定の Ra (平均粗さ) 値が要求されることが多く、メーカーはこの仕上げを達成および検証する能力を備えている必要があります。
機械研磨では滑らかな表面を実現できますが、多くの場合、微細な穴の上で材料が折り畳まれ、汚染物質が捕捉されます。一方、電解研磨は金属表面の微細なピークを溶解し、真にきれいで不動態な仕上げをもたらします。これは、表面の欠陥にバクテリアが潜み、製品の安全性が損なわれる可能性がある食品、飲料、医薬品の用途では非常に重要です。メーカーが社内に電解研磨機能を備えているか、認定された仕上げ施設と提携していることを確認してください。
品質保証とテストプロトコル
必須の文書は、標準以下の製品に対する主な防御策です。材料試験レポート (MTR)、ISO 9001 認証、および包括的な寸法検査レポートをリクエストしてください。出荷前の工場受け入れテスト (FAT) は非常に重要です。これには、圧力テスト、スロット公差の検証、目視検査が含まれます。
テストの種類
目的
合格基準
ポジティブマテリアル識別 (PMI)
正確な合金組成を検証します。
指定された MTR と正確に一致します。
スロット許容値の検証
連続開度精度を確保します。
指定された +/- ミクロンの範囲内。
崩壊/破裂圧力試験
負荷がかかった状態での構造の完全性を検証します。
最大動作差圧を超えています。
表面粗さ(Ra)測定
サニタリー/フローのニーズに合わせた滑らかさを確認します。
指定されたマイクロインチ/ミクロンの目標を満たします。
染料浸透検査 (DPI)
溶接部の表面破壊欠陥を検出します。
目に見える亀裂や気孔の兆候はありません。
ウェッジワイヤー製品の種類とサプライヤーの専門分野
フラットパネル、シリンダー、バスケット
形状が異なれば、異なる製造アプローチが必要になります。平面振動スクリーンは厳しい機械的ストレスに耐え、頑丈なサポート フレームと堅牢な溶接を必要とします。湾曲または円筒形の遠心分離機バスケットは高い回転速度で動作し、完全な同心性と動的バランスが要求されます。アン 工業用濾過スクリーンは、連続的な振動や遠心力にさらされるものとは構造要件が大きく異なります。
たとえば、遠心分離機のバスケットは、高速回転時の壊滅的な振動を防ぐために動的バランスをとる必要があります。製造プロセスでは、質量がバスケットの周囲に完全に均等に分配されるようにする必要があります。これには、精密な圧延、細心の注意を払った溶接位置、および特殊なバランス装置が必要です。メーカーが主に静的なフラット パネルを製造している場合、高速回転コンポーネントを安全に製造するための専門知識や設備が不足している可能性があります。
ウェッジワイヤースクリーンチューブの製造
生産能力を評価する ウェッジワイヤースクリーンチューブ
インツーアウト チューブの製造プロセスは本質的により複雑です。プロファイル ワイヤーは裏返してサポート ロッドの内側に溶接する必要があります。これには、特殊な内部溶接マンドレルと、スロットを均一に保つための正確な制御が必要です。内部流動アプリケーションのサプライヤーを評価する場合は、内部溶接能力に関する具体的な詳細を尋ね、内径のスロットの一貫性を検証するためにサンプルを要求してください。
井戸スクリーンメーカーの能力と工業的処理の比較
井戸スクリーンの大量生産と工業加工における高精度の要求を比較してください。標準 井戸スクリーンのメーカーは、
井戸スクリーンは通常、一度設置すると数十年間地中に放置され、比較的良性の地下水を処理します。工業用スクリーンは、強力な化学薬品、高温、頻繁な洗浄サイクルにさらされます。産業用途に必要な構造の完全性と材料の品質は、桁違いに高くなります。数マイルの標準ウェルスクリーンを製造できる企業が、重要な化学プロセス用のカスタムろ過コンポーネントをうまく設計できるとは考えないでください。
ベンダーのトレードオフとサプライチェーンの考慮事項
直接メーカーとウェッジ ワイヤー スクリーンのサプライヤー
製造業者と直接連携する場合と販売業者と連携する場合のトレードオフを分析します。直接 ウェッジ ワイヤー スクリーンのサプライヤーは、優れた技術サポート、カスタム エンジニアリング能力、品質に対する直接的な責任を提供します。
メーカーと直接連携すると、画面を設計しているエンジニアと直接コミュニケーションを取ることができます。流れ力学、材料の選択、構造計算について詳しく議論できます。ディストリビュータはしばしば障壁として機能し、メッセージをやり取りし、重要な技術的な詳細が翻訳中に失われるリスクを高めます。カスタム産業アプリケーションの場合、成功するには工場との直接の連携が不可欠です。
より厚いサポートロッド、高級合金、高度な表面処理に投資することで、大幅な長期耐久性が得られます。厚いプロファイルは、圧力スパイク下でも変形に耐えます。高級合金は腐食による故障を防ぎます。最初は標準的な材料で十分に思えるかもしれませんが、工業用濾過の実際の運用では、多くの場合、急速に弱点が露呈します。頻繁なスクリーン交換とそれに伴うメンテナンスのダウンタイムを防ぐために、堅牢なエンジニアリングの構造的 ROI に焦点を当てます。
主要な処理施設で 1 回の計画外の停止が発生した場合のコストを考えてみましょう。生産収益の損失は、濾過スクリーンの最初の購入価格に比べて微々たるものです。より重いプロファイル ワイヤまたは高級合金を指定すると、初期費用が数分の一だけ増加する可能性がありますが、致命的な故障に対する保険が提供されます。定常状態だけでなく、最悪の運用シナリオも常に考慮して設計してください。
サプライチェーンとリードタイム
グローバル調達と国内製造に関連するリスクを評価します。グローバルな調達では、出荷の遅延、コミュニケーションの障壁、一貫性のない品質監視が発生する可能性があります。国内または現地での製造では、多くの場合、QA による監視が強化され、工場監査が容易になり、エンジニアリング上の問題がより迅速に解決されます。製造パートナーを選択する際には、プロジェクトのタイムラインの重要性と、サプライチェーンの混乱による潜在的な影響を考慮してください。
グローバルに調達することを選択した場合は、厳格なサードパーティ検査プロトコルを実装する必要があります。メーカーの内部 QA ドキュメントのみに依存することはできません。独立した検査官を雇って、スクリーンが国際出荷用に木箱に入れられる前に、材料グレードを確認し、圧力テストに立ち会い、寸法公差を確認します。製品が海を渡った後に製造上の欠陥を発見するコストは、あまりにも高額です。
実装のリスクと軽減戦略
リスク: 詰まりと目詰まり
詰まりや目詰まりが発生すると生産が停止し、直ちにメンテナンスが必要になります。軽減するには、鋭くて明確なエッジを備えた真の V 字型スロットを製造するメーカーの能力を確認する必要があります。スクリーン全長にわたってワイヤの厳密な均一性を確保します。摩擦を軽減し、ワイヤ表面への粒子の付着を防ぐ電解研磨などの表面処理を義務付けます。
リスク: 圧力による構造破壊
高い差圧下での構造破損は、システムに壊滅的な損傷をもたらします。緩和には、製造前に崩壊強度と破裂強度について詳細な工学計算を必要とすることが含まれます。サポートロッドの間隔が特定の差圧に合わせて最適化されていることを確認してください。一般的な圧力定格に依存しないでください。正確な画面寸法と動作条件に基づいて計算する必要があります。
リスク: 接続と取り付けの問題
取り付けが不適切だと、漏れ、バイパス、取り付けの遅れが発生します。軽減するには、すべての接続タイプに対して厳密な寸法公差を義務付ける必要があります。本格的な生産を開始する前に、3D CAD モデルまたはプロトタイプの承認をリクエストしてください。メーカーがすべてのフランジ、ねじ、カスタム継手に精密機械加工を使用し、既存の配管や容器とのシームレスな統合を確保していることを確認してください。
結論
ウェッジ ワイヤー スクリーンのメーカーの選択は、単なる日常的な調達作業ではなく、重要なエンジニアリング上の決定です。運用の成功は、精査の精度、材料の品質、従業員の職人技、溶接の完全性にかかっています。厳格な評価プロセスにより、有能なエンジニアリング パートナーと標準的な商品サプライヤーが区別されます。透明性の高いエンジニアリング データ、検証可能な材料認証、および特定の産業用途における実証済みの実績を提供するメーカーに候補リストを絞り込みます。
最終候補に挙げられたメーカーのエンジニアリング チームに技術相談を依頼し、特定の流れダイナミクスについて話し合ってください。
予備の CAD 図面またはプロセス仕様をレビューのために提出し、詳細な製造提案を求めます。
品質保証の主張を検証するために、過去のプロジェクトからのサンプル許容差レポートと匿名化された材料試験レポート (MTR) を要求します。
工場監査またはバーチャル ツアーをスケジュールして、CNC 溶接装置や品質管理研究所を直接検査してください。
よくある質問
Q: 高品質ウェッジ ワイヤー スクリーンの標準スロット公差はどのくらいですか?
A: 業界の標準公差は通常、+/- 0.05 mm ~ +/- 0.02 mm の範囲です。正確な許容差は、アプリケーションの要件とメーカーの特定のツールの能力によって異なります。高精度アプリケーションでは、このスペクトルのより厳しい限界が要求されます。
Q: ウェッジ ワイヤー スクリーンのサプライヤーが提供する材料グレードを確認するにはどうすればよいですか?
A: 原鋼を製造した工場に認定された材料試験レポート (MTR) を要求する必要があります。さらに、合金が仕様に適合していることを保証するために、完成したスクリーンでのポジティブ材料識別 (PMI) テストを必要とします。
Q: 流入から流出へのウェッジ ワイヤー スクリーン チューブと流出から流入へのウェッジ ワイヤー スクリーン チューブの違いは何ですか?
A: これは V ワイヤーの向きを指します。フローアウトツーインの外側には平らなワイヤー表面があり、流体がチューブに入るときに濾過されます。フローインツーアウトでは、平らな表面が内側に配置され、流体が流出するときに濾過されます。この方向は効果的な逆洗のために重要です。
Q: 井戸スクリーンのメーカーは化学処理用のスクリーンを製造できますか?
A: 基本的なウェッジ ワイヤー技術は似ていますが、化学処理には、より厳しい公差、特殊な特殊合金、および複雑なカスタム エンジニアリングが必要です。標準的な井戸スクリーンメーカーには、これらの要求の厳しい産業用途に必要な精密機器や冶金の専門知識が欠けていることがよくあります。
Q: ステンレス鋼ウェッジ ワイヤー スクリーンに電解研磨が推奨されるのはなぜですか?
A: 電解研磨により、微細な表面汚染物が除去され、非常に均一で滑らかな仕上げが得られます。このプロセスにより、耐食性が大幅に向上し、摩擦が軽減され、粒子や生物物質のスクリーンへの付着が防止され、目詰まりや生物付着が軽減されます。
Q: サポートロッドの間隔は工業用濾過スクリーンにどのような影響を与えますか?
A: サポート ロッドの間隔は、スクリーンの構造強度に直接影響します。ロッドの間隔が狭くなると、破裂圧力と崩壊圧力の定格が増加し、スクリーンがより高い差圧に耐えることができます。ただし、ロッド間隔が密になると総開口面積がわずかに減少するため、正確なエンジニアリングバランスが必要になります。