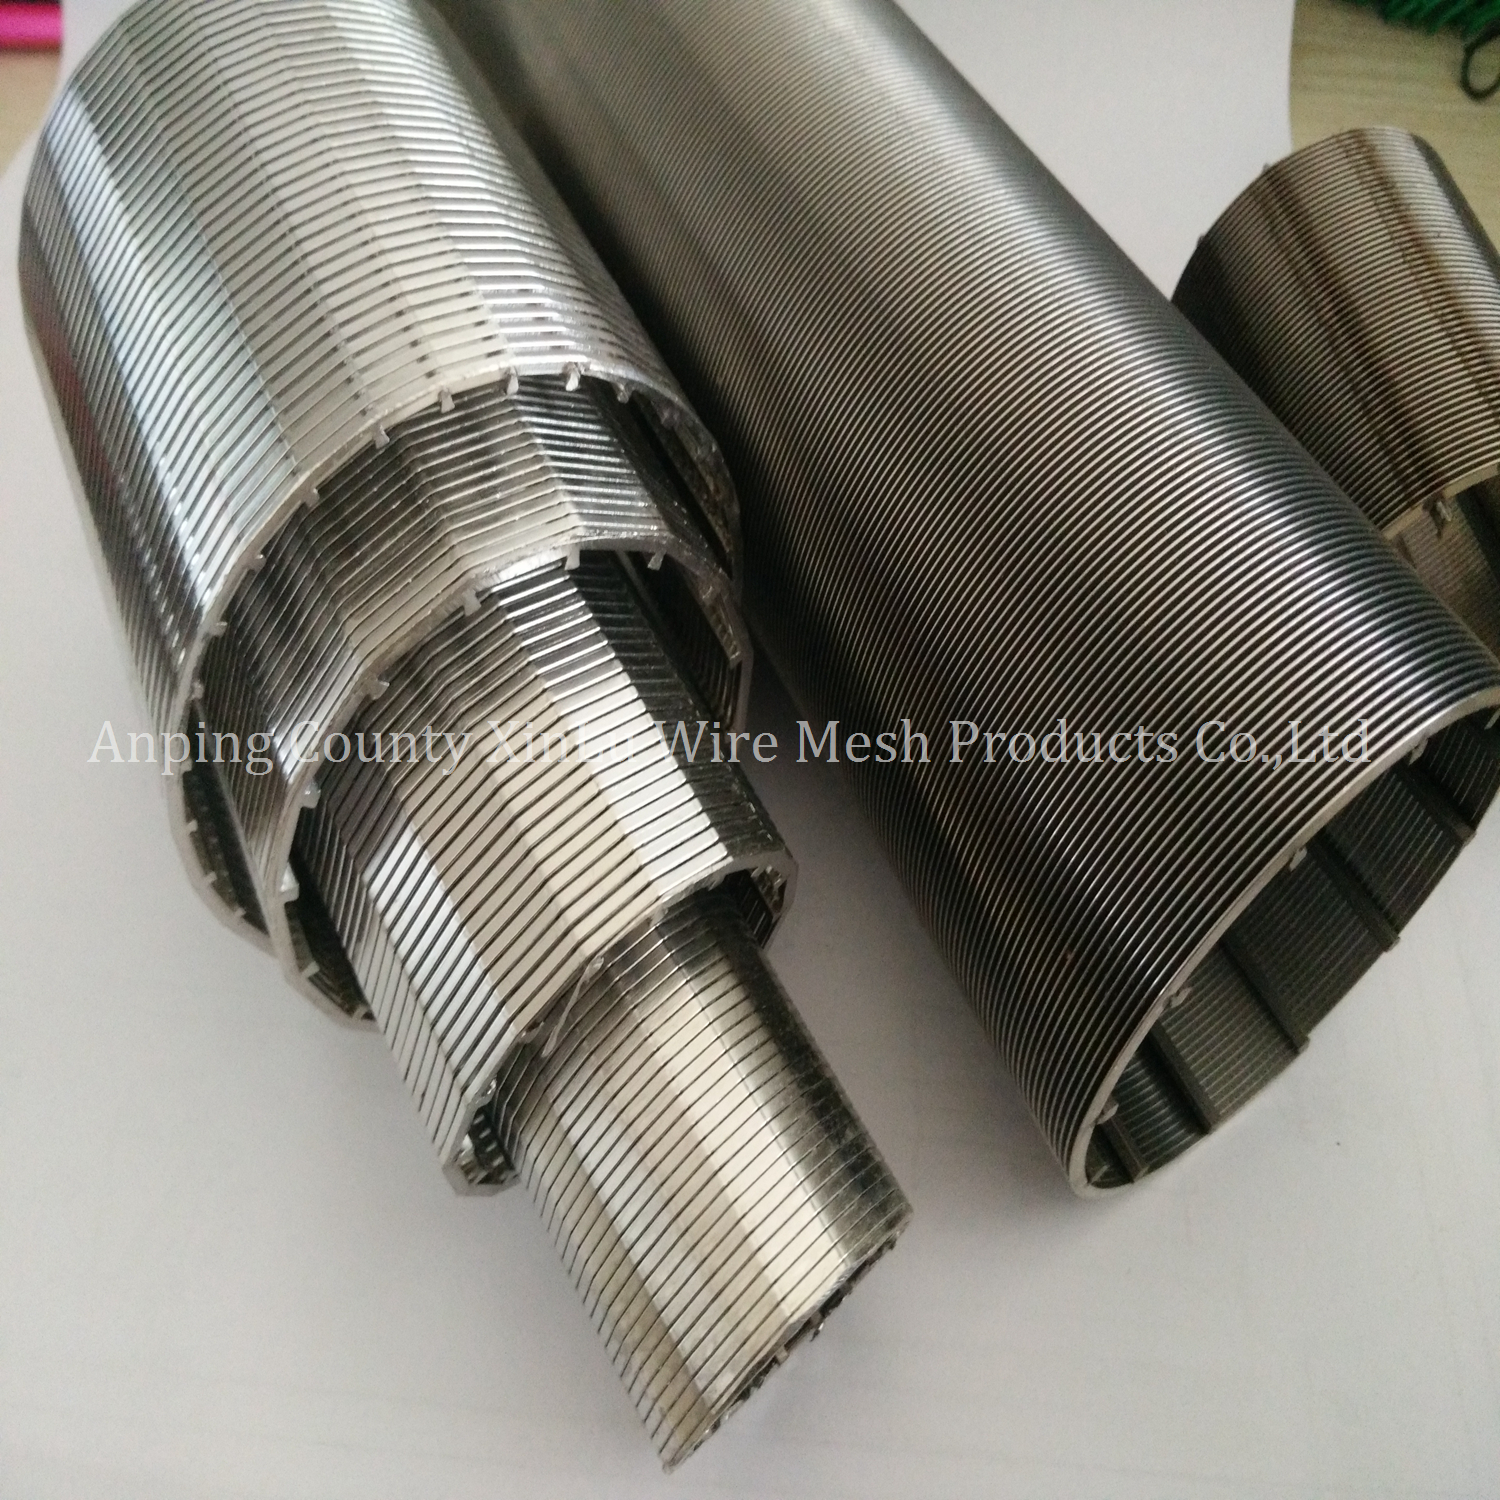
Teollisuuden suodatusvika on uskomattoman suuri. Alikehittyneet näytöt johtavat nopeasti katastrofaalisiin paineen laskuihin, ennenaikaisiin tukkeutumiseen ja vakaviin suunnittelemattomiin seisokkeihin. Kun kriittinen prosessi pysähtyy median sokaistumisen tai rakenteiden romahtamisen vuoksi, toiminnallinen vaikutus on välitön ja vakava. Erottaa todellisen suunnittelukeskeisen Wedge Wire Screen Manufacturer ja tavallinen hyödykejälleenmyyjä on usein vaikeaa. Pintatason spesifikaatiot peittävät usein huonon hitsin eheyden, epäjohdonmukaisen langan tasaisuuden ja vaihtelevat raon toleranssit. Insinöörit eivät voi luottaa pelkästään perustietolomakkeisiin.
Tarvitset luotettavan teknisen arviointikehyksen mahdollisten valmistuskumppaneiden tarkastamiseksi. Tässä viitekehyksessä on analysoitava valmistusvalmiuksia, materiaaliosaaminen, työvoiman ammattitaito ja laadunvarmistusprotokollat. Oikean kumppanin valitseminen varmistaa, että suodatinjärjestelmäsi toimivat huipputeholla vaativissa olosuhteissa. Tämä opas sisältää tarkat kriteerit, joita tarvitaan toimittajien arvioimiseksi ja korkean suorituskyvyn suodatuskomponenttien turvaamiseksi erityisiin teollisiin sovelluksiisi.
Tarkkuus ei ole neuvoteltavissa: Jatkuva rakojen tasaisuus ja profiililangan tiukka fyysinen yhtenäisyys sanelevat minkä tahansa teollisen suodatusseulan tehokkuuden; poikkeamat johtavat sokaisemiseen ja suorituskyvyn heikkenemiseen.
Materiaalin valinta ajaa pitkäikäisyyttä: Oikea kumppani opastaa sinut standardin 304/316L ruostumattoman teräksen ohi erikoisseoksiin, kun käyttöympäristöt vaativat korkeaa korroosion- tai lämpötilankestävyyttä.
Räätälöintiominaisuudet ovat tärkeitä: Valmiit ratkaisut optimoivat harvoin monimutkaisen virtausdynamiikan. Aseta etusijalle valmistajat, jotka pystyvät suunnittelemaan mukautettuja profiileja, tukitankoja ja tiettyjä liitäntätyyppejä.
Teollisuuden suodatinnäytön vaatimusten määrittäminen
Sovelluskohtaiset menestyskriteerit
Ennen kuin otat yhteyttä toimittajaan, sinun on määritettävä hakemuksesi tarkat onnistumiskriteerit. Aloita laskemalla tarvittava avoin alue, tavoitevirtausnopeudet ja hyväksyttävät painehäviöt. Nämä mittarit sanelevat näytön perusgeometrian. Erityiset hiukkasten pidätysvaatimukset vaikuttavat suoraan raon kokoon ja profiililangan geometriaan. Erittäin viskoosinen neste vaatii erilaisen lankaprofiilin kuin nopea kaasuvirta. Kiilalangan V-muotoinen profiili estää hiukkasten takertumisen laajentumalla sisäänpäin, jolloin alimittaiset hiukkaset pääsevät läpi sokaisematta pintaa. Verratkaa tätä tavalliseen metalliverkkoon tai rei'itetyihin levyihin, jotka vangitsevat hiukkasia yhtenäisiin aukkoihinsa. Suunnitteluinvestointi kiilalankaan on perusteltua sen itsepuhdistuvuuden ja suuren virtauskapasiteetin vuoksi tukkeutumattomissa sovelluksissa.
Jotta voit määrittää tarpeitasi tarkasti, sinun on arvioitava järjestelmäsi nestedynamiikka. Harkitse virtaussi Reynoldsin lukua saadaksesi selville, onko kyseessä laminaarinen vai turbulentti olosuhde. Pyörteiset virtaukset vaativat usein raskaampia profiililankoja kestämään jatkuvaa kineettistä energiaa. Lisäksi nesteen ominaispaino ja viskositeetti sanelevat tarvittavan avoimen alueen prosenttiosuuden halutun virtausnopeuden ylläpitämiseksi ylittämättä suurinta sallittua painehäviötä. Oikein suunniteltu seula tasapainottaa hiukkasten pidätyksen hydraulisen tehokkuuden kanssa varmistaen, että pumppujärjestelmiä ei ylikuormiteta ja että prosessi pysyy vakaana.
Toimintaympäristö ja materiaalivaatimukset
Toimintaympäristö sanelee materiaalivalinnat ja rakennesuunnittelun. Kemiallinen altistuminen, äärimmäiset lämpötilat ja hankaavat materiaalit hajottavat nopeasti standardimateriaaleja. Sinun on dokumentoitava prosessinestesi pH-tasot, kloridipitoisuudet ja enimmäiskäyttölämpötilat. Määritä perusvaatimukset rakenteen eheydelle vaihtelevissa paine-eroissa. Korkeapaineiset ympäristöt vaativat paksumpia tukitankoja ja pienempiä sauvaväliä romahtamisen estämiseksi. Hankaavat lietteet vaativat kovetettuja metalliseoksia kestämään kulumista. Näiden ympäristöstressien huomioimatta jättäminen johtaa ennenaikaiseen näytön epäonnistumiseen ja prosessin saastumiseen.
Esimerkiksi petrokemian jalostussovelluksissa seulat altistuvat usein erittäin syövyttävälle hapankaasulle tai aggressiivisille hiilivetyseoksille korotetuissa lämpötiloissa. Näissä skenaarioissa tavalliset austeniittiset ruostumattomat teräkset antavat nopeasti periksi kloridijännityskorroosiohalkeilulle. Sinun on määritettävä materiaalit, joilla on korkea pisteresistenssin ekvivalenttiluku (PREN). Samoin mineraalikäsittelyssä lietteen hankaava luonne vaatii profiililankoja, joilla on korkea pintakovuus, jotta estetään nopea kuluminen ja sitä seuraava rako-aukkojen leveneminen, mikä vaarantaisi hiukkasten pidättymisen.
Arvioi valmistajan työkalut ja koneet varmistaaksesi, että ne voivat ylläpitää jatkuvaa uran yhtenäisyyttä. Edistyneet CNC-hitsauskoneet ja automaattiset indeksointijärjestelmät ovat pakollisia tiukkojen toleranssien vuoksi. Korosta itse profiililangan fyysisen yhtenäisyyden ja tasaisuuden kriittistä tarvetta ennen hitsausta. Vaihtelut langan leveydessä tai kulmassa vaarantavat suoraan lopullisen raon toleranssin. Jos lanka vaihtelee jopa millimetrin murto-osan verran, muodostuva rako vangitsee hiukkasia ja aiheuttaa paikallista sokaisua. Kysy mahdollisilta yhteistyökumppaneilta, kuinka he valvovat ja ohjaavat langan mittoja veto- ja valssausprosessien aikana.
Profiililangan vetäminen ja valssaus on metallurgisen taiteen muoto. Langan muotoiluun käytetyt suuttimet on huollettava huolellisesti. Kun meistit kuluvat ajan myötä, lankaprofiili voi muuttua hienovaraisesti, mikä johtaa epäjohdonmukaisuuksiin lopullisessa näytössä. Huippuluokan valmistajalla on tiukat laadunvalvontaprotokollat muotin tarkastusta ja vaihtoa varten. He käyttävät myös lasermikrometrejä langan mittojen jatkuvaan seurantaan sen valmistuksen aikana ja varmistavat, että vain täysin tasaista lankaa syötetään hitsauskoneisiin.
Edistynyttä materiaaliasiantuntemusta
Hankinta korkealaatuinen ruostumattomasta teräksestä valmistettu kiilalanka on vakiona, mutta todennettavat materiaalilaadut ovat välttämättömiä. Pyydä asiakirjat, jotka osoittavat niiden raaka-aineiden alkuperän ja koostumuksen. Lisäksi arvioi valmistajan kyky työskennellä eksoottisten metalliseosten kanssa. Aggressiiviset ympäristöt vaativat usein duplex-ruostumattomia teräksiä, Hastelloyta, titaania tai monelia. Näiden kehittyneiden metalliseosten hitsaus vaatii erityisasiantuntemusta ja valvottuja ympäristöjä kontaminoitumisen estämiseksi ja korroosionkestävyyden ylläpitämiseksi. Pätevällä valmistajalla on dokumentoidut hitsausmenetelmät näille erikoismateriaaleille.
Eksoottisten metalliseosten kanssa työskentely ei ole vain lankakelojen vaihtamista. Materiaalit, kuten titaani, vaativat inerttikaasusuojauksen hitsauksen aikana estääkseen ilman saastumisen ja haurastumisen. Duplex-ruostumattomat teräkset vaativat tarkkaa lämmöntuonti- ja jäähdytysnopeuksien säätöä austeniitin ja ferriittifaasien oikean tasapainon ylläpitämiseksi, mikä on kriittistä niiden korroosionkestävyyden ja mekaanisen lujuuden kannalta. Sinun on varmistettava, että valmistajalla on metallurginen tietämys ja erikoislaitteet, joita tarvitaan näiden edistyneiden materiaalien oikeaan käsittelyyn.
Mukautettu kiilalankanäytön valmistus
Arvioi kapasiteetti mittatilaustyönä. Teolliset sovellukset sopivat harvoin vakiomittoihin. Tarvitset kumppanin, joka pystyy tuottamaan a mukautettu kiilalanka-seula, jossa on tietyt halkaisijat, pituudet ja ei-standardi urien koot. Keskustele räätälöityjen päätyliittimien tärkeydestä. Tarkkojen yhteyskokojen ja -tyyppien määrittäminen varmistaa saumattoman integroinnin olemassa olevaan infrastruktuuriisi. Tarvitsetpa sitten NPT-kierteitä, ANSI-laippoja tai saniteettikolmikkeita, valmistajan on osoitettava kyky koneistaa ja hitsata nämä liittimet ehdottoman tarkasti.
Räätälöityjen varusteiden integrointi tapahtuu usein silloin, kun pienemmät valmistajat epäonnistuvat. Raskaan ANSI-laipan hitsaus suhteellisen ohutseinäiseen seulasylinteriin vaatii poikkeuksellista taitoa vääristymien estämiseksi ja samankeskisyyden säilyttämiseksi. Jos laippa hitsataan nelikulmaiseksi, seula ei tiivisty kunnolla koteloon, mikä johtaa nesteen ohitukseen ja prosessin kontaminaatioon. Pyydä nähdä esimerkkejä heidän tilaustyöstään ja tiedustele heidän valmiiden kokoonpanojen mittatarkastusmenettelyjä.
Tuotannon laadun ja valmistusstandardien arviointi
Hitsauksen eheys ja rakenteen lujuus
Profiililangan ja tukitangon välinen leikkaussauma on seulan kriittisin rakenteellinen elementti. Tämän yhden kosketuskohdan on kestettävä valtavia leikkausvoimia ja paine-eroja. Arvioi hitsin tunkeutumissyvyys ja menetelmät, joilla estetään lämpövaikutteisten vyöhykkeiden (HAZ) haavoittuvuudet. Liiallinen lämmöntuotto hitsauksen aikana muuttaa ruostumattoman teräksen metallurgisia ominaisuuksia, mikä vähentää korroosionkestävyyttä ja aiheuttaa haurautta. Ammattitaitoinen valmistaja käyttää tarkkoja vastushitsaustekniikoita varmistaakseen syvän tunkeutumisen vaarantamatta ympäröivää materiaalia.
Vastushitsaus on suositeltu menetelmä kiilalankaverhoissa, koska se mahdollistaa erittäin paikallisen lämmöntuonnin ja nopean jäähdytyksen. Tämä minimoi HAZ:n koon ja säilyttää langan mekaaniset ominaisuudet. Hitsausparametrit – virta, jännite ja paine – on kuitenkin kalibroitava täydellisesti tietyn lankakoon ja materiaalilaadun mukaan. Kysy valmistajalta heidän hitsin pätevöintimenettelyjään ja siitä, kuinka he varmistavat leikkaussaumojen lujuuden tuotannon perusteella.
Työvoiman ammattitaito ja ammattitaito
Arvioi suunnittelu- ja valmistustiimien pätevyys. Etsi edistyneitä laitekäyttötaitoja ja sertifioituja hitsaajia. Sertifikaatit, kuten ASME Section IX, osoittavat sitoutumisen tiukoihin hitsausstandardeihin. Kokeneet metallurgit ovat korvaamattomia monimutkaisen virtausdynamiikan ymmärtämisessä ja sopivien metalliseosten suosittelemisessa. Ammattitaito on tärkeää tilaustyössä. Kyky valssata, muotoilla ja hitsata monimutkaisia geometrioita vääristämättä ura-aukkoja edellyttää vuosien erikoiskokemusta.
Inhimillistä elementtiä valmistuksessa ei voi yliarvioida. Jopa automatisoiduissa CNC-laitteissa ammattitaitoisia käyttäjiä vaaditaan koneiden asettamiseen, prosessin valvontaan ja mikrosäätöjen tekemiseen toleranssien säilyttämiseksi. Räätälöidyssä valmistuksessa monimutkaisten kokoonpanojen sovitus- ja takkahitsaus riippuu täysin valmistajan tilatietoisuudesta ja kätevyydestä. Kun auditoit potentiaalista toimittajaa, kiinnitä huomiota hänen myymälähenkilöstön toimisuhteeseen ja koulutukseen.
Pinnan viimeistely ja käsittely
Pintakäsittely vaikuttaa suoraan suorituskykyyn ja pitkäikäisyyteen. Keskustele sähkökiillotuksen, passivoinnin ja mekaanisen kiillotuksen roolista. Nämä käsittelyt vähentävät kitkaa, estävät bakteerien kasvua ja vähentävät paikallista korroosiota. Sähkökiillotus poistaa pinnan epäpuhtaudet ja muodostaa kromirikkaan passiivikerroksen. Koko näytön tasainen pintakäsittely estää tukkeutumiseen johtavia mikrohankaumia. Saniteettisovelluksissa tietty Ra-arvo (karkeuskeskiarvo) on usein pakollinen, ja valmistajalla on oltava valmiudet saavuttaa ja varmistaa tämä viimeistely.
Mekaanisella kiillotuksella voidaan saavuttaa sileä pinta, mutta se usein taittaa materiaalin mikroskooppisten kuoppien päälle ja kerää epäpuhtauksia. Sähkökiillotus puolestaan hajottaa metallipinnan mikroskooppiset piikit, jolloin lopputulos on todella puhdas ja passiivinen. Tämä on ehdottoman tärkeää elintarvike-, juoma- ja lääkesovelluksissa, joissa pinnan epätäydellisyydet voivat sisältää bakteereja ja vaarantaa tuoteturvallisuuden. Varmista, että valmistajalla on omat sähkökiillotusmahdollisuudet tai kumppaneita, joilla on sertifioidut viimeistelylaitteet.
Laadunvarmistus- ja testausprotokollat
Pakollinen dokumentaatio on ensisijainen suojasi huonolaatuisia tuotteita vastaan. Pyydä materiaalitestausraportteja (MTR), ISO 9001 -sertifikaatteja ja kattavia mittatarkastusraportteja. Tehdashyväksyntätestaus (FAT) on ratkaisevan tärkeä ennen toimitusta. Tämä sisältää painetestauksen, rakojen toleranssin tarkastuksen ja visuaaliset tarkastukset.
Testityyppi
Tarkoitus
Hyväksymiskriteerit
Positive Material Identification (PMI)
Tarkistaa seoksen tarkan koostumuksen.
Vastaa tarkasti määritettyjä MTR-arvoja.
Slot toleranssin tarkistus
Varmistaa jatkuvan avautumistarkkuuden.
Määritetyllä +/- mikronin alueella.
Romahdus/purkauspainetestaus
Vahvistaa rakenteellisen eheyden kuormituksen alaisena.
Ylittää suurimman käyttöpaine-eron.
Pinnan karheuden (Ra) mittaus
Vahvistaa tasaisuuden saniteetti-/virtaustarpeisiin.
Täyttää määritellyn mikrotuuman/mikronin tavoitteen.
Dye Penetrant Inspection (DPI)
Havaitsee hitsien pintaa rikkovat viat.
Ei näkyviä merkkejä halkeilusta tai huokoisuudesta.
Kiilalankatuotteiden tyypit ja toimittajien erikoisalat
Litteät paneelit, sylinterit ja korit
Erilaiset geometriat vaativat erilaisia valmistusmenetelmiä. Litteät tärisevät seulat kestävät kovaa mekaanista rasitusta ja vaativat raskaita tukikehyksiä ja kestävää hitsausta. Kaarevat tai sylinterimäiset sentrifugikorit toimivat suurilla pyörimisnopeuksilla ja vaativat täydellistä samankeskisyyttä ja dynaamista tasapainotusta. An staattiseen astiaan suunnitellulla teollisella suodattimella on huomattavasti erilaiset rakenteelliset vaatimukset kuin jatkuvalle tärinälle tai keskipakovoimalle. Varmista, että valmistajalla on erityistä kokemusta vaaditusta geometriasta.
Esimerkiksi sentrifugikorit on tasapainotettava dynaamisesti katastrofaalisen tärinän estämiseksi suurilla pyörimisnopeuksilla. Valmistusprosessin on varmistettava, että massa jakautuu täydellisesti tasaisesti korin kehälle. Tämä edellyttää tarkkaa valssausta, huolellista hitsauksen sijoittelua ja erikoistuneita tasapainotuslaitteita. Jos valmistaja tuottaa ensisijaisesti staattisia litteitä paneeleja, heillä ei todennäköisesti ole asiantuntemusta ja laitteita valmistaa nopeasti pyöriviä komponentteja turvallisesti.
Wedge Wire Screen Tube tuotanto
Arvioi kykyjä tuottaa a kiilalanka seulaputki . Nämä putket toimivat joko säteittäisessä sisäisessä (virtaus sisään-ulos) tai radiaalisessa ulkoisessa (virtaus ulos-sisään) konfiguraatiossa. Profiililangan suunnan on vastattava virtaussuuntaa, jotta V-muotoista rakoa voidaan hyödyntää tehokkaasti. Virtaus ulos-sisään -konfiguraatioissa on tyypillisesti langan tasainen pinta ulospäin, kun taas virtaus sisään-ulos -konfiguraatioissa on tasainen pinta sisäänpäin. Valmistajan on rullattava ja hitsattava lanka tarkasti oikeaan suuntaan vääristämättä uraa.
Sisään-out-putkien valmistusprosessi on luonnostaan monimutkaisempi. Profiililanka on käännettävä ylösalaisin ja hitsattava tukitankojen sisäpuolelle. Tämä vaatii erikoistuneita sisäisiä hitsauskaroja ja tarkkaa ohjausta, jotta ura pysyy yhtenäisenä. Kun arvioit toimittajaa sisäiseen virtaussovelluksiin, kysy tarkkoja tietoja sen sisäisistä hitsausominaisuuksista ja pyydä näytteitä sisähalkaisijan raon yhdenmukaisuuden tarkistamiseksi.
Vesikaivoverhojen valmistajan ominaisuudet vs. teollinen käsittely
Vertaa vesikaivon seulojen suuria tuotantomääriä teollisen käsittelyn korkeaan tarkkuuteen. Standardi vesikaivoverkon valmistaja keskittyy usein standardoituihin mittoihin ja ruostumattomaan 304-teräkseen. Petrokemian, elintarvikkeiden ja juomien tai lääkkeiden suodatus vaatii pitkälle räätälöityä suunnittelua, eksoottisia metalliseoksia ja poikkeuksellisen tiukkoja toleransseja. Vaikka perustekniikka on samanlainen, vaaditut tarkkuus- ja laadunvalvontaprotokollat ovat hyvin erilaisia. Varmista, että toimittaja on erikoistunut teollisiin sovelluksiin, ei vain maatalouden tai kunnalliseen vedenottoon.
Vesikaivoverhot asennetaan yleensä kerran ja jätetään maahan vuosikymmeniksi, jolloin ne käsittelevät suhteellisen hyvänlaatuista pohjavettä. Teollisuusseulat altistuvat aggressiivisille kemikaaleille, korkeille lämpötiloille ja toistuville puhdistusjaksoille. Teollisissa sovelluksissa vaadittava rakenteellinen eheys ja materiaalin laatu ovat suuruusluokkaa korkeampia. Älä oleta, että yritys, joka pystyy tuottamaan kilometriä tavallista kaivon seulaa, voi onnistuneesti suunnitella mukautetun suodatuskomponentin kriittistä kemiallista prosessia varten.
Myyjien vaihtokaupat ja toimitusketjuun liittyvät näkökohdat
Suora valmistaja vs. Wedge Wire -näytön toimittaja
Analysoi kompromisseja, jotka liittyvät työskentelyyn suoraan valmistajan ja jakelijan kanssa. Suora kiilalankaverkon toimittaja , joka valmistaa itse, tarjoaa erinomaisen teknisen tuen, mukautetut suunnitteluominaisuudet ja suoran vastuun laadusta. Jälleenmyyjät saattavat tarjota nopeampia toimitusaikoja tavallisille varastotuotteille, mutta heillä ei useinkaan ole riittävää teknistä syvyysvaatimusta monimutkaisten teollisten ongelmien ratkaisemiseksi. Työskentely suoraan tehtaan kanssa varmistaa, että tekniset tiedot ymmärretään ja toteutetaan ilman välikäsien aiheuttamaa väärinkäyttöä.
Kun työskentelet suoraan valmistajan kanssa, sinulla on suora yhteys näyttöäsi suunnitteleviin insinööreihin. Voit keskustella virtausdynamiikasta, materiaalin valinnasta ja rakennelaskelmista yksityiskohtaisesti. Jakelijat toimivat usein esteenä välittäen viestejä edestakaisin ja lisäämällä riskiä kriittisten teknisten yksityiskohtien katoamisesta käännöksessä. Räätälöityissä teollisissa sovelluksissa suora tehtaan sitoutuminen on välttämätöntä menestyksen kannalta.
Etukäteistyökalut vs. pitkäaikainen kestävyys
Investoimalla paksumpiin tukitankoihin, korkealaatuisiin metalliseoksiin ja edistyneisiin pintakäsittelyihin saadaan merkittävää pitkän aikavälin kestävyyttä. Paksummat profiilit kestävät muodonmuutoksia painepiikkien vaikutuksesta. Ensiluokkaiset seokset estävät korroosion aiheuttamia vikoja. Vaikka standardimateriaalit saattavat aluksi tuntua riittäviltä, teollisen suodatuksen toiminnallinen todellisuus paljastaa usein heikkouksia nopeasti. Keskity vankan suunnittelun rakenteelliseen sijoitetun pääoman tuottoprosenttiin, jotta vältytään toistuvista näyttöjen vaihdoista ja niihin liittyvistä huoltokatkoksista.
Harkitse yhden suunnittelemattoman sammutuksen kustannuksia suuressa käsittelylaitoksessa. Menetetyt tuotantotulot ovat kääpiöjä suodatinverkon alkuperäiseen ostohintaan verrattuna. Raskaamman profiililangan tai korkealaatuisemman seoksen määrittäminen saattaa nostaa alkukustannuksia murto-osalla, mutta se tarjoaa vakuutuksen katastrofaalista vikaa vastaan. Suunnittele aina pahimman mahdollisen käyttöskenaarion mukaan, ei vain vakaan tilan olosuhteita varten.
Toimitusketju ja toimitusajat
Arvioi maailmanlaajuiseen hankintaan liittyviä riskejä verrattuna kotimaiseen valmistukseen. Maailmanlaajuinen hankinta voi aiheuttaa toimitusviiveitä, viestintäesteitä ja epäjohdonmukaista laadunvalvontaa. Kotimainen tai paikallinen valmistus tarjoaa usein tiukemman laadunvarmistuksen valvonnan, helpommat tehdastarkastukset ja nopeamman teknisen ongelmien ratkaisemisen. Harkitse projektisi aikajanan kriittistä luonnetta ja toimitusketjun häiriöiden mahdollisia vaikutuksia valitessasi valmistuskumppania.
Jos päätät hankkia maailmanlaajuisesti, sinun on otettava käyttöön tiukat kolmannen osapuolen tarkastusprotokollat. Et voi luottaa pelkästään valmistajan sisäiseen laadunvarmistusdokumentaatioon. Palkkaa riippumattomat tarkastajat tarkastamaan materiaaliluokat, todistamaan painetestejä ja vahvistamaan mittatoleranssit ennen kuin seulat pakataan kansainvälisiä lähetyksiä varten. Valmistusvirheen havaitseminen sen jälkeen, kun tuote on ylittänyt meren, on yksinkertaisesti liian korkea.
Käyttöönoton riskit ja lieventämisstrategiat
Riski: Tukkeutuminen ja sokeutuminen
Tukkeutuminen ja sokeutuminen pysäyttävät tuotannon ja vaativat välitöntä huoltoa. Lieventäminen edellyttää valmistajan kykyä tuottaa todellisia V-muotoisia uria terävällä, hyvin määritellyllä reunalla. Varmista johdon tiukka tasaisuus koko näytön pituudella. Määrää pintakäsittelyt, kuten sähkökiillotus, jotka vähentävät kitkaa ja estävät hiukkasten tarttumisen langan pintaan.
Riski: Rakennehäiriö paineen alaisena
Rakenteellinen vika korkeassa paine-erossa johtaa katastrofaalisiin järjestelmävaurioihin. Lieventämiseen kuuluu yksityiskohtaisten teknisten laskelmien vaatiminen romahdus- ja murtumislujuudelle ennen valmistusta. Varmista, että tukitangon etäisyys on optimoitu oman paine-eron mukaan. Älä luota yleisiin painearvoihin; kysyntälaskelmat, jotka perustuvat tarkan näytön mittoihin ja käyttöolosuhteisiin.
Riski: Liitäntä- ja asennusongelmat
Virheellinen asennus aiheuttaa vuotoja, ohituksia ja asennuksen viiveitä. Lieventäminen edellyttää tiukkojen mittatoleranssien määräämistä kaikille liitäntätyypeille. Pyydä 3D CAD -malleja tai prototyyppihyväksyntöjä ennen täysimittaisen tuotannon aloittamista. Varmista, että valmistaja käyttää tarkkuustyöstöä kaikkiin laippoihin, kierteisiin ja mukautettuihin liittimiin varmistaakseen saumattoman integroinnin olemassa olevien putkien ja astioiden kanssa.
Johtopäätös
Kiilalankaverkon valmistajan valitseminen on kriittinen suunnittelupäätös, ei pelkkä rutiinihankinta. Toiminnallinen menestys riippuu täysin tarkkuudesta, materiaalien laadusta, työvoiman ammattitaitosta ja hitsin eheydestä. Tiukka arviointiprosessi erottaa osaavat suunnittelukumppanit tavallisista hyödyketoimittajista. Rajoita valintasi valmistajiin, jotka tarjoavat läpinäkyviä teknisiä tietoja, todennettavissa olevat materiaalisertifikaatit ja todistetut kokemukset teollisessa sovelluksessasi.
Pyydä teknisiä konsultaatioita suositeltujen valmistajiesi suunnittelutiimien kanssa keskustellaksesi virtausdynamiikastasi.
Lähetä alustavat CAD-piirustuksesi tai prosessispesifikaatiosi niiden tarkastettavaksi ja pyydä yksityiskohtaisia valmistusehdotuksia.
Vaadi näytetoleranssiraportteja ja anonymisoituja materiaalitestiraportteja (MTR) aiemmista projekteista varmistaaksesi niiden laadunvarmistusvaatimukset.
Varaa tehdastarkastus tai virtuaalikierros tarkastaaksesi suoraan heidän CNC-hitsauslaitteet ja laadunvalvontalaboratoriot.
FAQ
K: Mikä on korkealaatuisen kiilalangan suojuksen standardipaikkatoleranssi?
V: Teollisuuden standarditoleranssit vaihtelevat tyypillisesti välillä +/- 0,05 mm - +/- 0,02 mm. Tarkka toleranssi riippuu sovelluksen vaatimuksista ja valmistajan erityisistä työkaluominaisuuksista. Korkean tarkkuuden sovellukset vaativat tämän spektrin tiukemman pään.
K: Kuinka tarkistan kiilalankaverkon toimittajan toimittaman materiaalilaadun?
V: Sinun on pyydettävä sertifioidut materiaalitestiraportit (MTR) raakateräksen tuottaneelta tehtaalta. Lisäksi vaadi Positive Material Identification (PMI) -testaus valmiilla näytöllä varmistaaksesi, että seos vastaa eritelmiä.
K: Mitä eroa on sisäänvirtaus-ulos- ja virtaus-ulos-sisään-kiilalankaseulaputkien välillä?
V: Tämä viittaa V-johtimen suuntaukseen. Ulos-sisäänvirtauksen ulkopinnalla on tasainen lankapinta, joka suodattaa nestettä, kun se tulee putkeen. Sisään-ulosvirtaus asettaa tasaisen pinnan sisään ja suodattaa nestettä poistuessaan. Tämä suunta on kriittinen tehokkaan vastahuuhtelun kannalta.
K: Voiko vesikaivoverkon valmistaja tuottaa seuloja kemialliseen käsittelyyn?
V: Vaikka kiilalangan perustekniikka on samanlainen, kemiallinen käsittely vaatii huomattavasti tiukempia toleransseja, erikoistuneita eksoottisia seoksia ja monimutkaista räätälöityä suunnittelua. Tavallisilta kaivonvalmistajilta puuttuu usein tarkkuuslaitteita ja metallurgista asiantuntemusta, jota tarvitaan näihin vaativiin teollisiin sovelluksiin.
K: Miksi sähkökiillotusta suositellaan ruostumattomasta teräksestä valmistetun kiilalangan seulalle?
V: Sähkökiillotus poistaa mikroskooppiset pinnan epäpuhtaudet ja luo erittäin tasaisen, sileän pinnan. Tämä prosessi parantaa merkittävästi korroosionkestävyyttä, vähentää kitkaa ja estää hiukkasten ja biologisten aineiden kiinnittymisen näyttöön, mikä vähentää tukkeutumista ja biologista likaantumista.
K: Miten tukitankojen etäisyys vaikuttaa teolliseen suodatinverkkoon?
V: Tukitankojen etäisyys sanelee suoraan näytön rakenteellisen lujuuden. Pienemmät sauvavälit lisäävät murtumis- ja romahduspaineluokituksia, jolloin näyttö kestää suurempia paine-eroja. Tiheämpi sauvaväli kuitenkin pienentää hieman avointa kokonaispinta-alaa, mikä vaatii tarkan teknisen tasapainon.