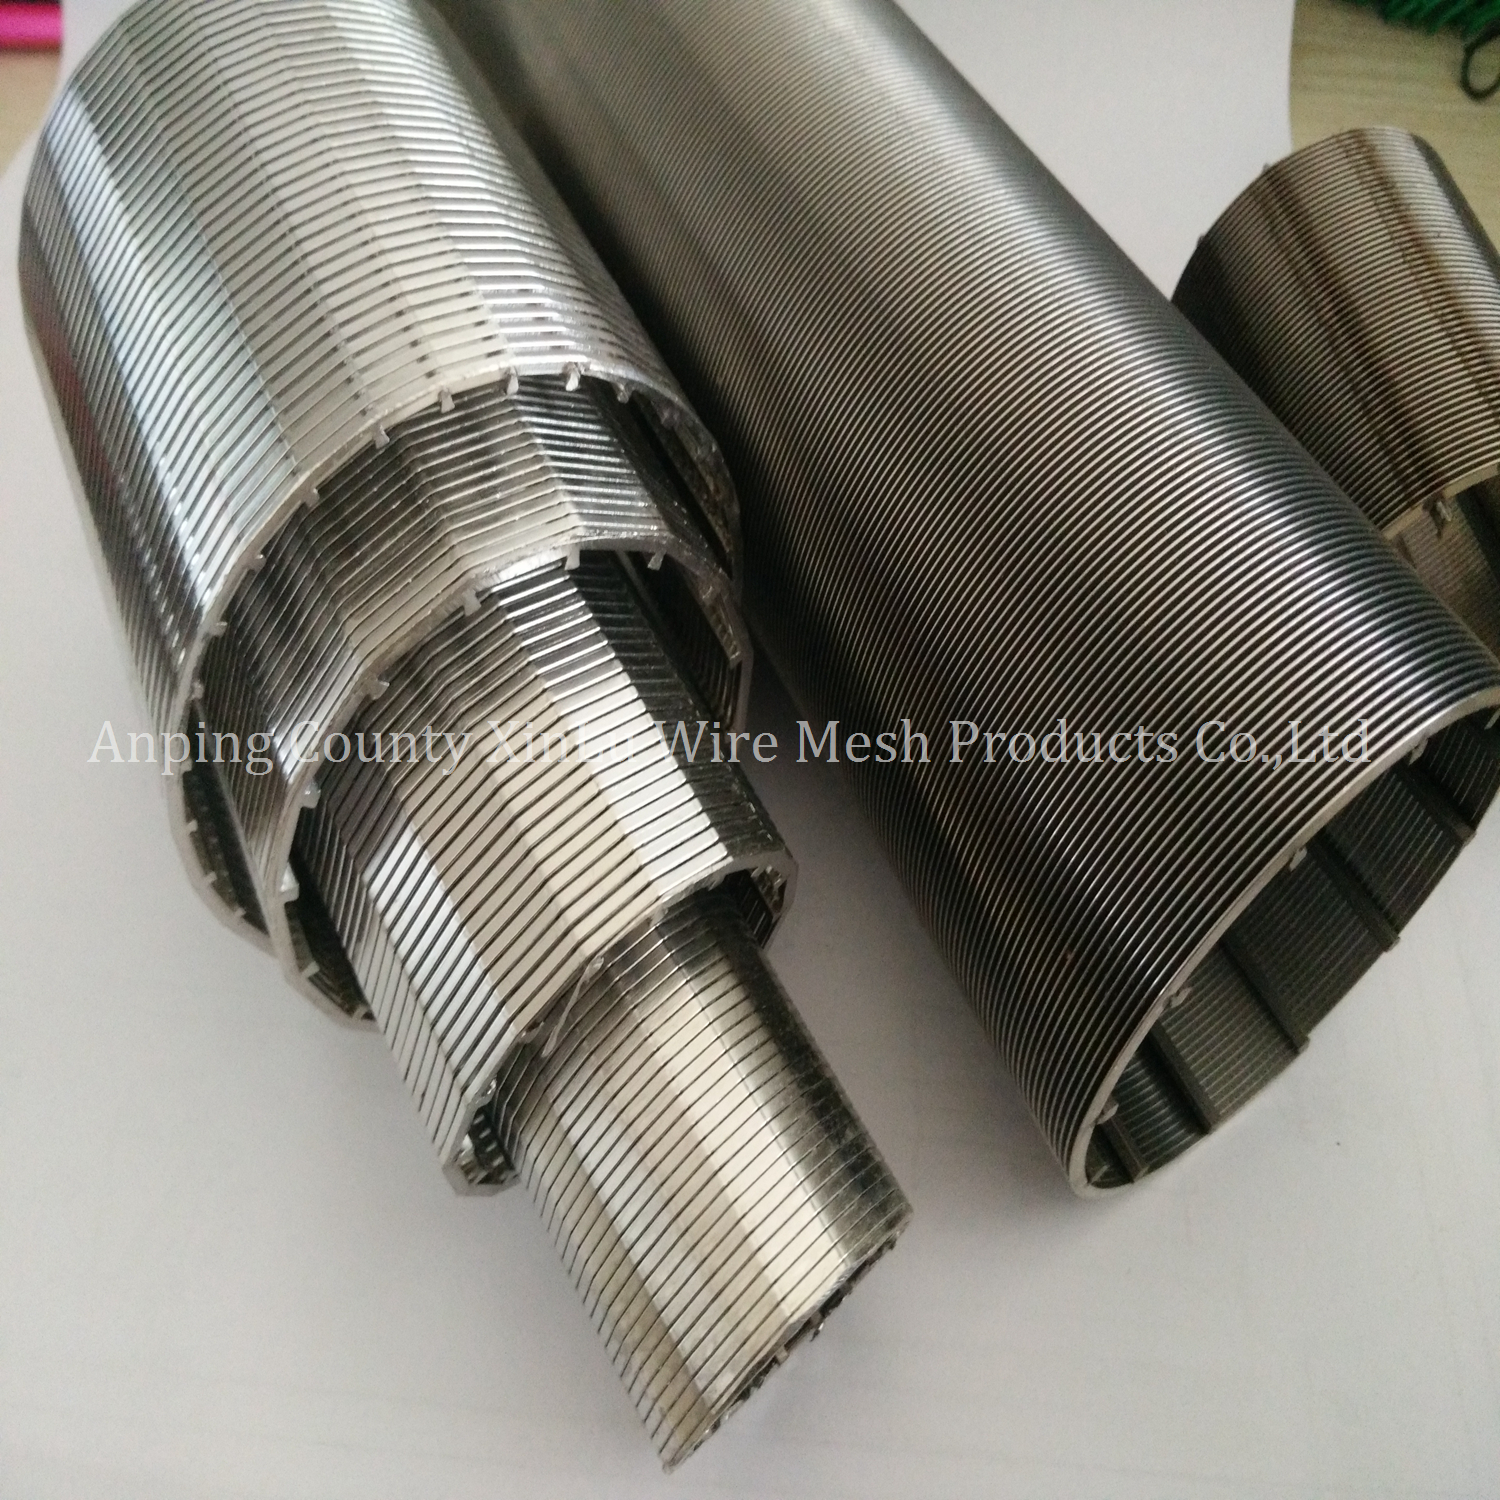
Las fallas en la filtración industrial conllevan riesgos increíblemente altos. Las cribas de calidad inferior provocan rápidamente caídas de presión catastróficas, obstrucciones prematuras y graves tiempos de inactividad no planificados. Cuando un proceso crítico se detiene debido al cegamiento de los medios o al colapso estructural, el impacto operativo es inmediato y severo. Distinguir entre una verdadera ingeniería centrada A menudo es difícil encontrar un fabricante de cribas de alambre en forma de cuña y un revendedor de productos básicos estándar. Las especificaciones a nivel de superficie frecuentemente ocultan una mala integridad de la soldadura, una uniformidad inconsistente del alambre y tolerancias fluctuantes en las ranuras. Los ingenieros no pueden confiar únicamente en las hojas de datos básicas.
Necesita un marco de evaluación técnica confiable para examinar a los posibles socios fabricantes. Este marco debe analizar las capacidades de fabricación, la experiencia en materiales, la destreza de la fuerza laboral y los protocolos de garantía de calidad. Seleccionar el socio adecuado garantiza que sus sistemas de filtración funcionen con la máxima eficiencia en condiciones exigentes. Esta guía proporciona los criterios exactos necesarios para evaluar proveedores y asegurar componentes de filtración de alto rendimiento para sus aplicaciones industriales específicas.
La precisión no es negociable: la uniformidad continua de las ranuras y la estricta consistencia física dentro del alambre perfilado dictan la eficiencia de cualquier pantalla de filtración industrial; las desviaciones provocan cegamiento y reducción del rendimiento.
La selección de materiales impulsa la longevidad: el socio adecuado lo guiará desde el acero inoxidable estándar 304/316L hasta aleaciones especializadas cuando los entornos operativos exijan una alta resistencia a la corrosión o a la temperatura.
Las capacidades de personalización son importantes: las soluciones disponibles en el mercado rara vez optimizan dinámicas de flujo complejas. Dar prioridad a los fabricantes capaces de diseñar perfiles personalizados, varillas de soporte y tipos de conexiones específicos.
Definición de los requisitos de su pantalla de filtración industrial
Criterios de éxito específicos de la aplicación
Antes de contactar con cualquier proveedor, debe definir los criterios de éxito precisos para su aplicación. Comience calculando el área abierta requerida, los caudales objetivo y las caídas de presión aceptables. Estas métricas dictan la geometría fundamental de su pantalla. Los requisitos específicos de retención de partículas influyen directamente en el tamaño de las ranuras y la geometría del perfil del alambre. Un fluido altamente viscoso requiere un perfil de alambre diferente al de una corriente de gas de alta velocidad. El perfil en forma de V del alambre en forma de cuña evita que las partículas queden atrapadas al expandirse hacia adentro, lo que permite que las partículas de tamaño inferior pasen sin cegar la superficie. Compare esto con la malla de alambre estándar o las placas perforadas, que atrapan partículas dentro de sus aberturas uniformes. La inversión en ingeniería en alambre en cuña se justifica por su naturaleza autolimpiante y su capacidad de alto flujo en aplicaciones sin obstrucciones.
Para determinar con precisión sus necesidades, debe evaluar la dinámica de fluidos de su sistema específico. Considere el número de Reynolds de su flujo para comprender si se trata de condiciones laminares o turbulentas. Los flujos turbulentos a menudo requieren alambres de perfil más pesado para resistir el constante bombardeo de energía cinética. Además, la gravedad específica y la viscosidad del fluido dictarán el porcentaje de área abierta necesario para mantener el caudal deseado sin exceder la caída de presión máxima permitida. Una criba diseñada adecuadamente equilibra la retención de partículas con la eficiencia hidráulica, asegurando que los sistemas de bombeo no trabajen demasiado y que el proceso se mantenga en un estado estable.
Entorno operativo y demandas de materiales
El entorno operativo dicta la selección de materiales y el diseño estructural. La exposición a productos químicos, las temperaturas extremas y los medios abrasivos degradan rápidamente los materiales estándar. Debe documentar los niveles de pH, las concentraciones de cloruro y las temperaturas máximas de funcionamiento de su fluido de proceso. Establecer los requisitos básicos para la integridad estructural bajo diferentes presiones diferenciales. Los entornos de alta presión exigen varillas de soporte más gruesas y un espaciamiento más estrecho para evitar el colapso. Las lechadas abrasivas requieren aleaciones endurecidas para resistir el desgaste. No tener en cuenta estos factores estresantes ambientales conduce a fallas prematuras de la pantalla y contaminación del proceso.
Por ejemplo, en aplicaciones de refinación petroquímica, las pantallas frecuentemente están expuestas a gases ácidos altamente corrosivos o mezclas agresivas de hidrocarburos a temperaturas elevadas. En estos escenarios, los aceros inoxidables austeníticos estándar sucumbirán rápidamente al agrietamiento por corrosión bajo tensión por cloruro. Debe especificar materiales que ofrezcan números equivalentes de resistencia a las picaduras (PREN) altos. De manera similar, en el procesamiento de minerales, la naturaleza abrasiva de la suspensión requiere alambres perfilados con alta dureza superficial para evitar el desgaste rápido y el posterior ensanchamiento de las aberturas de las ranuras, lo que comprometería la retención de partículas.
Capacidades principales que se deben buscar en un fabricante de cribas de alambre tipo cuña
Ingeniería de precisión y uniformidad de cables
Evalúe las herramientas y la maquinaria de un fabricante para garantizar que puedan mantener una consistencia continua en las ranuras. Las máquinas de soldadura CNC avanzadas y los sistemas de indexación automatizados son obligatorios para tolerancias estrictas. Enfatice la necesidad crítica de consistencia física y uniformidad dentro del alambre perfilado antes de soldar. Las variaciones en el ancho o ángulo del alambre comprometen directamente la tolerancia final de la ranura. Si el cable varía aunque sea una fracción de milímetro, la ranura resultante atrapará partículas y provocará un cegamiento localizado. Pregunte a los posibles socios cómo monitorean y controlan las dimensiones de los cables durante los procesos de trefilado y laminado.
El trefilado y laminado del alambre perfilado es un arte metalúrgico. Los troqueles utilizados para dar forma al alambre deben recibir un mantenimiento meticuloso. A medida que los troqueles se desgastan con el tiempo, el perfil del alambre puede cambiar sutilmente, lo que genera inconsistencias en el tamiz final. Un fabricante de primer nivel tendrá estrictos protocolos de control de calidad para la inspección y el reemplazo de matrices. También utilizarán micrómetros láser para monitorear continuamente las dimensiones del alambre a medida que se produce, asegurando que solo se introduzca alambre perfectamente uniforme en las máquinas de soldar.
Experiencia avanzada en materiales
Obtener un material de alta calidad La malla de alambre tipo cuña de acero inoxidable es estándar, pero las calidades del material verificables son esenciales. Solicitar documentación que acredite el origen y composición de sus materias primas. Además, evalúe la capacidad del fabricante para trabajar con aleaciones exóticas. Los entornos agresivos suelen requerir aceros inoxidables dúplex, Hastelloy, Titanio o Monel. Soldar estas aleaciones avanzadas requiere experiencia específica y entornos controlados para evitar la contaminación y mantener la resistencia a la corrosión. Un fabricante capacitado tendrá procedimientos de soldadura documentados para estos materiales especializados.
Trabajar con aleaciones exóticas no es simplemente una cuestión de cambiar las bobinas de alambre. Materiales como el titanio requieren protección con gas inerte durante la soldadura para evitar la contaminación atmosférica y la fragilidad. Los aceros inoxidables dúplex requieren un control preciso de la entrada de calor y las velocidades de enfriamiento para mantener el equilibrio correcto de las fases de austenita y ferrita, lo cual es fundamental para su resistencia a la corrosión y resistencia mecánica. Debes verificar que el fabricante tenga el conocimiento metalúrgico y el equipo especializado necesario para procesar estos materiales avanzados correctamente.
Fabricación de pantallas de alambre de cuña personalizadas
Evaluar la capacidad de ingeniería a medida. Las aplicaciones industriales rara vez se ajustan a las dimensiones estándar. Necesita un socio capaz de producir un Pantalla de alambre tipo cuña personalizada con diámetros, longitudes y tamaños de ranura no estándar específicos. Analice la importancia de los accesorios finales personalizados. Especificar tamaños y tipos de conexión exactos garantiza una integración perfecta en su infraestructura existente. Ya sea que necesite roscas NPT, bridas ANSI o abrazaderas sanitarias, el fabricante debe demostrar la capacidad de mecanizar y soldar estos accesorios con absoluta precisión.
La integración de accesorios personalizados es a menudo donde los fabricantes menores fallan. La soldadura de una brida ANSI pesada a un cilindro de pantalla de pared relativamente delgada requiere una habilidad excepcional para evitar la distorsión y mantener la concentricidad. Si la brida se suelda fuera de escuadra, la malla no sellará adecuadamente en la carcasa, lo que provocará una derivación del fluido y contaminación del proceso. Exija ver ejemplos de su trabajo de fabricación personalizado y pregunte sobre sus procedimientos de inspección dimensional para ensamblajes terminados.
Evaluación de la calidad de la producción y los estándares de fabricación
Integridad de soldadura y resistencia estructural
La soldadura de intersección entre el alambre del perfil y la varilla de soporte es el elemento estructural más crítico de la pantalla. Este único punto de contacto debe soportar inmensas fuerzas de corte y presiones diferenciales. Evalúe la profundidad de penetración de la soldadura y los métodos utilizados para prevenir las vulnerabilidades de la zona afectada por el calor (HAZ). El aporte excesivo de calor durante la soldadura altera las propiedades metalúrgicas del acero inoxidable, reduciendo la resistencia a la corrosión y provocando fragilidad. Un fabricante experto utiliza técnicas precisas de soldadura por resistencia para garantizar una penetración profunda sin comprometer el material circundante.
La soldadura por resistencia es el método preferido para las pantallas de alambre tipo cuña porque permite una entrada de calor altamente localizada y un enfriamiento rápido. Esto minimiza el tamaño de la HAZ y preserva las propiedades mecánicas del cable. Sin embargo, los parámetros de soldadura (corriente, voltaje y presión) deben estar perfectamente calibrados para el tamaño específico del alambre y el grado del material. Pregunte al fabricante sobre sus procedimientos de calificación de soldadura y cómo verifican la resistencia de las soldaduras de intersección en producción.
Experiencia y artesanía de la fuerza laboral
Evaluar las calificaciones de los equipos de ingeniería y fabricación. Busque habilidades avanzadas de operación de equipos y soldadores certificados. Certificaciones como ASME Sección IX demuestran un compromiso con estándares de soldadura rigurosos. Los metalúrgicos experimentados del personal son invaluables para comprender la dinámica de flujo compleja y recomendar aleaciones apropiadas. La artesanía importa en la fabricación personalizada. La capacidad de laminar, formar y soldar geometrías complejas sin distorsionar las aberturas de las ranuras requiere años de experiencia especializada.
No se puede subestimar el elemento humano en la fabricación. Incluso con equipos CNC automatizados, se requieren operadores capacitados para configurar las máquinas, monitorear el proceso y realizar microajustes para mantener las tolerancias. En la fabricación personalizada, el ajuste y la soldadura por puntos de conjuntos complejos dependen completamente de la conciencia espacial y la destreza manual del fabricante. Al auditar a un proveedor potencial, preste atención a la antigüedad y la capacitación de su personal de planta.
Acabado y tratamiento superficial
El acabado de la superficie afecta directamente el rendimiento y la longevidad. Analice el papel del electropulido, la pasivación y el pulido mecánico. Estos tratamientos reducen la fricción, previenen el crecimiento bacteriano y mitigan la corrosión localizada. El electropulido elimina los contaminantes de la superficie y crea una capa pasiva rica en cromo. Un acabado superficial uniforme en toda la pantalla evita microabrasiones que provocan obstrucciones. En aplicaciones sanitarias, a menudo se exige un valor Ra (promedio de rugosidad) específico y el fabricante debe tener la capacidad de lograr y verificar este acabado.
El pulido mecánico puede lograr una superficie lisa, pero a menudo dobla el material sobre hoyos microscópicos, atrapando contaminantes. El electropulido, por otro lado, disuelve los picos microscópicos de la superficie del metal, dando como resultado un acabado verdaderamente limpio y pasivo. Esto es absolutamente crítico en aplicaciones de alimentos, bebidas y farmacéuticas donde cualquier imperfección de la superficie puede albergar bacterias y comprometer la seguridad del producto. Asegúrese de que el fabricante tenga capacidades internas de electropulido o socios con instalaciones de acabado certificadas.
Protocolos de prueba y garantía de calidad
La documentación obligatoria es su principal defensa contra productos de calidad inferior. Solicite informes de pruebas de materiales (MTR), certificaciones ISO 9001 e informes completos de inspección dimensional. Las pruebas de aceptación en fábrica (FAT) son cruciales antes del envío. Esto incluye pruebas de presión, verificación de tolerancia de ranuras e inspecciones visuales.
Tipo de prueba
Objetivo
Criterios de aceptación
Identificación positiva de materiales (PMI)
Verifica la composición exacta de la aleación.
Coincide exactamente con los MTR especificados.
Verificación de tolerancia de ranuras
Garantiza una precisión de apertura continua.
Dentro del rango especificado de +/- micras.
Pruebas de presión de colapso/explosión
Valida la integridad estructural bajo carga.
Excede la presión diferencial operativa máxima.
Medición de rugosidad superficial (Ra)
Confirma la suavidad para las necesidades sanitarias/de flujo.
Cumple con el objetivo especificado de micropulgadas/micras.
Inspección de tintes penetrantes (DPI)
Detecta defectos de rotura superficial en soldaduras.
Cero indicios visibles de agrietamiento o porosidad.
Tipos de productos de alambre de cuña y especializaciones de proveedores
Paneles planos, cilindros y cestas
Diferentes geometrías requieren diferentes enfoques de fabricación. Las cribas vibratorias planas soportan tensiones mecánicas severas y requieren marcos de soporte resistentes y soldaduras robustas. Las cestas centrífugas curvas o cilíndricas funcionan a altas velocidades de rotación, lo que exige una concentricidad perfecta y un equilibrio dinámico. Un La pantalla de filtración industrial diseñada para un recipiente estático tiene requisitos estructurales muy diferentes a los de uno sometido a vibración continua o fuerza centrífuga. Asegúrese de que el fabricante tenga experiencia específica con la geometría requerida.
Las cestas de centrífuga, por ejemplo, deben equilibrarse dinámicamente para evitar vibraciones catastróficas a altas velocidades de rotación. El proceso de fabricación debe garantizar que la masa se distribuya perfectamente y uniformemente por toda la circunferencia de la cesta. Esto requiere un laminado de precisión, una colocación meticulosa de las soldaduras y equipos de equilibrio especializados. Si un fabricante produce principalmente paneles planos estáticos, probablemente carezca de la experiencia y el equipo para producir componentes giratorios de alta velocidad de forma segura.
Producción de tubos de malla de alambre en forma de cuña
Evaluar las capacidades para producir un tubo de pantalla de alambre de cuña . Estos tubos funcionan en configuraciones radiales internas (flujo de entrada hacia afuera) o radiales externas (flujo de salida hacia adentro). La orientación del alambre perfilado debe coincidir con la dirección del flujo para utilizar la ranura en forma de V de manera efectiva. Las configuraciones de flujo de entrada a salida normalmente tienen la superficie plana del cable mirando hacia afuera, mientras que las configuraciones de flujo de entrada a salida tienen la superficie plana mirando hacia adentro. El fabricante debe enrollar y soldar con precisión el cable en la orientación correcta sin distorsionar la ranura.
El proceso de fabricación de tubos de flujo de entrada y salida es inherentemente más complejo. El alambre perfilado debe invertirse y soldarse al interior de las varillas de soporte. Esto requiere mandriles de soldadura internos especializados y un control preciso para garantizar que la ranura permanezca uniforme. Al evaluar a un proveedor para aplicaciones de flujo interno, solicite detalles específicos sobre sus capacidades de soldadura interna y solicite muestras para verificar la consistencia de la ranura en el diámetro interno.
Capacidades del fabricante de filtros para pozos de agua versus procesamiento industrial
Compare la producción de gran volumen de rejillas para pozos de agua con las demandas de alta precisión del procesamiento industrial. Un estándar El fabricante de mallas para pozos de agua a menudo se centra en dimensiones estandarizadas y acero inoxidable 304 básico. La filtración petroquímica, de alimentos y bebidas o farmacéutica requiere ingeniería altamente personalizada, aleaciones exóticas y tolerancias excepcionalmente estrictas. Si bien la tecnología básica es similar, los protocolos de control de calidad y precisión requeridos son muy diferentes. Verifique que el proveedor se especialice en aplicaciones industriales, no solo en extracción de agua agrícola o municipal.
Las pantallas para pozos de agua generalmente se instalan una vez y se dejan en el suelo durante décadas, lo que hace que el agua subterránea sea relativamente benigna. Las cribas industriales están sujetas a productos químicos agresivos, altas temperaturas y ciclos de limpieza frecuentes. La integridad estructural y la calidad del material requeridas para aplicaciones industriales son un orden de magnitud mayor. No asuma que una empresa capaz de producir kilómetros de rejillas de pozos estándar pueda diseñar con éxito un componente de filtración personalizado para un proceso químico crítico.
Compensaciones entre proveedores y consideraciones sobre la cadena de suministro
Fabricante directo frente a proveedor de cribas de alambre tipo cuña
Analice las ventajas y desventajas de trabajar directamente con un fabricante frente a un distribuidor. un directo El proveedor de pantallas de alambre tipo cuña que fabrica internamente brinda soporte técnico superior, capacidades de ingeniería personalizadas y responsabilidad directa por la calidad. Los distribuidores pueden ofrecer tiempos de entrega más rápidos para artículos en existencia estándar, pero a menudo carecen de la profundidad de ingeniería necesaria para problemas industriales complejos. Trabajar directamente con la fábrica garantiza que sus especificaciones se comprendan y se implementen sin problemas de comunicación a través de intermediarios.
Cuando trabaja directamente con el fabricante, tiene una línea de comunicación directa con los ingenieros que diseñan su pantalla. Puede analizar en detalle la dinámica del flujo, la selección de materiales y los cálculos estructurales. Los distribuidores a menudo actúan como una barrera, pasando mensajes de un lado a otro y aumentando el riesgo de que se pierdan detalles técnicos críticos en la traducción. Para aplicaciones industriales personalizadas, la participación directa de la fábrica es esencial para el éxito.
Herramientas iniciales frente a durabilidad a largo plazo
Invertir en varillas de soporte más gruesas, aleaciones de primera calidad y tratamientos superficiales avanzados produce una durabilidad significativa a largo plazo. Los perfiles más gruesos resisten la deformación bajo picos de presión. Las aleaciones premium previenen fallas inducidas por la corrosión. Si bien los materiales estándar pueden parecer suficientes inicialmente, la realidad operativa de la filtración industrial a menudo expone rápidamente sus debilidades. Céntrese en el retorno de la inversión estructural de una ingeniería sólida para evitar reemplazos frecuentes de pantalla y el tiempo de inactividad por mantenimiento asociado.
Considere el costo de una única parada no planificada en una instalación de procesamiento importante. La pérdida de ingresos por producción eclipsa el precio de compra inicial de la pantalla de filtración. Especificar un alambre de perfil más pesado o una aleación de mayor grado puede aumentar el costo inicial en una fracción, pero proporciona una póliza de seguro contra fallas catastróficas. Diseñe siempre para el peor escenario operativo, no solo para las condiciones de estado estable.
Cadena de suministro y plazos de entrega
Evaluar los riesgos asociados con el abastecimiento global frente a la fabricación nacional. El abastecimiento global puede introducir retrasos en el envío, barreras de comunicación y una supervisión de calidad inconsistente. La fabricación nacional o localizada a menudo proporciona una supervisión de calidad más estricta, auditorías de fábrica más sencillas y una resolución más rápida de los problemas de ingeniería. Considere la naturaleza crítica del cronograma de su proyecto y el impacto potencial de las interrupciones en la cadena de suministro al seleccionar un socio de fabricación.
Si elige abastecerse globalmente, debe implementar rigurosos protocolos de inspección de terceros. No puede confiar únicamente en la documentación interna de control de calidad del fabricante. Contrate inspectores independientes para verificar las calidades de los materiales, presenciar las pruebas de presión y confirmar las tolerancias dimensionales antes de embalar las mallas para su envío internacional. El costo de descubrir un defecto de fabricación después de que el producto ha cruzado el océano es simplemente demasiado alto.
Riesgos de implementación y estrategias de mitigación
Riesgo: obstrucción y cegamiento
La obstrucción y el obstrucción detienen la producción y requieren mantenimiento inmediato. La mitigación requiere verificar la capacidad del fabricante para producir verdaderas ranuras en forma de V con bordes afilados y bien definidos. Garantice una estricta uniformidad del cable en toda la longitud de la pantalla. Exigir tratamientos superficiales, como el electropulido, que reduzcan la fricción y eviten que las partículas se adhieran a la superficie del alambre.
Riesgo: falla estructural bajo presión
La falla estructural bajo una alta presión diferencial conduce a daños catastróficos al sistema. La mitigación implica requerir cálculos de ingeniería detallados para determinar la resistencia al colapso y al estallido antes de la fabricación. Asegúrese de que el espacio entre las varillas de soporte esté optimizado para su presión diferencial específica. No confíe en clasificaciones de presión genéricas; Cálculos de demanda basados en las dimensiones exactas de su pantalla y las condiciones de operación.
Riesgo: problemas de conexión y ajuste
Un montaje inadecuado provoca fugas, derivaciones y retrasos en la instalación. La mitigación requiere exigir tolerancias dimensionales estrictas para todos los tipos de conexión. Solicite modelos CAD 3D o aprobaciones de prototipos antes de que comience la producción a gran escala. Verifique que el fabricante utilice mecanizado de precisión para todas las bridas, roscas y accesorios personalizados para garantizar una integración perfecta con sus tuberías y recipientes existentes.
Conclusión
Seleccionar un fabricante de cribas de alambre tipo cuña es una decisión de ingeniería crítica, no simplemente un ejercicio de adquisición de rutina. El éxito operativo depende enteramente de verificar la precisión, la calidad del material, la destreza de la mano de obra y la integridad de la soldadura. Un riguroso proceso de evaluación separa a los socios de ingeniería capaces de los proveedores de productos básicos estándar. Limite su lista a fabricantes que proporcionen datos de ingeniería transparentes, certificaciones de materiales verificables y un historial comprobado en su aplicación industrial específica.
Solicite consultas técnicas con los equipos de ingeniería de sus fabricantes preseleccionados para analizar su dinámica de flujo específica.
Envíe sus dibujos CAD preliminares o especificaciones de proceso para su revisión y solicite propuestas de fabricación detalladas.
Exija informes de tolerancia de muestra e informes de prueba de materiales (MTR) anonimizados de proyectos anteriores para verificar sus afirmaciones de control de calidad.
Programe una auditoría de fábrica o un recorrido virtual para inspeccionar directamente sus equipos de soldadura CNC y laboratorios de control de calidad.
Preguntas frecuentes
P: ¿Cuál es la tolerancia de ranura estándar para una criba de alambre tipo cuña de alta calidad?
R: Las tolerancias estándar de la industria suelen oscilar entre +/- 0,05 mm y +/- 0,02 mm. La tolerancia exacta depende de los requisitos de la aplicación y de las capacidades de herramientas específicas del fabricante. Las aplicaciones de alta precisión exigen el extremo más estricto de este espectro.
P: ¿Cómo verifico la calidad del material proporcionada por un proveedor de cribas de alambre tipo cuña?
R: Debe solicitar informes de pruebas de materiales (MTR) certificados a la fábrica que produjo el acero en bruto. Además, exija pruebas de identificación positiva de materiales (PMI) en la pantalla terminada para garantizar que la aleación coincida con las especificaciones.
P: ¿Cuál es la diferencia entre los tubos de malla de alambre tipo cuña de flujo de entrada hacia afuera y de flujo de salida hacia adentro?
R: Esto se refiere a la orientación del cable en V. El flujo de salida a entrada tiene la superficie de alambre plano en el exterior, filtrando el fluido cuando ingresa al tubo. El flujo de entrada a salida coloca la superficie plana en el interior, filtrando el fluido a medida que sale. Esta orientación es fundamental para un retrolavado eficaz.
P: ¿Puede un fabricante de filtros para pozos de agua producir filtros para procesamiento químico?
R: Si bien la tecnología básica del alambre en forma de cuña es similar, el procesamiento químico requiere tolerancias significativamente más estrictas, aleaciones exóticas especializadas e ingeniería personalizada compleja. Los fabricantes de filtros para pozos de agua estándar a menudo carecen del equipo de precisión y la experiencia metalúrgica necesarios para estas exigentes aplicaciones industriales.
P: ¿Por qué se recomienda el electropulido para una criba de alambre tipo cuña de acero inoxidable?
R: El electropulido elimina los contaminantes microscópicos de la superficie y crea un acabado liso y muy uniforme. Este proceso mejora significativamente la resistencia a la corrosión, reduce la fricción y evita que partículas y materia biológica se adhieran a la pantalla, mitigando así la obstrucción y la bioincrustación.
P: ¿Cómo afecta el espaciado de las varillas de soporte a una pantalla de filtración industrial?
R: El espacio entre las varillas de soporte determina directamente la resistencia estructural de la pantalla. Un espaciamiento más estrecho entre las varillas aumenta las clasificaciones de presión de estallido y colapso, lo que permite que la pantalla resista presiones diferenciales más altas. Sin embargo, un espaciamiento más denso entre las varillas reduce ligeramente el área abierta total, lo que requiere un equilibrio de ingeniería preciso.
Somos una fábrica especializada en la producción de cribas de alambre tipo cuña de alta calidad. Somos capaces de cumplir con pedidos de varios tamaños de cribas de cuña.