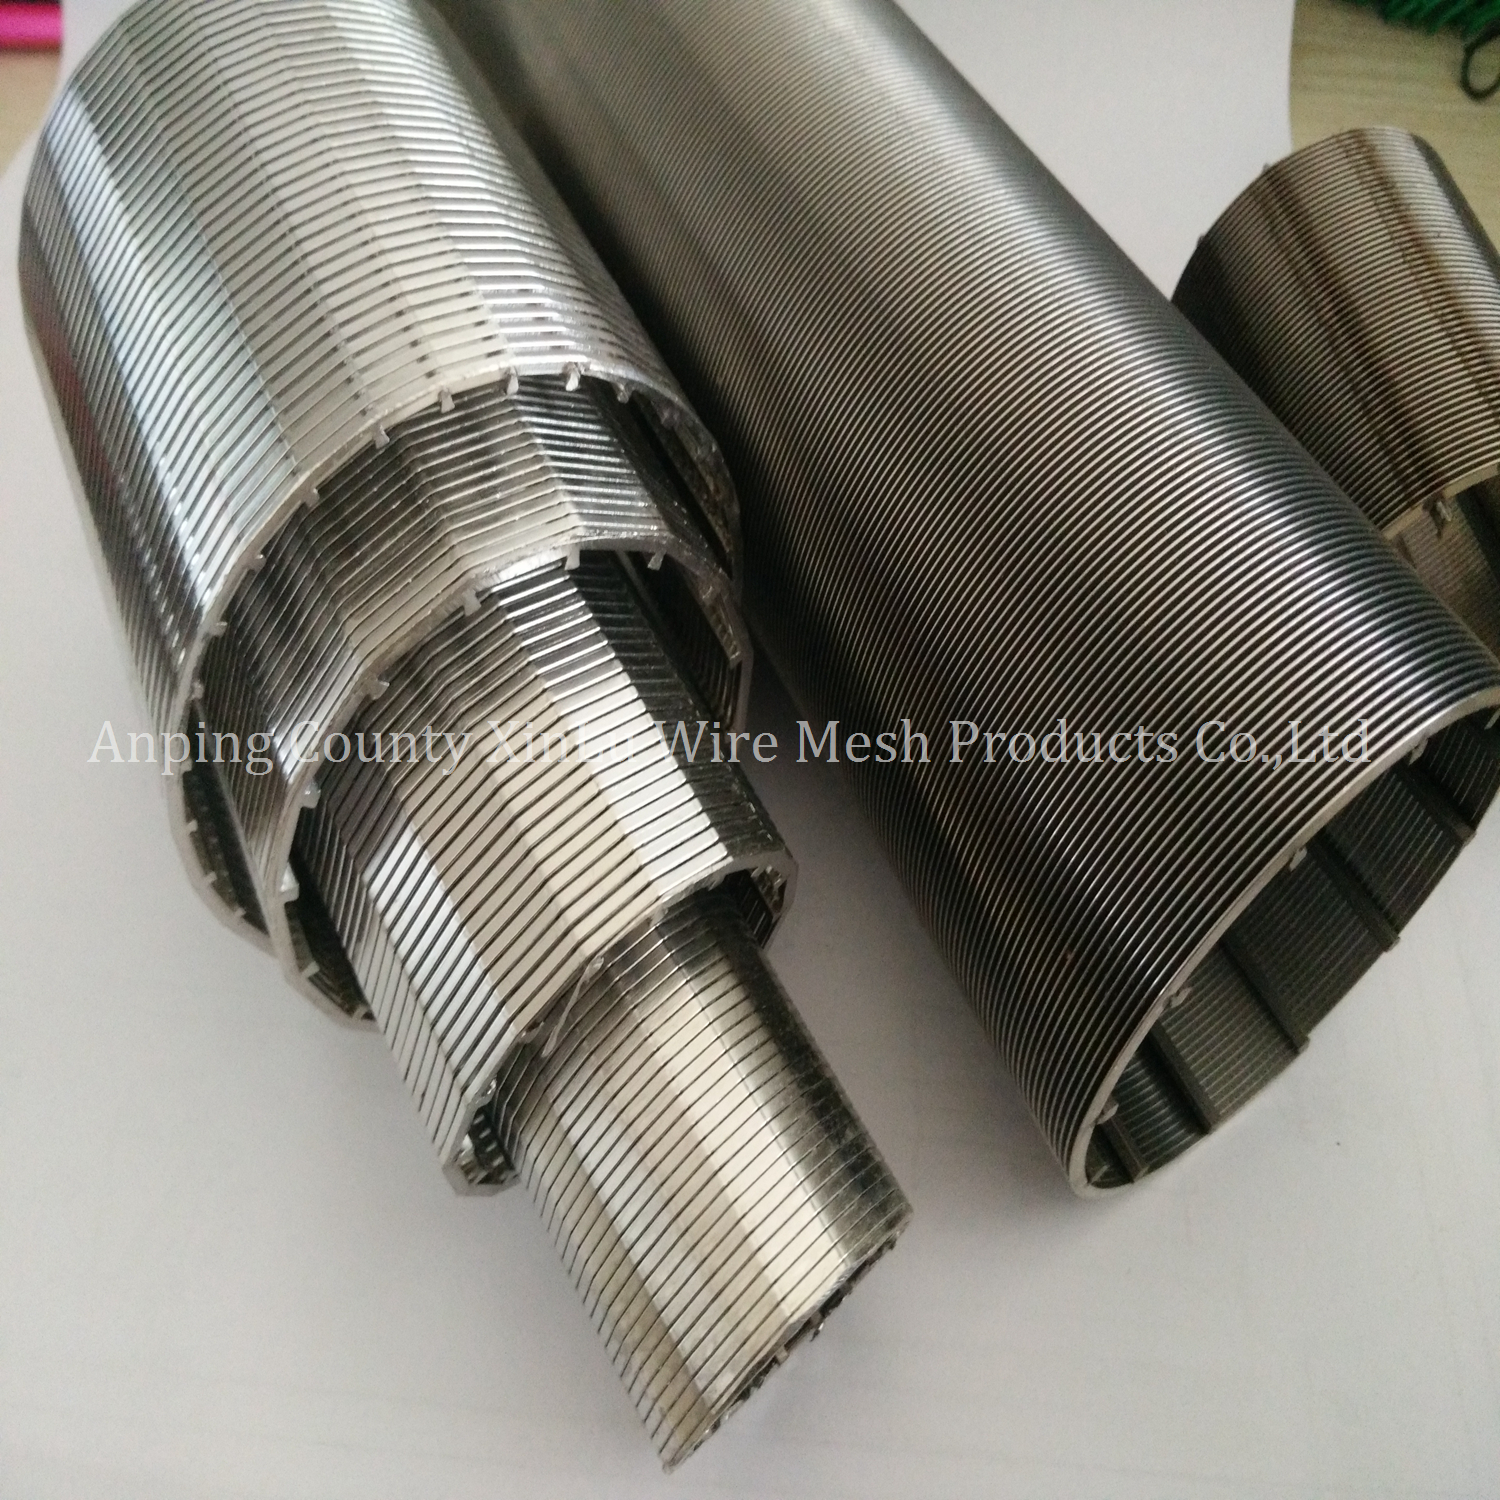
Industriell filtreringssvikt har utrolig høye innsatser. Substandard skjermer fører raskt til katastrofale trykkfall, for tidlig tilstopping og alvorlig uplanlagt nedetid. Når en kritisk prosess stopper på grunn av medieblinding eller strukturell kollaps, er den operasjonelle påvirkningen umiddelbar og alvorlig. Skille mellom en ekte ingeniørfokusert Wedge Wire Screen Produsent og en standard vareforhandler er ofte vanskelig. Spesifikasjoner på overflatenivå maskerer ofte dårlig sveiseintegritet, inkonsekvent trådensartethet og varierende sportoleranser. Ingeniører kan ikke stole på grunnleggende datablad alene.
Du trenger et pålitelig teknisk evalueringsrammeverk for å vurdere potensielle produksjonspartnere. Dette rammeverket må analysere fabrikasjonsevner, materialekspertise, håndverk fra arbeidsstyrken og kvalitetssikringsprotokoller. Å velge riktig partner sikrer at filtreringssystemene dine fungerer med maksimal effektivitet under krevende forhold. Denne veiledningen gir de nøyaktige kriteriene som kreves for å evaluere leverandører og sikre høyytelses filtreringskomponenter for dine spesifikke industrielle applikasjoner.
Presisjon er ikke-omsettelig: Kontinuerlig spor-ensartethet og streng fysisk konsistens i profiltråden dikterer effektiviteten til enhver industriell filtreringsskjerm; avvik fører til blending og redusert gjennomstrømning.
Materialvalg driver lang levetid: Riktig partner vil lede deg forbi standard 304/316L rustfritt stål til spesialiserte legeringer når driftsmiljøer krever høy korrosjons- eller temperaturbestandighet.
Tilpasningsevner betyr noe: Hyllevareløsninger optimaliserer sjelden kompleks flytdynamikk. Prioriter produsenter som er i stand til å konstruere tilpassede profiler, støttestenger og spesifikke tilkoblingstyper.
Definere dine industrielle filtreringsskjermkrav
Applikasjonsspesifikke suksesskriterier
Før du kontakter en leverandør, må du definere de nøyaktige suksesskriteriene for søknaden din. Begynn med å beregne nødvendig åpent område, målstrømningshastigheter og akseptable trykkfall. Disse beregningene dikterer den grunnleggende geometrien til skjermen din. Spesifikke krav til partikkelretensjon påvirker spordimensjonering og profiltrådgeometri direkte. En svært viskøs væske krever en annen trådprofil enn en gasstrøm med høy hastighet. Den V-formede profilen av kiletråd forhindrer partikkelfanging ved å utvide seg innover, slik at underdimensjonerte partikler kan passere uten å blende overflaten. Kontrast dette med standard trådnett eller perforerte plater, som fanger partikler i deres jevne åpninger. Den tekniske investeringen i kiletråd er rettferdiggjort av dens selvrensende natur og høyflytende kapasitet i applikasjoner som ikke tilstopper.
For nøyaktig å bestemme behovene dine, må du evaluere væskedynamikken til ditt spesifikke system. Vurder Reynolds-nummeret til strømmen din for å forstå om du har å gjøre med laminære eller turbulente forhold. Turbulente strømmer krever ofte tyngre profiltråder for å motstå det konstante kinetiske energibombardementet. Videre vil væskens egenvekt og viskositet diktere den nødvendige prosentandelen av åpent areal for å opprettholde den ønskede strømningshastigheten uten å overskride det maksimalt tillatte trykkfallet. En riktig konstruert skjerm balanserer partikkelretensjon med hydraulisk effektivitet, og sikrer at pumpesystemene ikke blir overarbeidet og at prosessen opprettholder en stabil tilstand.
Driftsmiljø og materialkrav
Driftsmiljøet dikterer materialvalg og strukturell design. Kjemisk eksponering, ekstreme temperaturer og slipende medier bryter raskt ned standardmaterialer. Du må dokumentere pH-nivåer, kloridkonsentrasjoner og maksimale driftstemperaturer for prosessvæsken. Etabler grunnlinjekravene for strukturell integritet under varierende differensialtrykk. Høytrykksmiljøer krever tykkere støttestenger og tettere stangavstand for å forhindre kollaps. Slipende slam krever herdede legeringer for å motstå slitasje. Unnlatelse av å ta hensyn til disse miljøbelastningene fører til for tidlig skjermfeil og prosesskontaminering.
For eksempel, i petrokjemiske raffineringsapplikasjoner, blir sikter ofte utsatt for sterkt etsende sur gass eller aggressive hydrokarbonblandinger ved høye temperaturer. I disse scenariene vil standard austenittisk rustfritt stål raskt bukke under for kloridspenningskorrosjon. Du må spesifisere materialer som gir ekvivalenttall med høy gropmotstand (PREN). Tilsvarende krever slurryens abrasive natur profiltråder med høy overflatehardhet ved mineralbearbeiding for å forhindre rask slitasje og påfølgende utvidelse av slisseåpningene, noe som ville kompromittere partikkelretensjon.
Kjernefunksjoner å se etter i en produsent av kiletrådskjerm
Presisjonsteknikk og trådensartethet
Evaluer en produsents verktøy og maskineri for å sikre at de kan opprettholde kontinuerlig sporkonsistens. Avanserte CNC-sveisemaskiner og automatiserte indekseringssystemer er obligatoriske for stramme toleranser. Fremhev det kritiske behovet for fysisk konsistens og jevnhet i selve profiltråden før sveising. Variasjoner i trådbredde eller -vinkel kompromitterer den endelige sportoleransen direkte. Hvis ledningen varierer med en brøkdel av en millimeter, vil den resulterende spalten fange partikler og forårsake lokal blending. Spør potensielle partnere hvordan de overvåker og kontrollerer tråddimensjoner under tegne- og rulleprosessene.
Tegning og rulling av profiltråden er en metallurgisk kunstform. Dysene som brukes til å forme ledningen må vedlikeholdes omhyggelig. Ettersom formene slites ned over tid, kan trådprofilen endres subtilt, noe som fører til inkonsekvenser i den endelige skjermen. En toppprodusent vil ha strenge kvalitetskontrollprotokoller for inspeksjon og utskifting av formen. De vil også bruke lasermikrometre for å kontinuerlig overvåke tråddimensjonene mens den produseres, og sikre at kun perfekt ensartet tråd mates inn i sveisemaskinene.
Avansert materialkompetanse
Innkjøp av høy kvalitet rustfritt stål kiletrådskjerm er standard, men verifiserbare materialkvaliteter er avgjørende. Be om dokumentasjon som beviser opprinnelsen og sammensetningen av deres råvarer. Videre vurdere produsentens evne til å arbeide med eksotiske legeringer. Aggressive miljøer krever ofte dupleks rustfritt stål, Hastelloy, Titanium eller Monel. Sveising av disse avanserte legeringene krever spesifikk ekspertise og kontrollerte miljøer for å forhindre forurensning og opprettholde korrosjonsbestandighet. En dyktig produsent vil ha dokumenterte sveiseprosedyrer for disse spesialiserte materialene.
Å jobbe med eksotiske legeringer er ikke bare et spørsmål om å bytte ut trådsnellene. Materialer som titan krever inertgassskjerming under sveising for å forhindre atmosfærisk forurensning og sprøhet. Dupleks rustfritt stål krever nøyaktig kontroll av varmetilførsel og kjølehastigheter for å opprettholde den riktige balansen mellom austenitt- og ferrittfaser, noe som er avgjørende for deres korrosjonsmotstand og mekaniske styrke. Du må bekrefte at produsenten har metallurgisk kunnskap og det spesialiserte utstyret som er nødvendig for å behandle disse avanserte materialene riktig.
Custom Wedge Wire Screen Fabrication
Evaluer kapasiteten for skreddersydd prosjektering. Industrielle applikasjoner passer sjelden standarddimensjoner. Du trenger en partner som er i stand til å produsere en tilpasset kiletrådskjerm med spesifikke diametre, lengder og ikke-standard sporstørrelser. Diskuter viktigheten av tilpassede endebeslag. Spesifisering av nøyaktige tilkoblingsstørrelser og -typer sikrer sømløs integrasjon i din eksisterende infrastruktur. Enten du trenger NPT-gjenger, ANSI-flenser eller sanitære tri-klemmer, må produsenten demonstrere evnen til å maskinere og sveise disse beslagene med absolutt presisjon.
Integrering av tilpassede beslag er ofte der mindre produsenter mislykkes. Sveising av en tung ANSI-flens til en relativt tynnvegget silsylinder krever eksepsjonell dyktighet for å forhindre forvrengning og opprettholde konsentrisitet. Hvis flensen er sveiset ut av firkant, vil ikke skjermen tette ordentlig i huset, noe som fører til væskebypass og prosesskontaminering. Be om å se eksempler på deres skreddersydde fabrikasjonsarbeid og spørre om deres dimensjonale inspeksjonsprosedyrer for ferdige sammenstillinger.
Evaluering av produksjonskvalitet og produksjonsstandarder
Sveiseintegritet og strukturell styrke
Skjæringssveisingen mellom profiltråden og støttestangen er det mest kritiske konstruksjonselementet til skjermen. Dette enkeltkontaktpunktet må tåle enorme skjærkrefter og differensialtrykk. Vurder inntrengningsdybden for sveisen og metodene som brukes for å forhindre sårbarheter i varmepåvirket sone (HAZ). Overdreven varmetilførsel under sveising endrer de metallurgiske egenskapene til det rustfrie stålet, reduserer korrosjonsmotstanden og forårsaker sprøhet. En dyktig produsent bruker presise motstandssveiseteknikker for å sikre dyp penetrasjon uten å gå på bekostning av det omkringliggende materialet.
Motstandssveising er den foretrukne metoden for kiletrådskjermer fordi den tillater svært lokalisert varmetilførsel og rask avkjøling. Dette minimerer størrelsen på HAZ og bevarer de mekaniske egenskapene til ledningen. Imidlertid må sveiseparametrene – strøm, spenning og trykk – være perfekt kalibrert for den spesifikke trådstørrelsen og materialkvaliteten. Spør produsenten om deres sveisekvalifiseringsprosedyrer og hvordan de verifiserer styrken til krysssveisene på produksjonsbasis.
Arbeidsstyrkens kompetanse og håndverk
Vurder kvalifikasjonene til ingeniør- og fabrikasjonsteamene. Se etter avansert utstyrsdrift og sertifiserte sveisere. Sertifiseringer som ASME seksjon IX viser en forpliktelse til strenge sveisestandarder. Erfarne metallurger i personalet er uvurderlige for å forstå kompleks flytdynamikk og anbefale passende legeringer. Håndverk er viktig i skreddersydd fabrikasjon. Evnen til å rulle, forme og sveise komplekse geometrier uten å forvrenge spalteåpningene krever mange års spesialisert erfaring.
Det menneskelige elementet i produksjon kan ikke overvurderes. Selv med automatisert CNC-utstyr kreves det dyktige operatører for å sette opp maskinene, overvåke prosessen og foreta mikrojusteringer for å opprettholde toleranser. Ved skreddersydd fabrikasjon er montering og heftsveising av komplekse sammenstillinger helt avhengig av den romlige bevisstheten og den manuelle fingerferdigheten til produsenten. Når du reviderer en potensiell leverandør, må du være oppmerksom på ansettelsesforholdet og opplæringen til deres butikkgulvpersonell.
Overflatefinish og behandling
Overflatefinish påvirker ytelsen og levetiden direkte. Diskuter rollen til elektropolering, passivering og mekanisk polering. Disse behandlingene reduserer friksjon, forhindrer bakterievekst og reduserer lokal korrosjon. Elektropolering fjerner overflateforurensninger og skaper et kromrikt passivt lag. En jevn overflatefinish over hele skjermen forhindrer mikrosår som fører til tilstopping. I sanitærapplikasjoner er en spesifikk Ra (Roughness Average)-verdi ofte pålagt, og produsenten må ha evnen til å oppnå og verifisere denne finishen.
Mekanisk polering kan oppnå en jevn overflate, men den bretter ofte materiale over mikroskopiske groper, og fanger forurensninger. Elektropolering, på den annen side, løser opp de mikroskopiske toppene på metalloverflaten, noe som resulterer i en virkelig ren og passiv finish. Dette er helt avgjørende i mat-, drikke- og farmasøytiske applikasjoner der enhver overflatefeil kan inneholde bakterier og kompromittere produktsikkerheten. Sørg for at produsenten har interne elektropoleringsevner eller partnere med sertifiserte etterbehandlingsanlegg.
Kvalitetssikring og testprotokoller
Obligatorisk dokumentasjon er ditt primære forsvar mot substandard produkter. Be om materialtestrapporter (MTR), ISO 9001-sertifiseringer og omfattende dimensjonale inspeksjonsrapporter. Fabrikkaksepttesting (FAT) er avgjørende før forsendelse. Dette inkluderer trykktesting, verifisering av sportoleranse og visuelle inspeksjoner.
Testtype
Hensikt
Akseptkriterier
Positiv Material Identification (PMI)
Verifiserer nøyaktig legeringssammensetning.
Tilsvarer spesifiserte MTR-er nøyaktig.
Verifikasjon av sportoleranse
Sikrer kontinuerlig åpningsnøyaktighet.
Innenfor spesifisert +/- mikron område.
Kollaps/sprengningstrykktesting
Validerer strukturell integritet under belastning.
Overskrider maksimalt driftsdifferansetrykk.
Måling av overflateruhet (Ra).
Bekrefter jevnhet for sanitær-/flytbehov.
Oppfyller spesifisert mikro-tommer/mikron-mål.
Dye Penetrant Inspection (DPI)
Oppdager overflatebrytende feil i sveiser.
Null synlige indikasjoner på sprekker eller porøsitet.
Typer kiletrådprodukter og leverandørspesialiseringer
Flatpaneler, sylindre og kurver
Ulike geometrier krever forskjellige produksjonsmetoder. Flate vibrerende skjermer tåler store mekaniske påkjenninger og krever kraftige støtterammer og robust sveising. Buede eller sylindriske sentrifugekurver opererer under høye rotasjonshastigheter, og krever perfekt konsentrisitet og dynamisk balansering. An industriell filtreringsskjerm designet for et statisk fartøy har vidt forskjellige strukturelle krav enn en som er utsatt for kontinuerlig vibrasjon eller sentrifugalkraft. Sørg for at produsenten har spesifikk erfaring med den nødvendige geometrien.
Sentrifugekurver, for eksempel, må være dynamisk balansert for å forhindre katastrofale vibrasjoner ved høye rotasjonshastigheter. Produksjonsprosessen skal sikre at massen fordeles perfekt jevnt rundt omkretsen av kurven. Dette krever presisjonsrulling, omhyggelig sveiseplassering og spesialisert balanseringsutstyr. Hvis en produsent primært produserer statiske flatpaneler, mangler de sannsynligvis ekspertisen og utstyret til å produsere høyhastighets roterende komponenter på en sikker måte.
Wedge Wire Screen Tube Produksjon
Vurdere evner til å produsere en kiletråd skjermrør . Disse rørene fungerer enten i radial intern (strøm inn-til-ut) eller radiell ekstern (strøm ut-til-inn) konfigurasjoner. Orienteringen av profiltråden må samsvare med strømningsretningen for å utnytte det V-formede sporet effektivt. Strømning ut-til-inn-konfigurasjoner har typisk den flate overflaten av ledningen vendt utover, mens strømning inn-til-ut-konfigurasjoner har den flate overflaten vendt innover. Produsenten må rulle og sveise tråden nøyaktig i riktig retning uten å forvrenge sporet.
Produksjonsprosessen for strømning inn-til-ut-rør er iboende mer kompleks. Profiltråden skal snus og sveises til innsiden av støttestengene. Dette krever spesialiserte interne sveisedorer og presis kontroll for å sikre at sporet forblir jevnt. Når du vurderer en leverandør for interne strømningsapplikasjoner, be om spesifikke detaljer om deres interne sveiseegenskaper og be om prøver for å bekrefte sporkonsistensen på den indre diameteren.
Vannbrønnskjermprodusentens evner kontra industriell prosessering
Kontrast høyvolumproduksjonen av vannbrønnskjermer med høypresisjonskravene til industriell prosessering. En standard vannbrønnskjermprodusenten fokuserer ofte på standardiserte dimensjoner og grunnleggende 304 rustfritt stål. Petrokjemisk filtrering, mat og drikke eller farmasøytisk filtrering krever svært tilpasset konstruksjon, eksotiske legeringer og eksepsjonelt stramme toleranser. Mens den grunnleggende teknologien er lik, er de nødvendige presisjons- og kvalitetskontrollprotokollene svært forskjellige. Bekreft at leverandøren spesialiserer seg på industrielle applikasjoner, ikke bare landbruket eller kommunalt vannutvinning.
Vannbrønnskjermer installeres vanligvis én gang og blir liggende i bakken i flere tiår, og håndterer relativt godartet grunnvann. Industrielle skjermer utsettes for aggressive kjemikalier, høye temperaturer og hyppige rengjøringssykluser. Den strukturelle integriteten og materialkvaliteten som kreves for industrielle applikasjoner er en størrelsesorden høyere. Ikke anta at et selskap som er i stand til å produsere milevis med standard brønnskjerm, kan konstruere en tilpasset filtreringskomponent for en kritisk kjemisk prosess.
Leverandøravveininger og forsyningskjedehensyn
Direkte produsent vs. leverandør av Wedge Wire Screen
Analyser avveiningene ved å jobbe direkte med en produsent versus en distributør. En direkte leverandør av kiletrådskjermer som produserer internt, gir overlegen teknisk støtte, tilpassede tekniske evner og direkte ansvar for kvalitet. Distributører kan tilby raskere ledetider for standard lagervarer, men mangler ofte den tekniske dybden som kreves for komplekse industrielle problemer. Å jobbe direkte med fabrikken sikrer at spesifikasjonene dine blir forstått og implementert uten feilkommunikasjon gjennom en mellommann.
Når du jobber direkte med produsenten, har du en direkte kommunikasjonslinje til ingeniørene som designer skjermen din. Du kan diskutere strømningsdynamikk, materialvalg og strukturelle beregninger i detalj. Distributører fungerer ofte som en barriere, sender meldinger frem og tilbake og øker risikoen for at kritiske tekniske detaljer går tapt i oversettelsen. For tilpassede industrielle applikasjoner er direkte fabrikkengasjement avgjørende for suksess.
Forhåndsverktøy vs. langsiktig holdbarhet
Investering i tykkere støttestenger, førsteklasses legeringer og avanserte overflatebehandlinger gir betydelig langtidsholdbarhet. Tykkere profiler motstår deformasjon under trykktopper. Førsteklasses legeringer forhindrer korrosjonsinduserte feil. Selv om standardmaterialer kan virke tilstrekkelig i utgangspunktet, avslører den operasjonelle virkeligheten ved industriell filtrering ofte svakheter raskt. Fokuser på den strukturelle avkastningen til robust konstruksjon for å forhindre hyppige skjermutskiftninger og tilhørende driftsstans.
Vurder kostnadene ved en enkelt ikke-planlagt nedleggelse i et større prosessanlegg. Den tapte produksjonsinntekten dverger den opprinnelige kjøpesummen for filtreringsskjermen. Å spesifisere en tyngre profiltråd eller en legering av høyere kvalitet kan øke forhåndskostnadene med en brøkdel, men det gir en forsikring mot katastrofale feil. Konstruer alltid for det verste operasjonsscenarioet, ikke bare steady-state-forholdene.
Supply Chain og Lead Times
Vurder risikoen forbundet med global innkjøp kontra innenlandsk produksjon. Global sourcing kan introdusere leveringsforsinkelser, kommunikasjonsbarrierer og inkonsekvent kvalitetsovervåking. Innenlandsk eller lokal produksjon gir ofte strengere kvalitetskontroll, enklere fabrikkrevisjoner og raskere løsning av tekniske problemer. Vurder den kritiske karakteren til prosjekttidslinjen og den potensielle effekten av forsyningskjedeavbrudd når du velger en produksjonspartner.
Hvis du velger å kilde globalt, må du implementere strenge tredjeparts inspeksjonsprotokoller. Du kan ikke stole utelukkende på produsentens interne kvalitetssikringsdokumentasjon. Ansett uavhengige inspektører for å verifisere materialkvaliteter, overvåke trykktester og bekrefte dimensjonstoleranser før skjermene blir lagret for internasjonal forsendelse. Kostnaden for å oppdage en produksjonsfeil etter at produktet har krysset havet er rett og slett for høy.
Implementeringsrisiko og reduksjonsstrategier
Risiko: Tilstopping og blending
Tilstopping og blending stanser produksjonen og krever umiddelbar vedlikehold. Redusering krever verifisering av produsentens evne til å produsere ekte V-formede spor med skarpe, veldefinerte kanter. Sørg for streng trådensartethet gjennom hele skjermens lengde. Påbudt overflatebehandlinger, for eksempel elektropolering, som reduserer friksjon og hindrer partikler i å feste seg til trådoverflaten.
Risiko: Strukturell svikt under press
Strukturell feil under høyt differansetrykk fører til katastrofale systemskader. Redusering innebærer å kreve detaljerte tekniske beregninger for kollaps og sprengningsstyrke før fabrikasjon. Sørg for at støttestangavstanden er optimalisert for ditt spesifikke differensialtrykk. Ikke stol på generiske trykkklassifiseringer; kreve beregninger basert på dine eksakte skjermdimensjoner og driftsforhold.
Risiko: Tilkoblings- og monteringsproblemer
Feil montering forårsaker lekkasjer, forbikjøringer og installasjonsforsinkelser. Begrensning krever strenge dimensjonstoleranser for alle tilkoblingstyper. Be om 3D CAD-modeller eller prototypegodkjenninger før fullskala produksjon starter. Bekreft at produsenten bruker presisjonsbearbeiding for alle flenser, gjenger og tilpassede beslag for å sikre sømløs integrasjon med eksisterende rør og kar.
Konklusjon
Å velge en produsent av kiletrådskjerm er en kritisk ingeniørbeslutning, ikke bare en rutinemessig anskaffelsesøvelse. Operasjonell suksess er helt avhengig av presisjon, materialkvalitet, håndverk og sveiseintegritet. En streng evalueringsprosess skiller dyktige ingeniørpartnere fra standardvareleverandører. Begrens din shortlist til produsenter som gir transparente tekniske data, verifiserbare materialsertifiseringer og en dokumentert merittliste i din spesifikke industrielle applikasjon.
Be om tekniske konsultasjoner med ingeniørteamene til dine utvalgte produsenter for å diskutere din spesifikke flytdynamikk.
Send inn dine foreløpige CAD-tegninger eller prosessspesifikasjoner for gjennomgang og be om detaljerte fabrikasjonsforslag.
Krev prøvetoleranserapporter og anonymiserte materialtestrapporter (MTR-er) fra tidligere prosjekter for å verifisere deres kvalitetssikringspåstander.
Planlegg en fabrikkrevisjon eller virtuell omvisning for å inspisere deres CNC-sveiseutstyr og kvalitetskontrolllaboratorier direkte.
FAQ
Spørsmål: Hva er standard sportoleranse for en høykvalitets kiletrådskjerm?
A: Standard industritoleranser varierer vanligvis fra +/- 0,05 mm til +/- 0,02 mm. Den nøyaktige toleransen avhenger av applikasjonskravene og produsentens spesifikke verktøyegenskaper. Høypresisjonsapplikasjoner krever den strammere enden av dette spekteret.
Spørsmål: Hvordan verifiserer jeg materialkvaliteten levert av en leverandør av kiletrådskjerm?
A: Du må be om sertifiserte materialtestrapporter (MTR-er) fra fabrikken som produserte råstålet. I tillegg kreves positiv materialidentifikasjon (PMI) testing på den ferdige skjermen for å garantere at legeringen samsvarer med spesifikasjonen.
Spørsmål: Hva er forskjellen mellom flow-in-to-out og flow-out-to-in kile wire skjermrør?
A: Dette refererer til V-ledningens orientering. Flow-out-to-in har den flate trådoverflaten på utsiden, og filtrerer væsken når den kommer inn i røret. Flow-in-to-out plasserer den flate overflaten inni, og filtrerer væsken når den kommer ut. Denne orienteringen er avgjørende for effektiv tilbakespyling.
Spørsmål: Kan en vannbrønnskjermprodusent produsere skjermer for kjemisk prosessering?
A: Selv om den grunnleggende kiletrådteknologien er lik, krever kjemisk prosessering betydelig strammere toleranser, spesialiserte eksotiske legeringer og kompleks spesialdesign. Standard vannbrønnskjermmakere mangler ofte presisjonsutstyret og metallurgisk ekspertise som kreves for disse krevende industrielle bruksområdene.
Spørsmål: Hvorfor anbefales elektropolering for en wireskjerm i rustfritt stål?
A: Elektropolering fjerner mikroskopiske overflateforurensninger og skaper en svært jevn, jevn finish. Denne prosessen forbedrer korrosjonsmotstanden betydelig, reduserer friksjonen og forhindrer at partikler og biologisk materiale fester seg til skjermen, og reduserer dermed tilstopping og biologisk begroing.
Spørsmål: Hvordan påvirker støttestangavstanden en industriell filtreringsskjerm?
A: Støttestangavstanden dikterer direkte skjermens strukturelle styrke. Større stangavstand øker sprengnings- og kollapstrykket, slik at skjermen tåler høyere differensialtrykk. Imidlertid reduserer tettere stangavstand noe det totale åpne arealet, noe som krever en nøyaktig konstruksjonsbalanse.
Vi er en fabrikk som spesialiserer seg på produksjon av høykvalitets kiletrådskjermer. Vi er i stand til å oppfylle bestillinger av forskjellige størrelser for kileskjermer.