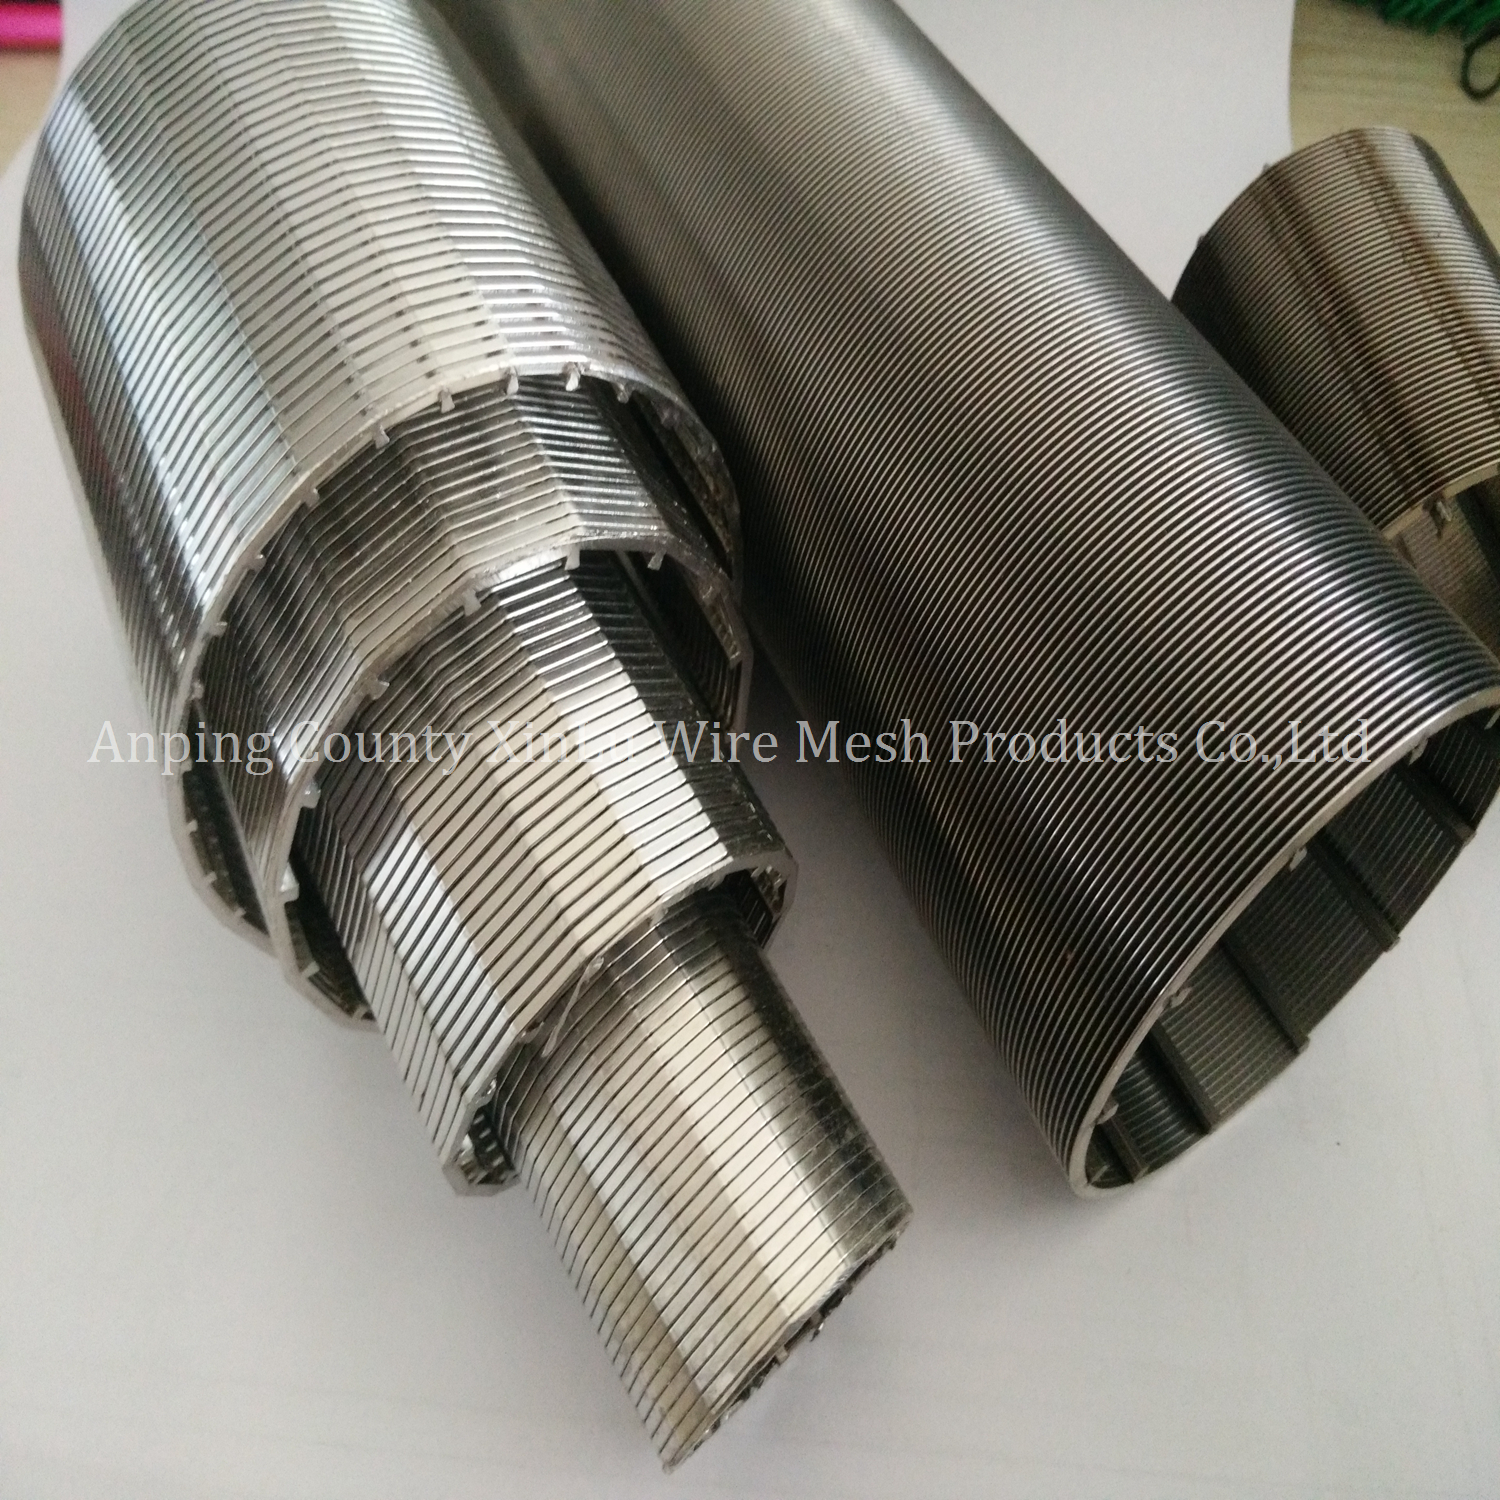
Az ipari szűrés meghibásodása hihetetlenül nagy téttel jár. A nem szabványos képernyők gyorsan katasztrofális nyomáseséshez, idő előtti eltömődéshez és súlyos, nem tervezett állásidőhöz vezetnek. Ha egy kritikus folyamat leáll a média elvakítása vagy a szerkezeti összeomlás miatt, a működési hatás azonnali és súlyos. Megkülönböztetés a valódi mérnöki fókuszúak között Wedge Wire Screen Manufacturer és egy szabványos árucikk viszonteladó gyakran nehéz. A felületi szintű specifikációk gyakran elfedik a rossz hegesztési integritást, az inkonzisztens huzalegyenletességet és az ingadozó horonytűréseket. A mérnökök nem hagyatkozhatnak pusztán az alapadatlapokra.
Megbízható műszaki értékelési keretre van szüksége a potenciális gyártópartnerek ellenőrzéséhez. Ennek a keretrendszernek elemeznie kell a gyártási képességeket, az anyagok szakértelmét, a munkaerő szakértelmét és a minőségbiztosítási protokollokat. A megfelelő partner kiválasztása biztosítja, hogy szűrőrendszerei a legnagyobb hatékonysággal működjenek a legnehezebb körülmények között is. Ez az útmutató megadja azokat a pontos kritériumokat, amelyek szükségesek a beszállítók értékeléséhez és a nagy teljesítményű szűrőelemek biztosításához az adott ipari alkalmazásokhoz.
A pontosság nem vitatható: A rés folyamatos egyenletessége és a profilhuzalon belüli szigorú fizikai konzisztencia diktálja bármely ipari szűrőszűrő hatékonyságát; az eltérések vaksághoz és csökkent átvitelhez vezetnek.
Az anyagválasztás hosszú élettartamot biztosít: A megfelelő partner átvezeti Önt a szabványos 304/316L rozsdamentes acélon a speciális ötvözetekig, amikor a működési környezet magas korrózió- vagy hőmérsékletállóságot követel meg.
A testreszabási lehetőségek számítanak: A kész megoldások ritkán optimalizálják az összetett áramlási dinamikát. Részesítse előnyben azokat a gyártókat, akik képesek egyedi profilok, tartórudak és meghatározott csatlakozási típusok tervezésére.
Az ipari szűrőképernyő követelményeinek meghatározása
Alkalmazás-specifikus sikerkritériumok
Mielőtt bármilyen szállítóval kapcsolatba lépne, meg kell határoznia a pályázatának pontos sikerességi kritériumait. Kezdje a szükséges nyitott terület, a cél áramlási sebességek és az elfogadható nyomásesések kiszámításával. Ezek a mutatók határozzák meg a képernyő alapvető geometriáját. A speciális részecske-visszatartási követelmények közvetlenül befolyásolják a rés méretét és a profilhuzal geometriáját. Egy nagyon viszkózus folyadékhoz más huzalprofil szükséges, mint a nagy sebességű gázáramhoz. Az ékhuzal V-alakú profilja megakadályozza a részecskék beszorulását azáltal, hogy befelé tágul, lehetővé téve a méreten aluli részecskék átjutását anélkül, hogy elvakítaná a felületet. Ezzel szemben a szabványos dróthálóval vagy perforált lemezekkel, amelyek megfogják a részecskéket az egységes nyílásaikban. Az ékhuzalba történő mérnöki beruházást öntisztító jellege és nagy áramlási kapacitása indokolja az eltömődésmentes alkalmazásokban.
Igényeinek pontos meghatározásához fel kell mérnie az adott rendszer folyadékdinamikáját. Vegye figyelembe az áramlás Reynolds-számát, hogy megértse, lamináris vagy turbulens körülményekről van-e szó. A turbulens áramlásokhoz gyakran nehezebb profilhuzalokra van szükség, hogy ellenálljanak az állandó kinetikus energiájú bombázásnak. Ezenkívül a folyadék fajsúlya és viszkozitása meghatározza a szükséges nyitott terület százalékos arányát a kívánt áramlási sebesség fenntartásához anélkül, hogy túllépné a megengedett legnagyobb nyomásesést. A megfelelően megtervezett szita egyensúlyba hozza a részecske-visszatartást a hidraulikus hatékonysággal, biztosítva, hogy a szivattyúrendszerek ne legyenek túlterhelve, és hogy a folyamat állandósult legyen.
Működési környezet és anyagigény
A működési környezet határozza meg az anyagválasztást és a szerkezeti tervezést. A vegyi expozíció, az extrém hőmérsékletek és a koptató közegek gyorsan lebontják a szabványos anyagokat. Dokumentálnia kell a technológiai folyadék pH-szintjét, kloridkoncentrációját és maximális üzemi hőmérsékletét. Állítsa be a szerkezeti integritás alapkövetelményeit változó nyomáskülönbség mellett. A nagynyomású környezet vastagabb támasztórudakat és közelebbi rúdtávolságot igényel az összeomlás elkerülése érdekében. A kopásálló iszapokhoz edzett ötvözetek szükségesek, hogy ellenálljanak a kopásnak. E környezeti stressztényezők figyelmen kívül hagyása a képernyő idő előtti meghibásodásához és a folyamat szennyeződéséhez vezet.
Például a petrolkémiai finomítási alkalmazásokban a sziták gyakran vannak kitéve erősen korrozív savanyú gáznak vagy agresszív szénhidrogén-keverékeknek magas hőmérsékleten. Ezekben a forgatókönyvekben a szabványos ausztenites rozsdamentes acélok gyorsan engednek a kloridos feszültségkorróziós repedésnek. Olyan anyagokat kell megadnia, amelyek magas lyukállósági egyenértékszámot (PREN) kínálnak. Hasonlóképpen, az ásványi feldolgozás során a zagy koptató jellege miatt nagy felületi keménységű profilhuzalokra van szükség, hogy megakadályozzák a gyors kopást és a résnyílások ezt követő kiszélesedését, ami veszélyeztetné a részecskék visszatartását.
Az ékhuzalos képernyőgyártó alapvető képességei
Precíziós tervezés és huzalegyensúly
Értékelje a gyártó szerszámait és gépeit, hogy megbizonyosodjon arról, hogy képesek fenntartani a rés folyamatos konzisztenciáját. Fejlett CNC hegesztőgépek és automatizált indexelő rendszerek kötelezőek a szűk tűréshatárokhoz. Hangsúlyozza a hegesztés előtt a profilhuzalon belüli fizikai konzisztencia és egyenletesség kritikus szükségességét. A huzalszélesség vagy -szög eltérései közvetlenül veszélyeztetik a végső rés tűrését. Ha a huzal csak a milliméter töredékével is változik, a keletkező rés befogja a részecskéket, és helyi vakságot okoz. Kérdezze meg leendő partnereit, hogyan figyelik és szabályozzák a huzalméreteket a húzási és hengerlési folyamatok során.
A profilhuzal húzása és hengerlése kohászati művészeti forma. A huzal formálásához használt szerszámokat gondosan karban kell tartani. Ahogy a szerszámok idővel elhasználódnak, a huzalprofil finoman megváltozhat, ami következetlenségekhez vezet a végső képernyőn. A csúcskategóriás gyártók szigorú minőség-ellenőrzési protokollokkal rendelkeznek a szerszámok ellenőrzésére és cseréjére. Lézeres mikrométereket is használnak majd a huzalméretek folyamatos figyelésére a gyártás során, biztosítva, hogy csak tökéletesen egyenletes huzal kerüljön a hegesztőgépekbe.
Haladó anyagismeret
Kiváló minőségű beszerzés a rozsdamentes acél ékhuzalos szita szabványos, de az ellenőrizhető anyagminőség elengedhetetlen. Nyersanyaguk eredetét és összetételét igazoló dokumentációt kérjen. Ezenkívül értékelje a gyártó azon képességét, hogy egzotikus ötvözetekkel dolgozzon. Az agresszív környezetben gyakran duplex rozsdamentes acél, Hastelloy, Titanium vagy Monel szükséges. Ezen fejlett ötvözetek hegesztése speciális szakértelmet és ellenőrzött környezetet igényel a szennyeződés megelőzése és a korrózióállóság fenntartása érdekében. A megfelelő gyártó dokumentált hegesztési eljárásokkal rendelkezik ezekhez a speciális anyagokhoz.
Az egzotikus ötvözetekkel való munka nem egyszerűen a huzaltekercsek cseréjéből áll. Az olyan anyagok, mint a titán, inertgáz-árnyékolást igényelnek a hegesztés során, hogy megakadályozzák a légköri szennyeződést és a ridegedést. A duplex rozsdamentes acélok a hőbevitel és a hűtési sebesség pontos szabályozását igénylik, hogy fenntartsák az ausztenit és ferrit fázisok megfelelő egyensúlyát, ami kritikus a korrózióállóságuk és a mechanikai szilárdságuk szempontjából. Meg kell győződnie arról, hogy a gyártó rendelkezik-e a kohászati ismeretekkel és a speciális berendezésekkel, amelyek ezeknek a fejlett anyagoknak a megfelelő feldolgozásához szükségesek.
Egyedi ékhuzalos képernyő gyártás
Mérje fel a kapacitást az egyedi tervezéshez. Az ipari alkalmazások ritkán felelnek meg a szabványos méreteknek. Olyan partnerre van szüksége, aki képes előállítani a egyedi ékhuzalos képernyő meghatározott átmérővel, hosszúsággal és nem szabványos nyílásméretekkel. Beszélje meg a testre szabott végszerelvények fontosságát. A pontos csatlakozási méretek és típusok megadása biztosítja a zökkenőmentes integrációt a meglévő infrastruktúrába. Akár NPT-menetre, ANSI karimára vagy egészségügyi háromszorítóra van szüksége, a gyártónak bizonyítania kell, hogy képes ezeknek a szerelvényeknek a megmunkálására és hegesztésére abszolút pontossággal.
Az egyedi szerelvények integrációja gyakran olyan hely, ahol a kisebb gyártók kudarcot vallanak. A nehéz ANSI karima viszonylag vékony falú szitahengerhez való hegesztése kivételes szakértelmet igényel a torzítás elkerülése és a koncentrikusság megőrzése érdekében. Ha a karimát kihegesztették a négyzetből, a szita nem tömít megfelelően a házban, ami folyadék megkerüléséhez és a folyamat szennyeződéséhez vezet. Kérjen példákat egyedi gyártási munkáikra, és érdeklődjön a kész szerelvények méretvizsgálati eljárásairól.
A termelési minőség és a gyártási szabványok értékelése
Hegesztési integritás és szerkezeti szilárdság
A profilhuzal és a tartórúd közötti metszővarrat a képernyő legkritikusabb szerkezeti eleme. Ennek az egyetlen érintkezési pontnak hatalmas nyíróerőknek és nyomáskülönbségnek kell ellenállnia. Mérje fel a hegesztési varrat behatolási mélységét és a hőhatású zóna (HAZ) sebezhetőségének megelőzésére alkalmazott módszereket. A hegesztés közbeni túlzott hőbevitel megváltoztatja a rozsdamentes acél metallurgiai tulajdonságait, csökkenti a korrózióállóságot és ridegséget okoz. Egy képzett gyártó precíz ellenállás-hegesztési technikákat alkalmaz, hogy mély behatolást biztosítson a környező anyag veszélyeztetése nélkül.
Az ellenállás-hegesztés az előnyben részesített módszer az ékhuzalos ernyőkhöz, mert lehetővé teszi a magasan lokális hőbevitelt és a gyors hűtést. Ez minimalizálja a HAZ méretét és megőrzi a huzal mechanikai tulajdonságait. A hegesztési paramétereket azonban – áram, feszültség és nyomás – tökéletesen kalibrálni kell az adott huzalmérethez és anyagminőséghez. Kérdezze meg a gyártót a hegesztési minõsítési eljárásaikról, és arról, hogyan ellenõrzik a metszésponti varratok szilárdságát a gyártás során.
Munkaerő szakértelem és kézművesség
Mérje fel a mérnöki és gyártási csapatok képzettségét. Keressen fejlett berendezés-kezelési ismereteket és minősített hegesztőket. Az olyan tanúsítványok, mint az ASME Section IX, a szigorú hegesztési szabványok iránti elkötelezettséget mutatják. A tapasztalt kohászok felbecsülhetetlen értékűek az összetett áramlási dinamikák megértésében és a megfelelő ötvözetek ajánlásában. Egyedi gyártásnál számít a kivitelezés. Az összetett geometriák hengerlésének, alakításának és hegesztésének képessége a résnyílások torzítása nélkül több éves speciális tapasztalatot igényel.
Az emberi elemet a gyártásban nem lehet túlbecsülni. Még automatizált CNC-berendezések esetén is szakképzett kezelőkre van szükség a gépek beállításához, a folyamat megfigyeléséhez és a tűrések megtartásához szükséges mikrobeállításokhoz. Egyedi gyártás során az összetett szerelvények illesztése és tapadása teljes mértékben a gyártó térbeli tudatosságán és kézügyességén múlik. Egy potenciális beszállító auditálásakor ügyeljen a műhelyben dolgozó személyzet szolgálati idejére és képzésére.
Felületkezelés és felületkezelés
A felületkezelés közvetlenül befolyásolja a teljesítményt és a hosszú élettartamot. Beszélje meg az elektropolírozás, a passziválás és a mechanikai polírozás szerepét. Ezek a kezelések csökkentik a súrlódást, megakadályozzák a baktériumok növekedését és mérséklik a helyi korróziót. Az elektropolírozás eltávolítja a felületi szennyeződéseket és krómban gazdag passzív réteget hoz létre. A teljes képernyőn egyenletes felületkezelés megakadályozza az eltömődéshez vezető mikrokopásokat. Egészségügyi alkalmazásokban gyakran kötelező egy meghatározott Ra (Érdesség átlag) érték, és a gyártónak képesnek kell lennie arra, hogy ezt a felületet elérje és ellenőrizze.
A mechanikus polírozással sima felület érhető el, de gyakran mikroszkopikus gödrökre hajtogatja az anyagot, megfogva a szennyeződéseket. Az elektropolírozás viszont feloldja a mikroszkopikus csúcsokat a fémfelületen, ami igazán tiszta és passzív felületet eredményez. Ez rendkívül kritikus az élelmiszer-, ital- és gyógyszeripari alkalmazásokban, ahol a felületi tökéletlenségek baktériumokat hordozhatnak, és veszélyeztethetik a termékbiztonságot. Győződjön meg arról, hogy a gyártó rendelkezik házon belüli elektropolírozási képességekkel, vagy partnerei tanúsított befejező létesítményekkel.
Minőségbiztosítási és tesztelési protokollok
A kötelező dokumentáció az elsődleges védelem a nem megfelelő termékekkel szemben. Kérjen anyagvizsgálati jelentéseket (MTR), ISO 9001 tanúsítványokat és átfogó méretvizsgálati jelentéseket. A gyári átvételi teszt (FAT) kulcsfontosságú a szállítás előtt. Ez magában foglalja a nyomáspróbát, a réstűrés ellenőrzését és a szemrevételezést.
Teszt típusa
Cél
Elfogadási kritériumok
Pozitív anyagazonosító (PMI)
Ellenőrzi az ötvözet pontos összetételét.
Pontosan megfelel a megadott MTR-eknek.
Slot tolerancia ellenőrzése
Biztosítja a folyamatos nyitási pontosságot.
A megadott +/- mikronos tartományon belül.
Összeomlási/robbanási nyomásteszt
Ellenőrzi a szerkezeti integritást terhelés alatt.
Túllépi a maximális üzemi nyomáskülönbséget.
Felületi érdesség (Ra) mérése
Megerősíti a simaságot az egészségügyi/áramlási igényekhez.
Megfelel a meghatározott mikrohüvelyk/mikron célnak.
Dye Penetrant Inspection (DPI)
Érzékeli a hegesztési varratok felülettörési hibáit.
Nincs repedés vagy porozitás látható jele.
Az ékhuzaltermékek típusai és beszállítói specializációk
Lapos panelek, hengerek és kosarak
A különböző geometriák eltérő gyártási megközelítést igényelnek. A lapos vibrációs szita erős mechanikai igénybevételt visel el, és nagy teherbírású tartókereteket és robusztus hegesztést igényel. Az íves vagy hengeres centrifugakosarak nagy forgási sebességgel működnek, tökéletes koncentrikusságot és dinamikus kiegyensúlyozást követelve. An a statikus edényekhez tervezett ipari szűrőernyők szerkezeti követelményei jelentősen eltérőek, mint a folyamatos rezgésnek vagy centrifugális erőnek kitett szűrő. Győződjön meg arról, hogy a gyártó rendelkezik speciális tapasztalattal a kívánt geometriával kapcsolatban.
A centrifugakosarakat például dinamikusan ki kell egyensúlyozni, hogy elkerüljük a katasztrofális vibrációt nagy fordulatszámon. A gyártási folyamatnak biztosítania kell, hogy a tömeg tökéletesen egyenletesen oszlik el a kosár kerületén. Ez precíziós hengerlést, aprólékos hegesztési elhelyezést és speciális kiegyensúlyozó berendezéseket igényel. Ha egy gyártó elsősorban statikus lapos paneleket gyárt, akkor valószínűleg nem rendelkezik kellő szakértelemmel és felszereléssel a nagy sebességű forgó alkatrészek biztonságos előállításához.
Ékhuzalos szitacsövek gyártása
A termelési képességek értékelése a ékhuzalos szitacső . Ezek a csövek radiális belső (be-ki-beáramlás) vagy radiális külső (kiáramlás-beáramlás) konfigurációban működnek. A profilhuzal tájolásának meg kell egyeznie az áramlás irányával, hogy a V-alakú rés hatékonyan használható legyen. A ki-be áramlású konfigurációknál a huzal sík felülete általában kifelé néz, míg a be-ki áramlású konfigurációk sík felülete befelé néz. A gyártónak pontosan kell hengerelnie és hegesztenie a huzalt a megfelelő irányba, anélkül, hogy a rés torzulna.
A ki-be áramló csövek gyártási folyamata eleve összetettebb. A profilhuzalt meg kell fordítani és a tartórudak belsejéhez kell hegeszteni. Ehhez speciális belső hegesztőtüskékre és precíz vezérlésre van szükség, hogy a rés egyenletes maradjon. Amikor a beszállítót belső áramlási alkalmazásokhoz értékeli, kérjen konkrét részleteket a belső hegesztési képességeikről, és kérjen mintákat a rés belső átmérőjének konzisztenciájának ellenőrzésére.
A vízkút-szitagyártó képességei az ipari feldolgozással szemben
Állítsa szembe a vízkút-szűrők nagy volumenű gyártását az ipari feldolgozás nagy pontosságú követelményeivel. Egy szabvány A vízkút-szűrő gyártója gyakran a szabványos méretekre és az alapvető 304-es rozsdamentes acélra összpontosít. A petrolkémiai, az élelmiszer- és italgyártás, illetve a gyógyszerészeti szűrés nagymértékben testreszabott tervezést, egzotikus ötvözeteket és kivételesen szigorú tűréshatárokat igényel. Bár az alaptechnológia hasonló, a szükséges precíziós és minőség-ellenőrzési protokollok nagymértékben különböznek egymástól. Ellenőrizze, hogy a szállító ipari alkalmazásokra szakosodott, nem csak mezőgazdasági vagy települési vízkivételre.
A vízkút-szűrőket jellemzően egyszer szerelik fel, és évtizedekre a talajban hagyják, így kezelik a viszonylag jóindulatú talajvizet. Az ipari képernyők agresszív vegyszereknek, magas hőmérsékletnek és gyakori tisztítási ciklusoknak vannak kitéve. Az ipari alkalmazásokhoz szükséges szerkezeti integritás és anyagminőség egy nagyságrenddel magasabb. Ne feltételezze, hogy egy mérföldnyi szabványos kútszűrő előállítására képes vállalat sikeresen tud egyedi szűrőelemet tervezni egy kritikus kémiai folyamathoz.
Szállítói kompromisszumok és az ellátási lánc szempontjai
Közvetlen gyártó kontra ékhuzalos képernyő-szállító
Elemezze a közvetlenül a gyártóval és a forgalmazóval való együttműködés kompromisszumait. Egy közvetlen az ékhuzalos képernyő beszállítója , aki házon belül gyárt, kiváló műszaki támogatást, egyedi mérnöki képességeket és közvetlen elszámoltathatóságot biztosít a minőségért. A forgalmazók gyorsabb átfutási időt kínálhatnak a szabványos raktári cikkekhez, de gyakran hiányzik az összetett ipari problémákhoz szükséges mérnöki mélység. A gyárral való közvetlen együttműködés biztosítja, hogy az Ön specifikációit megértsék és közvetítőn keresztüli félreértések nélkül megvalósítsák.
Ha közvetlenül a gyártóval dolgozik, akkor közvetlen kommunikációja van a képernyőt tervező mérnökökkel. Részletesen megbeszélheti az áramlási dinamikát, az anyagválasztást és a szerkezeti számításokat. A terjesztők gyakran akadályként lépnek fel, ide-oda továbbítják az üzeneteket, és növelik annak kockázatát, hogy a kritikus technikai részletek elvesznek a fordítás során. Egyedi ipari alkalmazásoknál a közvetlen gyári közreműködés elengedhetetlen a sikerhez.
Előzetes szerszámozás kontra hosszú távú tartósság
A vastagabb támasztórudakba, a prémium ötvözetekbe és a fejlett felületkezelésekbe való befektetés jelentős, hosszú távú tartósságot eredményez. A vastagabb profilok ellenállnak a nyomáscsúcsok hatására bekövetkező deformációnak. A prémium ötvözetek megakadályozzák a korrózió okozta meghibásodásokat. Míg a szabványos anyagok kezdetben elegendőnek tűnhetnek, az ipari szűrés működési valósága gyakran gyorsan feltárja a gyengeségeket. Összpontosítson a robusztus tervezés szerkezeti megtérülésére, hogy elkerülje a gyakori képernyőcseréket és a kapcsolódó karbantartási leállásokat.
Vegye figyelembe egy nagy feldolgozó létesítmény egyetlen nem tervezett leállásának költségeit. A kieső gyártási bevétel eltörpül a szűrőszűrő kezdeti vételárához képest. Nehezebb profilhuzal vagy magasabb minőségű ötvözet megadása töredékével növelheti az előzetes költséget, de biztosítást nyújt a katasztrofális meghibásodások ellen. Mindig a legrosszabb működési forgatókönyvre tervezzen, ne csak az állandósult állapotokra.
Ellátási lánc és átfutási idők
Értékelje a globális beszerzéshez kapcsolódó kockázatokat a hazai gyártással szemben. A globális beszerzés szállítási késéseket, kommunikációs akadályokat és következetlen minőségi felügyeletet okozhat. A hazai vagy helyi gyártás gyakran szigorúbb minőségbiztosítási felügyeletet, egyszerűbb gyári auditokat és a mérnöki problémák gyorsabb megoldását biztosítja. A gyártási partner kiválasztásakor vegye figyelembe a projekt idővonalának kritikus jellegét és az ellátási lánc megszakításainak lehetséges hatását.
Ha a globális forrást választja, szigorú, harmadik féltől származó vizsgálati protokollokat kell alkalmaznia. Nem támaszkodhat kizárólag a gyártó belső minőségbiztosítási dokumentációjára. Béreljen független ellenőröket az anyagminőség ellenőrzésére, a nyomáspróbák szemléltetésére és a mérettűrések megerősítésére, mielőtt a szűrőket nemzetközi szállításra ládázzák. A gyártási hiba felfedezésének költsége, miután a termék átkelt az óceánon, egyszerűen túl magas.
Megvalósítási kockázatok és mérséklési stratégiák
Kockázat: eltömődés és vakság
Az eltömődés és a vakság leállítja a termelést, és azonnali karbantartást igényel. Az enyhítés érdekében ellenőrizni kell, hogy a gyártó képes-e valódi V-alakú nyílásokat előállítani éles, jól meghatározott élekkel. Biztosítsa a vezetékek szigorú egyenletességét a képernyő teljes hosszában. Olyan felületkezeléseket ír elő, mint például az elektropolírozás, amelyek csökkentik a súrlódást és megakadályozzák, hogy részecskék tapadjanak a huzal felületéhez.
Kockázat: szerkezeti meghibásodás nyomás alatt
A nagy nyomáskülönbség alatti szerkezeti meghibásodás katasztrofális rendszerkárosodáshoz vezet. A mérséklés magában foglalja az összeomlás és a felszakadási szilárdság részletes mérnöki számításainak megkövetelését a gyártás előtt. Győződjön meg arról, hogy a támasztórudak távolsága az Ön speciális nyomáskülönbségéhez van optimalizálva. Ne hagyatkozzon általános nyomásértékekre; keresletszámítások az Ön pontos képernyőméretei és működési feltételei alapján.
Kockázat: csatlakozási és felszerelési problémák
A nem megfelelő felszerelés szivárgást, megkerülést és telepítési késéseket okoz. A mérsékléshez szigorú mérettűrések előírása szükséges minden csatlakozási típushoz. A teljes körű gyártás megkezdése előtt kérjen 3D CAD-modelleket vagy prototípus-jóváhagyásokat. Győződjön meg arról, hogy a gyártó precíziós megmunkálást alkalmaz minden karimához, menethez és egyedi szerelvényhez, hogy biztosítsa a zökkenőmentes integrációt a meglévő csővezetékekkel és tartályokkal.
Következtetés
Az ékhuzalos szitagyártó kiválasztása kritikus mérnöki döntés, nem csupán rutin beszerzési gyakorlat. A működési siker teljes mértékben a pontosságon, az anyagminőségen, a munkaerő szakértelemén és a hegesztési sértetlenségen múlik. Egy szigorú értékelési folyamat választja el a megfelelő mérnöki partnereket a szabványos áruszállítóktól. Szűkítse a szűkített listát azokra a gyártókra, akik átlátható mérnöki adatokat, ellenőrizhető anyagtanúsítványokat és bizonyított eredményeket biztosítanak az Ön konkrét ipari alkalmazásában.
Kérjen műszaki konzultációt a kiválasztott gyártók mérnöki csapataitól, hogy megvitassák az Ön konkrét áramlási dinamikáját.
Küldje be előzetes CAD-rajzait vagy folyamatspecifikációit áttekintésükre, és kérjen részletes gyártási javaslatokat.
Minta toleranciajelentéseket és anonimizált anyagvizsgálati jelentéseket (MTR) igényelhet a múltbeli projektekből, hogy ellenőrizhesse a minőségbiztosítási állításaikat.
Ütemezzen be egy gyári auditot vagy virtuális körutat a CNC hegesztőberendezések és a minőségellenőrző laboratóriumok közvetlen ellenőrzéséhez.
GYIK
K: Mi a szabványos réstűrés a jó minőségű ékhuzalos képernyőnél?
V: A szabványos ipari tűréshatárok általában +/- 0,05 mm és +/- 0,02 mm között mozognak. A pontos tűrés az alkalmazás követelményeitől és a gyártó speciális szerszámozási képességeitől függ. A nagy pontosságú alkalmazások e spektrum szűkebb végét követelik meg.
K: Hogyan ellenőrizhetem az ékhuzal-szűrő beszállítója által biztosított anyagminőséget?
V: Hitelesített anyagvizsgálati jelentéseket (MTR) kell kérnie a nyersacélt előállító malomtól. Ezenkívül megköveteli a pozitív anyagazonosító (PMI) tesztet a kész képernyőn, hogy garantálja, hogy az ötvözet megfelel a specifikációnak.
K: Mi a különbség a kifolyó és a kifolyó ékhuzalos szitacsövek között?
V: Ez a V-vezeték tájolására vonatkozik. A ki-be áramlásnak a sík huzalfelülete van a külsején, amely a csőbe belépő folyadékot szűri. A be-ki kiáramlás a sík felületet belülre helyezi, és kilépő folyadékot szűr. Ez az irány kritikus a hatékony visszamosáshoz.
K: Készíthet-e egy vízkút-szűrő gyártó szitákat vegyi feldolgozáshoz?
V: Míg az ékhuzal alaptechnológiája hasonló, a vegyi feldolgozás lényegesen szigorúbb tűréshatárokat, speciális egzotikus ötvözeteket és összetett egyedi tervezést igényel. A szabványos vízkút-szitakészítők gyakran nem rendelkeznek az ezekhez az igényes ipari alkalmazásokhoz szükséges precíziós berendezésekkel és kohászati szakértelemmel.
K: Miért ajánlott az elektropolírozás rozsdamentes acél ékhuzalos szitán?
V: Az elektropolírozás eltávolítja a mikroszkopikus felületi szennyeződéseket, és rendkívül egyenletes, sima felületet hoz létre. Ez az eljárás jelentősen javítja a korrózióállóságot, csökkenti a súrlódást, és megakadályozza, hogy részecskék és biológiai anyagok tapadjanak a képernyőre, ezáltal csökkentve az eltömődést és a biológiai szennyeződést.
K: Hogyan befolyásolja a támasztórudak távolsága az ipari szűrőszűrőt?
V: A támasztórudak távolsága közvetlenül meghatározza a képernyő szerkezeti szilárdságát. A közelebbi rúdtávolság növeli a repedési és összeomlási nyomásértékeket, lehetővé téve a képernyő számára, hogy ellenálljon a nagyobb nyomáskülönbségnek. A sűrűbb rúdtávolság azonban enyhén csökkenti a teljes nyitott területet, ami pontos műszaki egyensúlyt igényel.