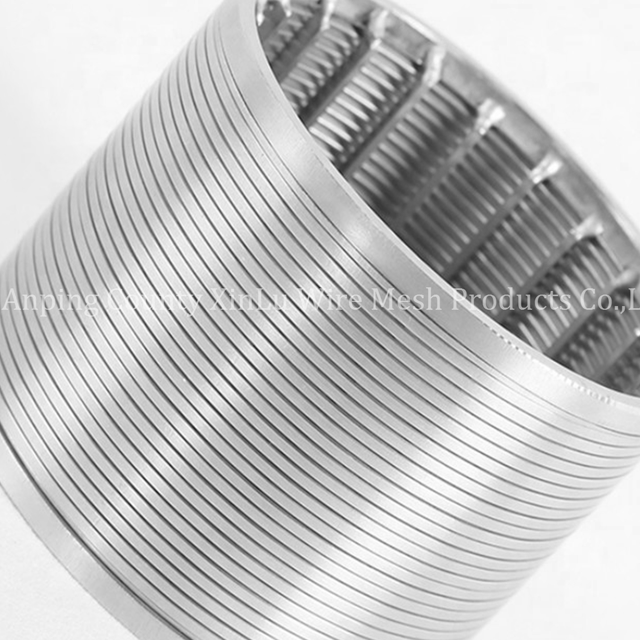
শিল্প কঠিন-তরল পৃথকীকরণে, একটি ওয়েজ ওয়্যার স্ক্রিনের সুনির্দিষ্ট স্পেসিফিকেশন সমগ্র সিস্টেমের অপারেশনাল বেসলাইন নির্দেশ করে। একটি ভুল নির্দিষ্ট করা পর্দা খোলার আকার একটি ক্যাসকেডিং ব্যর্থতা লুপ তৈরি করে। বড় আকারের স্লটগুলি নীচের দিকে দূষণ এবং সরঞ্জামের ক্ষতির দিকে পরিচালিত করে, যখন ছোট আকারের স্লটগুলি দ্রুত অন্ধ হয়ে যায়, অত্যধিক চাপ কমে যায় এবং পাম্পের ক্লান্তি ঘটায়। মৌলিক জাল সমতুল্য অতিক্রম করার জন্য স্পেসিফিকেশনের জন্য একটি ইঞ্জিনিয়ারিং-নেতৃত্বাধীন পদ্ধতির প্রয়োজন। আপনি চাক্ষুষ পরিদর্শন বা পুরানো উত্তরাধিকার আঁকার উপর ভিত্তি করে মাত্রা অনুমান করতে পারবেন না। এই নির্দেশিকাটি তরল গতিবিদ্যা, স্ট্রাকচারাল ট্রেড-অফ এবং অ্যাপ্লিকেশন-নির্দিষ্ট ভেরিয়েবলগুলিকে ভেঙ্গে দেয় যা স্ক্রিনগুলি নির্দিষ্ট করার জন্য প্রয়োজনীয় যা কণা ধারণ, সর্বাধিক থ্রুপুট এবং বর্ধিত সরঞ্জামের জীবনকালকে ভারসাম্য বজায় রাখে। আমরা ভি-আকৃতির প্রোফাইলগুলির মাধ্যমে তরল প্রবাহের সঠিক মেকানিক্স এবং কীভাবে এই জ্যামিতিগুলিকে আপনার নির্দিষ্ট প্রক্রিয়ার অবস্থার সাথে মেলে তা পরীক্ষা করব।
পরিস্রাবণ বনাম ফ্লো ট্রেড-অফ: ছোট স্লট মাপ পরিস্রাবণ নির্ভুলতা বাড়ায় কিন্তু দ্রুতগতিতে খোলা জায়গা কমিয়ে দেয়, প্রবাহের হার বজায় রাখতে বড় পর্দার পদচিহ্ন বা উচ্চতর অপারেটিং চাপের প্রয়োজন হয়।
ওপেন এরিয়া সমীকরণ: সিস্টেমের দক্ষতা স্লট আকার এবং প্রোফাইল তারের প্রস্থের অনুপাত দ্বারা নির্ধারিত হয়; কাঠামোগত অখণ্ডতার সাথে আপোস না করে উন্মুক্ত এলাকাকে সর্বাধিক করা প্রাথমিক প্রকৌশল চ্যালেঞ্জ।
প্রোফাইল জ্যামিতি বিষয়: ক্রমাগত V-আকৃতির স্লট নকশা সহজাতভাবে আটকানো প্রতিরোধ করে, কিন্তু এর কার্যকারিতা সম্পূর্ণরূপে প্রক্রিয়া তরলের নির্দিষ্ট কণা আকার বিতরণের (D50/D90) সাথে স্লটের প্রস্থের সাথে মিলের উপর নির্ভর করে।
প্রবাহের দিকনির্দেশ ডিজাইন নির্দেশ করে: একটি ওয়েজ ওয়্যার স্ক্রীন টিউব বা একটি ফ্ল্যাট প্যানেল ব্যবহার করা হোক না কেন, প্রবাহের দিক (ফ্লো-আউট-টু-ইন বনাম ফ্লো-ইন-টু-আউট) মৌলিকভাবে কীভাবে স্লট আকার সিস্টেমের চাপ এবং ব্যাকওয়াশিং চক্রের সাথে ইন্টারঅ্যাক্ট করে তা পরিবর্তন করে।
ওয়েজ ওয়্যার স্ক্রীন স্লট আকারের পদার্থবিদ্যা
একটি প্রযুক্তিগত সংজ্ঞা ওয়েজ ওয়্যার স্ক্রিন স্লট সাইজ দুটি সংলগ্ন প্রোফাইল তারের মধ্যে সঠিক, ক্রমাগত ব্যবধানকে বোঝায়। প্রকৌশলীরা শিল্পের মান অনুসারে এই মাত্রা মিলিমিটার বা মাইক্রনে পরিমাপ করেন। প্রথাগত জালের আকার পরিভাষা এবং পরম স্লট পরিমাপের মধ্যে ব্যবধান পূরণ করা অ্যাপ্লিকেশনের চাহিদার স্পেসিফিকেশন ত্রুটি দূর করে। ক অবিচ্ছিন্ন স্লট স্ক্রিন বোনা তারের জাল বা ছিদ্রযুক্ত প্লেট থেকে আলাদা কারণ এটি বহু-বিন্দু এন্ট্রাপমেন্টের পরিবর্তে দ্বি-বিন্দু কণার যোগাযোগের উপর নির্ভর করে। ঐতিহ্যগত জাল তার বোনা ছেদগুলির মধ্যে অনিয়মিত কঠিন পদার্থকে আটকে রাখে। ওয়েজ ওয়্যার দুটি সমান্তরাল পৃষ্ঠকে ব্যবহার করে, যোগাযোগের বিন্দুগুলিকে ছোট করে এবং কাছাকাছি-আকারের কণাগুলিকে খোলার মধ্য দিয়ে অবাধে যাওয়ার অনুমতি দেয়।
এই প্রযুক্তির প্রাথমিক সুবিধা ভি-ওয়্যার প্রোফাইল জ্যামিতির মধ্যে রয়েছে। অবিলম্বে পর্দা পৃষ্ঠের নীচে, ফাঁক ক্রমাগত প্রসারিত হয়. এই নির্দিষ্ট কীলক আকৃতি কণা ওয়েজিং এবং পৃষ্ঠ অন্ধকরণ প্রতিরোধ করে। কঠিন পদার্থ হয় পৃষ্ঠে থাকে বা সম্প্রসারণকারী চ্যানেলের মধ্য দিয়ে সম্পূর্ণভাবে চলে যায়। এই স্ব-পরিষ্কার বৈশিষ্ট্য সোজা-খোঁচা গর্তের তুলনায় উচ্চতর বিচ্ছেদ দক্ষতা প্রদান করে। যখন তরল প্রোফাইল তারের ফ্ল্যাট শীর্ষে আঘাত করে, তখন এটি পৃষ্ঠ জুড়ে কাঁচি করে, স্লটের মধ্য দিয়ে তরলকে নির্দেশ করে যখন পর্দার মুখ বরাবর বড় আকারের কঠিন পদার্থগুলিকে ঠেলে দেয়।
আকৃতির অনুপাত তারের প্রস্থ, তারের গভীরতা এবং ফলস্বরূপ স্লটের আকারের মধ্যে সম্পর্ক নিয়ন্ত্রণ করে। উচ্চতর আকৃতির অনুপাত আরও গভীর, সরু তারের বৈশিষ্ট্য। এই প্রোফাইলগুলি সংকীর্ণ স্লট এবং ভাল পৃথকীকরণ দক্ষতার জন্য অনুমতি দেয়। যাইহোক, তারা কাঠামোগত দুর্বলতার পরিচয় দেয়। গভীর, পাতলা তারগুলি উচ্চ ডিফারেনশিয়াল চাপে বিচ্যুত হতে পারে, সুনির্দিষ্ট ব্যবধান সহনশীলতার সাথে আপস করে। প্রক্রিয়া চাপ সহ্য করার জন্য প্রয়োজনীয় যান্ত্রিক শক্তির সাথে আপনাকে অবশ্যই একটি সূক্ষ্ম স্লটের প্রয়োজনের ভারসাম্য বজায় রাখতে হবে।
শারীরিক মাত্রা বোঝার জন্য, ভারী শিল্পে ব্যবহৃত স্ট্যান্ডার্ড প্রোফাইল তারের আকার বিবেচনা করুন। একটি আদর্শ ত্রিভুজ প্রোফাইলের প্রস্থ 1.5 মিমি এবং 2.5 মিমি গভীরতা থাকতে পারে। আপনি যদি 0.5 মিমি স্লট সেট করেন, তাহলে মোট পিচ (তারের প্রস্থ প্লাস স্লট) 2.0 মিমি। এই জ্যামিতি পুরো প্যানেল বা সিলিন্ডারের প্রবাহ বৈশিষ্ট্য এবং কাঠামোগত লোড ক্ষমতা নির্দেশ করে।
কিভাবে স্লট আকার পরিস্রাবণ নির্ভুলতা এবং প্রবাহ হার প্রভাবিত করে
স্ক্রিন ডিজাইনের মূল ট্রেড-অফ ভলিউমেট্রিক থ্রুপুটের বিরুদ্ধে কণা ধারণকে ভারসাম্যপূর্ণ করে। স্লট আকার আঁট করা সরাসরি প্রবাহ ক্ষমতা একটি ড্রপ কারণ. ওয়েজ ওয়্যার অ্যাপ্লিকেশানগুলিতে পরিস্রাবণ নির্ভুলতা নামমাত্র অনুমানের পরিবর্তে পরম ধরে রাখার রেটিং বোঝায়। যদি একটি স্লট সুনির্দিষ্টভাবে 0.5 মিলিমিটার হয়, 0.5 মিলিমিটারের চেয়ে বড় কঠোর কণাগুলি অতিক্রম করতে পারে না। সূক্ষ্ম কঠিন পদার্থগুলিকে ক্যাপচার করা সহজলভ্য প্রবাহের ক্ষেত্রকে দ্রুত হ্রাস করে, আপনাকে হয় পর্দার শারীরিক আকার বাড়াতে বা উচ্চ চাপের ড্রপ গ্রহণ করতে বাধ্য করে।
প্রকৌশলীরা খোলা এলাকার শতাংশ গণনা করার জন্য একটি আদর্শ শিল্প সূত্রের উপর নির্ভর করে: খোলা এলাকা (%) = [স্লট আকার / (স্লট আকার + তারের প্রস্থ)] x 100। একটি ব্যবহারিক গণনার উদাহরণ বিবেচনা করুন। একটি 0.5 মিমি স্লট আকার এবং একটি 1.5 মিমি প্রোফাইল তারের প্রস্থ সহ একটি স্ক্রীন প্রকৌশলী 25% উন্মুক্ত এলাকা প্রদান করে। খোলা এলাকার জন্য বাস্তবসম্মত সীমানা সাধারণত 15% থেকে 65% পর্যন্ত হয়। অতি-পাতলা প্রোফাইল তারগুলি ব্যবহার করে এই সীমাগুলিকে ঠেলে প্রবাহকে সর্বাধিক করে তবে যান্ত্রিক শক্তি এবং পর্দার আয়ু উল্লেখযোগ্যভাবে হ্রাস করে।
স্লটের আকার (মিমি)
প্রোফাইল তারের প্রস্থ (মিমি)
গণনাকৃত খোলা এলাকা (%)
সাধারণ আবেদন
0.25
1.0
20.0%
সূক্ষ্ম রাসায়নিক পরিস্রাবণ
0.50
1.5
২৫.০%
শিল্প জল গ্রহণ
1.00
2.0
33.3%
খনির স্লারি বিচ্ছেদ
2.00
3.0
40.0%
ভারী মোট মাপ
3.00
3.0
৫০.০%
উচ্চ ভলিউম ঝড় জল
সীমাবদ্ধ স্লট আকার সরাসরি পর্দা পৃষ্ঠ জুড়ে ডিফারেনশিয়াল চাপ বৃদ্ধি. এই চাপ হ্রাস পাম্পগুলিকে প্রয়োজনীয় প্রবাহের হার বজায় রাখতে কঠোর পরিশ্রম করতে বাধ্য করে। ছোট আকারের স্লটের সেকেন্ডারি খরচ যথেষ্ট। সুবিধাগুলি বর্ধিত শক্তি খরচ, অকাল পাম্প পরিধান এবং অত্যন্ত ঘন ঘন পরিষ্কারের চক্রের প্রয়োজনীয়তার সম্মুখীন হয়। যখন খোলা এলাকা সিস্টেমের প্রয়োজনীয় থ্রেশহোল্ডের নীচে নেমে যায়, তখন অবশিষ্ট খোলা স্লটের মাধ্যমে তরল বেগ নাটকীয়ভাবে বৃদ্ধি পায়। এই উচ্চ বেগ প্রোফাইল তারের পরিধানকে ত্বরান্বিত করে, বিশেষ করে যদি তরলে ঘষিয়া তুলিয়া ফেলিতে সক্ষম বালি বা গ্রিট থাকে।
আপনি অন্ধ ফ্যাক্টর জন্য অ্যাকাউন্ট করা আবশ্যক. এমনকি V-ওয়্যার ডিজাইনের সাথেও, খোলা এলাকার একটি নির্দিষ্ট শতাংশকে অস্থায়ীভাবে স্বাভাবিক অপারেশন চলাকালীন কঠিন পদার্থ দ্বারা অবরুদ্ধ করা হবে। আপনি যদি এমন একটি সিস্টেম ডিজাইন করেন যাতে কাজ করার জন্য 100% তাত্ত্বিক উন্মুক্ত এলাকার প্রয়োজন হয়, তাহলে এটি শুরু হওয়ার সাথে সাথেই ব্যর্থ হবে। স্বাভাবিক অপারেশনাল ব্লাইন্ডিং মিটমাট করার জন্য আপনার খোলা এলাকার গণনার জন্য সর্বদা একটি নিরাপত্তা ফ্যাক্টর প্রয়োগ করুন।
শিল্প অ্যাপ্লিকেশনে স্লট আকার নির্বাচনের জন্য ফ্রেমওয়ার্ক
একটি একক সর্বোচ্চ কণা আকারের উপর নির্ভর করা সঠিকভাবে অপর্যাপ্ত স্লট আকার নির্বাচন . ইঞ্জিনিয়ারদের অবশ্যই প্রক্রিয়া তরলের সম্পূর্ণ কণা আকার বিতরণ (PSD) বিশ্লেষণ করতে হবে। D50 (মাঝারি) এবং D90 (90 তম পার্সেন্টাইল) কণা আকারের মেট্রিক্স ব্যবহার করা সর্বোত্তম ধারণ থ্রেশহোল্ড নির্ধারণ করে। নির্বাচিত স্লট আকার কঠিন পদার্থের মধ্যকার কণার আকারের সাথে ঠিক মেলে না তা নিশ্চিত করে আপনাকে সক্রিয়ভাবে আটকানো প্রতিরোধ করতে হবে। D50 আকারের সাথে সুনির্দিষ্টভাবে মেলানো দ্রুত পৃষ্ঠের অন্ধত্বের গ্যারান্টি দেয়, কারণ অর্ধেক কণা একই সাথে স্লটে কীলক করার চেষ্টা করবে।
তরল সান্দ্রতা এবং প্রক্রিয়া গতিবিদ্যা বিভিন্ন স্লট প্রয়োজনীয়তা নির্দেশ করে। একটি মান জল পরিস্রাবণ পর্দা কম সান্দ্রতা তরল পরিচালনা করে, বৃহদায়তন চাপ ড্রপ ছাড়া সূক্ষ্ম স্লট জন্য অনুমতি দেয়. উচ্চ-সান্দ্রতা বা উচ্চ-সলিড অ্যাপ্লিকেশন, যেমন মাইনিং স্লারি বা পাল্প প্রক্রিয়াকরণ, বিস্তৃত স্লট এবং ভারী তারের প্রোফাইলের চাহিদা। অপারেটিং তাপমাত্রা এবং রাসায়নিক আক্রমণাত্মকতা তরল গতিবিদ্যাকেও পরিবর্তন করে, যার জন্য প্রাথমিক স্লট স্পেসিফিকেশনে সামঞ্জস্য প্রয়োজন। গরম তরলগুলির সাধারণত কম সান্দ্রতা থাকে, যা কিছুটা শক্ত স্লটের জন্য অনুমতি দেয়, তবে অপারেটিং তাপমাত্রায় স্লট বন্ধ না হয় তা নিশ্চিত করার জন্য ধাতবটির তাপীয় প্রসারণ অবশ্যই গণনা করা উচিত।
প্রক্রিয়াটির চেয়ে সূক্ষ্ম একটি স্লট আকার বেছে নেওয়ার জন্য প্রকৃতপক্ষে গুরুতর অপারেশনাল ঝুঁকির পরিচয় দিতে হবে। অতিরিক্ত নির্দিষ্টকরণ প্রাথমিক মূলধন ব্যয় বাড়িয়ে দেয়। আরও গুরুত্বপূর্ণ, এটি অপ্রয়োজনীয় রক্ষণাবেক্ষণ, ঘন ঘন ব্যাকওয়াশিং এবং ত্বরিত উপাদান পরিধানের মাধ্যমে চলমান অপারেশনাল ব্যয়কে বৃদ্ধি করে। যদি আপনার ডাউনস্ট্রিম প্রক্রিয়া 1 মিমি কণা পরিচালনা করতে পারে, তবে নিরাপদ থাকার জন্য একটি 0.5 মিমি স্লট নির্দিষ্ট করবেন না। এই সিদ্ধান্তটি আপনার প্রবাহের হারকে অর্ধেকে কমিয়ে দেবে এবং আপনার পাম্পিং শক্তির প্রয়োজনীয়তা দ্বিগুণ করবে।
তরল এর কণা আকার বন্টন একটি ব্যাপক পরীক্ষাগার বিশ্লেষণ প্রাপ্ত.
ডাউনস্ট্রিম সরঞ্জাম সুরক্ষার জন্য সর্বাধিক অনুমোদিত কণা আকার সনাক্ত করুন।
প্রয়োজনীয় ভলিউমেট্রিক প্রবাহ হার এবং সর্বাধিক অনুমোদিত চাপ ড্রপ গণনা করুন।
একটি প্রোফাইল তার নির্বাচন করুন যা সিস্টেমের চাপের জন্য প্রয়োজনীয় কাঠামোগত শক্তি প্রদান করে।
লক্ষ্য কণা ধরে রাখার সময় সর্বোচ্চ খোলা এলাকা প্রদান করে এমন স্লটের আকার নির্ধারণ করুন।
ওয়েজ ওয়্যার স্ক্রীন টিউব বনাম ফ্ল্যাট প্যানেল মূল্যায়ন করা
একটি তে রেডিয়াল প্রবাহের সাথে স্লটের আকার ভিন্নভাবে যোগাযোগ করে কীলক তারের পর্দা টিউব মাধ্যাকর্ষণ-খাওয়া ফ্ল্যাট প্যানেল তুলনায়. স্ট্রেনার, ওয়েল স্ক্রিন এবং ঘূর্ণমান ড্রামে ব্যবহৃত নলাকার উপাদানগুলি তরলগুলিকে রেডিয়ালিভাবে প্রক্রিয়া করে। একটি নলাকার জ্যামিতিতে মোট কার্যকর উন্মুক্ত এলাকা গণনা করার জন্য অভ্যন্তরীণ বা বাহ্যিক ব্যাসের ফ্যাক্টরিং প্রয়োজন, কারণ উপলব্ধ পৃষ্ঠের ক্ষেত্রফল প্রবাহের দিকের উপর নির্ভর করে পরিবর্তিত হয়। একটি সিলিন্ডারের জ্যামিতি স্বাভাবিকভাবেই ধসে পড়ার চাপের বিরুদ্ধে উচ্চ কাঠামোগত অখণ্ডতা প্রদান করে, যা একই দূরত্বে বিস্তৃত ফ্ল্যাট প্যানেলের তুলনায় সামান্য পাতলা প্রোফাইল তারের এবং উচ্চতর খোলা জায়গাগুলির জন্য অনুমতি দেয়।
ফ্লো-আউট-টু-ইন (FOTI) বনাম ফ্লো-ইন-টু-আউট (FITO) কনফিগারেশনের মূল্যায়ন করা গুরুত্বপূর্ণ। প্রবাহের দিক নির্দেশ করে যে V-তারের সমতল মুখটি সিলিন্ডারের ভিতরে বা বাইরে বসে আছে কিনা। যদি আপনি এটি ভুল পান, তাহলে ওয়েজ জ্যামিতি বিপরীতভাবে কাজ করে, প্রসারিত ব্যবধানের ভিতরে কণা আটকে রাখে এবং স্থায়ীভাবে পর্দা ধ্বংস করে। উপরন্তু, ইঞ্জিনিয়ারদের অবশ্যই অক্ষীয় এবং রেডিয়াল স্লট অভিযোজনের মধ্যে বেছে নিতে হবে। এই স্থিতিবিন্যাস কণা শিয়ারিং, তরল বাইপাস হার এবং কীভাবে কাঠামোগত লোডগুলি সমর্থন রডগুলিতে বিতরণ করে তা প্রভাবিত করে।
একটি ঘূর্ণমান ড্রাম প্রয়োগে, স্লট অভিযোজন সাধারণত ঘূর্ণনের অক্ষের সমান্তরাল হয়। ড্রাম ঘুরলে, একটি স্থির স্ক্র্যাপার ব্লেড পৃষ্ঠটি পরিষ্কার করে। স্লটের আকার অবশ্যই স্ক্র্যাপার ব্লেডের বেধ এবং উপাদানের সাথে মেলে। স্লটগুলি খুব প্রশস্ত হলে, ফলকটি একটি প্রোফাইল তারের প্রান্তটি ধরতে পারে এবং সমর্থন রডগুলি থেকে এটি ছিঁড়ে ফেলতে পারে। যদি স্লটগুলি খুব সূক্ষ্ম হয়, তাহলে ব্লেডটি খোলার উপর নরম কঠিন পদার্থগুলিকে সহজেই দাগ দেবে, পর্দাটি সম্পূর্ণভাবে অন্ধ করে দেবে।
বাস্তবায়নের ঝুঁকি: পরিধান, ব্লাইন্ডিং এবং রক্ষণাবেক্ষণ
ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রক্রিয়া তরল সময়ের সাথে প্রোফাইল তারের পরিধান কারণ. এই উপাদান অবনতি ধীরে ধীরে কার্যকর স্লট আকার বৃদ্ধি, বিচ্ছেদ নির্ভুলতা হ্রাস. সরঞ্জামের জীবনচক্রের উপর স্লট সহনশীলতা বজায় রাখার জন্য উপযুক্ত সংকর ধাতু নির্বাচন করা গুরুত্বপূর্ণ। স্ট্যান্ডার্ড অ্যাপ্লিকেশন 304 বা 316L স্টেইনলেস স্টীল ব্যবহার করে। অত্যন্ত ক্ষয়কারী বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিবেশের জন্য ডুপ্লেক্স স্টেইনলেস স্টিল বা হ্যাস্টেলয় প্রয়োজন। V-তারের উপরের পৃষ্ঠটি নিচের দিকে যাওয়ার সাথে সাথে কীলকের আকৃতির কারণে তারের মধ্যে ফাঁক স্বাভাবিকভাবেই প্রশস্ত হয়। প্রশস্ত স্লটগুলি বড় আকারের কণাগুলিকে ডাউনস্ট্রিম পাম্পগুলির ক্ষতি করার অনুমতি দেওয়ার আগে আপনাকে অবশ্যই এই পরিধানগুলি পর্যবেক্ষণ করতে হবে এবং স্ক্রীনটি প্রতিস্থাপন করতে হবে।
সুনির্দিষ্ট স্লট নির্বাচন সরাসরি সিস্টেম রক্ষণাবেক্ষণ বিরতি কমিয়ে দেয়। এটি স্ক্রিন এবং ডাউনস্ট্রিম উভয় উপাদানের সামগ্রিক পরিষেবা জীবনকে প্রসারিত করে। স্লটের আকার কার্যকরী ব্যাকওয়াশিংয়ের জন্য প্রয়োজনীয় বেগ এবং চাপও নির্দেশ করে। একটি আঁটসাঁট স্লটে আটকে থাকা কণাগুলিকে অপসারণ করতে উচ্চ ব্যাকওয়াশ চাপের প্রয়োজন হয়। যদি আপনার সিস্টেম পর্যাপ্ত ব্যাকওয়াশ চাপ তৈরি করতে না পারে, তাহলে সূক্ষ্ম স্লটগুলি স্থায়ীভাবে অন্ধ হয়ে যাবে।
উচ্চ ডিফারেনশিয়াল চাপের সাথে অতি-সূক্ষ্ম স্লট আকারের সমন্বয় উল্লেখযোগ্য কাঠামোগত ব্যর্থতার ঝুঁকি তৈরি করে। পর্যাপ্ত সাপোর্ট রড না থাকলে, প্রোফাইল তারগুলি বিচ্যুত হবে, ইউনিফর্ম ফাঁক ধ্বংস করবে। প্রশমন কৌশলগুলি ভারী বোঝার অধীনে তারের বিচ্যুতি রোধ করার জন্য ভারী সমর্থন প্রোফাইল বা শক্ত সমর্থন রড ব্যবধান নির্দিষ্ট করা জড়িত। সম্পূর্ণরূপে অন্ধ অবস্থায় স্ক্রীনটি যে সর্বোচ্চ ডিফারেনশিয়াল চাপ অনুভব করবে তা আপনাকে অবশ্যই গণনা করতে হবে এবং সেই সঠিক লোড সহ্য করার জন্য সমর্থন কাঠামো ডিজাইন করতে হবে।
ব্যর্থতা মোড
প্রাথমিক কারণ
ইঞ্জিনিয়ারিং সমাধান
দ্রুত সারফেস ব্লাইন্ডিং
স্লটের আকার D50 কণা আকারের সাথে মেলে
স্লটের আকার 20% বড় বা D50 এর থেকে ছোট করতে সামঞ্জস্য করুন
প্রোফাইল ওয়্যার ডিফ্লেকশন
অত্যধিক ডিফারেনশিয়াল চাপ
সমর্থন রড ঘনত্ব বা বেধ বৃদ্ধি
ত্বরিত স্লট প্রশস্তকরণ
ঘষিয়া তুলিয়া ফেলিতে সক্ষম উচ্চ তরল বেগ
বেগ কমাতে মোট খোলা এলাকা বাড়ান
ব্যাকওয়াশ ব্যর্থতা
অপর্যাপ্ত বিপরীত প্রবাহ চাপ
ব্যাকওয়াশ পাম্প আপগ্রেড করুন বা স্লটের আকার বাড়ান
উপসংহার
সর্বোত্তম ওয়েজ ওয়্যার স্ক্রীন স্লট আকার কখনই ডিফল্ট নির্বাচন নয়। এটি প্রয়োজনীয় কণা ধারণ, প্রয়োজনীয় খোলা এলাকা এবং কাঠামোগত স্থায়িত্বের মধ্যে একটি গণনাকৃত সমঝোতার প্রতিনিধিত্ব করে। আপনাকে অবশ্যই আপনার তরলের শারীরিক বৈশিষ্ট্য, আপনার পাম্পিং সিস্টেমের যান্ত্রিক সীমা এবং পর্দার কাঠামোগত ক্ষমতা মূল্যায়ন করতে হবে।
কোনো স্পেসিফিকেশন চূড়ান্ত করার আগে কণা আকার বন্টন (D50/D90) এর সঠিক তথ্য কম্পাইল করুন।
আপনার বিদ্যমান পাম্প অবকাঠামোর জন্য সর্বাধিক গ্রহণযোগ্য চাপ ড্রপ নির্ধারণ করুন।
তাত্ত্বিক প্রবাহ গণনা সামঞ্জস্য করতে তরল সান্দ্রতা এবং অপারেটিং তাপমাত্রা মূল্যায়ন করুন।
বাস্তব-বিশ্ব প্রক্রিয়া অবস্থার বিপরীতে স্লটের আকার এবং খোলা এলাকার গণনা যাচাই করতে শারীরিক পাইলট পরীক্ষা পরিচালনা করুন।
FAQ
প্রশ্ন: ওয়েজ ওয়্যার স্ক্রিনের জন্য ন্যূনতম স্লট সাইজ কত?
উত্তর: উচ্চ-নির্ভুল অবিচ্ছিন্ন স্লট স্ক্রিনগুলি 20 মাইক্রন (0.02 মিমি) হিসাবে সূক্ষ্ম স্লট আকারের সাথে ইঞ্জিনিয়ার করা যেতে পারে। যাইহোক, চাপের মধ্যে নির্ভরযোগ্য কাঠামোগত অখণ্ডতা প্রয়োজন এমন শিল্প অ্যাপ্লিকেশনের জন্য 50 থেকে 100 মাইক্রন অনেক বেশি সাধারণ।
প্রশ্ন: আমি কীভাবে জালের আকারকে কীলক তারের পর্দা খোলার আকারে রূপান্তর করব?
উত্তর: জালের আকার প্রতি রৈখিক ইঞ্চিতে খোলার সংখ্যা বোঝায়। ওয়েজ ওয়্যার স্লট সাইজ হল মাইক্রোন বা মিলিমিটারের ব্যবধানের পরম পরিমাপ। আপনি একটি রূপান্তর চার্ট প্রয়োজন. উদাহরণস্বরূপ, একটি 100-জাল স্ক্রীন মোটামুটিভাবে 149-মাইক্রন স্লট আকারের সমান।
প্রশ্ন: একটি বৃহত্তর খোলা এলাকা সবসময় ভাল পরিস্রাবণ কর্মক্ষমতা মানে?
উত্তর: না। একটি বৃহত্তর খোলা জায়গা প্রবাহের হারকে উন্নত করে এবং চাপ হ্রাস কমায়, এর জন্য হয় একটি বড় স্লটের আকার বা পাতলা প্রোফাইল তারের প্রয়োজন। এটি পরিস্রাবণ নির্ভুলতা হ্রাস করে বা পর্দার যান্ত্রিক শক্তির সাথে আপস করে।
প্রশ্ন: একটানা স্লট ডিজাইন থাকা সত্ত্বেও কেন আমার জল পরিস্রাবণ স্ক্রীন আটকে আছে?
উত্তর: ভি-ওয়্যার স্ক্রিনে আটকে থাকা সাধারণত ইঙ্গিত দেয় যে নির্বাচিত স্লট আকারটি আপনার কঠিন পদার্থের মধ্যকণার আকার (D50) এর সাথে হুবহু মিলে যায়। এটি অপর্যাপ্ত ব্যাকওয়াশিং চাপ বা ধাতুর সাথে লেগে থাকা অত্যন্ত আঠালো দূষকগুলির ফলেও হতে পারে।
প্রশ্ন: স্লটের আকার বিভিন্ন প্রবাহের দিকনির্দেশের জন্য কাস্টমাইজ করা যেতে পারে?
উঃ হ্যাঁ। নির্মাতারা ফ্লো-ইন-টু-আউট (FITO) বা ফ্লো-আউট-টু-ইন (FOTI) প্রয়োজনীয়তার উপর ভিত্তি করে প্রোফাইল তারের অভিযোজন কাস্টমাইজ করে। ওয়েজ তারের সমতল মুখটি অবশ্যই প্রশস্তকরণের জ্যামিতি কার্যকরভাবে ব্যবহার করার জন্য সর্বদা আগত তরলের মুখোমুখি হতে হবে।