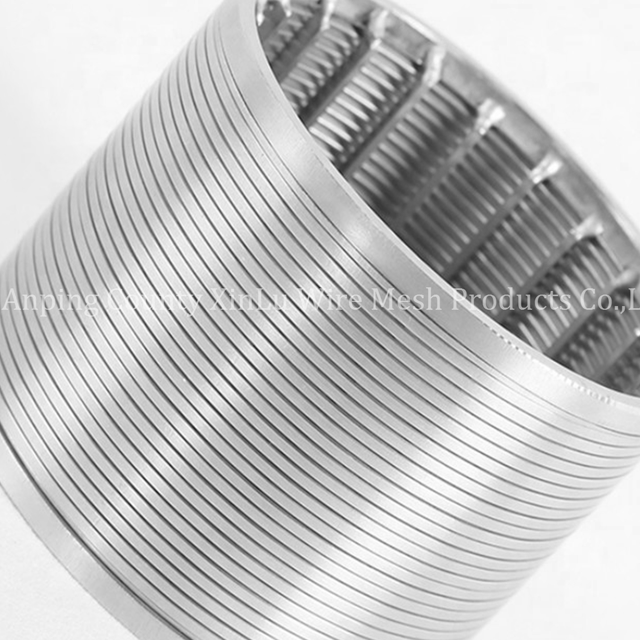
W przemysłowej separacji ciał stałych i cieczy dokładna specyfikacja sita z drutu klinowego określa podstawę operacyjną dla całego systemu. Określenie nieprawidłowego rozmiar otworu ekranu tworzy kaskadową pętlę awarii. Zbyt duże szczeliny prowadzą do zanieczyszczenia dalszej części rurociągu i uszkodzenia sprzętu, podczas gdy zbyt małe szczeliny powodują szybkie zaślepianie, nadmierne spadki ciśnienia i zmęczenie pompy. Wyjście poza podstawowe odpowiedniki siatki wymaga inżynieryjnego podejścia do specyfikacji. Nie można po prostu odgadnąć wymiarów na podstawie oględzin lub nieaktualnych rysunków. W tym przewodniku omówiono dynamikę płynów, kompromisy strukturalne i zmienne specyficzne dla aplikacji wymagane do określenia przesiewaczy, które równoważą zatrzymywanie cząstek, maksymalną przepustowość i dłuższą żywotność sprzętu. Zbadamy dokładną mechanikę przepływu płynu przez profile w kształcie litery V i dopasujemy te geometrie do specyficznych warunków procesu.
Kompromis między filtracją a przepływem: Mniejsze rozmiary szczelin zwiększają dokładność filtracji, ale wykładniczo zmniejszają otwartą powierzchnię, co wymaga większych powierzchni ekranu lub wyższych ciśnień roboczych, aby utrzymać natężenie przepływu.
Równanie otwartego obszaru: Wydajność systemu jest podyktowana stosunkiem rozmiaru szczeliny do szerokości drutu profilowego; maksymalizacja otwartej przestrzeni bez naruszania integralności strukturalnej jest głównym wyzwaniem inżynieryjnym.
Geometria profilu ma znaczenie: Konstrukcja ciągłej szczeliny w kształcie litery V jest z natury odporna na zatykanie, ale jej skuteczność opiera się całkowicie na dopasowaniu szerokości szczeliny do określonego rozkładu wielkości cząstek (D50/D90) płynu procesowego.
Kierunek przepływu dyktuje projekt: Niezależnie od tego, czy wykorzystuje się rurę z drutu klinowego, czy płaski panel, kierunek przepływu (wypływ-do-w vs. przepływ-do-wyjścia) zasadniczo zmienia sposób, w jaki rozmiar szczeliny oddziałuje z ciśnieniem w systemie i cyklami płukania wstecznego.
Fizyka rozmiaru szczeliny ekranu z drutu klinowego
Techniczna definicja A Rozmiar szczeliny ekranu z drutu klinowego odnosi się do dokładnej, ciągłej szczeliny pomiędzy dwoma sąsiednimi drutami profilowymi. Inżynierowie mierzą ten wymiar w milimetrach lub mikronach, w zależności od standardu branżowego. Wypełnianie luki pomiędzy tradycyjną terminologią dotyczącą rozmiaru oczek a bezwzględnymi pomiarami szczelinowymi eliminuje błędy specyfikacji w wymagających zastosowaniach. A ciągły ekran szczelinowy różni się od tkanej siatki drucianej lub perforowanych płyt, ponieważ opiera się na dwupunktowym kontakcie cząstek, a nie na wielopunktowym uwięzieniu. Tradycyjna siatka zatrzymuje nieregularne bryły w swoich tkanych przecięciach. Drut klinowy wykorzystuje dwie równoległe powierzchnie, minimalizując punkty styku i umożliwiając swobodny przepływ cząstek o zbliżonych rozmiarach przez otwór.
Podstawową zaletą tej technologii jest geometria profilu V-wire. Bezpośrednio pod powierzchnią ekranu szczelina stale się poszerza. Ten specyficzny kształt klina zapobiega klinowaniu się cząstek i oślepianiu powierzchni. Substancje stałe albo pozostają na powierzchni, albo całkowicie przechodzą przez rozszerzający się kanał. Ta cecha samooczyszczania zapewnia doskonałą skuteczność separacji w porównaniu z otworami wykonanymi prosto. Kiedy płyn uderza w płaską górę drutu profilowego, ścina się po powierzchni, kierując ciecz przez szczelinę, jednocześnie popychając nadwymiarowe ciała stałe wzdłuż powierzchni ekranu.
Współczynniki kształtu regulują zależność pomiędzy szerokością drutu, głębokością drutu i wynikającym z tego rozmiarem szczeliny. Wyższe współczynniki kształtu charakteryzują się głębszymi i węższymi drutami. Profile te umożliwiają zastosowanie węższych szczelin i lepszą skuteczność separacji. Wprowadzają jednak słabości strukturalne. Głębokie, cienkie druty mogą uginać się pod wpływem dużej różnicy ciśnień, pogarszając precyzyjną tolerancję szczeliny. Należy zrównoważyć potrzebę stosowania drobnej szczeliny z wytrzymałością mechaniczną wymaganą do wytrzymania ciśnienia procesowego.
Aby zrozumieć wymiary fizyczne, należy wziąć pod uwagę standardowe kształty drutu profilowego stosowane w przemyśle ciężkim. Standardowy profil trójkątny może mieć szerokość 1,5 mm i głębokość 2,5 mm. Jeśli ustawisz szczelinę na 0,5 mm, całkowity odstęp (szerokość drutu plus szczelina) wyniesie 2,0 mm. Ta geometria określa charakterystykę przepływu i nośność strukturalną całego panelu lub cylindra.
Jak rozmiar szczeliny wpływa na dokładność filtracji i natężenie przepływu
Podstawowy kompromis w konstrukcji przesiewacza równoważy zatrzymywanie cząstek w stosunku do przepustowości objętościowej. Dokręcanie rozmiaru szczeliny bezpośrednio powoduje spadek przepustowości. Dokładność filtracji w zastosowaniach z drutem klinowym odnosi się do bezwzględnych wartości retencji, a nie do szacunków nominalnych. Jeśli szczelina ma dokładnie 0,5 milimetra, sztywne cząstki większe niż 0,5 milimetra nie mogą przedostać się przez nią. Wychwytywanie drobniejszych cząstek stałych wykładniczo zmniejsza dostępny obszar przepływu, zmuszając użytkownika do zwiększenia fizycznego rozmiaru ekranu lub zaakceptowania większego spadku ciśnienia.
Inżynierowie opierają się na standardowym wzorze branżowym do obliczenia procentu otwartej powierzchni: Otwarta powierzchnia (%) = [Rozmiar szczeliny / (Rozmiar szczeliny + szerokość przewodu)] x 100. Rozważmy praktyczny przykład obliczeń. Ekran zaprojektowany z rozmiarem szczeliny 0,5 mm i szerokością drutu profilowanego 1,5 mm daje dokładnie 25% otwartej powierzchni. Realistyczne granice otwartej przestrzeni zazwyczaj wahają się od 15% do 65%. Przekraczanie tych granic poprzez zastosowanie ultracienkich drutów profilowych maksymalizuje przepływ, ale znacznie zmniejsza wytrzymałość mechaniczną i żywotność ekranu.
Rozmiar szczeliny (mm)
Szerokość drutu profilowego (mm)
Obliczona otwarta powierzchnia (%)
Typowe zastosowanie
0.25
1.0
20,0%
Drobna filtracja chemiczna
0.50
1.5
25,0%
Ujęcie wody przemysłowej
1.00
2.0
33,3%
Separacja szlamu wydobywczego
2.00
3.0
40,0%
Grube kruszywo
3.00
3.0
50,0%
Woda burzowa o dużej objętości
Restrykcyjne rozmiary szczelin bezpośrednio zwiększają różnicę ciśnień na powierzchni ekranu. Ten spadek ciśnienia zmusza pompy do cięższej pracy w celu utrzymania wymaganego natężenia przepływu. Koszty wtórne niewymiarowych automatów są znaczne. Obiekty borykają się ze zwiększonym zużyciem energii, przedwczesnym zużyciem pomp i koniecznością bardzo częstych cykli czyszczenia. Kiedy otwarta powierzchnia spadnie poniżej wymaganego progu systemu, prędkość płynu przez pozostałe otwarte szczeliny dramatycznie wzrasta. Ta duża prędkość przyspiesza zużycie drutów profilowych, szczególnie jeśli płyn zawiera ścierny piasek lub żwir.
Należy także uwzględnić czynnik oślepiający. Nawet w przypadku konstrukcji z przewodem V, podczas normalnej pracy pewien procent otwartej powierzchni będzie tymczasowo zablokowany przez ciała stałe. Jeśli zaprojektujesz system wymagający do działania 100% teoretycznej otwartej przestrzeni, ulegnie on awarii natychmiast po uruchomieniu. Zawsze stosuj współczynnik bezpieczeństwa do obliczeń otwartej przestrzeni, aby uwzględnić normalne zaślepienie operacyjne.
Ramy wyboru rozmiaru szczeliny w zastosowaniach przemysłowych
Opieranie się na jednym maksymalnym rozmiarze cząstek nie jest wystarczające do prawidłowego działania wybór rozmiaru szczeliny . Inżynierowie muszą przeanalizować pełny rozkład wielkości cząstek (PSD) płynu procesowego. Wykorzystanie wskaźników wielkości cząstek D50 (mediana) i D90 (90. percentyl) określa optymalny próg retencji. Należy aktywnie zapobiegać zatykaniu, upewniając się, że wybrany rozmiar szczeliny nie odpowiada dokładnie średniemu rozmiarowi cząstek ciał stałych. Precyzyjne dopasowanie rozmiaru D50 gwarantuje szybkie zaślepienie powierzchni, gdyż połowa cząstek będzie próbowała wcisnąć się w szczeliny jednocześnie.
Lepkość płynu i dynamika procesu dyktują różne wymagania dotyczące szczelin. Standard ekran filtrujący wodę obsługuje płyny o niskiej lepkości, umożliwiając tworzenie drobniejszych szczelin bez ogromnych spadków ciśnienia. Zastosowania o wysokiej lepkości lub dużej zawartości części stałych, takie jak szlamy wydobywcze lub przetwarzanie masy celulozowej, wymagają szerszych szczelin i cięższych profili drutu. Temperatury robocze i agresywność chemiczna również zmieniają dynamikę płynów, co wymaga dostosowania do początkowej specyfikacji szczeliny. Gorące płyny mają zazwyczaj niższą lepkość, co może pozwolić na nieco węższą szczelinę, ale należy obliczyć rozszerzalność cieplną metalu, aby upewnić się, że szczelina nie zamknie się w temperaturze roboczej.
Wybór szczeliny o rozmiarze mniejszym niż faktycznie wymaga proces, stwarza poważne ryzyko operacyjne. Zawyżanie specyfikacji zwiększa początkowe wydatki kapitałowe. Co ważniejsze, zwiększa bieżące wydatki operacyjne w wyniku niepotrzebnej konserwacji, częstego płukania wstecznego i przyspieszonego zużycia podzespołów. Jeśli dalszy proces może obsłużyć cząstki o wielkości 1 mm, dla bezpieczeństwa nie należy określać szczeliny o średnicy 0,5 mm. Ta decyzja zmniejszy natężenie przepływu o połowę i podwoi zapotrzebowanie na energię pompowania.
Uzyskaj kompleksową analizę laboratoryjną rozkładu wielkości cząstek płynu.
Zidentyfikować maksymalny dopuszczalny rozmiar cząstek w celu ochrony dalszego sprzętu.
Oblicz wymagane natężenie przepływu objętościowego i maksymalny dopuszczalny spadek ciśnienia.
Wybierz drut profilowy zapewniający niezbędną wytrzymałość konstrukcyjną dla ciśnienia w systemie.
Określ rozmiar szczeliny zapewniający największą otwartą powierzchnię przy jednoczesnym zatrzymaniu cząstek docelowych.
Ocena rur sitowych z drutu klinowego w porównaniu z panelami płaskimi
Rozmiar szczeliny oddziałuje inaczej z przepływem promieniowym w a rura sitowa z drutu klinowego w porównaniu do płaskich paneli zasilanych grawitacyjnie. Elementy cylindryczne stosowane w filtrach siatkowych, ekranach studni i bębnach obrotowych przetwarzają płyny promieniowo. Obliczanie całkowitej efektywnej otwartej powierzchni w geometrii cylindrycznej wymaga uwzględnienia średnicy wewnętrznej lub zewnętrznej, ponieważ dostępna powierzchnia zmienia się w zależności od kierunku przepływu. Geometria cylindra w naturalny sposób zapewnia wysoką integralność strukturalną przeciw naciskom zapadającym się, umożliwiając zastosowanie nieco cieńszych drutów profilowanych i większych otwartych przestrzeni w porównaniu z płaskim panelem rozciągającym się na tę samą odległość.
Ocena konfiguracji przepływ-od-do-dopływu (FOTI) w porównaniu z konfiguracjami przepływ-do-wyjścia (FITO) ma kluczowe znaczenie. Kierunek przepływu decyduje o tym, czy płaska powierzchnia przewodu V znajduje się wewnątrz, czy na zewnątrz cylindra. Jeśli się pomylisz, geometria klina działa odwrotnie, zatrzymując cząstki w poszerzającej się szczelinie i trwale niszcząc ekran. Ponadto inżynierowie muszą wybierać pomiędzy osiową i promieniową orientacją szczelin. Ta orientacja wpływa na ścinanie cząstek, szybkość obejścia cieczy i rozkład obciążeń konstrukcyjnych na prętach nośnych.
W przypadku bębna obrotowego orientacja szczeliny jest zwykle równoległa do osi obrotu. Gdy bęben się obraca, nieruchome ostrze zgarniacza czyści powierzchnię. Rozmiar szczeliny należy dokładnie dopasować do grubości i materiału ostrza zgarniacza. Jeżeli szczeliny będą zbyt szerokie, ostrze może zaczepić się o krawędź drutu profilowego i wyrwać go z prętów nośnych. Jeśli szczeliny są zbyt cienkie, ostrze po prostu rozsmaruje miękkie ciała stałe na otworach, całkowicie zaślepiając ekran.
Ryzyko związane z wdrożeniem: zużycie, zaślepienie i konserwacja
Ścierne płyny procesowe powodują z biegiem czasu zużycie drutu profilowego. Ta degradacja materiału stopniowo zwiększa efektywny rozmiar szczeliny, zmniejszając dokładność separacji. Wybór odpowiednich stopów ma kluczowe znaczenie dla utrzymania tolerancji szczeliny w całym cyklu życia sprzętu. W standardowych zastosowaniach wykorzystuje się stal nierdzewną 304 lub 316L. Środowiska silnie korozyjne lub ścierne wymagają stali nierdzewnej Duplex lub Hastelloy. W miarę zużywania się górnej powierzchni drutu V, szczelina pomiędzy drutami naturalnie się poszerza ze względu na kształt klina. Należy monitorować to zużycie i wymieniać sito, zanim poszerzone szczeliny pozwolą, aby ponadwymiarowe cząstki uszkodziły pompy znajdujące się dalej.
Precyzyjny wybór gniazd bezpośrednio minimalizuje okresy między konserwacjami systemu. Wydłuża ogólną żywotność zarówno ekranu, jak i dalszych komponentów. Rozmiar szczeliny określa również wymaganą prędkość i ciśnienie dla skutecznego płukania wstecznego. Ciaśniejsza szczelina wymaga wyższego ciśnienia płukania wstecznego, aby usunąć uwięzione cząstki. Jeśli Twój system nie jest w stanie wytworzyć wystarczającego ciśnienia płukania wstecznego, drobne szczeliny zostaną trwale zaślepione.
Połączenie bardzo małych rozmiarów szczelin z wysokimi różnicami ciśnień stwarza znaczne ryzyko awarii strukturalnych. Bez odpowiednich prętów nośnych druty profilowe ulegną odkształceniu, niszcząc jednolitą szczelinę. Strategie łagodzące obejmują określenie cięższych profili nośnych lub mniejszych odstępów między prętami nośnymi, aby zapobiec ugięciu drutu pod dużym obciążeniem. Należy obliczyć maksymalną różnicę ciśnień, jakiej będzie doświadczał ekran w warunkach całkowitego zaślepienia, i zaprojektować konstrukcję wsporczą tak, aby wytrzymała dokładnie takie obciążenie.
Tryb awarii
Pierwotna przyczyna
Rozwiązanie inżynieryjne
Szybkie oślepienie powierzchni
Rozmiar szczeliny odpowiada rozmiarowi cząstek D50
Dostosuj rozmiar szczeliny tak, aby był o 20% większy lub mniejszy niż D50
Ugięcie drutu profilowego
Nadmierna różnica ciśnień
Zwiększ gęstość lub grubość pręta nośnego
Przyspieszone poszerzanie szczeliny
Wysoka prędkość płynu z materiałami ściernymi
Zwiększ całkowitą otwartą przestrzeń, aby zmniejszyć prędkość
Błąd płukania wstecznego
Niewystarczające ciśnienie przepływu wstecznego
Zmodernizuj pompy płukania wstecznego lub zwiększ rozmiar szczeliny
Wniosek
Optymalny rozmiar szczeliny ekranu z drutu klinowego nigdy nie jest wyborem domyślnym. Stanowi obliczony kompromis pomiędzy wymaganą retencją cząstek, niezbędną otwartą przestrzenią i trwałością konstrukcji. Należy ocenić właściwości fizyczne cieczy, ograniczenia mechaniczne układu pompującego i wytrzymałość strukturalną samego sita.
Przed sfinalizowaniem specyfikacji należy zebrać dokładne dane dotyczące rozkładu wielkości cząstek (D50/D90).
Określ maksymalny dopuszczalny spadek ciśnienia dla istniejącej infrastruktury pomp.
Oceń lepkość płynu i temperaturę roboczą, aby dostosować obliczenia teoretyczne przepływu.
Przeprowadź fizyczne testy pilotażowe, aby zweryfikować obliczenia rozmiaru szczeliny i otwartej powierzchni w porównaniu z rzeczywistymi warunkami procesu.
Często zadawane pytania
P: Jaki jest minimalny rozmiar szczeliny dostępny dla ekranów z drutu klinowego?
Odp.: Można zaprojektować bardzo precyzyjne ciągłe sita szczelinowe o średnicy szczeliny sięgającej nawet 20 mikronów (0,02 mm). Jednakże 50 do 100 mikronów jest znacznie bardziej powszechne w zastosowaniach przemysłowych wymagających niezawodnej integralności strukturalnej pod ciśnieniem.
P: Jak przekonwertować rozmiar siatki na rozmiar otworu ekranu z drutu klinowego?
Odp.: Rozmiar oczek odnosi się do liczby otworów na cal liniowy. Rozmiar szczeliny drutu klinowego jest bezwzględną miarą szczeliny w mikronach lub milimetrach. Potrzebujesz wykresu konwersji. Na przykład ekran o wielkości oczek 100 odpowiada w przybliżeniu rozmiarowi szczeliny wynoszącej 149 mikronów.
P: Czy większa otwarta przestrzeń zawsze oznacza lepszą wydajność filtracji?
Odpowiedź: Nie. Chociaż większa otwarta powierzchnia poprawia natężenie przepływu i zmniejsza spadek ciśnienia, wymaga albo większego rozmiaru szczeliny, albo cieńszych profili drutów. Zmniejsza to dokładność filtracji lub pogarsza wytrzymałość mechaniczną ekranu.
P: Dlaczego moje sito filtrujące wodę zatyka się pomimo ciągłej konstrukcji szczeliny?
Odp.: Zatykanie ekranów z drutu V zwykle wskazuje, że wybrany rozmiar szczeliny dokładnie odpowiada średniej wielkości cząstek (D50) substancji stałych. Może to być również spowodowane niewystarczającym ciśnieniem płukania wstecznego lub silnie lepkimi zanieczyszczeniami przylegającymi do metalu.
P: Czy rozmiary szczelin można dostosować do różnych kierunków przepływu?
O: Tak. Producenci dostosowują orientację drutu profilowego w oparciu o wymagania dotyczące przepływu dopływu (FITO) lub przepływu do wejścia (FOTI). Aby efektywnie wykorzystać geometrię poszerzającej się szczeliny, płaska powierzchnia drutu klinowego musi być zawsze skierowana w stronę napływającego płynu.
Jesteśmy fabryką specjalizującą się w produkcji wysokiej jakości sit drutowych klinowych. Jesteśmy w stanie zrealizować zamówienia o różnej wielkości na sita klinowe.