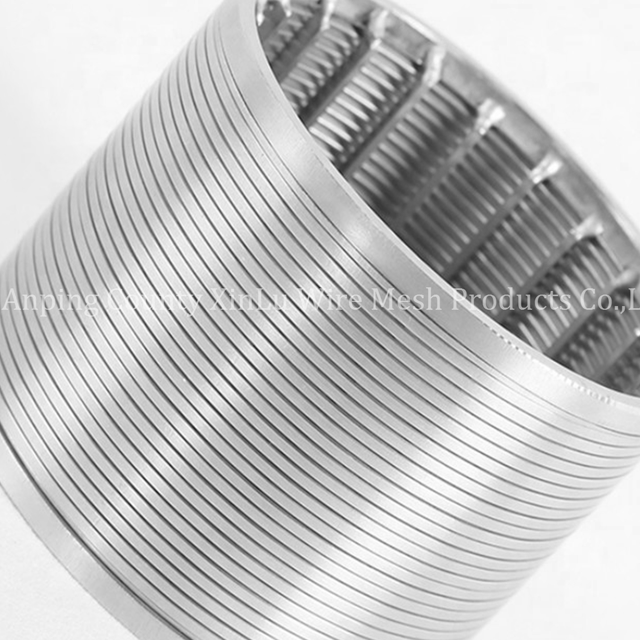
Аж үйлдвэрийн хатуу шингэнийг ялгахдаа шаантаг утсан дэлгэцийн нарийн тодорхойлолт нь бүхэл системийн үйл ажиллагааны суурь үзүүлэлтийг тодорхойлдог. Буруу зааж байна дэлгэцийн нээлтийн хэмжээ нь шаталсан алдааны гогцоо үүсгэдэг. Хэмжээ ихтэй үүр нь доод урсгалын бохирдол, тоног төхөөрөмжийн эвдрэлд хүргэдэг бол бага хэмжээтэй үүр нь хурдан сохрох, хэт их даралт буурах, насосны ядаргаа үүсгэдэг. Торны үндсэн эквивалентаас давж гарахын тулд техникийн тодорхойлолтод суурилсан арга барил шаардлагатай. Та харааны хяналт эсвэл хуучирсан хуучин зураг дээр үндэслэн хэмжээсийг таах боломжгүй. Энэхүү гарын авлага нь тоосонцорыг хадгалах, хамгийн их дамжуулах чадвар, тоног төхөөрөмжийн ашиглалтын хугацааг уртасгах дэлгэцийг тодорхойлоход шаардагдах шингэний динамик, бүтцийн солилцоо, хэрэглээний тусгай хувьсагчдыг задалсан болно. Бид V хэлбэрийн профайлаар дамжин урсах шингэний яг нарийн механикийг судалж, эдгээр геометрийг өөрийн үйл явцын тодорхой нөхцөлд хэрхэн тохируулахыг судлах болно.
Шүүлтүүр ба урсгалын солилцоо: Жижиг үүрний хэмжээ нь шүүлтүүрийн нарийвчлалыг ихэсгэдэг ч задгай талбайг эрс багасгадаг тул урсгалын хурдыг хадгалахын тулд илүү том дэлгэцийн ул мөр эсвэл илүү өндөр даралт шаарддаг.
Нээлттэй талбайн тэгшитгэл: Системийн үр ашиг нь үүрний хэмжээ болон профилын утасны өргөний харьцаагаар тодорхойлогддог; Бүтцийн бүрэн бүтэн байдлыг алдагдуулахгүйгээр задгай талбайг нэмэгдүүлэх нь инженерийн үндсэн сорилт юм.
Профайлын геометрийн чухал ач холбогдолтой: Үргэлжилсэн V хэлбэрийн үүрний загвар нь угаасаа бөглөрөхийг эсэргүүцдэг боловч түүний үр ашиг нь бүхэлдээ нүхний өргөнийг процессын шингэний тодорхой ширхэгийн хэмжээтэй хуваарилалтад (D50/D90) тааруулахаас хамаарна.
Урсгалын чиглэл нь дизайныг заадаг: Шаантаг утастай хоолой эсвэл хавтгай самбар ашиглахаас үл хамааран урсгалын чиглэл (Урсах-Орох, Орох-Гаах) нь үүрний хэмжээ нь системийн даралт болон буцаан угаах циклтэй хэрхэн харьцаж байгааг үндсээр нь өөрчилдөг.
Шаантаг утас дэлгэцийн үүрний физикийн хэмжээ
Техникийн тодорхойлолт нь a Шаантаг утас дэлгэцийн үүрний хэмжээ нь хоёр зэргэлдээх профилын утаснуудын хоорондох яг тасралтгүй завсарыг хэлнэ. Инженерүүд энэ хэмжээсийг салбарын стандартаас хамааран миллиметр эсвэл микроноор хэмждэг. Уламжлалт торны хэмжээтэй нэр томъёо болон үнэмлэхүй үүрний хэмжилтийн хоорондох зөрүүг арилгах нь эрэлт хэрэгцээтэй програмуудад техникийн алдааг арилгадаг. А Үргэлжилсэн оролттой дэлгэц нь нэхмэл утсан тор эсвэл цоолсон хавтангаас ялгаатай бөгөөд энэ нь олон цэгийн оролтоос илүү хоёр цэгийн бөөмийн контакт дээр тулгуурладаг. Уламжлалт тор нь нэхмэл огтлолцол дотор жигд бус хатуу бодисыг барьж авдаг. Шаантаг утас нь хоёр зэрэгцээ гадаргууг ашигладаг бөгөөд контактын цэгүүдийг багасгаж, ойролцоо хэмжээтэй хэсгүүдийг нүхээр чөлөөтэй нэвтрүүлэх боломжийг олгодог.
Энэ технологийн гол давуу тал нь V утастай профилын геометрт оршдог. Дэлгэцийн гадаргуугийн дор нэн даруй цоорхой нь тасралтгүй өргөсдөг. Энэхүү тусгай шаантаг хэлбэр нь тоосонцорыг шаантаглах, гадаргууг хаахаас сэргийлдэг. Хатуу бодис нь гадаргуу дээр үлдэх эсвэл тэлэх сувгаар бүрэн дамждаг. Энэхүү өөрийгөө цэвэрлэх шинж чанар нь шулуун цоолбортой нүхтэй харьцуулахад илүү сайн салгах үр ашгийг өгдөг. Шингэн нь профилын утасны хавтгай дээд хэсэгт хүрэхэд гадаргуу дээгүүр зүсэж, шингэнийг нүхээр дамжуулж, дэлгэцийн нүүрний дагуу том хэмжээтэй хатуу хэсгүүдийг түлхэж өгдөг.
Аспектийн харьцаа нь утасны өргөн, утасны гүн болон үүссэн үүрний хэмжээ хоорондын хамаарлыг зохицуулдаг. Илүү өндөр харьцаа нь илүү гүн, нарийхан утастай байдаг. Эдгээр профайлууд нь илүү нарийссан завсарт, илүү сайн салгах боломжийг олгодог. Гэсэн хэдий ч тэдгээр нь бүтцийн эмзэг байдлыг бий болгодог. Гүн, нимгэн утаснууд нь өндөр дифференциал даралтын дор хазайж, цоорхойг тэсвэрлэх чадварыг алдагдуулж болно. Та процессын даралтыг тэсвэрлэхэд шаардагдах механик хүч чадалтай нарийн үүрний хэрэгцээг тэнцвэржүүлэх ёстой.
Физик хэмжигдэхүүнийг ойлгохын тулд хүнд үйлдвэрт ашигладаг стандарт утас хэлбэрийг анхаарч үзээрэй. Стандарт гурвалжин профиль нь 1.5 мм өргөн, 2.5 мм гүнтэй байж болно. Хэрэв та үүрийг 0.5 мм-ээр тохируулсан бол нийт давирхай (утасны өргөнийг нэмсэн үүр) 2.0 мм байна. Энэхүү геометр нь бүхэл хавтан эсвэл цилиндрийн урсгалын шинж чанар, бүтцийн ачааллын багтаамжийг тодорхойлдог.
Слотын хэмжээ нь шүүлтүүрийн нарийвчлал ба урсгалын хурдад хэрхэн нөлөөлдөг
Дэлгэцийн дизайны гол давуу тал нь тоосонцорыг эзлэхүүний дамжуулалттай тэнцвэржүүлдэг. Слотын хэмжээг чангатгах нь урсгалын багтаамжийг шууд бууруулдаг. Шаантаг утсан хэрэглээний шүүлтүүрийн нарийвчлал нь нэрлэсэн тооцооноос илүү үнэмлэхүй хадгалах зэрэглэлд хамаарна. Хэрэв нүх нь яг 0.5 миллиметр байвал 0.5 миллиметрээс их хэмжээтэй хатуу хэсгүүдийг нэвтрүүлэх боломжгүй. Илүү нарийн ширхэгтэй хатуу хэсгүүдийг авах нь боломжтой урсгалын талбайг эрс багасгаж, дэлгэцийн физик хэмжээг нэмэгдүүлэх эсвэл илүү их даралтын уналтыг хүлээн зөвшөөрөхөд хүргэдэг.
Инженерүүд задгай талбайн хувийг тооцоолохдоо үйлдвэрлэлийн стандарт томьёог ашигладаг: Нээлттэй талбай (%) = [Слотын хэмжээ / (Слотын хэмжээ + Утасны өргөн)] x 100. Бодит тооцооллын жишээг авч үзье. 0.5 мм-ийн оролттой, 1.5 мм-ийн профиль утасны өргөнтэй дэлгэц нь яг 25% нээлттэй талбайг өгдөг. Нээлттэй талбайн бодит хил хязгаар нь ихэвчлэн 15% -аас 65% хооронд хэлбэлздэг. Хэт нимгэн профиль утсыг ашиглан эдгээр хязгаарыг дарах нь урсгалыг нэмэгдүүлэх боловч механик хүч чадал, дэлгэцийн ашиглалтын хугацааг мэдэгдэхүйц бууруулдаг.
Слотын хэмжээ (мм) |
Профайл утасны өргөн (мм) |
Тооцоолсон нээлттэй талбай (%) |
Ердийн хэрэглээ |
0.25 |
1.0 |
20.0% |
Химийн нарийн шүүлтүүр |
0.50 |
1.5 |
25.0% |
Аж үйлдвэрийн усны хэрэглээ |
1.00 |
2.0 |
33.3% |
Уул уурхайн зутан ялгах |
2.00 |
3.0 |
40.0% |
Хүнд дүүргэгчийн хэмжээ |
3.00 |
3.0 |
50.0% |
Их хэмжээний борооны ус |
Хязгаарлагдмал үүрний хэмжээ нь дэлгэцийн гадаргуу дээрх дифференциал даралтыг шууд нэмэгдүүлдэг. Энэ даралтын уналт нь насосыг шаардлагатай урсгалын хурдыг хадгалахын тулд илүү их ажиллахад хүргэдэг. Хэмжээ багатай слотуудын хоёрдогч зардал маш их байдаг. Байгууламжид эрчим хүчний зарцуулалт нэмэгдэж, насосны дутуу элэгдэл, ойр ойрхон цэвэрлэгээ хийх шаардлагатай болдог. Нээлттэй талбай нь системийн шаардлагатай босго хэмжээнээс доош унах үед үлдсэн нээлттэй нүхээр дамжин өнгөрөх шингэний хурд эрс нэмэгддэг. Энэ өндөр хурд нь ялангуяа шингэн нь зүлгүүрийн элс эсвэл нунтаг агуулсан бол профилын утаснуудын элэгдэлд хүргэдэг.
Та мөн харалган хүчин зүйлийг тооцох ёстой. V утастай хийцтэй байсан ч хэвийн ажиллагааны явцад задгай талбайн тодорхой хувь нь хатуу бодисоор түр зуур хаагдах болно. Хэрэв та онолын нээлттэй талбайн 100% ажиллах шаардлагатай системийг зохион бүтээх юм бол энэ нь эхлүүлэх үед шууд бүтэлгүйтэх болно. Хэвийн үйл ажиллагааны харалган байдлыг хангахын тулд нээлттэй талбайн тооцоололдоо аюулгүй байдлын хүчин зүйлийг үргэлж хэрэглээрэй.
Аж үйлдвэрийн хэрэглээнд үүрний хэмжээг сонгох хүрээ
Тохиромжтой болгохын тулд нэг ширхэгийн хамгийн их хэмжээгээр найдах нь хангалтгүй юм үүрний хэмжээг сонгох . Инженерүүд процессын шингэний бүрэн бөөмийн хэмжээ хуваарилалтыг (PSD) шинжлэх ёстой. D50 (дундаж) ба D90 (90-р хувь) ширхэгийн хэмжээг ашиглах нь хадгалах хамгийн оновчтой босгыг тодорхойлно. Сонгосон үүрний хэмжээ нь хатуу бодисын дундаж ширхэгийн хэмжээтэй яг таарахгүй байгаа эсэхийг баталгаажуулах замаар бөглөрөхөөс идэвхтэй урьдчилан сэргийлэх хэрэгтэй. D50 хэмжээтэй яг таарч байгаа нь гадаргуугийн хурдан харалган байдлыг баталгаажуулдаг, учир нь хэсгүүдийн тал нь нэгэн зэрэг цоорхой руу орохыг оролддог.
Шингэний зуурамтгай чанар ба процессын динамик нь үүрний өөр өөр шаардлагыг шаарддаг. Стандарт Усны шүүлтүүрийн дэлгэц нь бага зуурамтгай чанар бүхий шингэнийг зохицуулж, даралт ихсэхгүйгээр илүү нарийн нүх гаргах боломжийг олгодог. Өндөр зуурамтгай чанар эсвэл өндөр хатуу бодис, тухайлбал, уул уурхайн зутан эсвэл целлюлозын боловсруулалт нь илүү өргөн үүр, илүү хүнд утсан профиль шаарддаг. Ашиглалтын температур ба химийн түрэмгий чанар нь шингэний динамикийг өөрчилдөг тул эхний үүрний үзүүлэлтэд тохируулга хийх шаардлагатай болдог. Халуун шингэний зуурамтгай чанар нь ерөнхийдөө бага байдаг бөгөөд энэ нь бага зэрэг нягт нүх гаргах боломжийг олгодог боловч ажлын температурт үүр хаагдахгүй байхын тулд металлын дулааны тэлэлтийг тооцоолох шаардлагатай.
Бодит процессоос илүү нарийн зайг сонгох нь үйл ажиллагааны ноцтой эрсдэлийг дагуулдаг. Хэт тодотгох нь анхны хөрөнгийн зардлыг нэмэгдүүлдэг. Хамгийн чухал нь шаардлагагүй засвар үйлчилгээ, байнга ар араасаа угаах, эд ангиудыг түргэсгэх зэргээр үйл ажиллагааны зардлыг нэмэгдүүлнэ. Хэрэв таны урсгалын доод процесс 1 мм-ийн тоосонцортой ажиллах боломжтой бол аюулгүй байхын тулд 0.5 мм-ийн зайг бүү зааж өг. Энэ шийдвэр нь таны урсгалын хурдыг хоёр дахин бууруулж, насосны эрчим хүчний хэрэгцээг хоёр дахин бууруулах болно.
Шингэний ширхэгийн хэмжээтэй тархалтын лабораторийн иж бүрэн шинжилгээг авна.
Доод урсгалын тоног төхөөрөмжийг хамгаалахад зөвшөөрөгдөх хамгийн их тоосонцрын хэмжээг тодорхойлох.
Шаардлагатай эзэлхүүний урсгалын хурд ба хамгийн их зөвшөөрөгдөх даралтын уналтыг тооцоолно.
Системийн даралтад шаардлагатай бүтцийн бат бөх чанарыг хангах профилын утсыг сонгоно.
Зорилтот тоосонцорыг хадгалахын зэрэгцээ хамгийн их нээлттэй талбайг хангах үүрний хэмжээг тодорхойлно.
Хавтгай хавтангийн эсрэг шаантаг утастай дэлгэцийн хоолойг үнэлэх
Слотын хэмжээ нь радиаль урсгалтай харилцан адилгүй байдаг шаантаг утас дэлгэц хоолой . таталцлын хүчээр тэжээгддэг хавтгай хавтантай харьцуулахад Шүүлтүүр, худгийн тор, эргэлдэх хүрд зэрэгт ашиглагддаг цилиндр элементүүд нь шингэнийг радиаль аргаар боловсруулдаг. Цилиндр геометрийн нийт үр дүнтэй задгай талбайг тооцоолохдоо урсгалын чиглэлээс хамаарч боломжтой гадаргуугийн талбай өөрчлөгддөг тул дотоод эсвэл гадаад диаметрийг тооцох шаардлагатай. Цилиндрийн геометр нь нуралтын даралтын эсрэг өндөр бүтцийн бүрэн бүтэн байдлыг хангадаг бөгөөд энэ нь ижил зайд байрлах хавтгай самбартай харьцуулахад бага зэрэг нимгэн профиль утас, илүү өндөр нээлттэй талбайг бий болгодог.
Flow-Out-to-In (FOTI) болон Flow-In-to-Out (FITO) тохиргоог үнэлэх нь чухал юм. Урсгалын чиглэл нь V-утасны хавтгай нүүр нь цилиндрийн дотор эсвэл гадна талд байрлах эсэхээс хамаарна. Хэрэв та үүнийг буруу ойлговол шаантаг геометр нь эсрэгээрээ ажиллаж, томорч буй цоорхойн доторх тоосонцорыг барьж, дэлгэцийг бүрмөсөн устгадаг. Цаашилбал, инженерүүд тэнхлэгийн болон радиаль үүрний чиглэлийг сонгох ёстой. Энэхүү чиг баримжаа нь бөөмийн зүсэлт, шингэний эргэлтийн хурд, бүтцийн ачаалал тулгуур саваагаар хэрхэн хуваарилагдахад нөлөөлдөг.
Эргэдэг бөмбөрийн хэрэглээнд үүрний чиглэл нь ихэвчлэн эргэлтийн тэнхлэгтэй параллель байдаг. Бөмбөр эргэх үед суурин хусах ир нь гадаргууг цэвэрлэнэ. Слотын хэмжээг хусах хутганы зузаан, материалтай сайтар тааруулах ёстой. Хэрэв завсар нь хэтэрхий өргөн байвал ир нь профилын утасны ирмэгийг барьж, тулгуур саваанаас таслах боломжтой. Хэрэв нүхнүүд нь хэтэрхий нарийн байвал ир нь зүгээр л нүхний дээгүүр зөөлөн хатуу бодисыг түрхэж, дэлгэцийг бүхэлд нь харалган болгоно.
Хэрэгжүүлэлтийн эрсдэл: Элэгдэл, сохор, засвар үйлчилгээ
Зүлгүүрийн процессын шингэн нь цаг хугацааны явцад профилын утас элэгдэлд хүргэдэг. Энэ материалын доройтол нь үр дүнтэй үүрний хэмжээг аажмаар нэмэгдүүлж, салгах нарийвчлалыг бууруулдаг. Тохиромжтой хайлшийг сонгох нь тоног төхөөрөмжийн ашиглалтын хугацаанд үүрний хүлцлийг хадгалахад маш чухал юм. Стандарт програмууд нь 304 эсвэл 316L зэвэрдэггүй ган ашигладаг. Өндөр идэмхий эсвэл зүлгүүрийн орчинд Дуплекс зэвэрдэггүй ган эсвэл Хастеллой шаардлагатай. V-утасны дээд гадаргуу элэгдэх тусам утаснуудын хоорондох зай нь шаантаг хэлбэрийн улмаас аяндаа томордог. Өргөтгөсөн нүхнүүд нь том тоосонцор нь доод урсгалын насосыг гэмтээхээс өмнө элэгдэлд хяналт тавьж, дэлгэцийг солих ёстой.
Слотын нарийн сонголт нь системийн засвар үйлчилгээний интервалыг шууд багасгадаг. Энэ нь дэлгэц болон доод хэсгүүдийн ашиглалтын хугацааг уртасгадаг. Слотын хэмжээ нь үр дүнтэй буцааж угаахад шаардагдах хурд, даралтыг зааж өгдөг. Илүү нягт оролт нь баригдсан тоосонцорыг зайлуулахын тулд буцааж угаах өндөр даралт шаарддаг. Хэрэв таны систем буцааж угаах хангалттай даралтыг бий болгож чадахгүй бол нарийн нүхнүүд үүрд хаагдах болно.
Хэт нарийн үүрний хэмжээг өндөр дифференциал даралттай хослуулах нь бүтцийн эвдрэлийн томоохон эрсдэлийг бий болгодог. Тохиромжтой тулгуур саваа байхгүй бол профилын утаснууд хазайж, жигд цоорхойг устгана. Зөрчлийг бууруулах стратеги нь хүнд даацын үед утсыг хазайлгахаас сэргийлэхийн тулд илүү хүнд тулгуурын профайлыг тодорхойлох эсвэл бэхэлгээний бариулын зайг чангатгах явдал юм. Та бүрэн сохор байх үед дэлгэцэнд үзүүлэх хамгийн их дифференциал даралтыг тооцоолж, тухайн ачааллыг тэсвэрлэхийн тулд тулгуур бүтцийг төлөвлөх ёстой.
Алдаа гарах горим |
Үндсэн шалтгаан |
Инженерийн шийдэл |
Гадаргууг хурдан хаах |
Слотын хэмжээ D50 ширхэгийн хэмжээтэй таарч байна |
Слотын хэмжээг D50-ээс 20%-иар том эсвэл бага байхаар тохируулна уу |
Профайлын утас хазайлт |
Хэт их дифференциал даралт |
Дэмжлэгийн бариулын нягт буюу зузааныг нэмэгдүүлэх |
Түргэвчилсэн үүр өргөтгөх |
Зүлгүүртэй шингэний өндөр хурдтай |
Хурдны хэмжээг багасгахын тулд нийт задгай талбайг нэмэгдүүлнэ |
Буцааж угаах алдаа |
Урвуу урсгалын даралт хангалтгүй |
Буцах насосыг шинэчлэх эсвэл үүрний хэмжээг нэмэгдүүлэх |
Дүгнэлт
Шаантаг утсан дэлгэцийн үүрний оновчтой хэмжээ нь хэзээ ч анхдагч сонголт биш юм. Энэ нь шаардлагатай тоосонцорыг хадгалах, шаардлагатай задгай талбай, бүтцийн бат бөх байдлын хооронд тооцоолсон буултыг илэрхийлдэг. Та шингэний физик шинж чанар, насосны системийн механик хязгаар, дэлгэцийн бүтцийн хүчин чадлыг үнэлэх ёстой.
Тодорхойлолтыг эцэслэхээс өмнө бөөмийн хэмжээний тархалтын (D50/D90) үнэн зөв мэдээллийг эмхэтгэ.
Одоо байгаа насосны дэд бүтцийн хамгийн их зөвшөөрөгдөх даралтын уналтыг тодорхойл.
Онолын урсгалын тооцооллыг тохируулахын тулд шингэний зуурамтгай чанар ба ажлын температурыг үнэлнэ.
Бодит үйл явцын нөхцөлтэй уялдуулан зайны хэмжээ болон задгай талбайн тооцоог баталгаажуулахын тулд физик туршилтын туршилт явуулна.
Түгээмэл асуултууд
А: Шаантаг утастай дэлгэцийн хамгийн бага үүрний хэмжээ хэд вэ?
Х: Өндөр нарийвчлалтай тасралтгүй оролттой дэлгэцийг 20 микрон (0.02 мм) хүртэлх хэмжээтэй слоттой болгож болно. Гэсэн хэдий ч 50-100 микрон нь даралтын дор найдвартай бүтцийн бүрэн бүтэн байдлыг шаарддаг үйлдвэрлэлийн хэрэглээнд илүү түгээмэл байдаг.
А: Би торны хэмжээг хэрхэн шаантаг утсан дэлгэц нээх хэмжээ болгон хувиргах вэ?
Х: Торон хэмжээ нь шугаман инч тутамд нээлхийн тоог илэрхийлнэ. Шаантаг утасны үүрний хэмжээ нь микрон эсвэл миллиметр дэх цоорхойг үнэмлэхүй хэмжүүр юм. Танд хөрвүүлэх график хэрэгтэй. Жишээлбэл, 100 торон дэлгэц нь ойролцоогоор 149 микрон зайтай тэнцүү байна.
Хариулт: Үгүй. Илүү том задгай талбай нь урсгалын хурдыг сайжруулж, даралтын уналтыг бууруулдаг боловч илүү том үүр эсвэл нимгэн профиль утас шаарддаг. Энэ нь шүүлтүүрийн нарийвчлалыг бууруулдаг эсвэл дэлгэцийн механик бат бөх чанарыг бууруулдаг.
Асуулт: Миний усны шүүлтүүрийн дэлгэц яагаад тасралтгүй завсарлагатай байсан ч бөглөрч байна вэ?
Х: V-утастай дэлгэц бөглөрөх нь ихэвчлэн сонгосон үүрний хэмжээ нь таны хатуу бодисын дундаж ширхэгийн хэмжээтэй (D50) яг таарч байгааг илтгэнэ. Энэ нь мөн буцааж угаах даралт хангалтгүй эсвэл металлд наалдсан өндөр наалдамхай бохирдлоос үүдэлтэй байж болно.
А: Слотын хэмжээг янз бүрийн урсгалын чиглэлд тохируулж болох уу?
Х: Тийм ээ. Үйлдвэрлэгчид урсах урсгал (FITO) эсвэл урсгаж гарах (FOTI) шаардлагуудад тулгуурлан профайлын утасны чиглэлийг өөрчилдөг. Өргөтгөсөн цоорхой геометрийг үр дүнтэй ашиглахын тулд шаантаг утасны хавтгай нүүр нь орж ирж буй шингэнтэй үргэлж тулж байх ёстой.