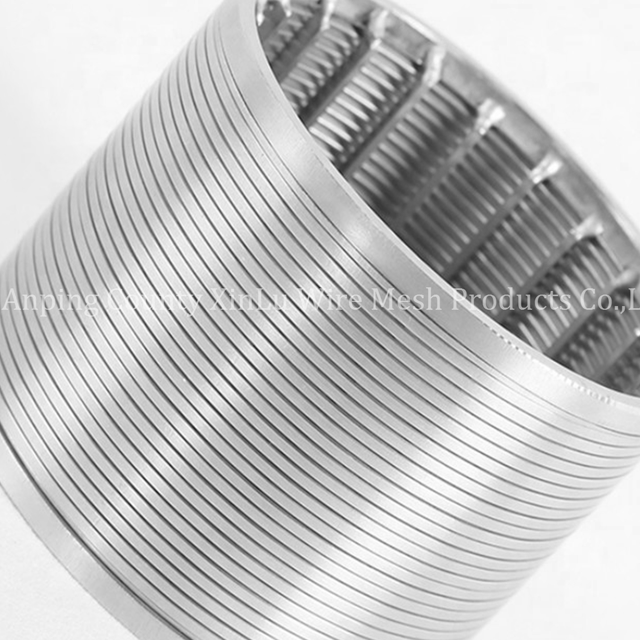
工業用固液分離では、ウェッジ ワイヤー スクリーンの正確な仕様がシステム全体の運用ベースラインを決定します。間違ったものを指定する 画面の開口部のサイズにより、
ろ過と流量のトレードオフ: スロット サイズが小さいとろ過精度は向上しますが、開口面積が急激に減少するため、流量を維持するためにより大きなスクリーン設置面積またはより高い操作圧力が必要になります。
オープンエリアの方程式: システム効率は、スロット サイズとプロファイル ワイヤ幅の比率によって決まります。構造の完全性を損なうことなくオープンエリアを最大化することがエンジニアリング上の主要な課題です。
プロファイル形状が重要: 連続 V 字型スロット設計は本質的に目詰まりを防ぎますが、その有効性は完全にスロット幅をプロセス流体の特定の粒度分布 (D50/D90) に一致させることにかかっています。
流れの方向が設計を決定する: ウェッジ ワイヤー スクリーン チューブを使用するかフラット パネルを使用するかに関係なく、流れの方向 (流出から流入と流入から流出) によって、スロット サイズがシステムの圧力および逆洗サイクルとどのように相互作用するかが根本的に変わります。
ウェッジ ワイヤー スクリーンのスロット サイズの物理
の技術的な定義 ウェッジ ワイヤ スクリーンのスロット サイズは、 連続スロット スクリーンは、
この技術の主な利点は、V ワイヤのプロファイル形状にあります。スクリーン表面の直下では、ギャップが継続的に広がります。この特定のくさび形状により、粒子のくさびや表面の目詰まりが防止されます。固体は表面に残るか、拡張チャネルを完全に通過します。このセルフクリーニング特性により、ストレートパンチ穴に比べて優れた分離効率が得られます。液体がプロファイル ワイヤーの平らな上部に当たると、表面を横切ってせん断され、液体がスロットに通されると同時に、特大の固体がスクリーン面に沿って押し出されます。
アスペクト比は、ワイヤ幅、ワイヤ深さ、および結果として生じるスロット サイズの間の関係を決定します。アスペクト比が高くなると、ワイヤーがより深く、より狭くなります。これらのプロファイルにより、スロットが狭くなり、分離効率が向上します。ただし、構造的な脆弱性が生じます。深くて細いワイヤは、高い差圧下でたわむ可能性があり、正確なギャップ許容差が損なわれます。微細なスロットの必要性と、プロセス圧力に耐えるために必要な機械的強度のバランスを取る必要があります。
物理的寸法を理解するには、重工業で使用される標準的なプロファイル ワイヤの形状を考慮してください。標準的な三角形のプロファイルの幅は 1.5 mm、深さは 2.5 mm です。スロットを 0.5mm に設定すると、合計ピッチ (ワイヤ幅とスロット) は 2.0mm になります。この形状は、パネルまたはシリンダー全体の流れ特性と構造的耐荷重を決定します。
スロット サイズがろ過精度と流量に与える影響
スクリーン設計における重要なトレードオフは、粒子保持と体積スループットのバランスをとることです。溝サイズを狭くすると流量の低下に直結します。 ウェッジワイヤ用途におけるろ過精度は、
エンジニアは、業界の標準的な公式に基づいて開口面積の割合を計算します。開口面積 (%) = [スロット サイズ / (スロット サイズ + ワイヤ幅)] x 100。実際の計算例を考えてみましょう。 0.5 mm のスロット サイズと 1.5 mm のプロファイル ワイヤ幅で設計されたスクリーンでは、正確に 25% の開口領域が得られます。オープンエリアの現実的な境界は、通常 15% ~ 65% の範囲です。超薄型ワイヤーを利用してこれらの限界を押し上げると、流量は最大化されますが、機械的強度とスクリーンの寿命は大幅に低下します。
スロットサイズ (mm)
プロファイルワイヤー幅 (mm)
計算された開口面積 (%)
代表的な用途
0.25
1.0
20.0%
ファインケミカル濾過
0.50
1.5
25.0%
工業用水取水口
1.00
2.0
33.3%
採掘スラリーの分離
2.00
3.0
40.0%
重い骨材のサイジング
3.00
3.0
50.0%
大量の雨水
スロット サイズが制限されていると、スクリーン表面全体の差圧が直接増加します。この圧力降下により、必要な流量を維持するためにポンプの負荷が高まります。サイズが小さいスロットの二次コストはかなりのものになります。施設は、エネルギー消費量の増加、ポンプの早期摩耗、および高頻度の清掃サイクルの必要性に直面しています。開放面積がシステムの必要なしきい値を下回ると、残りの開放スロットを通過する流体の速度が劇的に増加します。この高速度により、特に流体に研磨砂や砂が含まれている場合、プロファイル ワイヤの摩耗が加速されます。
盲目な要因も考慮する必要があります。 V ワイヤー設計であっても、通常の動作中に、開口領域の一定の割合が固体によって一時的にブロックされます。機能するために理論上の空き領域を 100% 必要とするシステムを設計すると、起動直後に障害が発生します。通常の運用上のブラインドに対応するために、オープンエリアの計算に常に安全係数を適用します。
産業用アプリケーションにおけるスロット サイズ選択のフレームワーク
単一の最大粒子サイズに依存するだけでは、適切な粒子径を得るには不十分です。 スロットサイズの選択
流体の粘度とプロセスダイナミクスにより、さまざまなスロット要件が決まります。標準 水濾過スクリーンは
プロセスに実際に必要なサイズよりも細かいスロット サイズを選択すると、重大な運用上のリスクが生じます。過剰な仕様を指定すると、初期資本支出が増加します。さらに重要なのは、不必要なメンテナンス、頻繁な逆洗、加速するコンポーネントの摩耗により、継続的な運用コストが増大することです。下流プロセスで 1 mm の粒子を処理できる場合は、安全のため 0.5 mm スロットを指定しないでください。この決定により、流量が半分に減り、必要なポンプエネルギーが 2 倍になります。
流体の粒子サイズ分布の包括的な実験室分析を取得します。
下流の機器を保護するための最大許容粒子サイズを特定します。
必要な体積流量と最大許容圧力損失を計算します。
システム圧力に必要な構造強度を提供するプロファイル ワイヤを選択してください。
ターゲット パーティクルを保持しながら、最大の開口領域を提供するスロット サイズを決定します。
ウェッジワイヤースクリーンチューブとフラットパネルの比較
スロット サイズは、半径方向の流れと異なる相互作用をします。 ウェッジワイヤースクリーンチューブ
Flow-Out-To-In (FOTI) 構成と Flow-In-To-Out (FITO) 構成を評価することが重要です。流れの方向によって、V ワイヤーの平らな面がシリンダーの内側に位置するか外側に位置するかが決まります。これを間違えると、ウェッジ ジオメトリが逆に作用し、広がったギャップ内に粒子が閉じ込められ、スクリーンが永久に破壊されてしまいます。さらに、エンジニアはスロットの方向を軸方向と半径方向のどちらかを選択する必要があります。この向きは、粒子のせん断、液体のバイパス速度、および構造荷重が支持ロッド全体にどのように分散されるかに影響を与えます。
回転ドラムの用途では、スロットの向きは通常、回転軸と平行になります。ドラムが回転すると、固定されたスクレーパーブレードが表面を清掃します。スロットのサイズは、スクレーパーのブレードの厚さと材質に注意深く合わせる必要があります。スロットが広すぎると、ブレードがプロファイル ワイヤの端に引っかかり、サポート ロッドから引き剥がす可能性があります。スロットが細かすぎると、ブレードが開口部に柔らかい固形物を塗りつけるだけで、スクリーンが完全に見えなくなります。
導入のリスク: 摩耗、目詰まり、メンテナンス
研磨性のプロセス流体は、時間の経過とともにプロファイル ワイヤの摩耗を引き起こします。この材料の劣化により、有効スロット サイズが徐々に大きくなり、分離精度が低下します。機器のライフサイクル全体にわたってスロット公差を維持するには、適切な合金を選択することが重要です。標準アプリケーションでは 304 または 316L ステンレス鋼を使用します。腐食性または摩耗性の高い環境では、二相ステンレス鋼またはハステロイが必要です。 V ワイヤの上面が磨耗すると、くさび形によりワイヤ間の隙間が自然に広がります。この摩耗を監視し、広がったスロットによって過大な粒子が下流ポンプに損傷を与える前に、スクリーンを交換する必要があります。
スロットを正確に選択することで、システムのメンテナンス間隔が最小限に抑えられます。これにより、スクリーンと下流コンポーネントの両方の全体的な耐用年数が延長されます。スロットのサイズによって、効果的な逆洗に必要な速度と圧力も決まります。スロットが狭いほど、捕捉された粒子を除去するためにより高い逆洗圧力が必要になります。システムが十分な逆洗圧力を生成できない場合、細かいスロットは永久に目詰まりします。
超微細なスロット サイズと高い差圧を組み合わせると、重大な構造破損のリスクが生じます。適切なサポートロッドがないと、プロファイルワイヤーがたわみ、均一なギャップが破壊されます。軽減戦略には、より重いサポート プロファイルを指定するか、より狭いサポート ロッドの間隔を指定して、重荷重時のワイヤのたわみを防ぐことが含まれます。完全にブラインド状態のときにスクリーンが受ける最大差圧を計算し、その正確な荷重に耐えられるように支持構造を設計する必要があります。
故障モード
主な原因
エンジニアリングソリューション
素早い表面の目隠し
スロット サイズは D50 粒子サイズと一致します
スロット サイズを D50 より 20% 大きくまたは小さく調整します。
プロファイルワイヤーのたわみ
過大な差圧
サポートロッドの密度または厚さを増やす
スロット拡張の加速
研磨剤による高い流体速度
総開口面積を増やして速度を下げる
逆洗の失敗
逆流圧力が不十分です
逆洗ポンプをアップグレードするか、スロット サイズを増やす
結論
最適なウェッジ ワイヤ スクリーン スロット サイズがデフォルトで選択されることはありません。これは、必要な粒子保持力、必要な開口面積、および構造的耐久性の間の計算された妥協点を表します。流体の物理的特性、ポンプ システムの機械的限界、およびスクリーン自体の構造的容量を評価する必要があります。
仕様を最終決定する前に、粒度分布 (D50/D90) に関する正確なデータを編集してください。
既存のポンプ インフラストラクチャの最大許容圧力損失を決定します。
流体の粘度と動作温度を評価して、理論的な流量計算を調整します。
物理的なパイロット テストを実施して、実際のプロセス条件に照らしてスロット サイズと開口面積の計算を検証します。
よくある質問
Q: ウェッジ ワイヤー スクリーンで使用できる最小スロット サイズはどれくらいですか?
A: 高精度の連続スロット スクリーンは、20 ミクロン (0.02 mm) もの微細なスロット サイズで設計できます。ただし、圧力下で信頼性の高い構造的完全性が必要な産業用途では、50 ~ 100 ミクロンの方がはるかに一般的です。
Q: メッシュ サイズをウェッジ ワイヤー スクリーンの開口サイズに変換するにはどうすればよいですか?
A: メッシュ サイズとは、直線インチあたりの開口部の数を指します。ウェッジ ワイヤのスロット サイズは、ミクロンまたはミリメートル単位のギャップの絶対測定値です。換算表が必要です。たとえば、100 メッシュのスクリーンは、149 ミクロンのスロット サイズにほぼ相当します。
A: いいえ。開口面積を大きくすると流量が向上し、圧力降下が減少しますが、スロット サイズを大きくするか、ワイヤーのプロファイルを薄くする必要があります。これにより、濾過精度が低下したり、スクリーンの機械的強度が損なわれたりします。
Q: 連続スロット設計にもかかわらず、水ろ過スクリーンが詰まるのはなぜですか?
A: V ワイヤー スクリーンの詰まりは、通常、選択したスロット サイズが固体の中央粒子サイズ (D50) と正確に一致していることを示しています。また、逆洗圧力が不十分であったり、金属に付着した粘着性の高い汚染物質が原因で発生することもあります。
Q: さまざまな流れ方向に合わせてスロット サイズをカスタマイズできますか?
A: はい。メーカーは、Flow-In-To-Out (FITO) または Flow-Out-To-In (FOTI) 要件に基づいてプロファイル ワイヤの方向をカスタマイズします。広がるギャップ形状を効果的に利用するには、ウェッジ ワイヤの平らな面が常に入ってくる流体に面している必要があります。