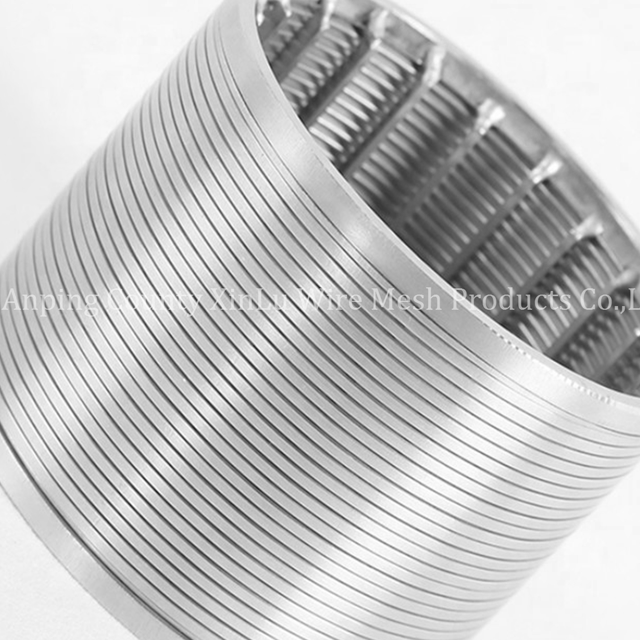
தொழில்துறை திட-திரவப் பிரிப்பில், ஒரு வெட்ஜ் வயர் திரையின் துல்லியமான விவரக்குறிப்பு முழு அமைப்பிற்கான செயல்பாட்டு அடிப்படையை ஆணையிடுகிறது. தவறானதைக் குறிப்பிடுதல் திரை திறப்பு அளவு ஒரு அடுக்கு தோல்வி வளையத்தை உருவாக்குகிறது. பெரிதாக்கப்பட்ட ஸ்லாட்டுகள் கீழ்நிலை மாசு மற்றும் உபகரணங்களுக்கு சேதம் விளைவிக்கும், அதே சமயம் குறைவான ஸ்லாட்டுகள் விரைவான குருட்டுத்தன்மை, அதிகப்படியான அழுத்தம் குறைதல் மற்றும் பம்ப் சோர்வு ஆகியவற்றை ஏற்படுத்துகின்றன. அடிப்படை கண்ணி சமமானவைகளுக்கு அப்பால் நகரும் விவரக்குறிப்புக்கு பொறியியல் தலைமையிலான அணுகுமுறை தேவைப்படுகிறது. காட்சி ஆய்வு அல்லது காலாவதியான மரபு வரைபடங்களின் அடிப்படையில் பரிமாணங்களை நீங்கள் வெறுமனே யூகிக்க முடியாது. இந்த வழிகாட்டி துகள்கள் தக்கவைப்பு, அதிகபட்ச செயல்திறன் மற்றும் நீட்டிக்கப்பட்ட உபகரணங்களின் ஆயுட்காலம் ஆகியவற்றை சமநிலைப்படுத்தும் திரைகளைக் குறிப்பிடுவதற்குத் தேவையான திரவ இயக்கவியல், கட்டமைப்பு வர்த்தக-ஆஃப்கள் மற்றும் பயன்பாட்டு-குறிப்பிட்ட மாறிகள் ஆகியவற்றை உடைக்கிறது. V-வடிவ சுயவிவரங்கள் மூலம் திரவ ஓட்டத்தின் சரியான இயக்கவியல் மற்றும் உங்கள் குறிப்பிட்ட செயல்முறை நிலைமைகளுக்கு இந்த வடிவவியலை எவ்வாறு பொருத்துவது என்பதை நாங்கள் ஆராய்வோம்.
வடிகட்டுதல் மற்றும் ஃப்ளோ டிரேட்-ஆஃப்: சிறிய ஸ்லாட் அளவுகள் வடிகட்டுதல் துல்லியத்தை அதிகரிக்கின்றன, ஆனால் திறந்த பகுதியை அதிவேகமாக குறைக்கின்றன, ஓட்ட விகிதங்களை பராமரிக்க பெரிய திரை தடங்கள் அல்லது அதிக இயக்க அழுத்தங்கள் தேவைப்படுகின்றன.
திறந்த பகுதி சமன்பாடு: கணினி செயல்திறன் ஸ்லாட் அளவு மற்றும் சுயவிவர கம்பி அகலத்தின் விகிதத்தால் கட்டளையிடப்படுகிறது; கட்டமைப்பு ஒருமைப்பாட்டை சமரசம் செய்யாமல் திறந்த பகுதியை அதிகரிப்பது முதன்மை பொறியியல் சவாலாகும்.
சுயவிவர வடிவியல் முக்கியமானது: தொடர்ச்சியான V-வடிவ ஸ்லாட் வடிவமைப்பு இயல்பாகவே அடைப்பை எதிர்க்கிறது, ஆனால் அதன் செயல்திறன் ஸ்லாட் அகலத்தை செயல்முறை திரவத்தின் குறிப்பிட்ட துகள் அளவு விநியோகத்துடன் (D50/D90) பொருத்துவதை முழுமையாக நம்பியுள்ளது.
ஃப்ளோ டைரக்ஷன் டிக்டேட் டிசைன்: வெட்ஜ் வயர் ஸ்கிரீன் டியூப் அல்லது பிளாட் பேனலைப் பயன்படுத்தினாலும், ஓட்டத்தின் திசை (ஃப்ளோ-அவுட்-டு-இன் வெர்சஸ். ஃப்ளோ-இன்-டு-அவுட்) அமைப்பு அழுத்தம் மற்றும் பேக்வாஷிங் சுழற்சிகளுடன் ஸ்லாட் அளவு எவ்வாறு தொடர்பு கொள்கிறது என்பதை அடிப்படையில் மாற்றுகிறது.
வெட்ஜ் வயர் ஸ்கிரீன் ஸ்லாட் அளவின் இயற்பியல்
ஒரு தொழில்நுட்ப வரையறை வெட்ஜ் வயர் ஸ்கிரீன் ஸ்லாட் அளவு என்பது இரண்டு அடுத்தடுத்த சுயவிவர கம்பிகளுக்கு இடையே உள்ள சரியான, தொடர்ச்சியான இடைவெளியைக் குறிக்கிறது. பொறியாளர்கள் இந்த பரிமாணத்தை மில்லிமீட்டர்கள் அல்லது மைக்ரான்களில் அளவிடுகிறார்கள், இது தொழில்துறை தரத்தைப் பொறுத்து. பாரம்பரிய மெஷ் அளவு சொற்கள் மற்றும் முழுமையான ஸ்லாட் அளவீடுகளுக்கு இடையே உள்ள இடைவெளியைக் குறைப்பது, கோரும் பயன்பாடுகளில் உள்ள விவரக்குறிப்பு பிழைகளை நீக்குகிறது. ஏ தொடர்ச்சியான ஸ்லாட் திரை நெய்த கம்பி வலை அல்லது துளையிடப்பட்ட தட்டுகளிலிருந்து வேறுபடுகிறது, ஏனெனில் இது பல-புள்ளி என்ட்ராப்மென்ட்டை விட இரண்டு-புள்ளி துகள் தொடர்பை நம்பியுள்ளது. பாரம்பரிய கண்ணி அதன் நெய்யப்பட்ட குறுக்குவெட்டுகளுக்குள் ஒழுங்கற்ற திடப்பொருட்களை சிக்க வைக்கிறது. வெட்ஜ் கம்பி இரண்டு இணையான மேற்பரப்புகளைப் பயன்படுத்துகிறது, தொடர்பு புள்ளிகளைக் குறைக்கிறது மற்றும் அருகிலுள்ள அளவிலான துகள்கள் திறப்பின் வழியாக சுதந்திரமாக செல்ல அனுமதிக்கிறது.
இந்த தொழில்நுட்பத்தின் முதன்மை நன்மை வி-வயர் சுயவிவர வடிவவியலில் உள்ளது. திரையின் மேற்பரப்பிற்குக் கீழே, இடைவெளி தொடர்ந்து விரிவடைகிறது. இந்த குறிப்பிட்ட ஆப்பு வடிவம் துகள் குடைமிளகாய் மற்றும் மேற்பரப்பு குருட்டுத்தன்மையை தடுக்கிறது. திடப்பொருள்கள் மேற்பரப்பில் இருக்கும் அல்லது விரிவடையும் சேனல் வழியாக முழுமையாகச் செல்கின்றன. இந்த சுய-சுத்தப்படுத்தும் பண்பு நேராக துளையிடப்பட்ட துளைகளுடன் ஒப்பிடும்போது சிறந்த பிரிப்பு செயல்திறனை வழங்குகிறது. ப்ரொஃபைல் வயரின் தட்டையான மேற்புறத்தில் திரவம் அடிக்கும்போது, அது மேற்பரப்பு முழுவதும் கத்தரிக்கிறது, திரையின் முகத்தில் பெரிதாக்கப்பட்ட திடப்பொருட்களைத் தள்ளும் போது ஸ்லாட்டின் வழியாக திரவத்தை இயக்குகிறது.
கோண விகிதங்கள் கம்பி அகலம், கம்பி ஆழம் மற்றும் அதன் விளைவாக ஸ்லாட் அளவு ஆகியவற்றுக்கு இடையேயான உறவை நிர்வகிக்கிறது. அதிக விகிதங்கள் ஆழமான, குறுகிய கம்பிகளைக் கொண்டுள்ளன. இந்த சுயவிவரங்கள் குறுகலான இடங்கள் மற்றும் சிறந்த பிரிப்புத் திறனை அனுமதிக்கின்றன. இருப்பினும், அவை கட்டமைப்பு பாதிப்புகளை அறிமுகப்படுத்துகின்றன. ஆழமான, மெல்லிய கம்பிகள் அதிக வேறுபாடு அழுத்தத்தின் கீழ் திசைதிருப்பலாம், துல்லியமான இடைவெளி சகிப்புத்தன்மையை சமரசம் செய்யலாம். செயல்முறை அழுத்தத்தைத் தாங்குவதற்குத் தேவையான இயந்திர வலிமையுடன் சிறந்த ஸ்லாட்டின் தேவையை நீங்கள் சமநிலைப்படுத்த வேண்டும்.
உடல் பரிமாணங்களைப் புரிந்து கொள்ள, கனரகத் தொழிலில் பயன்படுத்தப்படும் நிலையான சுயவிவர கம்பி வடிவங்களைக் கவனியுங்கள். ஒரு நிலையான முக்கோண சுயவிவரம் 1.5 மிமீ அகலத்தையும் 2.5 மிமீ ஆழத்தையும் கொண்டிருக்கலாம். நீங்கள் ஸ்லாட்டை 0.5 மிமீ என அமைத்தால், மொத்த சுருதி (கம்பி அகலம் மற்றும் ஸ்லாட்) 2.0 மிமீ ஆகும். இந்த வடிவியல் ஓட்டம் பண்புகள் மற்றும் முழு குழு அல்லது சிலிண்டரின் கட்டமைப்பு சுமை திறன் ஆகியவற்றை ஆணையிடுகிறது.
ஸ்லாட் அளவு வடிகட்டுதல் துல்லியம் மற்றும் ஓட்ட விகிதங்களை எவ்வாறு பாதிக்கிறது
திரை வடிவமைப்பில் உள்ள முக்கிய வர்த்தகம் வால்யூமெட்ரிக் த்ரோபுட்டிற்கு எதிராக துகள் தக்கவைப்பை சமநிலைப்படுத்துகிறது. ஸ்லாட் அளவை இறுக்குவது நேரடியாக ஓட்டத் திறனில் வீழ்ச்சியை ஏற்படுத்துகிறது. வெட்ஜ் வயர் பயன்பாடுகளில் வடிகட்டுதல் துல்லியம் என்பது பெயரளவிலான மதிப்பீடுகளைக் காட்டிலும் முழுமையான தக்கவைப்பு மதிப்பீடுகளைக் குறிக்கிறது. ஒரு துளை துல்லியமாக 0.5 மில்லிமீட்டராக இருந்தால், 0.5 மில்லிமீட்டருக்கும் அதிகமான திடமான துகள்கள் கடந்து செல்ல முடியாது. நுண்ணிய திடப்பொருட்களைப் பிடிப்பது, கிடைக்கக்கூடிய ஓட்டப் பகுதியை அதிவேகமாகக் குறைக்கிறது, இது திரையின் உடல் அளவை அதிகரிக்க அல்லது அதிக அழுத்த வீழ்ச்சியை ஏற்கும்படி கட்டாயப்படுத்துகிறது.
பொறியாளர்கள் திறந்த பகுதி சதவீதத்தை கணக்கிடுவதற்கு நிலையான தொழில் சூத்திரத்தை நம்பியுள்ளனர்: திறந்த பகுதி (%) = [ஸ்லாட் அளவு / (ஸ்லாட் அளவு + கம்பி அகலம்)] x 100. ஒரு நடைமுறை கணக்கீடு உதாரணத்தைக் கவனியுங்கள். 0.5 மிமீ ஸ்லாட் அளவு மற்றும் 1.5 மிமீ சுயவிவர கம்பி அகலத்துடன் வடிவமைக்கப்பட்ட ஒரு திரை சரியாக 25% திறந்த பகுதியை வழங்குகிறது. திறந்த பகுதிக்கான யதார்த்தமான எல்லைகள் பொதுவாக 15% முதல் 65% வரை இருக்கும். மிக மெல்லிய சுயவிவர கம்பிகளைப் பயன்படுத்துவதன் மூலம் இந்த வரம்புகளைத் தள்ளுவது ஓட்டத்தை அதிகரிக்கிறது, ஆனால் இயந்திர வலிமை மற்றும் திரையின் ஆயுட்காலம் ஆகியவற்றை கணிசமாகக் குறைக்கிறது.
ஸ்லாட் அளவு (மிமீ)
சுயவிவர கம்பி அகலம் (மிமீ)
கணக்கிடப்பட்ட திறந்த பகுதி (%)
வழக்கமான பயன்பாடு
0.25
1.0
20.0%
சிறந்த இரசாயன வடிகட்டுதல்
0.50
1.5
25.0%
தொழில்துறை நீர் உட்கொள்ளல்
1.00
2.0
33.3%
சுரங்கக் குழம்பு பிரிப்பு
2.00
3.0
40.0%
கனமான மொத்த அளவு
3.00
3.0
50.0%
அதிக அளவு புயல் நீர்
கட்டுப்படுத்தப்பட்ட ஸ்லாட் அளவுகள் நேரடியாக திரையின் மேற்பரப்பில் வேறுபட்ட அழுத்தத்தை அதிகரிக்கின்றன. இந்த அழுத்தம் வீழ்ச்சி தேவையான ஓட்ட விகிதங்களை பராமரிக்க பம்புகளை கடினமாக உழைக்க கட்டாயப்படுத்துகிறது. குறைவான ஸ்லாட்டுகளின் இரண்டாம் நிலை செலவுகள் கணிசமானவை. வசதிகள் அதிகரித்த ஆற்றல் நுகர்வு, முன்கூட்டிய பம்ப் தேய்மானம் மற்றும் அடிக்கடி சுத்தம் செய்யும் சுழற்சிகளின் அவசியத்தை எதிர்கொள்கின்றன. திறந்த பகுதி கணினியின் தேவையான வரம்புக்குக் கீழே குறையும் போது, மீதமுள்ள திறந்த ஸ்லாட்டுகள் வழியாக திரவ வேகம் வியத்தகு அளவில் அதிகரிக்கிறது. இந்த உயர் வேகமானது சுயவிவர கம்பிகளில் தேய்மானத்தை துரிதப்படுத்துகிறது, குறிப்பாக திரவத்தில் சிராய்ப்பு மணல் அல்லது கிரிட் இருந்தால்.
கண்மூடித்தனமான காரணியையும் நீங்கள் கணக்கிட வேண்டும். வி-வயர் வடிவமைப்புடன் கூட, சாதாரண செயல்பாட்டின் போது திறந்த பகுதியின் ஒரு குறிப்பிட்ட சதவீதம் திடப்பொருட்களால் தற்காலிகமாக தடுக்கப்படும். 100% கோட்பாட்டு திறந்த பகுதி செயல்படத் தேவைப்படும் ஒரு அமைப்பை நீங்கள் வடிவமைத்தால், அது தொடங்கும் போது உடனடியாக தோல்வியடையும். சாதாரண செயல்பாட்டுக் குருட்டுத்தன்மைக்கு இடமளிக்க உங்கள் திறந்த பகுதி கணக்கீடுகளுக்கு எப்போதும் பாதுகாப்பு காரணியைப் பயன்படுத்தவும்.
தொழில்துறை பயன்பாடுகளில் ஸ்லாட் அளவு தேர்வுக்கான கட்டமைப்பு
ஒற்றை அதிகபட்ச துகள் அளவை நம்பியிருப்பது சரியானதுக்கு போதாது ஸ்லாட் அளவு தேர்வு . பொறியாளர்கள் செயல்முறை திரவத்தின் முழுமையான துகள் அளவு விநியோகத்தை (PSD) பகுப்பாய்வு செய்ய வேண்டும். D50 (சராசரி) மற்றும் D90 (90வது சதவீதம்) துகள் அளவு அளவீடுகளைப் பயன்படுத்துவது உகந்த தக்கவைப்பு வரம்பை தீர்மானிக்கிறது. தேர்ந்தெடுக்கப்பட்ட ஸ்லாட் அளவு திடப்பொருட்களின் சராசரி துகள் அளவோடு சரியாகப் பொருந்தவில்லை என்பதை உறுதி செய்வதன் மூலம் அடைப்பைத் தடுக்க வேண்டும். D50 அளவைப் பொருத்துவது, விரைவான மேற்பரப்புக் குருட்டுத்தன்மைக்கு உத்தரவாதம் அளிக்கிறது, ஏனெனில் பாதி துகள்கள் ஒரே நேரத்தில் ஸ்லாட்டுகளுக்குள் ஆப்பு வைக்க முயற்சிக்கும்.
திரவ பாகுத்தன்மை மற்றும் செயல்முறை இயக்கவியல் ஆகியவை வெவ்வேறு ஸ்லாட் தேவைகளை ஆணையிடுகின்றன. ஒரு தரநிலை நீர் வடிகட்டுதல் திரை குறைந்த-பாகுத்தன்மை திரவங்களைக் கையாளுகிறது, இது பாரிய அழுத்தக் குறைவின்றி நுண்ணிய இடங்களை அனுமதிக்கிறது. சுரங்கக் குழம்புகள் அல்லது கூழ் செயலாக்கம் போன்ற உயர்-பாகுத்தன்மை அல்லது உயர்-திட பயன்பாடுகள், பரந்த இடங்கள் மற்றும் கனமான கம்பி சுயவிவரங்களைக் கோருகின்றன. இயக்க வெப்பநிலை மற்றும் இரசாயன ஆக்கிரமிப்பு ஆகியவை திரவ இயக்கவியலை மாற்றுகின்றன, ஆரம்ப ஸ்லாட் விவரக்குறிப்பில் சரிசெய்தல் தேவைப்படுகிறது. சூடான திரவங்கள் பொதுவாக குறைந்த பாகுத்தன்மையைக் கொண்டுள்ளன, இது சற்று இறுக்கமான ஸ்லாட்டை அனுமதிக்கும், ஆனால் இயக்க வெப்பநிலையில் ஸ்லாட் மூடப்படாமல் இருப்பதை உறுதி செய்ய உலோகத்தின் வெப்ப விரிவாக்கம் கணக்கிடப்பட வேண்டும்.
ஸ்லாட் அளவைத் தேர்ந்தெடுப்பது, செயல்முறைக்கு உண்மையில் தேவைப்படுவதை விட கடுமையான செயல்பாட்டு அபாயங்களை அறிமுகப்படுத்துகிறது. மிகை-குறிப்பிடுதல் ஆரம்ப மூலதனச் செலவை உயர்த்துகிறது. மிக முக்கியமாக, இது தேவையற்ற பராமரிப்பு, அடிக்கடி கழுவுதல் மற்றும் துரிதப்படுத்தப்பட்ட கூறு உடைகள் ஆகியவற்றின் மூலம் தற்போதைய செயல்பாட்டு செலவினங்களை அதிகரிக்கிறது. உங்கள் கீழ்நிலை செயல்முறை 1 மிமீ துகள்களைக் கையாள முடிந்தால், பாதுகாப்பாக இருக்க 0.5 மிமீ ஸ்லாட்டைக் குறிப்பிட வேண்டாம். அந்த முடிவானது உங்கள் ஓட்ட விகிதத்தை பாதியாக குறைத்து உங்களின் பம்ப் ஆற்றல் தேவைகளை இரட்டிப்பாக்கும்.
திரவத்தின் துகள் அளவு விநியோகம் பற்றிய விரிவான ஆய்வக பகுப்பாய்வைப் பெறவும்.
கீழ்நிலை உபகரணங்களின் பாதுகாப்பிற்காக அதிகபட்ச அனுமதிக்கக்கூடிய துகள் அளவைக் கண்டறியவும்.
தேவையான வால்யூமெட்ரிக் ஓட்ட விகிதம் மற்றும் அதிகபட்ச அனுமதிக்கக்கூடிய அழுத்தம் வீழ்ச்சியைக் கணக்கிடுங்கள்.
கணினி அழுத்தத்திற்கு தேவையான கட்டமைப்பு வலிமையை வழங்கும் சுயவிவர கம்பியைத் தேர்ந்தெடுக்கவும்.
இலக்கு துகள்களைத் தக்கவைத்துக்கொள்ளும் போது, அதிக திறந்த பகுதியை வழங்கும் ஸ்லாட் அளவைத் தீர்மானிக்கவும்.
வெட்ஜ் வயர் ஸ்கிரீன் ட்யூப்ஸ் எதிராக பிளாட் பேனல்களை மதிப்பீடு செய்தல்
ஸ்லாட் அளவு a இல் ரேடியல் ஓட்டத்துடன் வித்தியாசமாக தொடர்பு கொள்கிறது ஆப்பு கம்பி திரை குழாய் . புவியீர்ப்பு ஊட்டப்பட்ட பிளாட் பேனல்களுடன் ஒப்பிடும்போது வடிகட்டிகள், கிணறு திரைகள் மற்றும் ரோட்டரி டிரம்களில் பயன்படுத்தப்படும் உருளை கூறுகள் திரவங்களை கதிரியக்கமாக செயலாக்குகின்றன. ஒரு உருளை வடிவவியலில் மொத்த பயனுள்ள திறந்த பகுதியைக் கணக்கிடுவதற்கு உள் அல்லது வெளிப்புற விட்டத்தில் காரணியாக்கம் தேவைப்படுகிறது, ஏனெனில் கிடைக்கும் பரப்பளவு ஓட்டத்தின் திசையைப் பொறுத்து மாறுகிறது. ஒரு சிலிண்டரின் வடிவவியல் இயற்கையாகவே சரிவு அழுத்தங்களுக்கு எதிராக உயர் கட்டமைப்பு ஒருமைப்பாட்டை வழங்குகிறது, அதே தூரத்தில் பரந்து விரிந்திருக்கும் தட்டையான பேனலுடன் ஒப்பிடும்போது சற்று மெல்லிய சுயவிவர கம்பிகள் மற்றும் அதிக திறந்த பகுதிகளை அனுமதிக்கிறது.
ஃப்ளோ-அவுட்-டு-இன் (FOTI) மற்றும் ஃப்ளோ-இன்-டு-அவுட் (FITO) உள்ளமைவுகளை மதிப்பிடுவது மிகவும் முக்கியமானது. V-வயரின் தட்டையான முகம் சிலிண்டரின் உள்ளே அல்லது வெளியே உள்ளதா என்பதை ஓட்டத்தின் திசை ஆணையிடுகிறது. இதை நீங்கள் தவறாகப் புரிந்து கொண்டால், ஆப்பு வடிவியல் தலைகீழாக வேலை செய்கிறது, விரிவடையும் இடைவெளியில் உள்ள துகள்களைப் பிடித்து நிரந்தரமாக திரையை அழிக்கிறது. மேலும், பொறியாளர்கள் அச்சு மற்றும் ரேடியல் ஸ்லாட் நோக்குநிலைகளுக்கு இடையே தேர்வு செய்ய வேண்டும். இந்த நோக்குநிலை துகள் வெட்டுதல், திரவ பைபாஸ் விகிதங்கள் மற்றும் ஆதரவு தண்டுகள் முழுவதும் கட்டமைப்பு சுமைகள் எவ்வாறு விநியோகிக்கப்படுகின்றன என்பதைப் பாதிக்கிறது.
ரோட்டரி டிரம் பயன்பாட்டில், ஸ்லாட் நோக்குநிலை பொதுவாக சுழற்சியின் அச்சுக்கு இணையாக இருக்கும். டிரம் திரும்பும்போது, ஒரு நிலையான ஸ்கிராப்பர் பிளேடு மேற்பரப்பை சுத்தம் செய்கிறது. ஸ்லாட் அளவு கவனமாக ஸ்கிராப்பர் பிளேட்டின் தடிமன் மற்றும் பொருளுடன் பொருந்த வேண்டும். ஸ்லாட்டுகள் மிகவும் அகலமாக இருந்தால், பிளேடு ஒரு சுயவிவர கம்பியின் விளிம்பைப் பிடிக்கலாம் மற்றும் ஆதரவு தண்டுகளிலிருந்து அதை கிழித்தெறியலாம். ஸ்லாட்டுகள் மிகவும் நன்றாக இருந்தால், பிளேடு திறந்தவெளிகளில் மென்மையான திடப்பொருட்களை தடவி, திரையை முழுவதுமாக குருடாக்கும்.
அமலாக்க அபாயங்கள்: உடைகள், கண்மூடித்தனம் மற்றும் பராமரிப்பு
சிராய்ப்பு செயல்முறை திரவங்கள் காலப்போக்கில் சுயவிவர கம்பி உடைகளை ஏற்படுத்துகின்றன. இந்த பொருள் சிதைவு படிப்படியாக பயனுள்ள ஸ்லாட் அளவை அதிகரிக்கிறது, பிரிப்பு துல்லியத்தை குறைக்கிறது. உபகரணங்களின் வாழ்க்கைச் சுழற்சியில் ஸ்லாட் சகிப்புத்தன்மையைப் பராமரிக்க பொருத்தமான உலோகக் கலவைகளைத் தேர்ந்தெடுப்பது மிகவும் முக்கியமானது. நிலையான பயன்பாடுகள் 304 அல்லது 316L துருப்பிடிக்காத எஃகு பயன்படுத்துகின்றன. அதிக அரிக்கும் அல்லது சிராய்ப்பு சூழல்களுக்கு டூப்ளக்ஸ் துருப்பிடிக்காத எஃகு அல்லது ஹேஸ்டெல்லோய் தேவைப்படுகிறது. V-வயரின் மேற்புறம் தேய்ந்து போவதால், ஆப்பு வடிவத்தின் காரணமாக கம்பிகளுக்கு இடையே உள்ள இடைவெளி இயற்கையாகவே விரிவடைகிறது. இந்த உடைகளை நீங்கள் கண்காணித்து, அகலப்படுத்தப்பட்ட ஸ்லாட்டுகள் பெரிய துகள்கள் கீழ்நிலை பம்புகளை சேதப்படுத்த அனுமதிக்கும் முன் திரையை மாற்ற வேண்டும்.
துல்லியமான ஸ்லாட் தேர்வு நேரடியாக கணினி பராமரிப்பு இடைவெளிகளைக் குறைக்கிறது. இது திரை மற்றும் கீழ்நிலை கூறுகளின் ஒட்டுமொத்த சேவை வாழ்க்கையை நீட்டிக்கிறது. ஸ்லாட் அளவு, பயனுள்ள பேக்வாஷிங்கிற்கு தேவையான வேகம் மற்றும் அழுத்தத்தையும் ஆணையிடுகிறது. ஒரு இறுக்கமான ஸ்லாட்டுக்கு சிக்கிய துகள்களை அகற்ற அதிக பின்வாஷ் அழுத்தம் தேவைப்படுகிறது. உங்கள் சிஸ்டத்தால் போதுமான பேக்வாஷ் அழுத்தத்தை உருவாக்க முடியவில்லை என்றால், ஃபைன் ஸ்லாட்டுகள் நிரந்தரமாக குருடாக்கும்.
உயர் வேறுபட்ட அழுத்தங்களுடன் அல்ட்ரா-ஃபைன் ஸ்லாட் அளவுகளை இணைப்பது குறிப்பிடத்தக்க கட்டமைப்பு தோல்வி அபாயங்களை உருவாக்குகிறது. போதுமான ஆதரவு கம்பிகள் இல்லாமல், சுயவிவர கம்பிகள் திசைதிருப்பப்பட்டு, சீரான இடைவெளியை அழிக்கும். தணிப்பு உத்திகள் அதிக சுமைகளின் கீழ் கம்பி விலகலைத் தடுக்க கனமான ஆதரவு சுயவிவரங்கள் அல்லது இறுக்கமான ஆதரவு கம்பி இடைவெளியைக் குறிப்பிடுவதை உள்ளடக்கியது. முழுமையாக கண்மூடித்தனமான நிலையில் திரை அனுபவிக்கும் அதிகபட்ச வேறுபட்ட அழுத்தத்தை நீங்கள் கணக்கிட வேண்டும் மற்றும் அந்த சரியான சுமையை தாங்கும் வகையில் ஆதரவு கட்டமைப்பை வடிவமைக்க வேண்டும்.
தோல்வி பயன்முறை
முதன்மைக் காரணம்
பொறியியல் தீர்வு
விரைவான மேற்பரப்பு குருட்டு
ஸ்லாட் அளவு D50 துகள் அளவுடன் பொருந்துகிறது
ஸ்லாட்டின் அளவை D50 ஐ விட 20% பெரியதாகவோ அல்லது சிறியதாகவோ மாற்றவும்
சுயவிவர கம்பி விலகல்
அதிகப்படியான வேறுபாடு அழுத்தம்
ஆதரவு கம்பியின் அடர்த்தி அல்லது தடிமன் அதிகரிக்கவும்
துரிதப்படுத்தப்பட்ட ஸ்லாட் அகலப்படுத்துதல்
உராய்வுகளுடன் கூடிய அதிக திரவ வேகம்
வேகத்தை குறைக்க, மொத்த திறந்த பகுதியை அதிகரிக்கவும்
பேக்வாஷ் தோல்வி
போதுமான தலைகீழ் ஓட்ட அழுத்தம்
பேக்வாஷ் பம்புகளை மேம்படுத்தவும் அல்லது ஸ்லாட்டின் அளவை அதிகரிக்கவும்
முடிவுரை
உகந்த வெட்ஜ் வயர் திரை ஸ்லாட் அளவு எப்போதும் இயல்புநிலைத் தேர்வாக இருக்காது. இது தேவையான துகள் தக்கவைப்பு, தேவையான திறந்த பகுதி மற்றும் கட்டமைப்பு ஆயுள் ஆகியவற்றுக்கு இடையே கணக்கிடப்பட்ட சமரசத்தை குறிக்கிறது. உங்கள் திரவத்தின் இயற்பியல் பண்புகள், உங்கள் உந்தி அமைப்பின் இயந்திர வரம்புகள் மற்றும் திரையின் கட்டமைப்பு திறன் ஆகியவற்றை நீங்கள் மதிப்பீடு செய்ய வேண்டும்.
எந்த விவரக்குறிப்பையும் இறுதி செய்வதற்கு முன் துகள் அளவு விநியோகம் (D50/D90) பற்றிய துல்லியமான தரவை தொகுக்கவும்.
உங்கள் தற்போதைய பம்ப் உள்கட்டமைப்பிற்கான அதிகபட்ச ஏற்றுக்கொள்ளக்கூடிய அழுத்தம் வீழ்ச்சியைத் தீர்மானிக்கவும்.
தத்துவார்த்த ஓட்ட கணக்கீடுகளை சரிசெய்ய திரவ பாகுத்தன்மை மற்றும் இயக்க வெப்பநிலையை மதிப்பிடவும்.
நிஜ உலக செயல்முறை நிலைமைகளுக்கு எதிராக ஸ்லாட் அளவு மற்றும் திறந்த பகுதி கணக்கீடுகளை சரிபார்க்க உடல் பைலட் சோதனைகளை நடத்தவும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கே: வெட்ஜ் வயர் திரைகளுக்கான குறைந்தபட்ச ஸ்லாட் அளவு என்ன?
ப: உயர் துல்லியமான தொடர்ச்சியான ஸ்லாட் திரைகள் 20 மைக்ரான் (0.02 மிமீ) வரை ஸ்லாட் அளவுகளுடன் வடிவமைக்கப்படலாம். இருப்பினும், அழுத்தத்தின் கீழ் நம்பகமான கட்டமைப்பு ஒருமைப்பாடு தேவைப்படும் தொழில்துறை பயன்பாடுகளுக்கு 50 முதல் 100 மைக்ரான்கள் மிகவும் பொதுவானவை.
கே: மெஷ் அளவை வெட்ஜ் வயர் ஸ்கிரீன் ஓப்பனிங் சைஸாக மாற்றுவது எப்படி?
ப: கண்ணி அளவு என்பது ஒரு நேரியல் அங்குலத்திற்கான திறப்புகளின் எண்ணிக்கையைக் குறிக்கிறது. வெட்ஜ் வயர் ஸ்லாட் அளவு என்பது மைக்ரான் அல்லது மில்லிமீட்டர் இடைவெளியின் முழுமையான அளவீடு ஆகும். உங்களுக்கு மாற்று விளக்கப்படம் தேவை. எடுத்துக்காட்டாக, 100-மெஷ் திரையானது தோராயமாக 149-மைக்ரான் ஸ்லாட் அளவிற்கு சமமாக இருக்கும்.
கே: பெரிய திறந்த பகுதி எப்போதும் சிறந்த வடிகட்டுதல் செயல்திறனைக் குறிக்கிறதா?
A: இல்லை. ஒரு பெரிய திறந்த பகுதி ஓட்ட விகிதத்தை மேம்படுத்துகிறது மற்றும் அழுத்தம் வீழ்ச்சியைக் குறைக்கிறது, அதற்கு ஒரு பெரிய ஸ்லாட் அளவு அல்லது மெல்லிய சுயவிவர கம்பிகள் தேவை. இது வடிகட்டுதல் துல்லியத்தை குறைக்கிறது அல்லது திரையின் இயந்திர வலிமையை சமரசம் செய்கிறது.
கே: தொடர்ச்சியான ஸ்லாட் வடிவமைப்பு இருந்தபோதிலும் எனது நீர் வடிகட்டுதல் திரை ஏன் அடைக்கிறது?
A: V-wire திரைகளில் அடைப்பு என்பது பொதுவாக தேர்ந்தெடுக்கப்பட்ட ஸ்லாட் அளவு உங்கள் திடப்பொருட்களின் சராசரி துகள் அளவுடன் (D50) சரியாக பொருந்துகிறது என்பதைக் குறிக்கிறது. இது போதிய பின் சலவை அழுத்தம் அல்லது உலோகத்தில் ஒட்டிக்கொண்டிருக்கும் அதிக ஒட்டும் அசுத்தங்கள் காரணமாகவும் ஏற்படலாம்.
கே: வெவ்வேறு ஓட்ட திசைகளுக்கு ஸ்லாட் அளவுகளை தனிப்பயனாக்க முடியுமா?
ப: ஆம். உற்பத்தியாளர்கள் ஃப்ளோ-இன்-டு-அவுட் (FITO) அல்லது ஃப்ளோ-அவுட்-டு-இன் (FOTI) தேவைகளின் அடிப்படையில் சுயவிவர கம்பி நோக்குநிலையைத் தனிப்பயனாக்குகிறார்கள். விரிவடையும் இடைவெளி வடிவவியலை திறம்பட பயன்படுத்த, வெட்ஜ் கம்பியின் தட்டையான முகம் எப்போதும் உள்வரும் திரவத்தை எதிர்கொள்ள வேண்டும்.
நாங்கள் உயர்தர வெட்ஜ் வயர் திரைகளை தயாரிப்பதில் நிபுணத்துவம் பெற்ற தொழிற்சாலை. ஆப்புத் திரைகளுக்கான பல்வேறு அளவுகளின் ஆர்டர்களை நிறைவேற்றும் திறன் எங்களால் உள்ளது.