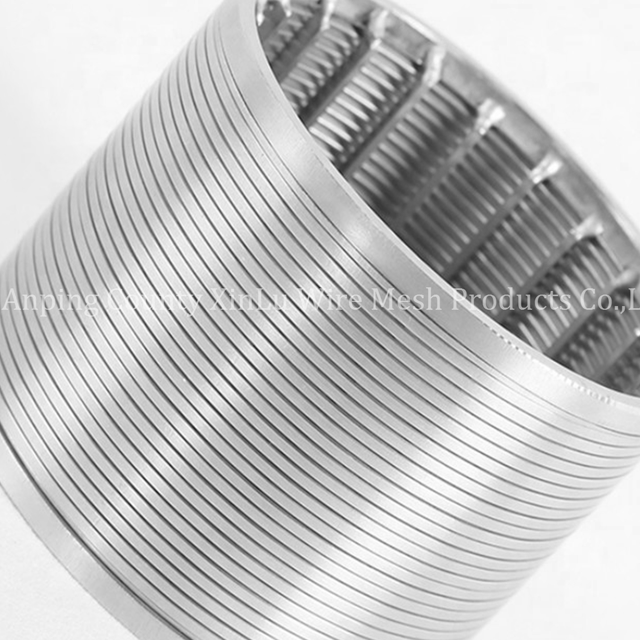
Vid industriell fast-vätskeseparation dikterar den exakta specifikationen av en kiltrådsskärm den operativa baslinjen för hela systemet. Ange en felaktig skärmöppningens storlek skapar en kaskadfelslinga. Överdimensionerade slitsar leder till nedströms förorening och skador på utrustningen, medan underdimensionerade slitsar orsakar snabb bländning, för stora tryckfall och pumputmattning. Att gå bortom grundläggande mesh-ekvivalenter kräver en ingenjörsledd metod för specifikation. Du kan inte bara gissa måtten baserat på visuell inspektion eller föråldrade äldre ritningar. Denna guide bryter ner vätskedynamik, strukturella avvägningar och applikationsspecifika variabler som krävs för att specificera skärmar som balanserar partikelretention, maximal genomströmning och förlängd utrustningslivslängd. Vi kommer att undersöka den exakta mekaniken för vätskeflöde genom V-formade profiler och hur man matchar dessa geometrier till dina specifika processförhållanden.
Filtrering vs. flödesavvägning: Mindre slitsstorlekar ökar filtreringsnoggrannheten men minskar exponentiellt den öppna ytan, vilket kräver större skärmfotavtryck eller högre driftstryck för att bibehålla flödeshastigheter.
Ekvationen för öppet område: Systemets effektivitet dikteras av förhållandet mellan spårstorlek och profiltrådsbredd; maximering av öppen yta utan att kompromissa med strukturell integritet är den främsta tekniska utmaningen.
Profilgeometri spelar roll: Den kontinuerliga V-formade slitsdesignen motstår i sig täppning, men dess effektivitet är helt beroende av att matcha spårbredden till den specifika partikelstorleksfördelningen (D50/D90) hos processvätskan.
Flödesriktningen bestämmer design: Oavsett om man använder ett kilatrådsskärmrör eller en platt panel, ändrar flödesriktningen (Flow-Out-To-In vs. Flow-In-To-Out) i grunden hur spårstorleken interagerar med systemtrycket och backspolningscyklerna.
The Physics of Wedge Wire Skärmplatsstorlek
Den tekniska definitionen av en Wedge Wire Screen Slotsstorlek hänvisar till det exakta, kontinuerliga gapet mellan två intilliggande profiltrådar. Ingenjörer mäter denna dimension i millimeter eller mikron, beroende på industristandard. Att överbrygga gapet mellan traditionell maskstorleksterminologi och absoluta spårmått eliminerar specifikationsfel i krävande applikationer. A kontinuerlig slitsskärm skiljer sig från vävt trådnät eller perforerade plattor eftersom den förlitar sig på tvåpunkts partikelkontakt snarare än flerpunktsfångning. Traditionellt nät fångar oregelbundna fasta ämnen i sina vävda skärningar. Kiltråd använder två parallella ytor, vilket minimerar kontaktpunkter och låter partiklar av nära storlek passera fritt genom öppningen.
Den primära fördelen med denna teknik ligger i V-trådsprofilens geometri. Omedelbart under skärmytan vidgas gapet kontinuerligt. Denna specifika kilform förhindrar partikelkilning och ytbländning. Fasta ämnen stannar antingen kvar på ytan eller passerar helt genom den expanderande kanalen. Denna självrengörande egenskap ger överlägsen separationseffektivitet jämfört med raka hål. När vätska träffar den platta toppen av profiltråden klipps den över ytan och riktar vätskan genom skåran samtidigt som de överdimensionerade fasta partiklarna trycks längs skärmens yta.
Bildförhållanden styr förhållandet mellan trådbredd, tråddjup och den resulterande slitsstorleken. Högre bildförhållanden har djupare, smalare ledningar. Dessa profiler möjliggör smalare slitsar och bättre separationseffektivitet. Däremot introducerar de strukturella sårbarheter. Djupa, tunna ledningar kan avböjas under höga differenstryck, vilket äventyrar den exakta gaptoleransen. Du måste balansera behovet av en fin slits med den mekaniska styrkan som krävs för att stå emot processtrycket.
För att förstå de fysiska måtten, överväg standardprofiltrådsformerna som används inom tung industri. En vanlig triangelprofil kan ha en bredd på 1,5 mm och ett djup på 2,5 mm. Om du ställer in spåret på 0,5 mm är den totala stigningen (trådbredd plus spår) 2,0 mm. Denna geometri dikterar flödesegenskaperna och den strukturella lastkapaciteten för hela panelen eller cylindern.
Hur slotstorleken påverkar filtreringsnoggrannheten och flödeshastigheterna
Kärnan i skärmdesignen balanserar partikelretention mot volymetrisk genomströmning. Att dra åt spårstorleken direkt orsakar en minskning av flödeskapaciteten. filtreringsnoggrannhet i applikationer med kiltråd hänvisar till absoluta retentionsvärden snarare än nominella uppskattningar. Om en slits är exakt 0,5 millimeter kan stela partiklar större än 0,5 millimeter inte passera. Att fånga upp finare fasta ämnen minskar exponentiellt den tillgängliga flödesarean, vilket tvingar dig att antingen öka skärmens fysiska storlek eller acceptera ett högre tryckfall.
Ingenjörer förlitar sig på en standardformel för industrin för att beräkna procentandelen för öppet område: Öppen area (%) = [Slotstorlek / (Slotstorlek + trådbredd)] x 100. Tänk på ett praktiskt räkneexempel. En skärm konstruerad med en 0,5 mm slitsstorlek och en 1,5 mm profiltrådsbredd ger exakt 25 % öppen yta. Realistiska gränser för öppen yta sträcker sig vanligtvis från 15 % till 65 %. Att tänja på dessa gränser genom att använda ultratunna profiltrådar maximerar flödet men minskar avsevärt den mekaniska styrkan och skärmens livslängd.
Spårstorlek (mm)
Profiltrådsbredd (mm)
Beräknad öppen area (%)
Typisk tillämpning
0.25
1.0
20,0 %
Fin kemisk filtrering
0.50
1.5
25,0 %
Industriellt vattenintag
1.00
2.0
33,3 %
Separering av gruvslam
2.00
3.0
40,0 %
Stora aggregatstorlekar
3.00
3.0
50,0 %
Storvolym dagvatten
Restriktiva spårstorlekar ökar direkt differenstrycket över skärmytan. Detta tryckfall tvingar pumparna att arbeta hårdare för att upprätthålla erforderliga flödeshastigheter. De sekundära kostnaderna för underdimensionerade slots är betydande. Anläggningar står inför ökad energiförbrukning, för tidigt slitage av pumpar och behovet av mycket frekventa rengöringscykler. När det öppna området sjunker under systemets erforderliga tröskelvärde, ökar vätskehastigheten genom de återstående öppna slitsarna dramatiskt. Denna höga hastighet påskyndar slitaget på profiltrådarna, särskilt om vätskan innehåller slipande sand eller sand.
Du måste också ta hänsyn till den bländande faktorn. Även med V-wire design kommer en viss procentandel av det öppna området att tillfälligt blockeras av fasta partiklar under normal drift. Om du designar ett system som kräver 100 % av det teoretiska öppna området för att fungera, kommer det att misslyckas direkt vid uppstart. Använd alltid en säkerhetsfaktor för dina beräkningar av öppna ytor för att tillgodose normal funktionsbländning.
Ram för val av slotstorlek i industriella applikationer
Att förlita sig på en enda maximal partikelstorlek är otillräckligt för korrekt val av slotstorlek . Ingenjörer måste analysera den fullständiga partikelstorleksfördelningen (PSD) för processvätskan. Att använda D50 (median) och D90 (90:e percentil) partikelstorleksmått bestämmer den optimala retentionströskeln. Du måste aktivt förhindra igensättning genom att se till att den valda slitsstorleken inte exakt matchar medianpartikelstorleken för de fasta partiklarna. Att matcha D50-storleken exakt garanterar snabb ytblindning, eftersom hälften av partiklarna kommer att försöka kila in i slitsarna samtidigt.
Vätskeviskositet och processdynamik dikterar olika spårkrav. En standard vattenfiltreringsskärm hanterar vätskor med låg viskositet, vilket möjliggör finare slitsar utan stora tryckfall. Tillämpningar med hög viskositet eller hög fasta ämnen, såsom gruvslam eller massabearbetning, kräver bredare slitsar och tyngre trådprofiler. Driftstemperaturer och kemisk aggressivitet förändrar också vätskedynamiken, vilket kräver justeringar av den ursprungliga spårspecifikationen. Heta vätskor har i allmänhet lägre viskositet, vilket kan möjliggöra en något tätare slits, men termisk expansion av metallen måste beräknas för att säkerställa att slitsen inte sluter vid driftstemperatur.
Att välja en slotstorlek som är finare än vad processen faktiskt kräver introducerar allvarliga operativa risker. Överspecificering driver upp initiala investeringar. Ännu viktigare är att den blåser upp pågående driftskostnader genom onödigt underhåll, frekvent backspolning och påskyndat komponentslitage. Om din nedströmsprocess kan hantera 1 mm partiklar, ange inte en 0,5 mm slits bara för säkerhets skull. Det beslutet kommer att halvera ditt flöde och fördubbla ditt pumpenergibehov.
Skaffa en omfattande laboratorieanalys av vätskans partikelstorleksfördelning.
Identifiera den maximalt tillåtna partikelstorleken för nedströms utrustningsskydd.
Beräkna erforderligt volymetriskt flöde och maximalt tillåtet tryckfall.
Välj en profiltråd som ger den nödvändiga strukturella styrkan för systemtrycket.
Bestäm spaltstorleken som ger den högsta öppna arean samtidigt som målpartiklarna behålls.
Utvärdering av skärmrör med kiltråd kontra platta paneler
Slitsstorlek interagerar annorlunda med radiellt flöde i en kiltrådsskärmrör jämfört med gravitationsmatade platta paneler. Cylindriska element som används i silar, brunnssilar och roterande trummor bearbetar vätskor radiellt. Att beräkna den totala effektiva öppna arean i en cylindrisk geometri kräver att man tar hänsyn till den inre eller yttre diametern, eftersom den tillgängliga ytan ändras beroende på flödesriktningen. En cylinders geometri ger naturligtvis hög strukturell integritet mot kollapstryck, vilket möjliggör något tunnare profiltrådar och högre öppna ytor jämfört med en platt panel som spänner över samma avstånd.
Att utvärdera Flow-Out-To-In (FOTI) kontra Flow-In-To-Out (FITO) konfigurationer är avgörande. Flödesriktningen bestämmer om V-trådens plana yta sitter på insidan eller utsidan av cylindern. Om du missförstår, fungerar kilgeometrin omvänt, fångar partiklar inuti det vidgade gapet och förstör skärmen permanent. Dessutom måste ingenjörer välja mellan axiell och radiell slitsorientering. Denna orientering påverkar partikelskjuvning, vätskebypasshastigheter och hur strukturella belastningar fördelar sig över stödstängerna.
I en roterande trumma är slitsorienteringen vanligtvis parallell med rotationsaxeln. När trumman vrider sig rengör ett stationärt skrapblad ytan. Slitsstorleken måste noggrant anpassas till skrapbladets tjocklek och material. Om slitsarna är för breda kan bladet fånga kanten på en profiltråd och slita den från stödstängerna. Om slitsarna är för fina kommer bladet helt enkelt att smeta ut mjuka fasta partiklar över öppningarna, vilket gör skärmen helt blind.
Implementeringsrisker: slitage, blindning och underhåll
Slipande processvätskor orsakar slitage på profiltråden med tiden. Denna materialförsämring ökar gradvis den effektiva slitsstorleken, vilket minskar separationsnoggrannheten. Att välja lämpliga legeringar är avgörande för att bibehålla spårtoleransen under utrustningens livscykel. Standardapplikationer använder 304 eller 316L rostfritt stål. Mycket korrosiva eller nötande miljöer kräver Duplex rostfritt stål eller Hastelloy. När den övre ytan av V-tråden slits ner, vidgar gapet mellan ledningarna naturligt på grund av kilformen. Du måste övervaka detta slitage och byta ut skärmen innan de vidgade skårorna tillåter överdimensionerade partiklar att skada nedströmspumparna.
Exakt platsval minimerar direkt systemunderhållsintervallerna. Det förlänger den totala livslängden för både skärmen och nedströmskomponenterna. Slitsstorleken dikterar också den hastighet och tryck som krävs för effektiv backspolning. En tätare slits kräver högre returspolningstryck för att få bort infångade partiklar. Om ditt system inte kan generera tillräckligt backspolningstryck, kommer de fina spåren att permanent blinda.
Att kombinera ultrafina spårstorlekar med höga differenstryck skapar betydande risker för strukturella fel. Utan tillräckliga stödstänger kommer profiltrådarna att avböjas, vilket förstör det enhetliga gapet. Milderingsstrategier inbegriper specificering av tyngre stödprofiler eller snävare stödstavsavstånd för att förhindra trådavböjning under tung belastning. Du måste beräkna det maximala differenstrycket som skärmen kommer att uppleva under ett helt förblindat tillstånd och designa stödstrukturen för att motstå den exakta belastningen.
Felläge
Primär orsak
Ingenjörslösning
Snabb ytbländning
Slotsstorleken matchar D50-partikelstorleken
Justera kortstorleken så att den är 20 % större eller mindre än D50
Profil avböjning av tråd
För stort differenstryck
Öka stödstångens densitet eller tjocklek
Accelererad spårbreddning
Hög vätskehastighet med slipmedel
Öka den totala öppna ytan för att minska hastigheten
Backwash misslyckande
Otillräckligt omvänt flödestryck
Uppgradera backspolningspumpar eller öka spårstorleken
Slutsats
Optimal skärmstorlek med kiltråd är aldrig ett standardval. Det representerar en beräknad kompromiss mellan nödvändig partikelretention, nödvändig öppen yta och strukturell hållbarhet. Du måste utvärdera de fysiska egenskaperna hos din vätska, de mekaniska gränserna för ditt pumpsystem och själva skärmens strukturella kapacitet.
Sammanställ exakta data om partikelstorleksfördelning (D50/D90) innan du slutför någon specifikation.
Bestäm det maximala acceptabla tryckfallet för din befintliga pumpinfrastruktur.
Utvärdera vätskans viskositet och driftstemperaturer för att justera teoretiska flödesberäkningar.
Genomför fysiska pilottester för att validera slotstorlek och beräkningar av öppen area mot verkliga processförhållanden.
FAQ
F: Vilken är den minsta spårstorleken som är tillgänglig för kilatrådsskärmar?
S: Kontinuerliga skärmar med hög precision kan konstrueras med spårstorlekar så fina som 20 mikron (0,02 mm). Emellertid är 50 till 100 mikron mycket vanligare för industriella tillämpningar som kräver pålitlig strukturell integritet under tryck.
F: Hur konverterar jag maskstorlek till öppningsstorlek för kilatråd?
S: Maskstorleken hänvisar till antalet öppningar per linjär tum. Kiltrådens spårstorlek är ett absolut mått på gapet i mikron eller millimeter. Du behöver ett konverteringsdiagram. Till exempel, en 100-mesh-skärm motsvarar ungefär en 149-mikrons slotstorlek.
F: Betyder en större öppen yta alltid bättre filtreringsprestanda?
S: Nej. Även om en större öppen yta förbättrar flödeshastigheten och minskar tryckfallet, kräver den antingen en större slitsstorlek eller tunnare profiltrådar. Detta minskar filtreringsnoggrannheten eller äventyrar skärmens mekaniska styrka.
F: Varför täpps min vattenfiltreringsskärm till trots att den har en kontinuerlig slitsdesign?
S: Igensättning i V-trådsskärmar indikerar vanligtvis att den valda slitsstorleken exakt matchar medianpartikelstorleken (D50) för dina fasta partiklar. Det kan också bero på otillräckligt returspolningstryck eller mycket klibbiga föroreningar som fäster på metallen.
F: Kan spårstorlekar anpassas för olika flödesriktningar?
A: Ja. Tillverkare anpassar profiltrådens orientering baserat på Flow-In-To-Out (FITO) eller Flow-Out-To-In (FOTI) krav. Kiltrådens plana yta måste alltid vara vänd mot den inkommande vätskan för att effektivt kunna utnyttja geometrin för den breddande spalten.