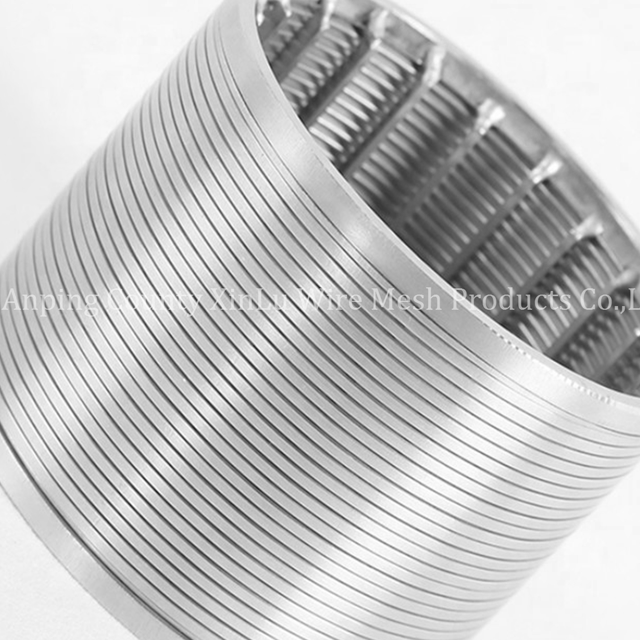
Արդյունաբերական պինդ-հեղուկ տարանջատման դեպքում սեպ մետաղալարով էկրանի ճշգրիտ ճշգրտումը թելադրում է ամբողջ համակարգի գործառնական ելակետը: Նշելով սխալը Էկրանի բացման չափը ստեղծում է կասկադային ձախողման հանգույց: Չափազանց մեծ անցքերը հանգեցնում են հոսքի ներքևում գտնվող աղտոտման և սարքավորումների վնասմանը, մինչդեռ փոքր չափսերը առաջացնում են արագ կուրացում, չափազանց ճնշման անկում և պոմպի հոգնածություն: Հիմնական ցանցերի համարժեքներից դուրս անցնելը պահանջում է ճշգրտման ինժեներական մոտեցում: Դուք չեք կարող պարզապես գուշակել չափերը՝ հիմնվելով տեսողական ստուգման կամ հնացած գծագրերի վրա: Այս ուղեցույցը խախտում է հեղուկի դինամիկան, կառուցվածքային փոխզիջումները և կիրառական հատուկ փոփոխականները, որոնք անհրաժեշտ են մասնիկների պահպանման, առավելագույն թողունակության և սարքավորումների երկարաձգման ժամկետը հավասարակշռող էկրաններ նշելու համար: Մենք կուսումնասիրենք հեղուկի հոսքի ճշգրիտ մեխանիզմը V-աձև պրոֆիլների միջով և ինչպես համապատասխանեցնել այդ երկրաչափությունները ձեր կոնկրետ գործընթացի պայմաններին:
Զտումն ընդդեմ հոսքի փոխզիջման. փոքր անցքերի չափերը մեծացնում են ֆիլտրման ճշգրտությունը, բայց երկրաչափականորեն նվազեցնում են բաց տարածքը, ինչը պահանջում է ավելի մեծ էկրանի հետքեր կամ ավելի բարձր գործառնական ճնշումներ հոսքի արագությունը պահպանելու համար:
Բաց տարածքի հավասարումը. համակարգի արդյունավետությունը թելադրվում է անցքի չափի և պրոֆիլային մետաղալարերի լայնության հարաբերակցությամբ. Բաց տարածքը առավելագույնի հասցնելն առանց կառուցվածքի ամբողջականության խախտման առաջնային ինժեներական մարտահրավերն է:
Պրոֆիլի երկրաչափությունը կարևոր է. շարունակական V-աձև բնիկի ձևավորումն ի սկզբանե դիմակայում է խցանմանը, սակայն դրա արդյունավետությունը հիմնված է տեխնոլոգիական հեղուկի մասնիկների հատուկ չափի բաշխման (D50/D90) հետ անցքի լայնության համապատասխանեցման վրա:
Հոսքի ուղղությունը թելադրում է ձևավորում. Անկախ նրանից, թե օգտագործելով սեպ մետաղալարով էկրանի խողովակ կամ հարթ վահանակ, հոսքի ուղղությունը (Flow-Out-To-In vs. Flow-In-To-Out) հիմնովին փոխում է, թե ինչպես է անցքի չափը փոխազդում համակարգի ճնշման և հետընթաց լվացման ցիկլերի հետ:
The Physics of Wedge Wire Slot Slot Size
Տեխնիկական սահմանումը ա Wedge Wire Screen Slot Size-ը վերաբերում է երկու հարակից պրոֆիլային լարերի միջև ճշգրիտ, շարունակական բացին: Ինժեներները չափում են այս չափը միլիմետրերով կամ միկրոններով՝ կախված արդյունաբերության ստանդարտից: Ավանդական ցանցերի չափսերի տերմինաբանության և բացարձակ բացարձակ չափումների միջև բացը կամրջելը վերացնում է պահանջարկ ունեցող հավելվածներում տեխնիկական սխալները: Ա Շարունակական անցք էկրանը տարբերվում է հյուսված մետաղական ցանցից կամ ծակոտկեն թիթեղներից, քանի որ այն հիմնված է երկու կետանոց մասնիկների շփման վրա, այլ ոչ թե բազմակետի թակարդի վրա: Ավանդական ցանցը թակարդում է անկանոն պինդ նյութերն իր հյուսված խաչմերուկներում: Սեպ մետաղալարն օգտագործում է երկու զուգահեռ մակերեսներ՝ նվազագույնի հասցնելով շփման կետերը և թույլ տալով մոտ չափի մասնիկներին ազատորեն անցնել բացվածքով:
Այս տեխնոլոգիայի առաջնային առավելությունը V-wire պրոֆիլի երկրաչափության մեջ է: Անմիջապես էկրանի մակերեսի տակ բացը շարունակաբար մեծանում է: Սեպի այս հատուկ ձևը կանխում է մասնիկների սեպացումը և մակերեսի կուրացումը: Պինդները կա՛մ մնում են մակերեսի վրա, կա՛մ ամբողջությամբ անցնում ընդլայնվող ալիքով: Այս ինքնամաքրման հատկանիշն ապահովում է առանձնացման բարձր արդյունավետություն՝ համեմատած ուղիղ ծակված անցքերի հետ: Երբ հեղուկը դիպչում է պրոֆիլային մետաղալարի հարթ վերին հատվածին, այն կտրում է ամբողջ մակերեսը՝ հեղուկն ուղղելով անցքի միջով, մինչդեռ չափազանց մեծ պինդները հրում է էկրանի երեսի երկայնքով:
Ասպեկտների հարաբերակցությունները կարգավորում են կապը մետաղալարերի լայնության, մետաղալարերի խորության և ստացված բնիկի չափի միջև: Ավելի բարձր տեսանկյունների գործակիցներն ունեն ավելի խոր, նեղ լարեր: Այս պրոֆիլները թույլ են տալիս ավելի նեղ անցքեր և ավելի լավ բաժանման արդյունավետություն: Այնուամենայնիվ, դրանք ներկայացնում են կառուցվածքային խոցելիություններ: Խորը, բարակ մետաղալարերը կարող են շեղվել բարձր դիֆերենցիալ ճնշման տակ՝ վտանգելով բացերի ճշգրիտ հանդուրժողականությունը: Դուք պետք է հավասարակշռեք նուրբ բացվածքի անհրաժեշտությունը մեխանիկական ուժի հետ, որն անհրաժեշտ է գործընթացի ճնշմանը դիմակայելու համար:
Ֆիզիկական չափերը հասկանալու համար հաշվի առեք ծանր արդյունաբերության մեջ օգտագործվող պրոֆիլային մետաղալարերի ստանդարտ ձևերը: Ստանդարտ եռանկյունի պրոֆիլը կարող է ունենալ 1,5 մմ լայնություն և 2,5 մմ խորություն: Եթե դուք սահմանել եք բնիկը 0,5 մմ, ապա ընդհանուր քայլը (լարի լայնությունը գումարած բնիկ) 2,0 մմ է: Այս երկրաչափությունը թելադրում է ամբողջ վահանակի կամ մխոցի հոսքի բնութագրերը և կառուցվածքային ծանրաբեռնվածությունը:
Ինչպես է բնիկի չափը ազդում զտման ճշգրտության և հոսքի արագության վրա
Էկրանի դիզայնի հիմնական փոխզիջումը հավասարակշռում է մասնիկների պահպանումն ու ծավալային թողունակությունը: Անցքի չափի խստացումը ուղղակիորեն առաջացնում է հոսքի հզորության անկում: Սեպ մետաղալարերի կիրառման մեջ ֆիլտրման ճշգրտությունը վերաբերում է պահպանման բացարձակ գնահատականներին, այլ ոչ թե անվանական գնահատականներին: Եթե բացվածքը ճշգրիտ 0,5 միլիմետր է, ապա 0,5 միլիմետրից ավելի կոշտ մասնիկները չեն կարող անցնել: Ավելի նուրբ պինդ մարմինների գրավումը էքսպոնենցիալ նվազեցնում է հասանելի հոսքի տարածքը՝ ստիպելով ձեզ կա՛մ մեծացնել էկրանի ֆիզիկական չափը, կա՛մ ընդունել ավելի բարձր ճնշման անկում:
Բաց տարածքի տոկոսը հաշվարկելու համար ինժեներները հիմնվում են արդյունաբերության ստանդարտ բանաձևի վրա. Բաց տարածք (%) = [Սլոտի չափը / (Սլոտի չափը + մետաղալարերի լայնությունը)] x 100: Դիտարկենք գործնական հաշվարկի օրինակ: 0,5 մմ բացվածքով և 1,5 մմ պրոֆիլային մետաղալարերի լայնությամբ նախագծված էկրանը տալիս է ուղիղ 25% բաց տարածք: Բաց տարածքի իրատեսական սահմանները սովորաբար տատանվում են 15%-ից մինչև 65%: Ծայրահեղ բարակ պրոֆիլային մետաղալարերի միջոցով այս սահմանների կիրառումը մեծացնում է հոսքը, բայց զգալիորեն նվազեցնում է մեխանիկական ուժը և էկրանի կյանքի տևողությունը:
Անցքի չափը (մմ)
Անձնագիր մետաղալարերի լայնությունը (մմ)
Հաշվարկված բաց տարածք (%)
Տիպիկ հավելված
0.25
1.0
20.0%
Նուրբ քիմիական ֆիլտրում
0.50
1.5
25.0%
Արդյունաբերական ջրառ
1.00
2.0
33.3%
Լեռնահանքային լուծույթի տարանջատում
2.00
3.0
40.0%
Ծանր ագրեգատի չափավորում
3.00
3.0
50.0%
Բարձր ծավալով անձրևաջրեր
Սահմանափակող բացերի չափերը ուղղակիորեն մեծացնում են դիֆերենցիալ ճնշումը էկրանի մակերեսի վրա: Ճնշման այս անկումը ստիպում է պոմպերին ավելի շատ աշխատել՝ պահանջվող հոսքի արագությունը պահպանելու համար: Անչափ փոքր սլոտիկների երկրորդական ծախսերը զգալի են: Հաստատությունները բախվում են էներգիայի սպառման ավելացմանը, պոմպի վաղաժամ մաշվածությանը և հաճախակի մաքրման ցիկլերի անհրաժեշտությանը: Երբ բաց տարածքը իջնում է համակարգի պահանջվող շեմից ցածր, մնացած բաց անցքերով հեղուկի արագությունը կտրուկ աճում է: Այս բարձր արագությունը արագացնում է պրոֆիլային լարերի մաշվածությունը, հատկապես, եթե հեղուկը պարունակում է հղկող ավազ կամ ավազ:
Պետք է հաշվի առնել նաև կուրացնող գործոնը: Նույնիսկ V-wire նախագծման դեպքում բաց տարածքի որոշակի տոկոսը ժամանակավորապես կփակվի պինդ նյութերի կողմից նորմալ շահագործման ընթացքում: Եթե դուք նախագծեք մի համակարգ, որը պահանջում է տեսական բաց տարածքի 100%-ը գործելու համար, այն անմիջապես կխափանվի գործարկումից հետո: Միշտ կիրառեք անվտանգության գործոն ձեր բաց տարածքի հաշվարկներում՝ նորմալ գործառնական կուրացումը հարմարեցնելու համար:
Արդյունաբերական կիրառություններում անցքի չափի ընտրության շրջանակ
Հենվելը մեկ առավելագույն մասնիկի չափի վրա բավարար չէ պատշաճի համար բնիկի չափի ընտրություն . Ինժեներները պետք է վերլուծեն գործընթացի հեղուկի ամբողջական մասնիկների չափի բաշխումը (PSD): D50 (միջին) և D90 (90-րդ ցենտիլ) մասնիկների չափի չափումների օգտագործումը որոշում է պահպանման օպտիմալ շեմը: Դուք պետք է ակտիվորեն կանխեք խցանումը` համոզվելով, որ ընտրված անցքի չափը ճիշտ չի համընկնում պինդ մարմինների մասնիկների միջին չափի հետ: D50 չափի ճշգրիտ համապատասխանությունը երաշխավորում է մակերեսի արագ կուրացումը, քանի որ մասնիկների կեսը կփորձի միաժամանակ սեպ խրվել անցքերի մեջ:
Հեղուկի մածուցիկությունը և գործընթացի դինամիկան թելադրում են սլոտի տարբեր պահանջներ: Ստանդարտ ջրի ֆիլտրման էկրանը մշակում է ցածր մածուցիկության հեղուկները՝ թույլ տալով ավելի նուրբ անցքեր՝ առանց ճնշման զանգվածային անկումների: Բարձր մածուցիկությամբ կամ բարձր պինդ կիրառությունները, ինչպիսիք են հանքարդյունաբերության ցուրտները կամ միջուկի մշակումը, պահանջում են ավելի լայն բացվածքներ և ավելի ծանր մետաղալարերի պրոֆիլներ: Գործող ջերմաստիճանը և քիմիական ագրեսիվությունը նույնպես փոխում են հեղուկի դինամիկան՝ պահանջելով ճշգրտումներ բնիկի սկզբնական բնութագրերի նկատմամբ: Տաք հեղուկները սովորաբար ավելի ցածր մածուցիկություն ունեն, ինչը կարող է թույլ տալ մի փոքր ավելի ամուր բացվածք, սակայն մետաղի ջերմային ընդլայնումը պետք է հաշվարկվի՝ ապահովելու համար, որ անցքը չի փակվում աշխատանքային ջերմաստիճանում:
Գործընթացի համար ավելի նուրբ չափս ընտրելը գործառնական լուրջ ռիսկեր է պարունակում: Չափից ավելի հստակեցումը մեծացնում է սկզբնական կապիտալ ծախսերը: Ավելի կարևոր է, որ այն ավելացնում է ընթացիկ գործառնական ծախսերը՝ անհարկի պահպանման, հաճախակի հետ լվացման և բաղադրիչների արագացված մաշվածության միջոցով: Եթե ձեր հոսանքն ի վար պրոցեսը կարող է կարգավորել 1 մմ մասնիկները, մի նշեք 0,5 մմ անցք միայն անվտանգ լինելու համար: Այդ որոշումը կկրճատի ձեր հոսքի արագությունը կիսով չափ և կկրկնապատկի ձեր պոմպային էներգիայի պահանջները:
Որոշեք մասնիկների առավելագույն թույլատրելի չափը հոսանքով ներքև գտնվող սարքավորումների պաշտպանության համար:
Հաշվարկել պահանջվող ծավալային հոսքի արագությունը և առավելագույն թույլատրելի ճնշման անկումը:
Ընտրեք պրոֆիլային մետաղալար, որն ապահովում է համակարգի ճնշման համար անհրաժեշտ կառուցվածքային ուժը:
Որոշեք անցքի չափը, որն ապահովում է ամենաբարձր բաց տարածքը` միաժամանակ պահպանելով թիրախային մասնիկները:
Wedge Wire Screen Tubes-ի գնահատում ընդդեմ հարթ վահանակների
Անցքի չափը տարբեր կերպ է փոխազդում շառավղային հոսքի հետ a սեպ մետաղալարով էկրանի խողովակ ՝ համեմատած ինքնահոսով սնվող հարթ վահանակների հետ: Գլանաձև տարրեր, որոնք օգտագործվում են քամիչներում, ջրհորների էկրաններում և պտտվող թմբուկներում, հեղուկները ճառագայթային կերպով մշակում են: Ընդհանուր արդյունավետ բաց տարածքի հաշվարկը գլանաձև երկրաչափության մեջ պահանջում է ներքին կամ արտաքին տրամագծի ֆակտորինգ, քանի որ առկա մակերեսի մակերեսը փոխվում է՝ կախված հոսքի ուղղությունից: Մխոցի երկրաչափությունը բնականաբար ապահովում է կառուցվածքային բարձր ամբողջականություն փլուզման ճնշումների դեմ՝ թույլ տալով մի փոքր ավելի բարակ պրոֆիլային լարեր և ավելի բարձր բաց տարածքներ՝ համեմատած նույն հեռավորության վրա գտնվող հարթ վահանակի հետ:
Flow-Out-To-In (FOTI) ընդդեմ Flow-In-To-Out (FITO) կոնֆիգուրացիաների գնահատումը կարևոր է: Հոսքի ուղղությունը թելադրում է, թե արդյոք V-լարի հարթ երեսը նստած է մխոցի ներսի կամ դրսի վրա: Եթե դա սխալ եք հասկանում, սեպի երկրաչափությունն աշխատում է հակառակ ուղղությամբ՝ մասնիկները փակելով լայնացող բացվածքի ներսում և ընդմիշտ ոչնչացնելով էկրանը: Ավելին, ինժեներները պետք է ընտրեն առանցքային և ճառագայթային բնիկ կողմնորոշումների միջև: Այս կողմնորոշումն ազդում է մասնիկների կտրման, հեղուկի շրջանցման արագության և կառուցվածքային բեռների բաշխման վրա հենման ձողերի վրա:
Պտտվող թմբուկի կիրառման դեպքում բնիկի կողմնորոշումը սովորաբար զուգահեռ է պտտման առանցքին: Երբ թմբուկը պտտվում է, անշարժ քերիչի սայրը մաքրում է մակերեսը: Անցքի չափը պետք է ուշադիր համապատասխանի քերիչի սայրի հաստությանը և նյութին: Եթե անցքերը չափազանց լայն են, սայրը կարող է բռնել պրոֆիլային մետաղալարի եզրը և պոկել այն հենման ձողերից: Եթե անցքերը չափազանց նուրբ են, սայրը պարզապես փափուկ պինդ նյութեր կքսի բացվածքների վրա՝ ամբողջությամբ կուրացնելով էկրանը:
Իրականացման ռիսկերը՝ մաշվածություն, կուրացում և սպասարկում
Հղկող պրոցեսի հեղուկները ժամանակի ընթացքում առաջացնում են պրոֆիլային մետաղալարերի մաշվածություն: Այս նյութի դեգրադացիան աստիճանաբար մեծացնում է անցքի արդյունավետ չափը՝ նվազեցնելով տարանջատման ճշգրտությունը: Համապատասխան համաձուլվածքների ընտրությունը չափազանց կարևոր է սարքավորման կյանքի ցիկլի ընթացքում անցքերի հանդուրժողականությունը պահպանելու համար: Ստանդարտ հավելվածներում օգտագործվում է 304 կամ 316 լ չժանգոտվող պողպատ: Բարձր քայքայիչ կամ հղկող միջավայրերը պահանջում են չժանգոտվող պողպատի դուպլեքս կամ Hastelloy: Քանի որ V-լարի վերին մակերեսը մաշվում է, լարերի միջև բացը բնականաբար մեծանում է սեպաձևի պատճառով: Դուք պետք է վերահսկեք այս մաշվածությունը և փոխարինեք էկրանը, նախքան լայնացած անցքերը թույլ կտան չափից դուրս մեծ մասնիկներին վնասել հոսանքն ի վար պոմպերը:
Անցքի ճշգրիտ ընտրությունն ուղղակիորեն նվազագույնի է հասցնում համակարգի պահպանման միջակայքերը: Այն երկարացնում է ինչպես էկրանի, այնպես էլ ներքևի մասերի ընդհանուր ծառայության ժամկետը: Անցքի չափը նաև թելադրում է անհրաժեշտ արագությունն ու ճնշումը արդյունավետ հետ լվացման համար: Ավելի ամուր անցքը պահանջում է հետին լվացման ավելի մեծ ճնշում՝ թակարդված մասնիկները տեղահանելու համար: Եթե ձեր համակարգը չի կարող առաջացնել բավարար հակալվացքի ճնշում, բարակ անցքերը մշտապես կկուրանան:
Ուլտրա-նուրբ անցքերի չափսերի համադրումը բարձր դիֆերենցիալ ճնշումների հետ ստեղծում է կառուցվածքային խափանումների զգալի ռիսկեր: Առանց համապատասխան աջակցության ձողերի, պրոֆիլային լարերը կշեղվեն՝ ոչնչացնելով միասնական բացը: Մեղմացման ռազմավարությունները ներառում են ավելի ծանր աջակցության պրոֆիլների հստակեցում կամ հենման ձողերի ավելի խիտ տարածություն՝ մեծ բեռների տակ լարերի շեղումը կանխելու համար: Դուք պետք է հաշվարկեք առավելագույն դիֆերենցիալ ճնշումը, որը էկրանը կզգա ամբողջովին կուրացած վիճակում և նախագծեք աջակցող կառուցվածքը, որպեսզի դիմակայել այդ ճշգրիտ բեռին:
Անհաջող ռեժիմ
Առաջնային պատճառ
Ինժեներական լուծում
Մակերեւույթի արագ կուրացում
Անցքի չափը համապատասխանում է D50 մասնիկների չափին
Կարգավորեք անցքի չափը, որպեսզի լինի 20%-ով ավելի մեծ կամ փոքր, քան D50-ը
Անձնագիր մետաղալարերի շեղում
Չափազանց դիֆերենցիալ ճնշում
Բարձրացրեք հենակետային ձողի խտությունը կամ հաստությունը
Սլոտի արագացված ընդլայնում
Հեղուկի բարձր արագություն հղկող նյութերով
Արագությունը նվազեցնելու համար մեծացրեք ընդհանուր բաց տարածքը
Հետլվացման ձախողում
Հակադարձ հոսքի անբավարար ճնշում
Թարմացրեք հետլվացման պոմպերը կամ ավելացրեք անցքի չափը
Եզրակացություն
Սեպ մետաղալարով էկրանի անցքի օպտիմալ չափը երբեք լռելյայն ընտրություն չէ: Այն ներկայացնում է հաշվարկված փոխզիջում պահանջվող մասնիկների պահպանման, անհրաժեշտ բաց տարածքի և կառուցվածքային ամրության միջև: Դուք պետք է գնահատեք ձեր հեղուկի ֆիզիկական հատկությունները, ձեր պոմպային համակարգի մեխանիկական սահմանները և հենց էկրանի կառուցվածքային հզորությունը:
Կազմեք ճշգրիտ տվյալներ մասնիկների չափերի բաշխման վերաբերյալ (D50/D90) նախքան որևէ ճշգրտում ավարտելը:
Որոշեք առավելագույն ընդունելի ճնշման անկումը ձեր առկա պոմպի ենթակառուցվածքի համար:
Գնահատեք հեղուկի մածուցիկությունը և գործառնական ջերմաստիճանները՝ տեսական հոսքի հաշվարկները հարմարեցնելու համար:
Իրականացնել ֆիզիկական փորձնական թեստեր՝ ճեղքվածքի չափը և բաց տարածքի հաշվարկները վավերացնելու համար իրական գործընթացի պայմանների համեմատ:
ՀՏՀ
Հ. Ո՞րն է սեպ մետաղալարերի էկրանների համար հասանելի բնիկի նվազագույն չափը:
A. Բարձր ճշգրտության շարունակական բնիկ էկրանները կարող են նախագծվել 20 միկրոն (0,02 մմ) չափերով: Այնուամենայնիվ, 50-ից 100 միկրոն շատ ավելի տարածված է արդյունաբերական ծրագրերի համար, որոնք պահանջում են հուսալի կառուցվածքային ամբողջականություն ճնշման տակ:
Հարց. Ինչպե՞ս կարող եմ ցանցի չափը վերածել սեպ մետաղալարերի էկրանի բացման չափի:
A: Ցանցի չափը վերաբերում է մեկ գծային դյույմի բացվածքների քանակին: Սեպ մետաղալարերի անցքի չափը բացարձակ չափումն է միկրոններով կամ միլիմետրերով: Ձեզ անհրաժեշտ է փոխակերպման աղյուսակ: Օրինակ, 100 ցանցի էկրանը մոտավորապես հավասար է 149 մկրոն բնիկի չափին:
Հարց. Արդյո՞ք ավելի մեծ բաց տարածքը միշտ նշանակում է ֆիլտրման ավելի լավ կատարում:
A: Ոչ: Թեև ավելի մեծ բաց տարածքը բարելավում է հոսքի արագությունը և նվազեցնում ճնշման անկումը, դրա համար պահանջվում է կա՛մ ավելի մեծ անցք, կա՛մ ավելի բարակ պրոֆիլային լարեր: Սա նվազեցնում է ֆիլտրման ճշգրտությունը կամ վտանգում է էկրանի մեխանիկական ամրությունը:
Հ. Ինչու՞ է ջրի ֆիլտրման էկրանս խցանված, չնայած շարունակական բնիկի ձևավորմանը:
A. V-wire էկրանների խցանումը սովորաբար ցույց է տալիս, որ ընտրված անցքի չափը ճիշտ համընկնում է ձեր պինդ մարմինների մասնիկների միջին չափին (D50): Այն կարող է նաև առաջանալ հետադարձ լվացման անբավարար ճնշման կամ մետաղին կպչող բարձր կպչուն աղտոտիչների հետևանքով:
Հ. Կարո՞ղ են անցքերի չափերը հարմարեցվել հոսքի տարբեր ուղղությունների համար:
A: Այո: Արտադրողները հարմարեցնում են պրոֆիլային մետաղալարերի կողմնորոշումը Flow-In-To-Out (FITO) կամ Flow-Out-To-In (FOTI) պահանջների հիման վրա: Սեպային մետաղալարի հարթ երեսը միշտ պետք է դեմքով նայվի ներթափանցող հեղուկին, որպեսզի արդյունավետ օգտագործի լայնացող բացվածքի երկրաչափությունը: