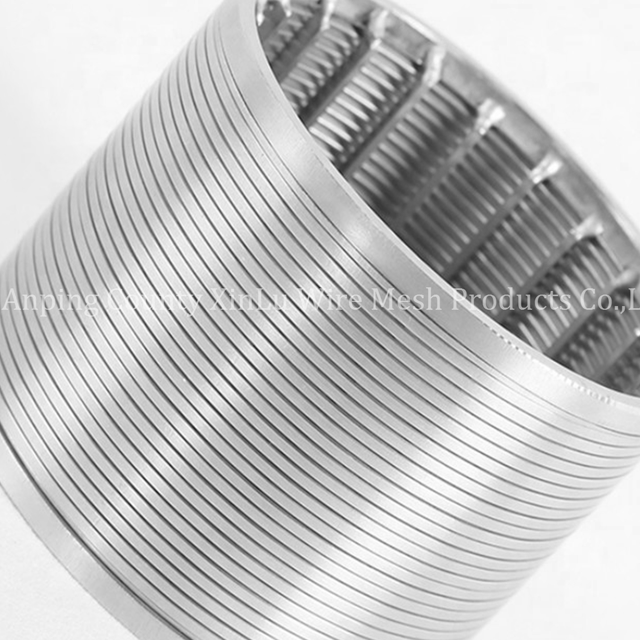
In industriële vastestof-vloeistof-skeiding bepaal die presiese spesifikasie van 'n wigdraadskerm die operasionele basislyn vir die hele stelsel. Spesifikasie van 'n verkeerde skerm opening grootte skep 'n waterval mislukking lus. Oormaat gleuwe lei tot stroomaf besoedeling en skade aan toerusting, terwyl ondermaat gleuwe vinnige verblinding, oormatige drukval en pompmoegheid veroorsaak. Om verder as basiese maas-ekwivalente te beweeg, vereis 'n ingenieursgeleide benadering tot spesifikasie. Jy kan nie net die afmetings raai op grond van visuele inspeksie of verouderde erfenistekeninge nie. Hierdie gids breek die vloeistofdinamika, strukturele afwykings en toepassingspesifieke veranderlikes af wat vereis word om skerms te spesifiseer wat partikelretensie, maksimum deurset en verlengde toerustingleeftyd balanseer. Ons sal die presiese meganika van vloeistofvloei deur V-vormige profiele ondersoek en hoe om hierdie geometrieë by jou spesifieke prosestoestande te pas.
Filtrering vs. Vloei-afweging: Kleiner gleufgroottes verhoog filtrasie-akkuraatheid, maar verminder die oop area eksponensieel, wat groter skermvoetspore of hoër bedryfsdruk vereis om vloeitempo's te handhaaf.
Die Oop Area Vergelyking: Stelseldoeltreffendheid word bepaal deur die verhouding van gleufgrootte tot profieldraadwydte; om oop area te maksimeer sonder om strukturele integriteit in te boet, is die primêre ingenieursuitdaging.
Profielgeometrie maak saak: Die deurlopende V-vormige gleufontwerp weerstaan inherent verstopping, maar die doeltreffendheid daarvan berus geheel en al daarop om die gleufwydte by die spesifieke deeltjiegrootteverspreiding (D50/D90) van die prosesvloeistof te pas.
Vloeirigting dikteer ontwerp: Of 'n wigdraadskermbuis of 'n plat paneel gebruik word, die vloei-rigting (Vloei-uit-na-in vs. vloei-in-na-uit) verander fundamenteel hoe gleufgrootte in wisselwerking tree met stelseldruk en terugspoelsiklusse.
Die fisika van Wedge Wire Screen Slot Grootte
Die tegniese definisie van a Wigdraadskermgleufgrootte verwys na die presiese, aaneenlopende gaping tussen twee aangrensende profieldrade. Ingenieurs meet hierdie afmeting in millimeter of mikrons, afhangende van die industriestandaard. Deur die gaping tussen tradisionele maasgrootte-terminologie en absolute gleufmetings te oorbrug, skakel spesifikasiefoute in veeleisende toepassings uit. A aaneenlopende gleufskerm verskil van geweefde gaasdraad of geperforeerde plate omdat dit staatmaak op tweepuntdeeltjiekontak eerder as meerpuntvasvang. Tradisionele gaas vang onreëlmatige vaste stowwe binne sy geweefde kruisings vas. Wigdraad gebruik twee parallelle oppervlaktes, wat kontakpunte tot die minimum beperk en toelaat dat byna-grootte deeltjies vrylik deur die opening beweeg.
Die primêre voordeel van hierdie tegnologie lê in die V-draadprofielgeometrie. Onmiddellik onder die skermoppervlak word die gaping voortdurend groter. Hierdie spesifieke wigvorm voorkom dat deeltjies wig en oppervlakverblinding voorkom. Vaste stowwe bly óf op die oppervlak óf gaan heeltemal deur die uitdyende kanaal. Hierdie selfreinigende eienskap bied uitstekende skeidingsdoeltreffendheid in vergelyking met reguit-geponste gate. Wanneer vloeistof die plat bokant van die profieldraad tref, skeer dit oor die oppervlak, en lei die vloeistof deur die gleuf terwyl die oormaat vaste stowwe langs die skermvlak gedruk word.
Aspekverhoudings beheer die verhouding tussen draadwydte, draaddiepte en die gevolglike gleufgrootte. Hoër aspekverhoudings het dieper, nouer drade. Hierdie profiele maak voorsiening vir nouer gleuwe en beter skeidingsdoeltreffendheid. Hulle stel egter strukturele kwesbaarhede in. Diep, dun drade kan onder hoë differensiële druk afbuig, wat die presiese gapingstoleransie in die gedrang bring. Jy moet die behoefte aan 'n fyn gleuf balanseer met die meganiese sterkte wat nodig is om die prosesdruk te weerstaan.
Om die fisiese afmetings te verstaan, oorweeg die standaard profieldraadvorms wat in swaar industrie gebruik word. 'n Standaard driehoekprofiel kan 'n breedte van 1,5 mm en 'n diepte van 2,5 mm hê. As jy die gleuf op 0,5 mm stel, is die totale steek (draadwydte plus gleuf) 2,0 mm. Hierdie geometrie dikteer die vloeieienskappe en die strukturele laaivermoë van die hele paneel of silinder.
Hoe slotgrootte filtrasieakkuraatheid en vloeitempo beïnvloed
Die kern-afweging in skermontwerp balanseer deeltjie-retensie teen volumetriese deurset. Om die gleufgrootte direk vas te trek, veroorsaak 'n daling in vloeikapasiteit. filtrasieakkuraatheid in wigdraadtoepassings verwys na absolute retensiegraderings eerder as nominale skattings. As 'n gleuf presies 0,5 millimeter is, kan rigiede deeltjies groter as 0,5 millimeter nie verbygaan nie. Die vaslegging van fyner vaste stowwe verminder die beskikbare vloeiarea eksponensieel, wat jou dwing om óf die fisiese grootte van die skerm te vergroot óf 'n hoër drukval te aanvaar.
Ingenieurs maak staat op 'n standaard industrie formule om die oop area persentasie te bereken: Oop area (%) = [Gleuf Grootte / (Gleuf Grootte + Draad breedte)] x 100. Beskou 'n praktiese berekening voorbeeld. 'n Skerm wat met 'n 0,5 mm-gleufgrootte en 'n 1,5 mm-profieldraadwydte ontwerp is, lewer presies 'n 25% oop area. Realistiese grense vir oop area wissel tipies van 15% tot 65%. Deur hierdie perke te verskuif deur ultradun profieldrade te gebruik, maksimeer vloei maar verminder meganiese sterkte en skermleeftyd aansienlik.
Slotgrootte (mm)
Profieldraadwydte (mm)
Berekende oop area (%)
Tipiese toepassing
0.25
1.0
20,0%
Fyn chemiese filtrasie
0.50
1.5
25,0%
Industriële water inname
1.00
2.0
33,3%
Mynmisskeiding
2.00
3.0
40,0%
Swaar totale grootte
3.00
3.0
50,0%
Hoëvolume stormwater
Beperkende gleufgroottes verhoog direk differensiële druk oor die skermoppervlak. Hierdie drukval dwing pompe om harder te werk om die vereiste vloeitempo te handhaaf. Die sekondêre koste van ondermaatse gleuwe is aansienlik. Fasiliteite ondervind verhoogde energieverbruik, voortydige pompslytasie en die noodsaaklikheid van hoogs gereelde skoonmaaksiklusse. Wanneer die oop area onder die stelsel se vereiste drempel daal, neem die vloeistofsnelheid deur die oorblywende oop gleuwe dramaties toe. Hierdie hoë snelheid versnel slytasie op die profieldrade, veral as die vloeistof skuursand of -gruis bevat.
Jy moet ook rekening hou met die verblindende faktor. Selfs met die V-draadontwerp sal 'n sekere persentasie van die oop area tydelik deur vaste stowwe geblokkeer word tydens normale werking. As jy 'n stelsel ontwerp wat 100% van die teoretiese oop area vereis om te funksioneer, sal dit onmiddellik misluk met opstart. Pas altyd 'n veiligheidsfaktor toe op jou oop area-berekeninge om normale operasionele verblinding te akkommodeer.
Raamwerk vir seleksie van slotgrootte in industriële toepassings
Om op 'n enkele maksimum deeltjiegrootte staat te maak is onvoldoende vir behoorlike slot grootte keuse . Ingenieurs moet die volledige deeltjiegrootteverspreiding (PSD) van die prosesvloeistof ontleed. Die gebruik van D50 (mediaan) en D90 (90ste persentiel) deeltjiegrootte maatstawwe bepaal die optimale retensiedrempel. Jy moet aktief verstopping voorkom deur te verseker dat die geselekteerde gleufgrootte nie presies ooreenstem met die mediaan deeltjiegrootte van die vaste stowwe nie. Om die D50-grootte presies te pas, waarborg vinnige oppervlakverblinding, aangesien die helfte van die deeltjies gelyktydig in die gleuwe sal probeer inwig.
Vloeistofviskositeit en prosesdinamika dikteer verskillende gleufvereistes. 'n Standaard waterfiltrasieskerm hanteer lae-viskositeit vloeistowwe, wat fyner gleuwe moontlik maak sonder massiewe drukval. Toepassings met 'n hoë viskositeit of hoë vaste stowwe, soos mynbou of pulpverwerking, vereis wyer gleuwe en swaarder draadprofiele. Bedryfstemperature en chemiese aggressiwiteit verander ook vloeistofdinamika, wat aanpassings aan die aanvanklike gleufspesifikasie vereis. Warm vloeistowwe het oor die algemeen 'n laer viskositeit, wat 'n effens stywer gleuf moontlik maak, maar termiese uitsetting van die metaal moet bereken word om te verseker dat die gleuf nie toemaak by werkstemperatuur nie.
Die keuse van 'n gleufgrootte fyner as wat die proses eintlik vereis, stel ernstige operasionele risiko's in. Oorspesifikasie verhoog aanvanklike kapitaalbesteding. Nog belangriker, dit blaas deurlopende bedryfsuitgawes op deur onnodige instandhouding, gereelde terugspoeling en versnelde komponentslytasie. As jou stroomaf-proses 1 mm-deeltjies kan hanteer, moenie 'n 0.5 mm-gleuf spesifiseer net om veilig te wees nie. Daardie besluit sal jou vloeitempo in die helfte verminder en jou pompenergievereistes verdubbel.
Verkry 'n omvattende laboratoriumontleding van die vloeistof se deeltjiegrootteverspreiding.
Identifiseer die maksimum toelaatbare deeltjiegrootte vir stroomaf toerustingbeskerming.
Bereken die vereiste volumetriese vloeitempo en maksimum toelaatbare drukval.
Kies 'n profieldraad wat die nodige strukturele sterkte vir die stelseldruk verskaf.
Bepaal die gleufgrootte wat die hoogste oop area bied terwyl die teikendeeltjies behou word.
Evaluering van wigdraadskermbuise vs. plat panele
Sleufgrootte wissel verskillend met radiale vloei in a wigdraadskermbuis in vergelyking met swaartekrag-gevoede plat panele. Silindriese elemente wat in siwwe, putskerms en roterende dromme gebruik word, verwerk vloeistowwe radiaal. Die berekening van die totale effektiewe oop area in 'n silindriese geometrie vereis dat die interne of eksterne deursnee ingereken word, aangesien die beskikbare oppervlakte verander na gelang van die vloeirigting. Die geometrie van 'n silinder bied natuurlik hoë strukturele integriteit teen ineenstortingsdruk, wat voorsiening maak vir effens dunner profieldrade en hoër oop areas in vergelyking met 'n plat paneel wat oor dieselfde afstand strek.
Evaluering van Flow-Out-To-In (FOTI) versus Flow-In-To-Out (FITO) konfigurasies is krities. Die vloeirigting bepaal of die plat vlak van die V-draad aan die binnekant of buitekant van die silinder sit. As jy dit verkeerd verstaan, werk die wiggeometrie omgekeerd, wat deeltjies binne die groter gaping vasvang en die skerm permanent vernietig. Verder moet ingenieurs kies tussen aksiale en radiale gleuforiëntasies. Hierdie oriëntasie het 'n impak op deeltjieskeer, vloeistofomleidingtempo's en hoe strukturele vragte oor die steunstawe versprei.
In 'n roterende dromtoepassing is die gleuforiëntasie gewoonlik parallel met die rotasie-as. Soos die drom draai, maak 'n stilstaande skraperlem die oppervlak skoon. Die gleufgrootte moet noukeurig by die dikte en materiaal van die skraperlem aangepas word. As die gleuwe te wyd is, kan die lem die rand van 'n profieldraad vang en dit van die stutstawe afskeur. As die gleuwe te fyn is, sal die lem eenvoudig sagte vaste stowwe oor die openinge smeer, wat die skerm heeltemal verblind.
Implementeringsrisiko's: Slytasie, verblinding en instandhouding
Skuurprosesvloeistowwe veroorsaak met verloop van tyd profieldraadslytasie. Hierdie materiaaldegradasie verhoog die effektiewe gleufgrootte geleidelik, wat skeidingsakkuraatheid verminder. Die keuse van geskikte legerings is van kritieke belang om gleuftoleransie oor die toerusting se lewensiklus te handhaaf. Standaardtoepassings gebruik 304 of 316L vlekvrye staal. Hoogs korrosiewe of skuur omgewings vereis Duplex vlekvrye staal of Hastelloy. Soos die boonste oppervlak van die V-draad afslyt, word die gaping tussen die drade natuurlik groter as gevolg van die wigvorm. Jy moet hierdie slytasie monitor en die skerm vervang voordat die breër gleuwe toelaat dat groot deeltjies stroomaf pompe beskadig.
Presiese gleufkeuse verminder die onderhoudsintervalle van die stelsel direk. Dit verleng die algehele dienslewe van beide die skerm en stroomaf komponente. Die gleufgrootte bepaal ook die vereiste snelheid en druk vir effektiewe terugspoeling. ’n Stewiger gleuf vereis hoër terugspoeldruk om vasgevangde deeltjies te verwyder. As jou stelsel nie voldoende terugspoeldruk kan genereer nie, sal die fyn gleuwe permanent verblind.
Die kombinasie van ultrafyn gleufgroottes met hoë differensiële druk skep aansienlike strukturele mislukkingsrisiko's. Sonder voldoende steunstawe sal die profieldrade buig, wat die eenvormige gaping vernietig. Versagtingstrategieë behels die spesifikasie van swaarder steunprofiele of stywer steunstaafspasiëring om draadafbuiging onder swaar vragte te voorkom. Jy moet die maksimum differensiële druk wat die skerm sal ervaar tydens 'n heeltemal verblinde toestand bereken en die steunstruktuur ontwerp om daardie presiese las te weerstaan.
Mislukkingsmodus
Primêre oorsaak
Ingenieursoplossing
Vinnige oppervlakverblinding
Slotgrootte pas by D50-deeltjiegrootte
Pas gleufgrootte aan om 20% groter of kleiner as D50 te wees
Profiel Draad Defleksie
Oormatige differensiaaldruk
Verhoog die digtheid of dikte van die steunstaaf
Versnelde gleufverbreding
Hoë vloeistofsnelheid met skuurmiddels
Vergroot totale oop area om snelheid te verminder
Terugspoel mislukking
Onvoldoende terugvloeidruk
Gradeer terugspoelpompe op of vergroot gleufgrootte
Gevolgtrekking
Optimale wigdraadskermgleufgrootte is nooit 'n verstekkeuse nie. Dit verteenwoordig 'n berekende kompromie tussen vereiste deeltjieretensie, nodige oop area en strukturele duursaamheid. U moet die fisiese eienskappe van u vloeistof, die meganiese grense van u pompstelsel en die strukturele kapasiteit van die skerm self evalueer.
Stel akkurate data oor deeltjiegrootteverspreiding (D50/D90) saam voordat enige spesifikasie gefinaliseer word.
Bepaal die maksimum aanvaarbare drukval vir jou bestaande pompinfrastruktuur.
Evalueer vloeistofviskositeit en bedryfstemperature om teoretiese vloeiberekeninge aan te pas.
Voer fisiese loodstoetse uit om gleufgrootte en oop area-berekeninge teen werklike prosestoestande te bekragtig.
Gereelde vrae
V: Wat is die minimum gleufgrootte beskikbaar vir wigdraadskerms?
A: Hoë-presisie aaneenlopende gleufskerms kan ontwerp word met gleufgroottes so fyn as 20 mikron (0,02 mm). 50 tot 100 mikron is egter baie meer algemeen vir industriële toepassings wat betroubare strukturele integriteit onder druk vereis.
V: Hoe skakel ek maasgrootte om na wigdraadskerm-openinggrootte?
A: Maasgrootte verwys na die aantal openinge per lineêre duim. Wigdraadgleufgrootte is 'n absolute meting van die gaping in mikrons of millimeters. Jy benodig 'n omskakeling grafiek. Byvoorbeeld, 'n 100-maasskerm is min of meer gelyk aan 'n gleufgrootte van 149 mikron.
V: Beteken 'n groter oop area altyd beter filtrasieprestasie?
A: Nee. Terwyl 'n groter oop area die vloeitempo verbeter en drukval verminder, benodig dit óf 'n groter gleufgrootte óf dunner profieldrade. Dit verminder filtrasie-akkuraatheid of kompromitteer die meganiese sterkte van die skerm.
V: Waarom verstop my waterfiltrasieskerm ondanks 'n deurlopende gleufontwerp?
A: Verstopping in V-draadskerms dui gewoonlik aan dat die gekose gleufgrootte presies ooreenstem met die mediaan deeltjiegrootte (D50) van jou vaste stowwe. Dit kan ook die gevolg wees van onvoldoende terugspoeldruk of hoogs taai kontaminante wat aan die metaal kleef.
V: Kan gleufgroottes aangepas word vir verskillende vloeirigtings?
A: Ja. Vervaardigers pas die profieldraadoriëntasie aan op grond van Flow-In-To-Out (FITO) of Flow-Out-To-In (FOTI) vereistes. Die plat vlak van die wigdraad moet altyd na die inkomende vloeistof kyk om die verbredende gapingsgeometrie effektief te benut.
Ons is 'n fabriek wat spesialiseer in die vervaardiging van wigdraadskerms van hoë gehalte. Ons is in staat om bestellings van verskillende groottes vir wigskerms uit te voer.