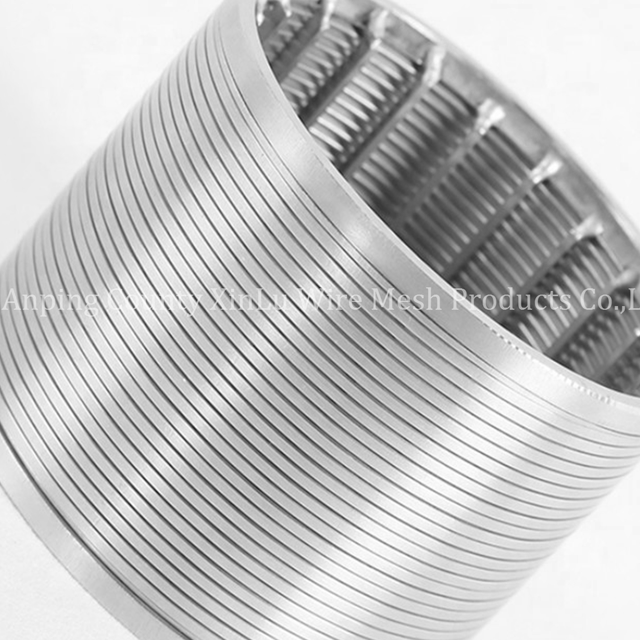
Bei der industriellen Fest-Flüssigkeits-Trennung bestimmt die genaue Spezifikation eines Spaltsiebes die Betriebsbasis für das gesamte System. Angabe eines falschen Die Größe der Bildschirmöffnung erzeugt eine kaskadierende Fehlerschleife. Übergroße Schlitze führen zu stromabwärtiger Verunreinigung und Schäden an der Ausrüstung, während zu kleine Schlitze zu schneller Verstopfung, übermäßigen Druckabfällen und Pumpenermüdung führen. Um über grundlegende Netzäquivalente hinauszugehen, ist ein ingenieurgesteuerter Spezifikationsansatz erforderlich. Sie können die Abmessungen nicht einfach anhand einer visuellen Inspektion oder veralteter älterer Zeichnungen erraten. In diesem Leitfaden werden die Fluiddynamik, strukturellen Kompromisse und anwendungsspezifischen Variablen aufgeschlüsselt, die erforderlich sind, um Siebe zu spezifizieren, die ein Gleichgewicht zwischen Partikelrückhaltung, maximalem Durchsatz und verlängerter Gerätelebensdauer bieten. Wir untersuchen die genaue Mechanik des Flüssigkeitsflusses durch V-förmige Profile und wie Sie diese Geometrien an Ihre spezifischen Prozessbedingungen anpassen können.
Kompromiss zwischen Filtration und Durchfluss: Kleinere Schlitzgrößen erhöhen die Filtrationsgenauigkeit, verringern jedoch exponentiell die offene Fläche, was größere Siebflächen oder höhere Betriebsdrücke zur Aufrechterhaltung der Durchflussraten erfordert.
Die Gleichung für offene Flächen: Die Systemeffizienz wird durch das Verhältnis der Schlitzgröße zur Profildrahtbreite bestimmt; Die größte technische Herausforderung besteht darin, die offene Fläche zu maximieren, ohne die strukturelle Integrität zu beeinträchtigen.
Auf die Profilgeometrie kommt es an: Das durchgehende V-förmige Schlitzdesign verhindert von Natur aus ein Verstopfen, seine Wirksamkeit beruht jedoch ausschließlich auf der Anpassung der Schlitzbreite an die spezifische Partikelgrößenverteilung (D50/D90) der Prozessflüssigkeit.
Die Strömungsrichtung bestimmt das Design: Unabhängig davon, ob ein Keildrahtsiebrohr oder eine flache Platte verwendet wird, ändert die Strömungsrichtung (von außen nach innen vs. von innen nach außen) grundlegend die Wechselwirkung der Schlitzgröße mit dem Systemdruck und den Rückspülzyklen.
Die Physik der Schlitzgröße des Keildrahtsiebs
Die technische Definition von a Die Schlitzgröße des Keildrahtsiebs bezieht sich auf den exakten, durchgehenden Spalt zwischen zwei benachbarten Profildrähten. Ingenieure messen dieses Maß je nach Industriestandard in Millimetern oder Mikrometern. Durch die Überbrückung der Lücke zwischen traditioneller Maschengrößenterminologie und absoluten Schlitzmessungen werden Spezifikationsfehler bei anspruchsvollen Anwendungen vermieden. A Das kontinuierliche Schlitzsieb unterscheidet sich von gewebten Drahtgeflechten oder Lochplatten dadurch, dass es auf einem Zweipunkt-Partikelkontakt und nicht auf einem Mehrpunkt-Einschluss beruht. Herkömmliche Netze fangen unregelmäßige Feststoffe in ihren gewebten Schnittpunkten ein. Der Keildraht nutzt zwei parallele Oberflächen, wodurch Kontaktpunkte minimiert werden und Partikel mit nahezu großer Größe ungehindert durch die Öffnung gelangen können.
Der Hauptvorteil dieser Technologie liegt in der V-Draht-Profilgeometrie. Unmittelbar unter der Bildschirmoberfläche weitet sich der Spalt kontinuierlich auf. Diese spezielle Keilform verhindert ein Verkeilen der Partikel und ein Verstopfen der Oberfläche. Feststoffe verbleiben entweder an der Oberfläche oder passieren den expandierenden Kanal vollständig. Diese Selbstreinigungseigenschaft sorgt im Vergleich zu geraden Löchern für eine überlegene Abscheideleistung. Wenn Flüssigkeit auf die flache Oberseite des Profildrahts trifft, schert sie über die Oberfläche und leitet die Flüssigkeit durch den Schlitz, während die übergroßen Feststoffe entlang der Siebfläche gedrückt werden.
Seitenverhältnisse bestimmen das Verhältnis zwischen Drahtbreite, Drahttiefe und der resultierenden Schlitzgröße. Höhere Seitenverhältnisse weisen tiefere, schmalere Drähte auf. Diese Profile ermöglichen schmalere Schlitze und eine bessere Trenneffizienz. Allerdings bringen sie strukturelle Schwachstellen mit sich. Tiefe, dünne Drähte können sich bei hohen Differenzdrücken verbiegen, wodurch die präzise Spalttoleranz beeinträchtigt wird. Sie müssen die Notwendigkeit eines feinen Schlitzes mit der mechanischen Festigkeit abwägen, die erforderlich ist, um dem Prozessdruck standzuhalten.
Um die physikalischen Abmessungen zu verstehen, betrachten Sie die in der Schwerindustrie verwendeten Standardprofildrahtformen. Ein Standard-Dreiecksprofil könnte eine Breite von 1,5 mm und eine Tiefe von 2,5 mm haben. Wenn Sie den Schlitz auf 0,5 mm einstellen, beträgt der Gesamtabstand (Drahtbreite plus Schlitz) 2,0 mm. Diese Geometrie bestimmt die Strömungseigenschaften und die strukturelle Belastbarkeit der gesamten Platte oder des Zylinders.
Wie sich die Schlitzgröße auf die Genauigkeit der Filtration und die Durchflussraten auswirkt
Der Hauptkompromiss beim Siebdesign besteht darin, die Partikelretention gegen den volumetrischen Durchsatz auszubalancieren. Eine Verkleinerung der Schlitzgröße führt direkt zu einem Rückgang der Durchflusskapazität. Die Filtrationsgenauigkeit bei Spaltdrahtanwendungen bezieht sich auf absolute Rückhaltewerte und nicht auf nominale Schätzungen. Wenn ein Schlitz genau 0,5 Millimeter groß ist, können starre Partikel, die größer als 0,5 Millimeter sind, nicht passieren. Durch das Auffangen feinerer Feststoffe wird die verfügbare Strömungsfläche exponentiell verringert, sodass Sie entweder die physische Größe des Siebes vergrößern oder einen höheren Druckabfall in Kauf nehmen müssen.
Ingenieure verlassen sich bei der Berechnung des Prozentsatzes der offenen Fläche auf eine branchenübliche Formel: Offene Fläche (%) = [Schlitzgröße / (Schlitzgröße + Drahtbreite)] x 100. Betrachten Sie ein praktisches Berechnungsbeispiel. Ein Sieb mit einer Schlitzgröße von 0,5 mm und einer Profildrahtbreite von 1,5 mm ergibt genau eine offene Fläche von 25 %. Realistische Grenzen für offene Flächen liegen typischerweise zwischen 15 % und 65 %. Die Ausweitung dieser Grenzen durch die Verwendung ultradünner Profildrähte maximiert den Durchfluss, verringert jedoch die mechanische Festigkeit und die Lebensdauer des Siebs erheblich.
Schlitzgröße (mm)
Profildrahtbreite (mm)
Berechnete offene Fläche (%)
Typische Anwendung
0.25
1.0
20,0 %
Feine chemische Filterung
0.50
1.5
25,0 %
Industrielle Wasseraufnahme
1.00
2.0
33,3 %
Trennung von Bergbauschlamm
2.00
3.0
40,0 %
Dimensionierung schwerer Zuschlagstoffe
3.00
3.0
50,0 %
Starkes Regenwasser
Beschränkende Schlitzgrößen erhöhen direkt den Differenzdruck über die Sieboberfläche. Dieser Druckabfall zwingt die Pumpen dazu, härter zu arbeiten, um die erforderlichen Durchflussraten aufrechtzuerhalten. Die Sekundärkosten unterdimensionierter Slots sind erheblich. Anlagen sind mit erhöhtem Energieverbrauch, vorzeitigem Pumpenverschleiß und der Notwendigkeit sehr häufiger Reinigungszyklen konfrontiert. Wenn die offene Fläche unter den erforderlichen Schwellenwert des Systems fällt, erhöht sich die Flüssigkeitsgeschwindigkeit durch die verbleibenden offenen Schlitze dramatisch. Diese hohe Geschwindigkeit beschleunigt den Verschleiß der Profildrähte, insbesondere wenn die Flüssigkeit abrasiven Sand oder Splitt enthält.
Sie müssen auch den Blendungsfaktor berücksichtigen. Auch bei der V-Draht-Konstruktion wird im Normalbetrieb ein gewisser Prozentsatz der offenen Fläche vorübergehend durch Feststoffe blockiert. Wenn Sie ein System entwerfen, das 100 % der theoretischen offenen Fläche benötigt, um zu funktionieren, wird es sofort beim Start ausfallen. Wenden Sie bei Ihren Freiflächenberechnungen immer einen Sicherheitsfaktor an, um die normale Betriebsblindheit zu berücksichtigen.
Rahmen für die Auswahl der Steckplatzgröße in industriellen Anwendungen
Sich auf eine einzige maximale Partikelgröße zu verlassen, reicht für eine ordnungsgemäße Messung nicht aus Auswahl der Steckplatzgröße . Ingenieure müssen die vollständige Partikelgrößenverteilung (PSD) der Prozessflüssigkeit analysieren. Mithilfe der Partikelgrößenmetriken D50 (Median) und D90 (90. Perzentil) wird die optimale Retentionsschwelle bestimmt. Sie müssen Verstopfungen aktiv verhindern, indem Sie sicherstellen, dass die gewählte Schlitzgröße nicht genau mit der mittleren Partikelgröße der Feststoffe übereinstimmt. Die genaue Abstimmung auf die D50-Größe gewährleistet eine schnelle Oberflächenverblindung, da die Hälfte der Partikel gleichzeitig versucht, sich in den Schlitzen festzuklemmen.
Die Flüssigkeitsviskosität und die Prozessdynamik bestimmen unterschiedliche Schlitzanforderungen. Ein Standard Das Wasserfiltrationssieb verarbeitet Flüssigkeiten mit niedriger Viskosität und ermöglicht feinere Schlitze ohne massive Druckverluste. Anwendungen mit hoher Viskosität oder hohem Feststoffgehalt, wie z. B. Bergbauschlämme oder Zellstoffverarbeitung, erfordern breitere Schlitze und schwerere Drahtprofile. Auch Betriebstemperaturen und chemische Aggressivität verändern die Fluiddynamik und erfordern Anpassungen der ursprünglichen Schlitzspezifikation. Heiße Flüssigkeiten haben im Allgemeinen eine niedrigere Viskosität, was einen etwas engeren Schlitz ermöglichen könnte, aber die Wärmeausdehnung des Metalls muss berechnet werden, um sicherzustellen, dass sich der Schlitz bei Betriebstemperatur nicht schließt.
Die Wahl einer Schlitzgröße, die kleiner ist, als der Prozess tatsächlich erfordert, birgt erhebliche Betriebsrisiken. Übermäßige Spezifizierung treibt die anfänglichen Investitionsausgaben in die Höhe. Noch wichtiger ist, dass dadurch die laufenden Betriebskosten durch unnötige Wartung, häufiges Rückspülen und beschleunigten Komponentenverschleiß in die Höhe getrieben werden. Wenn Ihr nachgelagerter Prozess 1-mm-Partikel verarbeiten kann, geben Sie aus Sicherheitsgründen keinen 0,5-mm-Schlitz an. Durch diese Entscheidung wird Ihre Durchflussrate halbiert und Ihr Pumpenergiebedarf verdoppelt.
Erhalten Sie eine umfassende Laboranalyse der Partikelgrößenverteilung der Flüssigkeit.
Identifizieren Sie die maximal zulässige Partikelgröße für den Schutz nachgeschalteter Geräte.
Berechnen Sie den erforderlichen Volumenstrom und den maximal zulässigen Druckabfall.
Wählen Sie einen Profildraht, der die erforderliche Strukturfestigkeit für den Systemdruck bietet.
Bestimmen Sie die Schlitzgröße, die den größten offenen Bereich bietet und gleichzeitig die Zielpartikel zurückhält.
Bewertung von Keildrahtsiebrohren im Vergleich zu Flachbildschirmen
Die Schlitzgröße interagiert unterschiedlich mit der radialen Strömung in a Keildrahtsiebrohr im Vergleich zu schwerkraftbeschickten Flachbildschirmen. Zylindrische Elemente, die in Sieben, Brunnensieben und Drehtrommeln verwendet werden, verarbeiten Flüssigkeiten radial. Die Berechnung der gesamten effektiven offenen Fläche in einer zylindrischen Geometrie erfordert die Berücksichtigung des Innen- oder Außendurchmessers, da sich die verfügbare Oberfläche je nach Strömungsrichtung ändert. Die Geometrie eines Zylinders sorgt auf natürliche Weise für eine hohe strukturelle Integrität gegen Kollapsdrücke und ermöglicht etwas dünnere Profildrähte und größere offene Bereiche im Vergleich zu einem Flachpaneel mit der gleichen Distanz.
Die Bewertung der Konfigurationen „Flow-Out-To-In“ (FOTI) und „Flow-In-To-Out“ (FITO) ist von entscheidender Bedeutung. Die Strömungsrichtung bestimmt, ob die flache Fläche des V-Drahts auf der Innen- oder Außenseite des Zylinders sitzt. Wenn Sie dies falsch verstehen, funktioniert die Keilgeometrie umgekehrt, indem sie Partikel im sich erweiternden Spalt einfängt und das Sieb dauerhaft zerstört. Darüber hinaus müssen Ingenieure zwischen axialer und radialer Schlitzausrichtung wählen. Diese Ausrichtung wirkt sich auf die Partikelscherung, die Flüssigkeitsbypassraten und die Verteilung der Strukturlasten auf die Stützstäbe aus.
Bei einer Drehtrommelanwendung ist die Schlitzausrichtung normalerweise parallel zur Drehachse. Während sich die Trommel dreht, reinigt eine stationäre Schaberklinge die Oberfläche. Die Schlitzgröße muss sorgfältig auf die Dicke und das Material der Schaberklinge abgestimmt sein. Wenn die Schlitze zu breit sind, kann das Messer an der Kante eines Profildrahts hängen bleiben und diesen von den Haltestangen abreißen. Wenn die Schlitze zu fein sind, verschmiert die Klinge einfach weiche Feststoffe über die Öffnungen, wodurch das Sieb vollständig verdeckt wird.
Implementierungsrisiken: Verschleiß, Blindheit und Wartung
Abrasive Prozessflüssigkeiten verursachen mit der Zeit einen Verschleiß des Profildrahtes. Durch diese Materialverschlechterung vergrößert sich allmählich die effektive Schlitzgröße, wodurch die Trenngenauigkeit verringert wird. Die Auswahl geeigneter Legierungen ist entscheidend, um die Schlitztoleranz über den gesamten Lebenszyklus der Anlage aufrechtzuerhalten. Standardanwendungen verwenden Edelstahl 304 oder 316L. Stark korrosive oder abrasive Umgebungen erfordern Duplex-Edelstahl oder Hastelloy. Wenn sich die Oberseite des V-Drahts abnutzt, vergrößert sich der Spalt zwischen den Drähten aufgrund der Keilform auf natürliche Weise. Sie müssen diesen Verschleiß überwachen und das Sieb austauschen, bevor die erweiterten Schlitze dazu führen, dass übergroße Partikel die nachgeschalteten Pumpen beschädigen.
Durch die präzise Auswahl der Steckplätze werden die Wartungsintervalle des Systems direkt minimiert. Es verlängert die Gesamtlebensdauer sowohl des Siebs als auch der nachgeschalteten Komponenten. Die Schlitzgröße bestimmt auch die erforderliche Geschwindigkeit und den erforderlichen Druck für eine effektive Rückspülung. Ein engerer Schlitz erfordert einen höheren Rückspüldruck, um eingeschlossene Partikel zu entfernen. Wenn Ihr System keinen ausreichenden Rückspüldruck erzeugen kann, verstopfen die feinen Schlitze dauerhaft.
Die Kombination ultrafeiner Schlitzgrößen mit hohen Differenzdrücken führt zu erheblichen strukturellen Ausfallrisiken. Ohne ausreichende Stützstäbe verbiegen sich die Profildrähte und der gleichmäßige Spalt wird zerstört. Zu den Risikominderungsstrategien gehört die Spezifikation schwererer Stützprofile oder engerer Stützstangenabstände, um eine Durchbiegung des Drahtes bei hoher Belastung zu verhindern. Sie müssen den maximalen Differenzdruck berechnen, dem das Sieb im vollständig blinden Zustand ausgesetzt ist, und die Stützstruktur so konzipieren, dass sie genau dieser Belastung standhält.
Fehlermodus
Hauptursache
Technische Lösung
Schnelle Oberflächenblendung
Die Schlitzgröße entspricht der D50-Partikelgröße
Passen Sie die Schlitzgröße so an, dass sie 20 % größer oder kleiner als D50 ist
Profildrahtablenkung
Zu hoher Differenzdruck
Erhöhen Sie die Dichte oder Dicke der Stützstäbe
Beschleunigte Schlitzerweiterung
Hohe Flüssigkeitsgeschwindigkeit mit Schleifmitteln
Erhöhen Sie die gesamte offene Fläche, um die Geschwindigkeit zu verringern
Rückspülfehler
Unzureichender Rückflussdruck
Rüsten Sie Rückspülpumpen auf oder vergrößern Sie die Schlitzgröße
Abschluss
Die optimale Schlitzgröße des Spaltdrahtsiebs ist niemals eine Standardauswahl. Es stellt einen kalkulierten Kompromiss zwischen der erforderlichen Partikelrückhaltung, der erforderlichen offenen Fläche und der strukturellen Haltbarkeit dar. Sie müssen die physikalischen Eigenschaften Ihrer Flüssigkeit, die mechanischen Grenzen Ihres Pumpsystems und die strukturelle Kapazität des Siebes selbst bewerten.
Stellen Sie genaue Daten zur Partikelgrößenverteilung (D50/D90) zusammen, bevor Sie eine Spezifikation festlegen.
Bestimmen Sie den maximal zulässigen Druckabfall für Ihre bestehende Pumpeninfrastruktur.
Bewerten Sie die Flüssigkeitsviskosität und die Betriebstemperaturen, um die theoretischen Durchflussberechnungen anzupassen.
Führen Sie physische Pilottests durch, um Schlitzgrößen- und Freiflächenberechnungen anhand realer Prozessbedingungen zu validieren.
FAQ
F: Was ist die Mindestschlitzgröße für Spaltdrahtsiebe?
A: Hochpräzise kontinuierliche Schlitzsiebe können mit Schlitzgrößen von bis zu 20 Mikrometern (0,02 mm) hergestellt werden. Bei industriellen Anwendungen, die eine zuverlässige strukturelle Integrität unter Druck erfordern, sind jedoch 50 bis 100 Mikrometer weitaus üblicher.
F: Wie rechne ich die Maschenweite in die Öffnungsweite des Keildrahtsiebs um?
A: Die Maschenweite bezieht sich auf die Anzahl der Öffnungen pro linearem Zoll. Die Größe des Keildrahtschlitzes ist ein absolutes Maß für den Spalt in Mikrometern oder Millimetern. Sie benötigen eine Umrechnungstabelle. Beispielsweise entspricht ein 100-Mesh-Sieb ungefähr einer Schlitzgröße von 149 Mikrometern.
F: Bedeutet eine größere offene Fläche immer eine bessere Filterleistung?
A: Nein. Eine größere offene Fläche verbessert zwar die Durchflussrate und verringert den Druckabfall, erfordert jedoch entweder eine größere Schlitzgröße oder dünnere Profildrähte. Dies verringert die Filtrationsgenauigkeit oder beeinträchtigt die mechanische Festigkeit des Siebs.
F: Warum verstopft mein Wasserfiltersieb, obwohl es ein durchgehendes Schlitzdesign hat?
A: Eine Verstopfung in V-Drahtsieben weist normalerweise darauf hin, dass die gewählte Schlitzgröße genau der mittleren Partikelgröße (D50) Ihrer Feststoffe entspricht. Die Ursache kann auch ein unzureichender Rückspüldruck oder stark klebrige Verunreinigungen sein, die am Metall haften.
F: Können die Schlitzgrößen an unterschiedliche Strömungsrichtungen angepasst werden?
A: Ja. Hersteller passen die Profildrahtausrichtung basierend auf den Flow-In-To-Out (FITO)- oder Flow-Out-To-In (FOTI)-Anforderungen an. Die flache Seite des Keildrahtes muss immer der einströmenden Flüssigkeit zugewandt sein, um die sich erweiternde Spaltgeometrie effektiv zu nutzen.
Wir sind eine Fabrik, die sich auf die Herstellung hochwertiger Spaltdrahtsiebe spezialisiert hat. Wir sind in der Lage, Aufträge verschiedener Größen für Keilsiebe zu erfüllen.