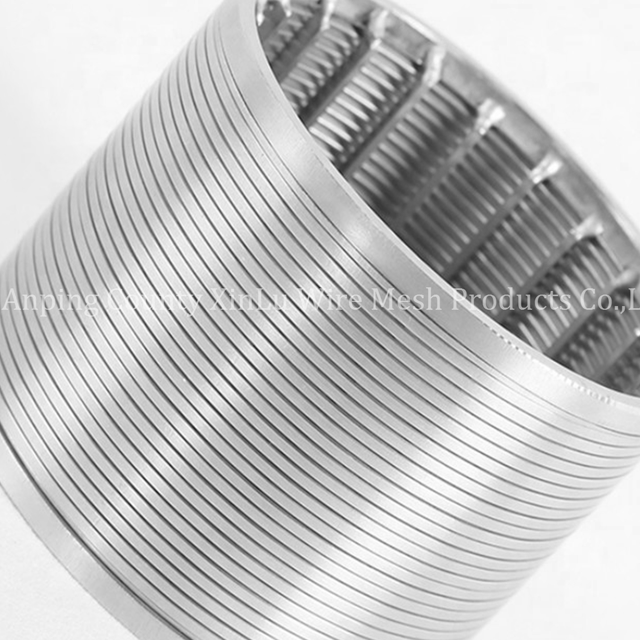
У индустријској сепарацији чврстог и течног, прецизна спецификација клинастог жичаног екрана диктира оперативну основу за цео систем. Навођење нетачног Величина отвора екрана ствара каскадну петљу квара. Превелики прорези доводе до контаминације низводно и оштећења опреме, док премали прорези узрокују брзо заслепљивање, превелике падове притиска и замор пумпе. Прелазак преко основних еквивалената мреже захтева инжењерски вођен приступ спецификацији. Не можете једноставно погодити димензије на основу визуелног прегледа или застарелих цртежа. Овај водич разлаже динамику флуида, структуралне компромисе и варијабле специфичне за апликацију потребне за спецификацију екрана који балансирају задржавање честица, максималну пропусност и продужени век трајања опреме. Испитаћемо тачну механику протока флуида кроз профиле у облику слова В и како да ускладимо ове геометрије са вашим специфичним условима процеса.
Филтрација у односу на проток: Мање величине прореза повећавају прецизност филтрације, али експоненцијално смањују отворену површину, захтевајући веће површине екрана или веће радне притиске да би се одржале брзине протока.
Једначина отвореног подручја: Ефикасност система је диктирана односом величине прореза и ширине жице профила; максимизирање отворене површине без угрожавања интегритета структуре је примарни инжењерски изазов.
Геометрија профила је важна: Континуални дизајн прореза у облику слова В сам по себи отпоран је на зачепљење, али његова ефикасност се у потпуности ослања на усклађивање ширине прореза са специфичном дистрибуцијом величине честица (Д50/Д90) процесне течности.
Смер протока диктира дизајн: Било да се користи цев са клинастим жичаним екраном или равним панелом, смер протока (проток-излаз-у-у-у-у-у-проток-у-у-излаз) суштински мења начин на који величина отвора реагује са притиском система и циклусима повратног испирања.
Физика величине отвора за екран клинасте жице
Техничка дефиниција а Величина прореза за клинасту жицу односи се на тачан, континуирани размак између две суседне жице профила. Инжењери мере ову димензију у милиметрима или микронима, у зависности од индустријског стандарда. Премошћивање јаза између традиционалне терминологије величине мреже и апсолутних мерења утора елиминише грешке у спецификацијама у захтевним апликацијама. А непрекидни прорез се разликује од плетене жичане мреже или перфорираних плоча јер се ослања на контакт честица у две тачке, а не на заробљавање у више тачака. Традиционална мрежа заробљава неправилне чврсте материје унутар својих плетених пресека. Клинаста жица користи две паралелне површине, минимизирајући контактне тачке и омогућавајући честицама скоро величине да слободно пролазе кроз отвор.
Примарна предност ове технологије лежи у геометрији профила В-жице. Непосредно испод површине екрана, јаз се непрекидно шири. Овај специфични клинасти облик спречава заглављивање честица и заслепљивање површине. Чврсте материје или остају на површини или потпуно пролазе кроз канал за ширење. Ова карактеристика самочишћења обезбеђује супериорну ефикасност одвајања у поређењу са правим пробушеним рупама. Када течност удари у раван врх профилне жице, она се пресеца по површини, усмеравајући течност кроз прорез, док гура велике чврсте материје дуж површине екрана.
Односи ширине и висине регулишу однос између ширине жице, дубине жице и резултујуће величине прореза. Већи однос страница карактерише дубље, уже жице. Ови профили омогућавају уже прорезе и бољу ефикасност одвајања. Међутим, они уводе структурне слабости. Дубоке, танке жице се могу скретати под високим диференцијалним притисцима, угрожавајући прецизну толеранцију зазора. Морате уравнотежити потребу за финим прорезом са механичком чврстоћом потребном да издржите процесни притисак.
Да бисте разумели физичке димензије, размотрите стандардне облике жица профила који се користе у тешкој индустрији. Стандардни троугаони профил може имати ширину од 1,5 мм и дубину од 2,5 мм. Ако поставите утор на 0,5 мм, укупни корак (ширина жице плус прорез) је 2,0 мм. Ова геометрија диктира карактеристике протока и структурну носивост целог панела или цилиндра.
Како величина слота утиче на тачност филтрирања и брзине протока
Основни компромис у дизајну екрана балансира задржавање честица у односу на волуметријски проток. Затезање величине прореза директно узрокује пад капацитета протока. тачност филтрације у апликацијама клинасте жице се односи на апсолутне оцене задржавања, а не на номиналне процене. Ако је прорез тачно 0,5 милиметара, круте честице веће од 0,5 милиметара не могу да прођу. Хватање финијих чврстих материја експоненцијално смањује доступну површину протока, приморавајући вас или да повећате физичку величину екрана или прихватите већи пад притиска.
Инжењери се ослањају на стандардну формулу индустрије за израчунавање процента отворене површине: Отворена површина (%) = [Величина слота / (Величина слота + ширина жице)] к 100. Размотрите практичан пример прорачуна. Екран пројектован са величином прореза од 0,5 мм и ширином жице профила од 1,5 мм даје тачно 25% отворене површине. Реалне границе за отворену површину обично се крећу од 15% до 65%. Померање ових граница коришћењем ултратанких жица за профил максимизира проток, али значајно смањује механичку снагу и животни век екрана.
Величина слота (мм)
Ширина жице профила (мм)
Израчуната отворена површина (%)
Типична примена
0.25
1.0
20,0%
Фина хемијска филтрација
0.50
1.5
25,0%
Индустријски водозахват
1.00
2.0
33,3%
Одвајање рударског гнојива
2.00
3.0
40,0%
Димензионисање тешких агрегата
3.00
3.0
50,0%
Велика количина олујне воде
Рестриктивне величине прореза директно повећавају диференцијални притисак на површини екрана. Овај пад притиска приморава пумпе да раде јаче да би одржале потребне брзине протока. Секундарни трошкови малих слотова су значајни. Објекти се суочавају са повећаном потрошњом енергије, превременим хабањем пумпе и потребом за врло честим циклусима чишћења. Када отворено подручје падне испод захтеваног прага система, брзина флуида кроз преостале отворене прорезе се драматично повећава. Ова велика брзина убрзава хабање жица профила, посебно ако течност садржи абразивни песак или пијесак.
Такође морате узети у обзир фактор заслепљивања. Чак и са В-жицом дизајном, одређени проценат отворене површине ће бити привремено блокиран чврстим материјама током нормалног рада. Ако дизајнирате систем који захтева 100% теоријске отворене површине да би функционисао, неће успети одмах по покретању. Увек примените безбедносни фактор на ваше прорачуне отворених површина да бисте прилагодили нормално оперативно заслепљивање.
Оквир за избор величине слота у индустријским апликацијама
Ослањање на једну максималну величину честица није довољно за правилно избор величине слота . Инжењери морају анализирати комплетну дистрибуцију величине честица (ПСД) процесног флуида. Коришћење метрике величине честица Д50 (медијан) и Д90 (90. перцентил) одређује оптимални праг задржавања. Морате активно спречити зачепљење тако што ћете обезбедити да изабрана величина прореза не одговара тачно средњој величини честица чврстих материја. Поклапање величине Д50 прецизно гарантује брзо заслепљивање површине, пошто ће половина честица истовремено покушати да се увуче у прорезе.
Вискозитет течности и динамика процеса диктирају различите захтеве утора. Стандард Сито за филтрирање воде ради са течностима ниског вискозитета, омогућавајући финије прорезе без великих падова притиска. Примене са високим вискозитетом или високим садржајем чврстих материја, као што су рударски муљ или обрада пулпе, захтевају шире прорезе и теже профиле жице. Радне температуре и хемијска агресивност такође мењају динамику флуида, што захтева прилагођавање почетне спецификације утора. Вруће течности генерално имају нижи вискозитет, што може омогућити мало чвршћи прорез, али топлотно ширење метала мора бити израчунато како би се осигурало да се прорез не затвори на радној температури.
Одабир мање величине слота него што процес заправо захтева уводи озбиљне оперативне ризике. Превелико специфицирање повећава почетне капиталне издатке. Што је још важније, он надувава текуће оперативне трошкове непотребним одржавањем, честим испирањем и убрзаним хабањем компоненти. Ако ваш низводни процес може да обради честице од 1 мм, немојте наводити утор од 0,5 мм само да бисте били сигурни. Та одлука ће преполовити вашу брзину протока и удвостручити ваше потребе за енергијом за пумпање.
Набавите свеобухватну лабораторијску анализу дистрибуције величине честица течности.
Идентификујте максималну дозвољену величину честица за заштиту опреме за низводно.
Израчунајте потребну запреминску брзину протока и максимални дозвољени пад притиска.
Изаберите профилну жицу која обезбеђује неопходну структурну чврстоћу за системски притисак.
Одредите величину отвора која обезбеђује највећу отворену површину док задржава циљне честице.
Величина слота различито делује са радијалним протоком у а клинасто жичано сито цев у поређењу са равним панелима са гравитационим напајањем. Цилиндрични елементи који се користе у филтерима, ситама за бунаре и ротационим бубњевима радијално обрађују течности. Израчунавање укупне ефективне отворене површине у цилиндричној геометрији захтева факторисање унутрашњег или спољашњег пречника, пошто се расположива површина мења у зависности од смера протока. Геометрија цилиндра природно обезбеђује висок структурални интегритет против притиска урушавања, омогућавајући нешто тање профилне жице и веће отворене површине у поређењу са равним панелом који се протеже на истој удаљености.
Процена Флов-Оут-То-Ин (ФОТИ) у односу на Флов-Ин-То-Оут (ФИТО) конфигурације је критична. Смер протока диктира да ли се равна страна В-жице налази на унутрашњој или спољашњој страни цилиндра. Ако ово погрешно схватите, геометрија клина ради обрнуто, хватајући честице унутар проширеног јаза и трајно уништавајући екран. Штавише, инжењери морају да бирају између аксијалне и радијалне оријентације утора. Ова оријентација утиче на смицање честица, брзину премошћавања течности и начин на који се структурна оптерећења распоређују на потпорне шипке.
У примени ротационог бубња, оријентација прореза је обично паралелна са осом ротације. Док се бубањ окреће, стационарно сечиво стругача чисти површину. Величина прореза мора бити пажљиво усклађена са дебљином и материјалом сечива стругача. Ако су прорези прешироки, сечиво може ухватити ивицу профилне жице и откинути је од потпорних шипки. Ако су прорези превише фини, оштрица ће једноставно размазати меке чврсте материје преко отвора, потпуно заслепљујући екран.
Ризици примене: хабање, заслепљивање и одржавање
Абразивни процесни флуиди доводе до хабања жице профила током времена. Ова деградација материјала постепено повећава ефективну величину отвора, смањујући прецизност одвајања. Одабир одговарајућих легура је кључан за одржавање толеранције утора током животног циклуса опреме. Стандардне апликације користе нерђајући челик 304 или 316Л. Високо корозивна или абразивна окружења захтевају Дуплек нерђајући челик или Хастеллои. Како се горња површина В-жице троши, јаз између жица се природно шири због клинастог облика. Морате да пратите ово хабање и да замените екран пре него што проширени прорези дозволе превеликим честицама да оштете низводне пумпе.
Прецизан избор слотова директно минимизира интервале одржавања система. Продужује укупан радни век компоненти екрана и низводних компоненти. Величина отвора такође диктира потребну брзину и притисак за ефикасно повратно испирање. За чвршћи прорез је потребан већи притисак повратног испирања да би се уклониле заробљене честице. Ако ваш систем не може да створи довољан притисак повратног испирања, фини прорези ће се трајно заслепити.
Комбиновање ултра-финих величина прореза са високим диференцијалним притисцима ствара значајне ризике од оштећења конструкције. Без адекватних потпорних шипки, жице профила ће се скретати, уништавајући равномерни зазор. Стратегије ублажавања укључују одређивање тежих профила носача или чвршћег размака потпорних шипки како би се спречило скретање жице под великим оптерећењем. Морате израчунати максимални диференцијални притисак који ће екран искусити током потпуно заслепљеног стања и дизајнирати потпорну структуру да издржи то тачно оптерећење.
Фаилуре Моде
Примарни узрок
Инжењерско решење
Рапид Сурфаце Блиндинг
Величина прореза одговара величини честица Д50
Подесите величину слота тако да буде 20% већа или мања од Д50
Дефлекција жице профила
Прекомерни диференцијални притисак
Повећајте густину или дебљину потпорне шипке
Убрзано проширење слота
Велика брзина течности са абразивима
Повећајте укупну отворену површину да бисте смањили брзину
Неисправност повратног прања
Недовољан притисак повратног тока
Надоградите пумпе за повратно испирање или повећајте величину прореза
Закључак
Оптимална величина отвора за клинасту жицу никада није подразумевани избор. Представља прорачунати компромис између потребног задржавања честица, неопходне отворене површине и трајности конструкције. Морате проценити физичка својства ваше течности, механичка ограничења вашег система за пумпање и структурни капацитет самог екрана.
Саставите тачне податке о дистрибуцији величине честица (Д50/Д90) пре финализације било које спецификације.
Одредите максимални прихватљив пад притиска за постојећу инфраструктуру пумпе.
Процените вискозитет течности и радне температуре да бисте прилагодили теоријске прорачуне протока.
Спроведите физичке пилот тестове да бисте потврдили величину слота и прорачуне отворених површина у односу на стварне услове процеса.
ФАК
П: Која је минимална величина прореза доступна за клинасте жичане екране?
О: Високо прецизни непрекидни прорези могу се конструисати са величинама прореза од 20 микрона (0,02 мм). Међутим, 50 до 100 микрона је много чешћи за индустријске примене које захтевају поуздан структурални интегритет под притиском.
П: Како да конвертујем величину мреже у величину отвора екрана са клинастим жицама?
О: Величина мреже се односи на број отвора по линеарном инчу. Величина прореза за клинасту жицу је апсолутно мерење зазора у микронима или милиметрима. Потребан вам је графикон конверзије. На пример, екран од 100 месх отприлике је једнак величини слота од 149 микрона.
П: Да ли већа отворена површина увек значи боље перформансе филтрације?
О: Не. Док већа отворена површина побољшава проток и смањује пад притиска, потребна је или већа величина прореза или тање жице профила. Ово смањује тачност филтрације или угрожава механичку чврстоћу екрана.
П: Зашто се мој екран за филтрирање воде зачепљује упркос томе што има континуирани дизајн прореза?
О: Зачепљење екрана са В-жицом обично указује на то да одабрана величина прореза тачно одговара средњој величини честица (Д50) ваших чврстих материја. Такође може бити последица недовољног притиска повратног испирања или веома лепљивих загађивача који се пријањају за метал.
П: Могу ли се величине утора прилагодити различитим правцима протока?
О: Да. Произвођачи прилагођавају оријентацију жице профила на основу Флов-Ин-То-Оут (ФИТО) или Флов-Оут-То-Ин (ФОТИ) захтева. Равна површина клинасте жице мора увек бити окренута према улазној течности да би се геометрија ширења зазора ефикасно искористила.
Ми смо фабрика специјализована за производњу висококвалитетних сита од клинасте жице. У могућности смо да испунимо поруџбине различитих величина за клинасте екране.