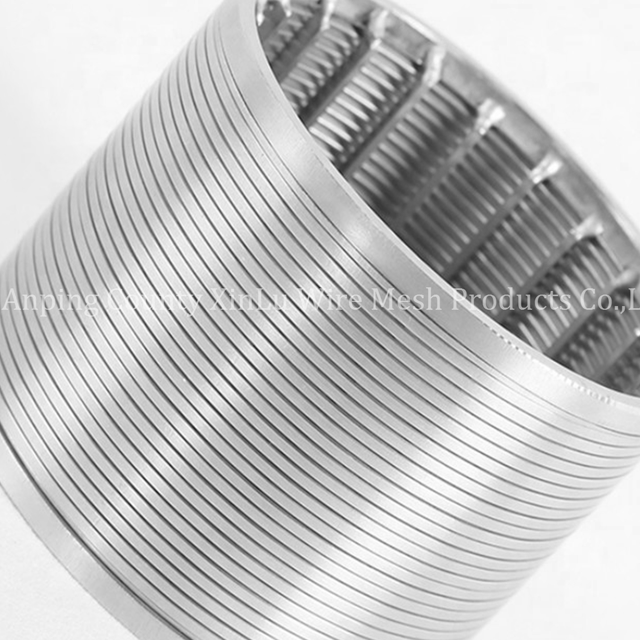
Teollisessa kiintoaine-neste-erotuksessa kiilalankaseulan tarkka spesifikaatio määrää koko järjestelmän toiminnan perusviivan. Määrittelee väärin näytön aukon koko luo CSS-virhesilmukan. Liian suuret raot johtavat loppupään kontaminaatioon ja laitteiden vaurioitumiseen, kun taas alimitot raot aiheuttavat nopeaa sokeutumista, liiallisia painehäviöitä ja pumpun väsymistä. Perusverkkoekvivalenttia pidemmälle siirtyminen edellyttää teknistä lähestymistapaa määrittelyyn. Et voi yksinkertaisesti arvata mittoja silmämääräisen tarkastuksen tai vanhentuneiden vanhojen piirustusten perusteella. Tämä opas erittelee nesteen dynamiikan, rakenteelliset kompromissit ja sovelluskohtaiset muuttujat, joita tarvitaan määrittämään näytöt, jotka tasapainottavat hiukkasten pidätyksen, suurimman suorituskyvyn ja pidennetyn laitteiden käyttöiän. Tutkimme nestevirtauksen tarkkaa mekaniikkaa V-muotoisten profiilien läpi ja kuinka sovittaa nämä geometriat tiettyihin prosessiolosuhteisiin.
Suodatus vs. Flow Trade-off: Pienemmät rakojen koot lisäävät suodatustarkkuutta, mutta vähentävät eksponentiaalisesti avointa aluetta, mikä vaatii suurempia seulan jalanjälkiä tai korkeampia käyttöpaineita virtausnopeuksien ylläpitämiseksi.
Avoimen alueen yhtälö: Järjestelmän tehokkuus määräytyy raon koon ja profiililangan leveyden suhteen; Avoimen alueen maksimointi rakenteellista eheyttä tinkimättä on ensisijainen suunnitteluhaaste.
Profiilin geometrialla on väliä: Jatkuva V-muotoinen rakorakenne vastustaa tukkeutumista, mutta sen tehokkuus riippuu täysin raon leveyden sovittamisesta prosessinesteen erityiseen hiukkaskokojakaumaan (D50/D90).
Virtauksen suunta määrää suunnittelun: Käytitpä sitten kiilalankaverkkoputkea tai litteää paneelia, virtaussuunta (virtaus-ulos-sisään vs. virtaus-sisään-ulos) muuttaa perusteellisesti paikan koon ja järjestelmän paineen ja vastahuuhtelujaksojen välistä vuorovaikutusta.
Wedge Wire -näytön paikan koon fysiikka
Tekninen määritelmä a Kiilalangan seulan raon koko tarkoittaa tarkkaa, jatkuvaa rakoa kahden vierekkäisen profiililangan välillä. Insinöörit mittaavat tämän mittasuhteen millimetreinä tai mikroneina alan standardista riippuen. Perinteisen silmäkokoterminologian ja absoluuttisten rakomittausten välisen kuilun kurominen eliminoi vaativissa sovelluksissa esiintyvät määritysvirheet. A Jatkuva rakoverkko eroaa kudotusta teräsverkosta tai rei'itetyistä levyistä, koska se perustuu hiukkasten kaksipistekosketukseen usean pisteen kiinnijäämisen sijaan. Perinteinen verkko vangitsee epäsäännölliset kiinteät aineet kudottuihin leikkauskohtiinsa. Kiilalangassa käytetään kahta samansuuntaista pintaa, mikä minimoi kosketuspisteet ja sallii lähes kokoisten hiukkasten kulkea vapaasti aukon läpi.
Tämän tekniikan tärkein etu on V-langan profiiligeometria. Välittömästi näytön pinnan alla rako levenee jatkuvasti. Tämä erityinen kiilan muoto estää hiukkasten kiilaamisen ja pinnan sokaistumisen. Kiintoaineet joko jäävät pinnalle tai kulkevat kokonaan laajenevan kanavan läpi. Tämä itsepuhdistuva ominaisuus tarjoaa erinomaisen erotustehokkuuden verrattuna suoraan rei'itetyihin reikiin. Kun neste osuu profiililangan tasaiseen yläosaan, se leikkaa pinnan poikki ja ohjaa nesteen raon läpi samalla, kun se työntää ylisuuria kiintoaineita näytön pintaa pitkin.
Kuvasuhteet säätelevät langan leveyden, syvyyden ja tuloksena olevan aukon koon välistä suhdetta. Korkeammissa kuvasuhteissa on syvemmät ja kapeammat johdot. Nämä profiilit mahdollistavat kapeammat raot ja paremman erottelutehokkuuden. Ne tuovat kuitenkin rakenteellisia haavoittuvuuksia. Syvät, ohuet johdot voivat taipua korkeiden paine-erojen vaikutuksesta, mikä vaarantaa tarkan rakon toleranssin. Sinun on tasapainotettava hienon uran tarve mekaanisen lujuuden kanssa, joka tarvitaan kestämään prosessipainetta.
Fyysisten mittojen ymmärtämiseksi harkitse raskaassa teollisuudessa käytettyjä standardiprofiililankamuotoja. Tavallisen kolmioprofiilin leveys voi olla 1,5 mm ja syvyys 2,5 mm. Jos asetat uran arvoon 0,5 mm, kokonaisväli (langan leveys plus ura) on 2,0 mm. Tämä geometria sanelee koko paneelin tai sylinterin virtausominaisuudet ja rakenteellisen kantavuuden.
Kuinka raon koko vaikuttaa suodatustarkkuuteen ja virtausnopeuksiin
Näytön suunnittelun keskeinen kompromissi tasapainottaa hiukkasten pidättymisen tilavuuden kanssa. Raon koon kiristäminen aiheuttaa suoraan virtauskapasiteetin laskun. suodatustarkkuus kiilalankasovelluksissa viittaa absoluuttisiin retentioarvoihin nimellisarvioiden sijaan. Jos rako on täsmälleen 0,5 millimetriä, yli 0,5 millimetriä suuremmat jäykät hiukkaset eivät pääse kulkemaan. Hienompien kiintoaineiden sieppaus vähentää eksponentiaalisesti käytettävissä olevaa virtausaluetta, mikä pakottaa sinut joko suurentamaan näytön fyysistä kokoa tai hyväksymään suuremman painehäviön.
Insinöörit luottavat alan standardikaavaan avoimen alueen prosenttiosuuden laskemiseen: Avoin alue (%) = [Aukon koko / (Aukon koko + langan leveys)] x 100. Harkitse käytännön laskentaesimerkkiä. Seula, joka on suunniteltu 0,5 mm:n urakoolla ja 1,5 mm:n profiililanganleveydellä, tuottaa tasan 25 % avoimen alueen. Avoimen alueen realistiset rajat vaihtelevat tyypillisesti 15 prosentista 65 prosenttiin. Näiden rajojen ylittäminen käyttämällä erittäin ohuita profiililankoja maksimoi virtauksen, mutta vähentää merkittävästi mekaanista lujuutta ja näytön käyttöikää.
Aukon koko (mm)
Profiililangan leveys (mm)
Laskettu avoin pinta-ala (%)
Tyypillinen sovellus
0.25
1.0
20,0 %
Hieno kemiallinen suodatus
0.50
1.5
25,0 %
Teollinen vedenotto
1.00
2.0
33,3 %
Kaivoslietteen erotus
2.00
3.0
40,0 %
Raskas kiviainesmitoitus
3.00
3.0
50,0 %
Suuri määrä hulevettä
Rajoittavien aukkojen koot lisäävät suoraan paine-eroa näytön pinnalla. Tämä painehäviö pakottaa pumput työskentelemään kovemmin vaadittujen virtausnopeuksien ylläpitämiseksi. Alimittaisten lähtö- ja saapumisaikojen toissijaiset kustannukset ovat huomattavia. Tilat kohtaavat lisääntynyttä energiankulutusta, pumpun ennenaikaista kulumista ja erittäin tiheiden puhdistusjaksojen tarvetta. Kun avoin alue putoaa järjestelmän vaaditun kynnyksen alapuolelle, nesteen nopeus jäljellä olevien avoimien rakojen läpi kasvaa dramaattisesti. Tämä suuri nopeus nopeuttaa profiililankojen kulumista, varsinkin jos neste sisältää hankaavaa hiekkaa tai hiekkaa.
Sinun on myös otettava huomioon sokaiseva tekijä. Jopa V-langan suunnittelussa tietty prosenttiosuus avoimesta alueesta tukkeutuu tilapäisesti kiinteillä aineilla normaalin käytön aikana. Jos suunnittelet järjestelmän, joka vaatii toimiakseen 100 % teoreettisesta avoimesta alueesta, se epäonnistuu heti käynnistyksen jälkeen. Käytä aina turvakerrointa avoimen alueen laskelmissasi normaalin toiminnallisen sokaistumisen huomioon ottamiseksi.
Puitteet korttipaikkojen koon valinnalle teollisissa sovelluksissa
Luottaminen yhteen maksimihiukkaskokoon ei riitä oikeaan paikan koon valinta . Insinöörien on analysoitava prosessinesteen täydellinen hiukkaskokojakauma (PSD). Partikkelikoon D50 (mediaani) ja D90 (90. prosenttipiste) käyttäminen määrittää optimaalisen säilytyskynnyksen. Sinun on aktiivisesti estettävä tukkeutuminen varmistamalla, että valittu aukon koko ei täsmää täsmälleen kiinteiden aineiden keskimääräistä hiukkaskokoa. D50-koon täsmällinen sovittaminen takaa nopean pinnan sokaistumisen, koska puolet hiukkasista yrittää kiilautua koloihin samanaikaisesti.
Nesteen viskositeetti ja prosessidynamiikka sanelevat erilaiset uravaatimukset. Standardi veden suodatusseula käsittelee alhaisen viskositeetin nesteitä, mikä mahdollistaa hienommat raot ilman suuria painehäviöitä. Korkean viskositeetin tai korkean kiintoainepitoisuuden omaavat sovellukset, kuten kaivoslietteet tai sellunkäsittely, vaativat leveämpiä rakoja ja raskaampia lankaprofiileja. Käyttölämpötilat ja kemiallinen aggressiivisuus muuttavat myös nesteen dynamiikkaa, mikä vaatii säätöjä alkuperäisen aukon spesifikaatioon. Kuumilla nesteillä on yleensä alhaisempi viskositeetti, mikä saattaa mahdollistaa hieman tiukemman raon, mutta metallin lämpölaajeneminen on laskettava, jotta rako ei sulkeudu käyttölämpötilassa.
Prosessin vaatimaa tarkemman paikan koon valitseminen tuo mukanaan vakavia operatiivisia riskejä. Liiallinen määrittely lisää alkupääomakustannuksia. Vielä tärkeämpää on, että se lisää jatkuvia käyttökustannuksia tarpeettoman huollon, toistuvan vastahuuhtelun ja komponenttien nopeutuneen kulumisen vuoksi. Jos jatkoprosessisi pystyy käsittelemään 1 mm:n hiukkasia, älä määritä 0,5 mm:n aukkoa vain varmuuden vuoksi. Tämä päätös puolittaa virtausnopeuden ja kaksinkertaistaa pumppausenergiatarpeesi.
Tunnista suurin sallittu hiukkaskoko loppupään laitteiden suojaamiseksi.
Laske tarvittava tilavuusvirtaus ja suurin sallittu painehäviö.
Valitse profiililanka, joka tarjoaa tarvittavan rakenteellisen lujuuden järjestelmän paineelle.
Määritä aukon koko, joka tarjoaa suurimman avoimen alueen säilyttäen samalla kohdehiukkaset.
Kiilalankaverkkoputkien ja litteiden paneelien arviointi
Raon koko vaikuttaa eri tavalla säteittäiseen virtaukseen kohdassa a kiilalankaverkkoputki verrattuna painovoimasyötteisiin litteisiin paneeleihin. Siiviläissä, kaivon seuloissa ja pyörivissä tynnyreissä käytetyt sylinterimäiset elementit prosessoivat nesteitä radiaalisesti. Tehollisen avoimen kokonaispinta-alan laskeminen lieriömäisessä geometriassa edellyttää sisä- tai ulkohalkaisijan huomioimista, koska käytettävissä oleva pinta-ala muuttuu virtaussuunnan mukaan. Sylinterin geometria tarjoaa luonnollisesti korkean rakenteellisen eheyden puristuspaineita vastaan, mikä mahdollistaa hieman ohuemmat profiililangat ja suuremmat avoimet alueet verrattuna saman etäisyyden ulottuvaan litteään paneeliin.
Flow-Out-To-Out (FOTI) ja Flow-Out-To-Out (FITO) -kokoonpanojen arvioiminen on kriittistä. Virtaussuunta määrää, onko V-langan tasainen pinta sylinterin sisä- vai ulkopuolella. Jos ymmärrät tämän väärin, kiilageometria toimii päinvastoin, jäädä hiukkasia levenevän raon sisään ja tuhoaa näytön pysyvästi. Lisäksi insinöörien on valittava aksiaalisen ja radiaalisen urasuunnan välillä. Tämä suuntaus vaikuttaa hiukkasten leikkaukseen, nesteen ohitusnopeuksiin ja rakenteellisten kuormien jakautumiseen tukitankojen välillä.
Pyörivässä rumpusovelluksessa raon suunta on yleensä yhdensuuntainen pyörimisakselin kanssa. Rummun pyöriessä paikallaan oleva kaavinterä puhdistaa pinnan. Raon koko on sovitettava huolellisesti kaavinterän paksuuteen ja materiaaliin. Jos raot ovat liian leveitä, terä voi tarttua profiililangan reunaan ja repiä sen irti tukitangoista. Jos raot ovat liian hienot, terä vain levittää pehmeitä kiinteitä aineita aukkojen päälle, mikä sokeuttaa näytön kokonaan.
Käyttöönoton riskit: kuluminen, sokeutuminen ja huolto
Hankaavat prosessinesteet aiheuttavat profiililangan kulumista ajan myötä. Tämä materiaalin heikkeneminen lisää vähitellen tehollista raon kokoa, mikä vähentää erottelutarkkuutta. Sopivien metalliseosten valitseminen on ratkaisevan tärkeää rakojen toleranssin säilyttämiseksi koko laitteen elinkaaren ajan. Vakiosovelluksissa käytetään 304 tai 316L ruostumatonta terästä. Erittäin syövyttävät tai hankaavat ympäristöt vaativat Duplex ruostumatonta terästä tai Hastelloya. V-langan yläpinnan kuluessa johtimien välinen rako levenee luonnollisesti kiilamuodon vuoksi. Sinun on tarkkailtava kulumista ja vaihdettava suojus, ennen kuin levennetyt raot sallivat ylisuurten hiukkasten vahingoittaa alavirran pumppuja.
Tarkka paikkavalinta minimoi suoraan järjestelmän huoltovälit. Se pidentää sekä näytön että alavirran komponenttien yleistä käyttöikää. Raon koko sanelee myös tarvittavan nopeuden ja paineen tehokkaaseen vastapesuun. Tiukempi aukko vaatii suuremman vastahuuhtelupaineen, jotta siihen jääneet hiukkaset irrotetaan. Jos järjestelmäsi ei pysty tuottamaan riittävää vastahuuhtepainetta, hienot raot sokeavat pysyvästi.
Erittäin hienojen rakokokojen yhdistäminen korkeisiin paine-eroihin luo merkittäviä rakenteellisia vikariskejä. Ilman riittäviä tukitankoja profiililangat taipuvat ja tuhoavat tasaisen raon. Lieventämisstrategioihin kuuluu raskaampien tukiprofiilien määrittäminen tai tiukempi tukitankoväli langan taipumisen estämiseksi raskaan kuormituksen aikana. Sinun on laskettava suurin paine-ero, jonka näyttö kokee täysin sokean tilan aikana, ja suunniteltava tukirakenne kestämään juuri tuon kuormituksen.
Vikatila
Ensisijainen syy
Tekninen ratkaisu
Nopea pinnan sokaisu
Aukon koko vastaa D50-hiukkaskokoa
Säädä paikan kokoa 20 % suuremmaksi tai pienemmäksi kuin D50
Profiililangan taipuma
Liiallinen paine-ero
Lisää tukitangon tiheyttä tai paksuutta
Nopeutettu korttipaikan laajennus
Suuri nesteen nopeus hioma-aineilla
Lisää avointa kokonaispinta-alaa nopeuden vähentämiseksi
Takaisinpesun epäonnistuminen
Riittämätön vastavirtauspaine
Päivitä vastahuuhtelupumput tai suurenna aukkojen kokoa
Johtopäätös
Optimaalinen kiilalangan näytön aukon koko ei ole koskaan oletusvalinta. Se edustaa laskettua kompromissia vaaditun hiukkasretention, välttämättömän avoimen alueen ja rakenteellisen kestävyyden välillä. Sinun on arvioitava nesteesi fysikaaliset ominaisuudet, pumppausjärjestelmäsi mekaaniset rajat ja itse sihdin rakenteellinen kapasiteetti.
Kerää tarkat tiedot hiukkaskokojakaumasta (D50/D90) ennen minkään määrittelyn viimeistelyä.
Määritä suurin hyväksyttävä painehäviö nykyiselle pumppuinfrastruktuurillesi.
Arvioi nesteen viskositeetti ja käyttölämpötilat säätääksesi teoreettisia virtauslaskelmia.
Suorita fyysisiä pilottitestejä paikkakoon ja avoimen alueen laskelmien validoimiseksi todellisia prosessiolosuhteita vastaan.
FAQ
K: Mikä on kiilalankaverkkojen vähimmäiskoko?
V: Erittäin tarkkoja jatkuvatoimisia rakoverkkoja voidaan suunnitella jopa 20 mikronin (0,02 mm) rakoilla. Kuitenkin 50-100 mikronia on paljon yleisempää teollisissa sovelluksissa, jotka vaativat luotettavaa rakenteellista eheyttä paineen alaisena.
K: Kuinka voin muuntaa silmäkoon kiilalangan seulan aukon kooksi?
V: Silmäkoko viittaa aukkojen määrään lineaarista tuumaa kohti. Kiilalangan raon koko on raon absoluuttinen mitta mikroneina tai millimetreinä. Tarvitset muuntokaavion. Esimerkiksi 100 meshin näyttö vastaa karkeasti 149 mikronin aukkoa.
K: Tarkoittaako suurempi avoin alue aina parempaa suodatustehoa?
V: Ei. Vaikka suurempi avoin alue parantaa virtausnopeutta ja vähentää painehäviötä, se vaatii joko suuremman urakoon tai ohuempia profiililankoja. Tämä heikentää suodatustarkkuutta tai heikentää näytön mekaanista lujuutta.
K: Miksi vedensuodattimeni tukkeutuu, vaikka siinä on jatkuva korttipaikka?
V: Tukkeutuminen V-lankanäytöissä osoittaa yleensä, että valittu aukon koko vastaa tarkasti kiintoaineesi hiukkaskokoa (D50). Se voi johtua myös riittämättömästä vastahuuhtelupaineesta tai metalliin tarttuvista erittäin tahmeista epäpuhtauksista.
V: Kyllä. Valmistajat mukauttavat profiililangan suuntausta Flow-In-To-Out (FITO) tai Flow-Out-To-In (FOTI) vaatimusten perusteella. Kiilalangan tasaisen pinnan tulee aina olla sisään tulevaa nestettä päin, jotta levenevän rakon geometria voidaan hyödyntää tehokkaasti.